
Спочатку визначте, що саме тріснуло
Фарба, металеве покриття та сталь — це різні шари
Попередньо пофарбована оцинкована або сплав-покрита сталь містить різні шари: органічну фарбову систему, металеве покриття та сталеву основу. Тонка тріщина у фарбі, тріщина в металевому шарі та розрив у сталі — це різні явища. Відшарування або втрата адгезії — це ще одна умова, яку слід зафіксувати. Не використовуйте термін «тріщина фарби» як універсальне позначення будь-якої видимої лінії.
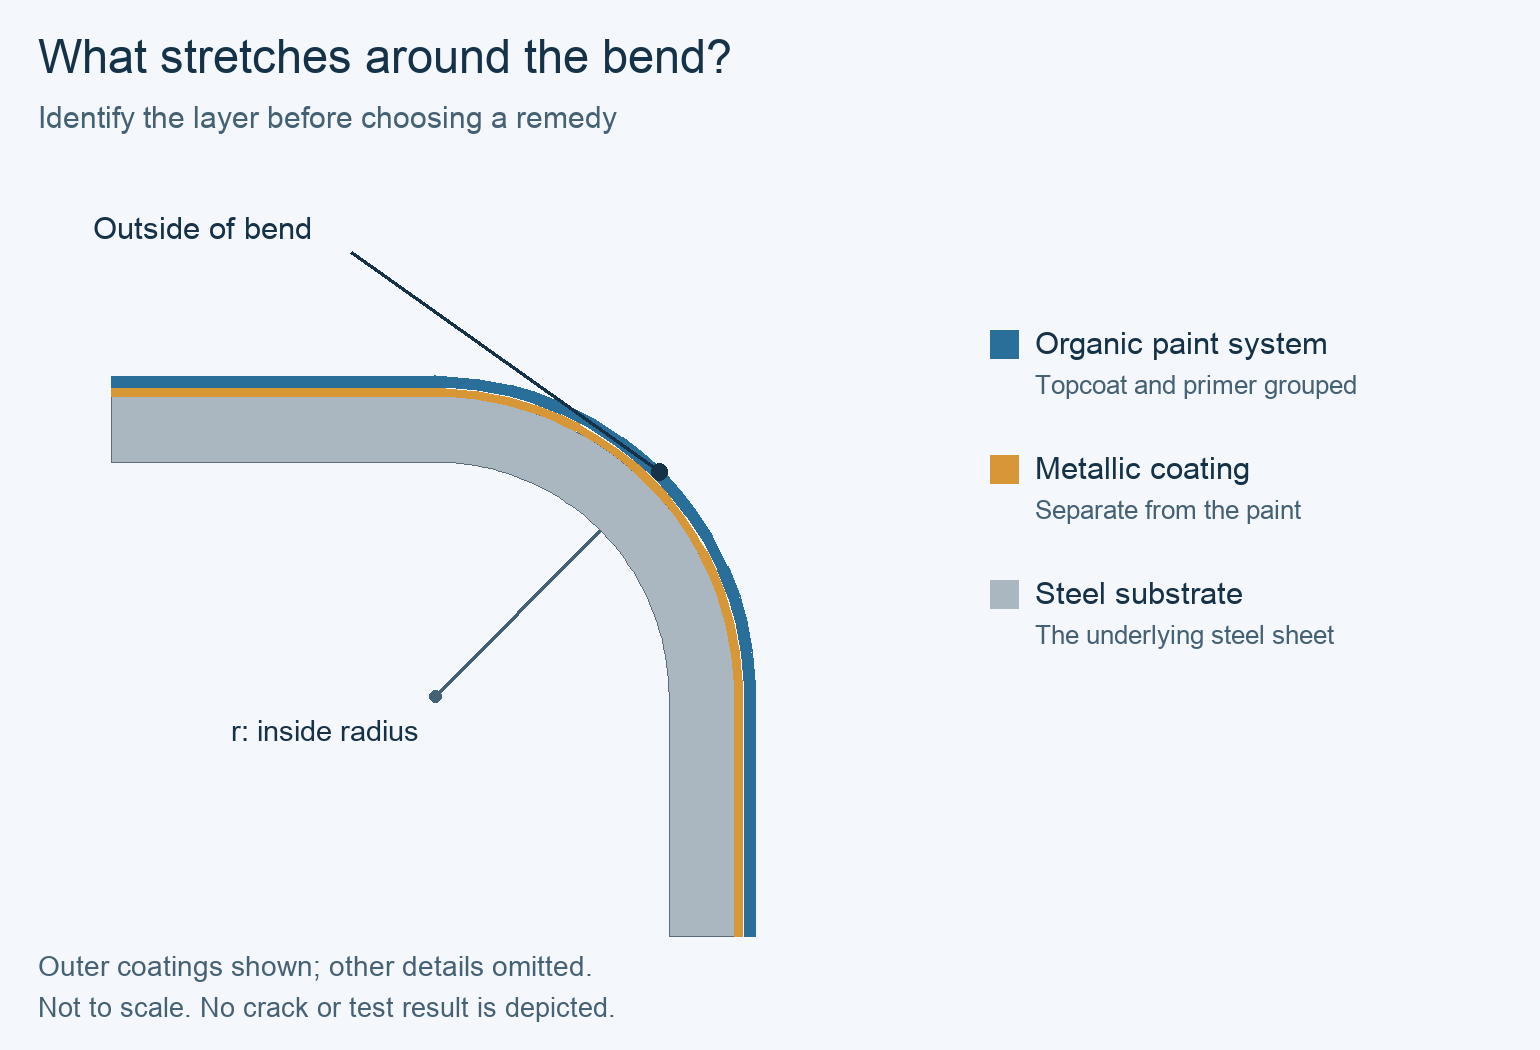
Зберігайте зразки до та після формування
Збережіть недеформований зразок із тієї самої рулонної сталі та деформований зразок із позначеним ураженим місцем. Порівняйте зовнішню частину вигину, прилеглу плоску ділянку та зворотну поверхню. Огляд під збільшенням — а за потреби й відповідно підготовлений поперечний переріз — може допомогти визначити уражений шар. Якщо наявні дані не дають змоги встановити, чи сталося розшарування сталі, залиште це питання відкритим для спеціаліста з матеріалів або випробувань, замість того щоб робити припущення на основі фотографії.
Ідентифікація шару визначає наступний крок. Розрив сталі вимагає перевірки базового матеріалу та процесу формування. Пошкодження фарби вказує на необхідність аналізу повного покриття та умов формування разом. Подряпина, що йде вздовж траєкторії руху інструменту, свідчить про пошкодження внаслідок контакту. Жодне з цих спостережень саме по собі не встановлює відповідальність постачальника.
Перевірте згин на точному матеріалі
Виміряйте готовий елемент
Порівняйте фактичний внутрішній радіус згину з вимогою для поставленого продукту, його товщини, марки сталі та типу поверхні. Позначення пуансона або валів корисне для налаштування обладнання, але не є вимірюванням отриманого радіусу панелі. Перевірте найгостріші елементи готового профілю, у тому числі локальні кути або зворотні ділянки, які можуть відрізнятися від основного ребра.

Використовуйте правильну основу для радіусу та товщини
Якщо постачальник вказує мінімальний радіус як кратне значення товщини, зафіксуйте обидві величини: r — це готовий внутрішній радіус, t — товщина листа за заявленою постачальником основою. Не замінюйте без попереднього попередження товщину основного металу загальною товщиною з покриттям. Обмеження радіусу для іншої марки сталі, покриття або типу поверхні не гарантує придатності для даного замовлення.
Продуктоспецифічні відмінності мають значення. Наприклад, у таблиці даних GreenCoat Crown BT вказані різні мінімальні внутрішні радіуси для матових та стандартних видів поверхні. Це дозволяє перевірити точну конфігурацію, але не надає універсального радіусу для попередньо пофарбованої дахової сталі чи не визначає, який продукт METDAX слід використовувати.
Окремо перевірте температуру та контакт інструменту
Порівняйте умови матеріалу
Порівняйте температуру матеріалу під час впливу з рекомендаціями щодо формування обраного продукту. Температура формування та температура експлуатації — це різні параметри. Тепле приміщення не визначає температуру рулону, доставленого зі складу. Запишіть стан матеріалу, використаний для будь-якого порівняльного випробування.
Зберігайте сталу орієнтацію осі згину щодо напрямку прокатки аркуша при порівнянні зразків або фіксуйте її як навмисно змінну величину. У публічному обговоренні значущості та застосування ASTM D4145 зазначено, що температура зразка та напрямок згину є факторами, що впливають на результати випробування покриття на згин.
Для сліду інструменту потрібне інше рішення.
Перевірте відповідні ролики, направляючі або інструменти на наявність пошкоджень поверхні, забруднення та слідів контакту. Порівняйте лінію, що продовжується на рівну ділянку, із лінією, обмеженою зовнішньою стороною вигину. Очищення або усунення виявленої проблеми контакту може прибрати подряпину; це не доводить, що матеріал витримає надмірно різкий вигин. Оцініть зміни налаштувань щодо вимог до обладнання та профілю.
Використовуйте спостереження для вибору наступної перевірки
Оберіть докази, які можуть змінити діагноз.
Ця таблиця — початкова точка діагностики, а не візуальна карта прийнятності. На одному й тому самому панелі може проявлятися більше одного механізму пошкодження. Розділяйте спостережувані пошкодження від запропонованої причини та обирайте перевірку, яка дозволить розрізнити конкуруючі пояснення.
Проведіть пальцем, щоб побачити повну таблицю.
| Спостереження | Можливе пояснення | Дискримінуюча перевірка та наступна дія |
|---|---|---|
| Тонкі лінії, обмежені зовнішньою частиною тісного згину; шар ще не сформований. | Пошкодження фарби або металевого покриття під деформацією згину. | Ідентифікуйте шар і порівняйте фактичну геометрію з точними граничними параметрами продукту; зберігайте сумнівні зразки для подальшого дослідження. |
| Підтверджений розрив проходить крізь сталь. | Невідповідність між базовим матеріалом та процесом формування або локальний стан матеріалу. | Перегляньте марку, товщину, орієнтацію та сформовану конструкцію разом із переробником та постачальником матеріалу; лише випробування фарби не дозволяє усунути цю проблему. |
| Лінія проходить уздовж траєкторії руху інструменту в плоску ділянку. | Контакт поверхонь або наявний раніше слід. | Порівняйте неперероблену смугу та зразки «до» та «після» використання інструменту; огляньте відповідну контактну поверхню. |
| Фарба відшаровується або відпадає зі сформованої ділянки. | Втрата адгезії або механічне пошкодження. | Порівняйте пошкоджений інтерфейс із результатами контрольних випробувань покриття; лише візуальна оцінка не дозволяє встановити, чи є причиною недоліки попередньої обробки або термообробки. |
| Пошкодження починається після заміни рулону або зміни налаштувань. | Зміна вхідного параметра може мати значення. | Порівняйте фактичні змінені поля, залишаючи інші незмінними; часова послідовність є лише ознакою, а не доказом відповідальності |
Проведіть пробне випробування для розділення причин
Змініть одну встановлену змінну
Виберіть одну змінну для зміни, залишаючи незмінними марку матеріалу, напрямок зразка, температуру, метод огляду та інші відповідні параметри. Залежно від наявних даних це може бути узгоджена зміна радіуса або усунення виявленої несправності інструменту. Зберігайте походження оригінальних і пробних зразків — вони повинні бути прослідковані до однієї котушки та одного місця формування.

Розділяйте випробування покриття та прийняття продукту
Результат випробування гнучкості покриття корисний лише разом із зазначеним методом, умовами та критерієм прийнятності. Стандарт ASTM D4145 стосується поведінки системи покриття при згинанні й передбачає, що металева основа витримує таке випробування. Успішне випробування покриття не скасовує окремого розтріскування сталі, а лабораторне згинання не відтворює автоматично повний виробничий профіль.
Для випуску виробу в серійне виробництво оцініть запропоновану корекцію на вимаганому профілі та комбінації матеріалів. Збільшення радіуса може вплинути на точність підгонки, замикання швів або інші вимоги до продукту. Узгодьте з відповідальними сторонами застосовний метод огляду та критерії прийнятності; один візуально поліпшений пробний зразок не є загальним правилом для випуску продукту.
Приклад: тріщина при згині та окрема позначка на плоскій поверхні
Два симптоми — два випробування
Розгляньте гіпотетичну секцію покрівельної панелі з двома ознаками: тонкою лінією уздовж зовнішньої сторони одного гострого загину та довгою подряпиною, що продовжується на суміжну плоску ділянку. На цих ділянках несформована смуга залишається чистою. Дослідження збереженого сформованого зразка виявляє пошкодження фарбового шару в місці загину без розтріскування сталі. Ідентифікація рулону, температура матеріалу, напрямок зразка та критерії огляду залишаються незмінними протягом усіх випробувань.
Група виявляє та усуває забруднювач на відповідній поверхні контакту інструменту. У наступному контрольованому зразку плоске подряпування зникає, тоді як лінія згину залишається. Це підтверджує пошкодження через контакт як причину подряпування, але не пояснює проблему згину.
Робочий висновок із умовою випуску
У другому випробуванні використано більший внутрішній радіус у межах зміни геометрії, погодженої конструктором профілю для оцінки. За тих самих узгоджених умов контролю пошкодження фарби більше не спостерігається. Попередній висновок полягає в тому, що початкові умови локального формування перевищили можливості цієї комбінації покриття та матеріалу за даних умов випробування. Сам по собі цей результат не доводить невідповідності покриття специфікації й не свідчить про дефект полімеризації.
Призупиніть випуск відповідної продукції, доки скоригований профіль не відповідатиме вимогам до геометрії та експлуатаційних характеристик, а перевірка матеріалу й процесу обробки не підтвердить прийнятність умов виробництва. Якщо пошкодження фарби продовжується за прийнятого радіуса згину та умов формоутворення або виявляється в узгодженому порівняльному випробуванні, проведіть додаткову перевірку записів щодо матеріалу та покриття. Якщо ж під час огляду виявлено тріщину в сталі, дійте згідно з процедурою для дефектів основного металу, а не розглядайте це як суто поверхневу проблему.
Поширені запитання
Чи означає тонка поверхнева тріщина, що сталь розтріскалася?
Не обов’язково. Встановіть, який шар пошкоджено, за допомогою збережених зразків та відповідного дослідження. Тріщина у фарбовому шарі або металевому покритті відрізняється від розриву через сталь. Ця різниця впливає як на діагностику, так і на прийняття продукту.
Чи можна використовувати результат випробування T-згину як мінімальний радіус для будь-якого дахового профілю?
Ні. Збережіть метод випробування, умови зразка та критерій прийнятності, а потім оцініть фактичну геометрію продукту. Позначення випробування не є універсальним налаштуванням інструменту або схваленням для кожного шву, зворотного вигину чи послідовності формування.
Чи завжди нагрівання котушки вирішує проблему?
Ні. Спочатку порівняйте фактичну температуру матеріалу з рекомендаціями для даного продукту. Температура не усуває несумісний радіус, пошкоджений інструмент або неправильну конфігурацію матеріалу. Будь-яка термообробка має відповідати обраному продукту та процесу; цей документ не містить універсального режиму нагрівання.
Чи гарантує зміна однієї родини фарб на іншу кращу формовність?
Ні. Порівняйте точний покритий продукт, основу, товщину, поверхню та задокументовані межі формування. Назва родини фарб сама по собі не ідентифікує повну комбінацію, яка має витримувати обраний профіль.
Чи можна прийняти тріщину у металевому покритті, оскільки цинк захищає сталь?
Не робіть такого загального припущення. Документ BlueScope TB-10 стосується конкретних продуктів за визначених умов формування, монтажу та технічного обслуговування. Прийняття іншого продукту вимагає окремих вимог та оцінки спостережуваних пошкоджень і передбачуваного середовища експлуатації.
Чи слід наносити ремонтну фарбу до встановлення причини?
Збережіть репрезентативні зразки та спочатку узгодьте порядок їх використання. Косметичне виправлення не підтверджує прийнятності сталі, адгезії покриття або умов формування. Будь-який ремонт має бути сумісним із вказаним продуктом та його офіційними інструкціями щодо ремонту.
Технічна основа та сфера застосування джерела
ASTM D4145-10(2018), стандартний метод випробування гнучкості покриття для попередньо пофарбованого листового металу, загальна область застосування (розділи 1.1–1.2) та значення й сфера застосування (розділи 4.1–4.2): мета випробування на згин покриття, стан основного матеріалу та змінні для порівняння. Це історичне видання, перевірене щодо зазначених принципів, а не заява про відтворення повної поточної процедури випробування.
BlueScope, Технічний бюлетень TB-10, січень 2021 р., редакція 8, стор. 3, «Вигини»: деформація фарбового та металевого покриття й специфічні для продукту обмеження щодо інтерпретації пошкоджень. SSAB, таблиці продуктів GreenCoat Crown BT та GreenCoat Pural BT, перевірено 18 жовтня 2026 р.: поля внутрішнього радіуса й температури формування, специфічні для конфігурації. Європейська асоціація покриття рулонної сталі, «Покритий метал для проєктувальників», розділи «Керівництво з виробництва» та «Формування профілів з покритого металу», перевірено 18 жовтня 2026 р.: вибір гнучкості та контакт з інструментом. Це приклади механізмів пошкодження та продуктової документації, а не схвалення невизначеної рулонної сталі.