
Đầu Tiên Cần Xác Định Thành Phần Nào Đã Bị Nứt
Lớp Sơn, Lớp Phủ Kim Loại Và Thép Là Khác Nhau
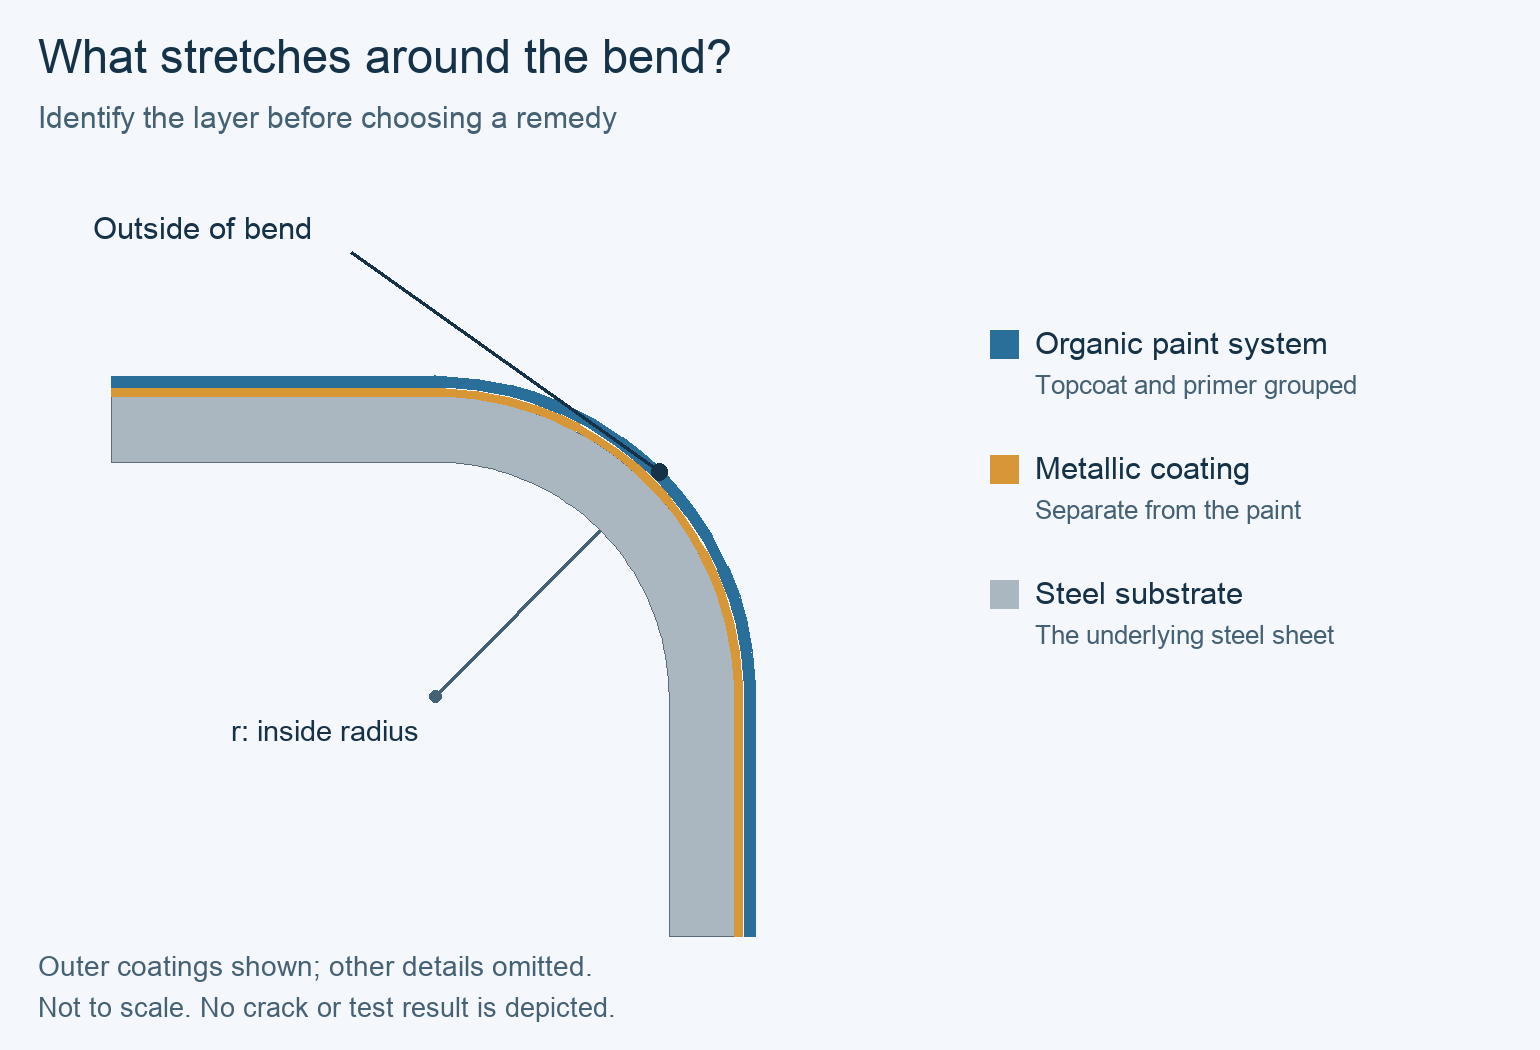
Thép sơn sẵn mạ kẽm hoặc mạ hợp kim gồm nhiều lớp khác nhau: hệ thống sơn hữu cơ, lớp phủ kim loại và lớp thép nền bên dưới. Một vết nứt nhỏ trên lớp sơn, một vết nứt trong lớp kim loại và một vết rách xuyên qua lớp thép là những hiện tượng khác nhau. Bong tróc hoặc mất độ bám dính cũng là một tình trạng cần ghi nhận. Không dùng thuật ngữ “nứt sơn” để gọi chung mọi đường kẻ nhìn thấy được.
Lưu Mẫu Trước Và Sau Khi Gia Công
Giữ lại một mẫu chưa tạo hình từ cùng một cuộn và một mẫu đã tạo hình có đánh dấu vị trí bị ảnh hưởng. So sánh mặt ngoài vùng uốn cong, vùng phẳng liền kề và mặt ngược. Việc kiểm tra dưới kính phóng đại — và khi cần thiết, một mặt cắt ngang được chuẩn bị phù hợp — có thể giúp xác định lớp vật liệu bị ảnh hưởng. Nếu bằng chứng hiện có không cho thấy thép có bị nứt hay không, hãy để mở câu hỏi này cho chuyên gia vật liệu hoặc chuyên gia thử nghiệm thay vì suy đoán từ ảnh chụp.
Nhận diện lớp bị hư hỏng sẽ quyết định bước tiếp theo. Một vết rách trên thép nền yêu cầu xem xét lại vật liệu nền và quy trình gia công. Hư hại lớp sơn hướng sự chú ý vào toàn bộ tổ hợp lớp phủ và quy trình gia công. Một vết xước chạy dọc theo hướng di chuyển của dụng cụ cho thấy hư hại do tiếp xúc. Không một quan sát nào trong số này riêng lẻ có thể gán trách nhiệm cho nhà cung cấp.
Kiểm Tra Vết Uốn Trên Chính Vật Liệu Đó
Đo Kích Thước Chi Tiết Sau Khi Hoàn Thành
So sánh bán kính uốn trong thực tế với yêu cầu kỹ thuật đối với sản phẩm cung cấp, độ dày, mác thép và bề mặt hoàn thiện. Ký hiệu của chày hoặc con lăn là thông tin thiết lập hữu ích, nhưng không phải là phép đo bán kính thực tế của tấm thành phẩm. Cần rà soát các chi tiết uốn chặt nhất trên profile hoàn chỉnh, bao gồm cả các góc cục bộ hoặc đoạn quay ngược có thể khác biệt so với gân chính.

Sử Dụng Cơ Sở Bán Kính Và Độ Dày Đúng
Khi nhà cung cấp quy định bán kính tối thiểu dưới dạng bội số của độ dày, cần ghi nhận cả hai giá trị: r là bán kính trong thực tế sau khi uốn và t là độ dày tấm theo cơ sở do nhà cung cấp nêu rõ. Không tự ý thay thế độ dày kim loại nền bằng độ dày tổng (bao gồm cả lớp phủ). Giới hạn bán kính áp dụng cho mác thép, lớp phủ hoặc bề mặt hoàn thiện khác không đảm bảo tính phù hợp cho đơn hàng này.
Sự khác biệt đặc thù theo sản phẩm rất quan trọng. Ví dụ, bảng dữ liệu GreenCoat Crown BT phân biệt bán kính trong tối thiểu dành riêng cho bề mặt mờ và bề mặt thường. Điều này hỗ trợ việc kiểm tra cấu hình chính xác; tuy nhiên, bảng dữ liệu không cung cấp bán kính chung cho thép lợp sơn sẵn hay xác định sản phẩm METDAX nào nên sử dụng.
Kiểm Tra Nhiệt Độ Và Tiếp Xúc Với Dụng Cụ Một Cách Riêng Biệt
So Sánh Điều Kiện Vật Liệu
So sánh nhiệt độ vật liệu trong ca sản xuất bị ảnh hưởng với hướng dẫn uốn của sản phẩm đã chọn. Nhiệt độ uốn và nhiệt độ sử dụng thực tế là hai thuộc tính khác nhau. Một tòa nhà ấm không phản ánh đúng nhiệt độ của cuộn thép vừa được đưa từ kho ra. Ghi nhận điều kiện vật liệu được sử dụng trong mọi thử nghiệm so sánh.
Giữ nguyên hướng trục uốn tương đối so với hướng cán tấm khi so sánh các mẫu, hoặc ghi rõ hướng này như một biến số được kiểm tra. Phần thảo luận về ý nghĩa và ứng dụng công khai của ASTM D4145 xác định nhiệt độ mẫu và hướng uốn là các yếu tố ảnh hưởng đến kết quả thử uốn lớp phủ.
Một Dấu Vết Do Dụng Cụ Gây Ra Cần Giải Pháp Khác
Kiểm tra các trục cán, thanh dẫn hướng hoặc khuôn dập liên quan để phát hiện hư hỏng bề mặt, nhiễm bẩn và dấu tì đè. So sánh vết xước lan sang vùng phẳng với vết chỉ khu trú ở mặt ngoài chỗ uốn cong. Việc vệ sinh hoặc khắc phục điểm tiếp xúc gây lỗi có thể xóa được vết xước, nhưng điều đó không chứng minh vật liệu chịu được góc uốn quá gấp. Cần đánh giá các thay đổi cài đặt máy dựa trên yêu cầu của thiết bị và biên dạng tấm.
Sử Dụng Các Quan Sát Để Chọn Kiểm Tra Tiếp Theo
Chọn bằng chứng có thể làm thay đổi chẩn đoán
Bảng này là điểm khởi đầu để chẩn đoán, không phải biểu đồ chấp nhận dựa trên quan sát trực quan. Nhiều cơ chế khác nhau có thể đồng thời xảy ra trên cùng một tấm panel. Hãy tách riêng tổn thương quan sát được với nguyên nhân đề xuất, và chọn kiểm tra có khả năng phân biệt giữa các giải thích cạnh tranh.
Vuốt để xem toàn bộ bảng.
| Quan sát | Giải thích khả dĩ | Kiểm tra phân biệt và hành động tiếp theo |
|---|---|---|
| Các đường vân mảnh chỉ xuất hiện ở vùng uốn cong phía ngoài (tight bend); lớp phủ chưa hình thành đầy đủ | Hư hại lớp sơn hoặc lớp phủ kim loại do biến dạng khi uốn | Xác định loại lớp phủ và so sánh hình học thực tế với giới hạn kỹ thuật chính xác của sản phẩm; lưu mẫu chưa rõ nguyên nhân để kiểm tra thêm |
| Vết nứt đã được xác nhận xuyên suốt toàn bộ tấm thép | Sai lệch giữa vật liệu nền và quá trình tạo hình, hoặc điều kiện cục bộ của vật liệu | Xem lại mác thép, độ dày, hướng cuộn và đặc điểm hình học sau tạo hình cùng nhà gia công và nhà cung cấp vật liệu; chỉ thử nghiệm sơn đơn lẻ không đủ để kết luận nguyên nhân |
| Một đường vết chạy theo hướng di chuyển của dụng cụ vào vùng phẳng | Tiếp xúc bề mặt hoặc dấu vết tồn tại trước khi tạo hình | So sánh dải thép chưa tạo hình và mẫu trước/sau khi đi qua dụng cụ; kiểm tra bề mặt tiếp xúc tương ứng |
| Lớp sơn bong tróc hoặc bong vảy từ vùng đã tạo hình | Mất độ bám dính hoặc hư hại cơ học | So sánh giao diện bị hư hại với kết quả thử nghiệm lớp phủ trong điều kiện kiểm soát; chỉ dựa vào ngoại quan không thể xác định được nguyên nhân do xử lý bề mặt (pretreatment) hay quá trình đóng rắn (cure) |
| Tổn thương bắt đầu xuất hiện sau khi thay cuộn thép hoặc thay đổi thiết lập máy | Thay đổi đầu vào có thể là yếu tố then chốt | So sánh các thông số thực tế đã thay đổi trong khi giữ nguyên các thông số khác; thời điểm xuất hiện tổn thương chỉ là manh mối, không phải bằng chứng xác định trách nhiệm |
Thực Hiện Thử Nghiệm Phân Tách Các Nguyên Nhân
Thay đổi một biến đã xác định
Chọn một biến duy nhất để thay đổi, trong khi giữ nguyên danh tính vật liệu, hướng lấy mẫu, nhiệt độ, phương pháp kiểm tra và các thông số liên quan khác. Tùy theo bằng chứng thu thập được, biến đó có thể là bán kính uốn đã thống nhất hoặc việc khắc phục sự cố về dụng cụ đã xác định. Đảm bảo mẫu gốc và mẫu thử nghiệm đều truy xuất được về cùng một cuộn thép và vị trí tạo hình.

Phân biệt rõ ràng giữa thử nghiệm lớp phủ và tiêu chuẩn chấp nhận sản phẩm
Kết quả thử độ linh hoạt của lớp phủ chỉ có giá trị khi đi kèm đầy đủ phương pháp, điều kiện và tiêu chí chấp nhận. Tiêu chuẩn ASTM D4145 đánh giá khả năng uốn của hệ thống lớp phủ và giả định vật liệu nền (tấm thép) đủ khả năng chịu được thử nghiệm. Một kết quả thử nghiệm lớp phủ đạt yêu cầu không loại trừ khả năng nứt riêng biệt của tấm thép, và phép uốn trong phòng thí nghiệm không tự động tái tạo đúng toàn bộ hồ sơ tạo hình thực tế trong sản xuất.
Để phê duyệt sản xuất, hãy đánh giá biện pháp khắc phục đề xuất đối với hình dạng và tổ hợp vật liệu yêu cầu. Bán kính lớn hơn có thể ảnh hưởng đến độ khít, độ kín của mối hàn hoặc các yêu cầu khác đối với sản phẩm. Thống nhất cơ sở kiểm tra và chấp nhận áp dụng với các bên chịu trách nhiệm; một lần thử nghiệm cải thiện trực quan không phải là quy tắc phê duyệt chung.
Ví dụ: Vết nứt tại chỗ uốn và một dấu vết riêng biệt trên bề mặt phẳng
Hai biểu hiện, hai phép thử
Xét một đoạn tấm mái giả định với hai dấu hiệu: một đường vạch mảnh dọc theo mặt ngoài của một mép uốn chặt và một vết xước dài lan tiếp sang phần phẳng liền kề. Dải thép chưa uốn vẫn còn nguyên vẹn tại những vị trí này. Việc kiểm tra mẫu đã được uốn và lưu giữ xác định tổn thương lớp sơn tại mép uốn mà không có nứt gãy trên nền thép. Số mẻ luyện, nhiệt độ vật liệu, hướng lấy mẫu và tiêu chí kiểm tra được giữ cố định trong suốt các thử nghiệm.
Nhóm kỹ thuật xác định và loại bỏ chất gây nhiễm bẩn trên bề mặt tiếp xúc tương ứng của khuôn. Trong mẫu kiểm soát tiếp theo, vết xước phẳng biến mất trong khi đường uốn vẫn còn nguyên. Điều này hỗ trợ giả thuyết rằng vết xước do hư hại do tiếp xúc gây ra; tuy nhiên, điều này không loại trừ nguyên nhân vấn đề uốn.
Kết luận làm việc kèm điều kiện phê duyệt
Một thử nghiệm thứ hai sử dụng bán kính trong lớn hơn trong phạm vi thay đổi hình học được nhà thiết kế biên dạng chấp thuận để đánh giá. Theo cùng quy trình kiểm tra đã thỏa thuận, vết nứt sơn không còn xuất hiện nữa. Kết luận sơ bộ là điều kiện tạo hình cục bộ ban đầu đã vượt quá giới hạn chịu đựng của tổ hợp lớp phủ/vật liệu này trong thử nghiệm. Riêng kết quả này không chứng minh lớp phủ không đạt tiêu chuẩn hoặc xác định khuyết tật trong quá trình đóng rắn.
Tạm dừng xuất xưởng các sản phẩm bị ảnh hưởng cho đến khi biên dạng điều chỉnh đáp ứng đầy đủ các yêu cầu về độ vừa khít và hiệu năng, đồng thời bộ phận vật liệu/nhà chế tạo chấp thuận các điều kiện sản xuất. Nếu tình trạng hư hại lớp sơn vẫn tiếp diễn ở bán kính uốn và điều kiện đã được chấp thuận, hoặc xuất hiện trong phép thử so sánh đã thỏa thuận, cần điều tra sâu hơn hồ sơ vật liệu và lớp phủ. Nếu quá trình kiểm tra phát hiện vết nứt tách trên thép, hãy xử lý theo nhánh vấn đề vật liệu nền thay vì xem đây chỉ là lỗi bề mặt.
Các câu hỏi thường gặp
Một vết nứt vi mô trên bề mặt có nghĩa là thép đã bị gãy không?
Chưa chắc. Xác định lớp nào bị hư hại bằng cách sử dụng các mẫu lưu giữ và phương pháp kiểm tra phù hợp. Vết nứt trên lớp sơn hoặc lớp phủ kim loại khác với vết nứt xuyên qua toàn bộ tấm thép. Sự phân biệt này ảnh hưởng đến cả chẩn đoán và tiêu chí chấp nhận.
Liệu tôi có thể dùng kết quả thử uốn chữ T làm bán kính tối thiểu cho mọi dạng mái lợp không?
Không. Giữ nguyên phương pháp thử, điều kiện mẫu và tiêu chí đánh giá, sau đó đánh giá hình học thực tế của sản phẩm. Một ký hiệu thử nghiệm không phải là cài đặt khuôn chung hay sự phê duyệt cho mọi mối hàn, mép gấp ngược và trình tự tạo hình.
Việc làm ấm cuộn thép có luôn khắc phục được vấn đề không?
Không. Trước tiên, so sánh nhiệt độ thực tế của vật liệu với hướng dẫn kỹ thuật sản phẩm tương ứng. Nhiệt độ không khắc phục được bán kính không tương thích, khuôn bị hư hỏng hoặc cấu hình vật liệu sai. Mọi xử lý điều kiện đều phải phù hợp với sản phẩm và quy trình đã chọn; tài liệu hướng dẫn này không cung cấp công thức gia nhiệt chung.
Việc chuyển từ một họ sơn này sang họ sơn khác có đảm bảo khả năng tạo hình tốt hơn không?
Không. So sánh chính xác sản phẩm đã phủ, nền thép, độ dày, bề mặt hoàn thiện và giới hạn tạo hình được tài liệu hóa. Chỉ tên họ sơn không đủ để xác định đầy đủ tổ hợp vật liệu phải đáp ứng được điều kiện tạo hình của dạng mái lợp đã chọn.
Liệu tôi có thể chấp nhận vết nứt trên lớp phủ kim loại vì kẽm bảo vệ thép không?
Đừng đưa ra giả định chung như vậy. Tài liệu TB-10 của BlueScope thảo luận về các sản phẩm cụ thể trong các điều kiện tạo hình, lắp đặt và bảo trì đã quy định. Việc chấp nhận một sản phẩm khác đòi hỏi phải có các yêu cầu riêng và đánh giá riêng về mức độ hư hại quan sát được cũng như điều kiện môi trường tiếp xúc dự kiến.
Có nên sơn phủ lại trước khi điều tra nguyên nhân không?
Lưu giữ các mẫu đại diện và thống nhất phương án xử lý trước tiên. Việc xử lý bề mặt chỉ mang tính thẩm mỹ không chứng minh được rằng thép, độ bám dính của lớp phủ hay điều kiện tạo hình là chấp nhận được. Mọi sửa chữa đều phải tương thích với sản phẩm đã quy định và hướng dẫn sửa chữa được nêu rõ trong tài liệu kỹ thuật.
Cơ sở kỹ thuật và phạm vi nguồn
ASTM D4145-10(2018), Phương pháp thử tiêu chuẩn về độ linh hoạt của lớp phủ trên thép tấm đã sơn sẵn, các mục Phạm vi áp dụng 1.1–1.2 và Ý nghĩa và mục đích sử dụng 4.1–4.2: mục đích uốn lớp phủ, trạng thái nền và các biến số so sánh. Đây là phiên bản lịch sử được tham khảo để kiểm tra những nguyên tắc nêu trên, chứ không phải tuyên bố tái hiện đầy đủ quy trình thử nghiệm hiện hành.
BlueScope, Bản tin Kỹ thuật TB-10, tháng 1 năm 2021, Bản sửa đổi 8, trang 3, mục “Uốn”: biến dạng lớp sơn và lớp phủ kim loại cùng các giới hạn đặc thù theo sản phẩm trong việc đánh giá hư hại. SSAB, bảng thông số sản phẩm GreenCoat Crown BT và GreenCoat Pural BT, tra cứu ngày 18 tháng 10 năm 2026: các thông số bán kính uốn trong và nhiệt độ tạo hình tùy theo cấu hình. Hiệp hội Sơn phủ Cuộn Châu Âu (European Coil Coating Association), tài liệu “Kim loại sơn phủ sẵn dành cho nhà thiết kế”, phần Hướng dẫn sản xuất và Tạo hình các biên dạng kim loại sơn phủ sẵn, tra cứu ngày 18 tháng 10 năm 2026: lựa chọn độ dẻo và tiếp xúc với dụng cụ gia công. Đây chỉ là các ví dụ minh họa về cơ chế và tài liệu sản phẩm, không phải là sự chấp thuận đối với bất kỳ cuộn thép chưa xác định nào.