
Find først ud af, hvad der er revnet
Maling, metallisk belægning og stål er forskellige
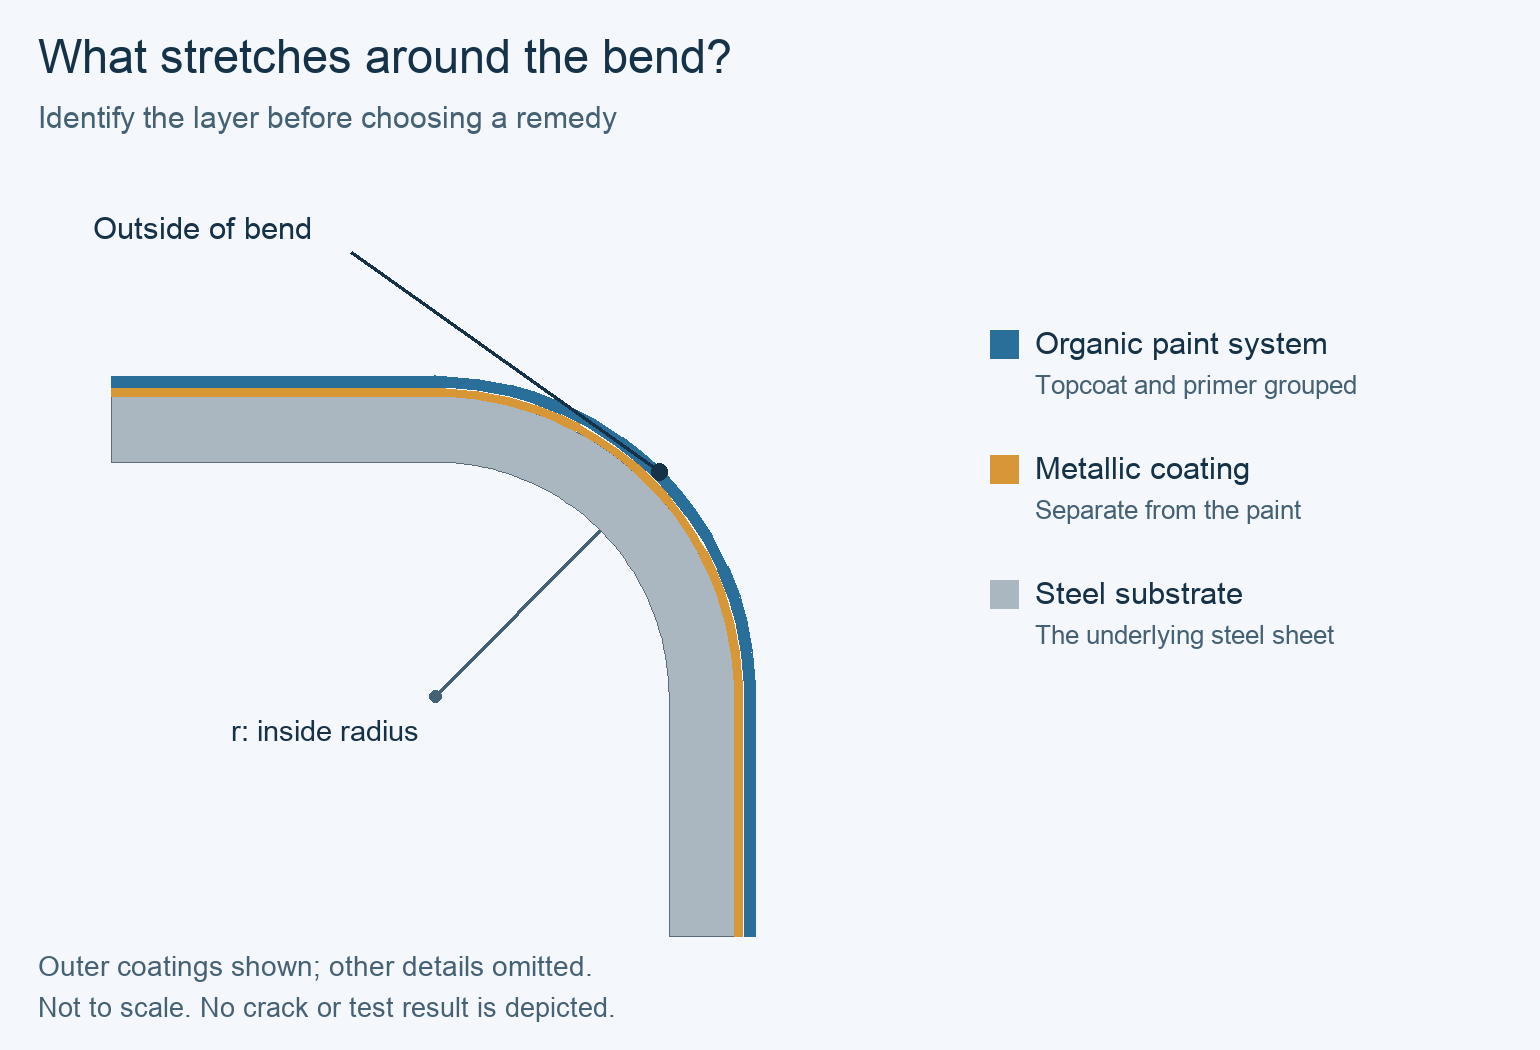
Formalet galvaniseret eller legeret stål består af forskellige lag: et organisk malingssystem, en metallisk belægning og det underliggende stål. En fin malingrevne, en revne i det metalliske lag og en spaltning gennem stålet er forskellige konstateringer. Flaking (afbladning) eller tab af adhæsion er en anden tilstand, der skal registreres. Brug ikke udtrykket «malingrevne» som et fællesnavn for alle synlige linjer.
Opbevar prøver fra før og efter formningen
Gem en uformet prøve fra samme coil samt en formet prøve med det berørte område markeret. Sammenlign ydersiden af bøjningen, det tilstødende flade område og bagsiden. Inspektion under forstørrelse – og om nødvendigt et passende præpareret tværsnit – kan hjælpe med at identificere det berørte lag. Hvis undersøgelsen ikke tydeligt viser, om stålet er flækket, bør dette spørgsmål overlades til materiale- eller testspecialisten frem for at gætte ud fra et fotografi.
Identiteten af laget ændrer det næste trin. En spaltning i stålet kræver en gennemgang af basis-materialet og formningsprocessen. Skade på malingen retter opmærksomheden mod hele belægnings- og formningskombinationen. En ridset linje, der følger værktøjets bevægelsesretning, tyder på kontaktbeskadigelse. Ingen af disse observationer alene tillægger leverandøren ansvar.
Tjek bøjningen mod det præcise materiale
Mål den færdige bøjning
Sammenlign den faktiske indre bøjningsradius med kravet til det leverede produkt, tykkelsen, stålkvaliteten og overfladebehandlingen. Betegnelsen på stempel eller rulle er nyttig installationsinformation, men er ikke en måling af den resulterende panelradius. Gennemgå de skarpeste detaljer i det færdige profil, herunder lokale hjørner eller returkanter, som kan afvige fra hovedribben.

Anvend den korrekte radius- og tykkelsesbasis
Hvor en leverandør angiver en minimums-radius som et multiplum af tykkelsen, skal begge størrelser registreres: r er den færdige indre radius, og t er pladetykkelsen på den basis, leverandøren angiver. Udveksl ikke stille og roligt basismetal-tykkelse og samlet belægningstykkelse. En radiusgrænse for en anden kvalitet, belægning eller overfladebehandling bekræfter ikke egnethed for denne ordre.
Produktspecifikke forskelle er afgørende. For eksempel skelner GreenCoat Crown BT-databladet mellem minimums-indre radier for dets matte og almindelige overfladebehandlinger. Dette understøtter kontrol af den præcise konfiguration; det giver ikke en universel radius for formalet tagstål eller fastlægger, hvilket METDAX-produkt der skal anvendes.
Tjek temperatur og værktøjskontakt separat
Sammenlign materielforholdene
Sammenlign materialets temperatur under den påvirkede produktion med det valgte produkts formningsanvisninger. Formningstemperatur og driftstemperatur er forskellige egenskaber. Et varmt bygningstilbygning bekræfter ikke temperaturen på en rulle, der er bragt ind fra lager. Registrer den materielforudsætning, der anvendes til eventuelle sammenligningsprøver.
Bevar orienteringen af bøjningsaksen i forhold til pladens trækket retning konstant ved sammenligning af prøver, eller registrer den som den tilsigtede variabel. Den offentlige betydning-og-anvendelsesdiskussion for ASTM D4145 identificerer prøvens temperatur og bøjningsretning som faktorer, der påvirker testresultaterne for belægningsbøjning.
En værktøjsmærkning kræver en anden løsning
Inspekter de relevante ruller, vejledere eller værktøjer for overfladeskader, forurening og kontaktmærker. Sammenlign en linje, der fortsætter ud på et plant område, med en linje, der er begrænset til ydersiden af en bue. Rengøring eller rettelse af et identificeret kontaktproblem kan fjerne en ridse; det viser ikke, at materialet kan klare en overdreven skarp bue. Lad indstillingsændringer vurderes i forhold til udstyrets og profilkarakteristikernes krav.
Brug observationerne til at vælge den næste kontrol
Vælg bevis, der kunne ændre diagnosen
Tabellen er et diagnostisk udgangspunkt, ikke en visuel godkendelsesoversigt. Mere end én mekanisme kan forekomme på samme panel. Hold den observerede skade adskilt fra den foreslåede årsag, og vælg en kontrol, der kan skelne mellem konkurrerende forklaringer.
Swipe for at se hele tabellen.
| Observation | Mulig forklaring | Differentieret kontrol og næste handling |
|---|---|---|
| Fine linjer begrænset til yderste stramme bøjning; laget er endnu ikke etableret | Beskadigelse af maling eller metallisk belægning under bøjningsdeformation | Identificer laget og sammenlign den faktiske geometri med de præcise produktgrænser; gem usikre prøver til undersøgelse |
| En verificeret revne går gennem stålet | Uoverensstemmelse mellem grundmateriale/formning eller en lokal materialeforhold | Gennemgå kvalitet, tykkelse, orientering og formet detalje sammen med forarbejdningsparten og materialeleverandøren; en malingstest alene kan ikke afslutte denne sag |
| En linje følger værktøjets bevægelse ind i en flad region | Overfladekontakt eller et eksisterende mærke | Sammenlign uformet bånd og prøver før/efter værktøj; inspicer den tilsvarende kontaktflade |
| Maling løsner eller flager fra et formet område | Tab af adhæsion eller mekanisk beskadigelse | Sammenlign den beskadigede grænseflade og resultaterne fra kontrollerede belægningsprøver; udelukkende udseende kan ikke identificere forbehandling eller herding som årsag |
| Beskadigelsen starter efter en spole- eller opsætningsændring | En ændret indgang kan være afgørende | Sammenlign de faktisk ændrede parametre, mens de øvrige holdes konstante; tidsmæssig sammenhæng er et led, ikke et bevis for ansvar |
Udfør en prøve, der adskiller årsagerne
Ændr én identificeret variabel
Vælg én variabel, der skal ændres, mens materialeidentitet, prøveretning, temperatur, inspektionsmetode og andre relevante indstillinger fastholdes. Afhængigt af beviserne kan det være en aftalt radiusændring eller rettelse af et identificeret værktøjsproblem. Hold oprindelige og forsøgsprøver sporbare til samme spole og formelokation.

Adskil belægningsprøver og produktgodkendelse
Et resultat fra en fleksibilitetsprøve for belægning er kun anvendeligt sammen med dens metode, betingelser og godkendelseskriterium. ASTM D4145 omhandler bøgningsadfærd for belægningssystemet og forudsætter, at metalunderlaget kan klare prøven. En vellykket belægningsprøve kan ikke godkende en separat stålrevne, og en laboratoriebøjning reproducerer ikke automatisk hele produktionsprofilen.
Til produktionsfreigivelse vurderes den foreslåede rettelse på den krævede profil og materialekombination. En større radius kan påvirke pasform, sømstængning eller andre produktkrav. Aftal den anvendelige inspektions- og godkendelsesgrundlag med de ansvarlige parter; én visuelt forbedret prøve er ikke en universel frigivelsesregel.
Eksempel: En revne ved bøjningen og en separat mærkning på flad overflade
To symptomer, to prøver
Overvej en hypotetisk tagplade-løb med to mærker: en fin linje langs ydersiden af én stram retur og en lang skramme, der fortsætter på en tilstødende flad overflade. Det uformede bånd er tydeligt på disse steder. Undersøgelse af den bevarede formede prøve identificerer malingsskade ved returen uden en stålsplitning. Coil-identitet, materialetemperatur, prøveretning og inspektionskriterier fastholdes uændrede for forsøgene.
Holdet identificerer og fjerner en forurening på den tilsvarende værktøjskontaktflade. I den næste kontrollerede prøve forsvinder den flade skramme, mens bøjningslinjen forbliver. Dette understøtter kontaktbeskadigelse som forklaring på skrammen; det forklarer dog ikke bøjningsproblemet.
En fungerende konklusion med en frigivelsesbetingelse
Et nyt forsøg anvender en større indre radius inden for en geometriændring, der er godkendt til evaluering af profilens designer. Under den samme aftalte inspektion observeres malingelinjen ikke længere. Den foreløbige konklusion er, at den oprindelige lokale formningsbetingelse oversteg, hvad denne belægnings-/materialekombination kunne tolerere i forsøget. Resultatet beviser ikke i sig selv en belægning uden for specifikation eller påviser en hærdningsfejl.
Hold den berørte produktion tilbage, indtil den reviderede profil opfylder kravene til pasform og ydeevne, og materiale-/procesgennemgangen godkender produktionsbetingelserne. Hvis malingsskader fortsætter ved den accepterede radius og under de accepterede betingelser, eller hvis de optræder i en aftalt sammenligningstest, skal materiale- og belægningsdokumentationen undersøges nærmere. Hvis undersøgelsen i stedet afslører en revne i stålet, skal man følge sporet for grundmaterialet frem for at behandle det som et rent overfladeproblem.
Ofte stillede spørgsmål
Betyder en fin overfladebrud, at stålet er brudt?
Ikke nødvendigvis. Fastlæg, hvilken lag der er beskadiget, ved hjælp af bevarede prøver og passende undersøgelse. En revne i malingen eller den metalliske belægning adskiller sig fra en spaltning gennem stålet. Denne forskel påvirker både diagnose og accept.
Kan jeg bruge et T-bøjningsresultat som minimumsradius for alle tagprofiler?
Nej. Bevær den anvendte testmetode, prøvebetingelserne og kriteriet, og vurder derefter det faktiske produktgeometri. En testbetegnelse er ikke en universel værktøjsindstilling eller godkendelse for hver enkelt søm, retur eller omformningssekvens.
Vil opvarmning af coil altid løse problemet?
Nej. Sammenlign først den faktiske materialetemperatur med produktets anbefalede temperatur. Temperatur kan ikke rette en uforenelig radius, et beskadiget værktøj eller forkert materialekonfiguration. Enhver konditionering skal være egnet til det valgte produkt og den pågældende proces; denne vejledning indeholder ingen universel opvarmningsopskrift.
Garanterer skift fra én malfamilie til en anden bedre omformning?
Nej. Sammenlign det præcise belagte produkt, underlaget, tykkelsen, overfladen og de dokumenterede omformningsgrænser. Et malfamiliens navn alene identificerer ikke den komplette kombination, der skal klare den valgte profil.
Kan jeg acceptere en revne i den metalliske belægning, fordi zink beskytter stål?
Undlad denne generelle antagelse. BlueScope’s TB-10 behandler specifikke produkter under angivne omformnings-, installations- og vedligeholdelsesbetingelser. Accept af et andet produkt kræver dets egne krav samt en vurdering af den observerede skade og den tilsigtede udsættelse.
Skal touch-up-maling påføres, før årsagen er undersøgt?
Bevar repræsentative prøver, og aftal først dispositionen. En kosmetisk behandling bekræfter ikke, at stålet, belægningens adhæsion eller omformningsforholdene er acceptabelt. Enhver reparation skal være kompatibel med det specificerede produkt og dets skriftlige reparationsspecifikationer.
Teknisk baggrund og kildeomfang
ASTM D4145-10(2018), Standard Test Method for Coating Flexibility of Prepainted Sheet, offentlig omfang afsnit 1.1–1.2 og betydning og anvendelse afsnit 4.1–4.2: formål med belægningsbøjning, tilstand af underlag og sammenligningsvariable. Dette er den historiske udgave, der er gennemgået for disse principper, ikke en påstand om reproduktion af den fulde aktuelle testprocedure.
BlueScope, teknisk bulletin TB-10, januar 2021, revision 8, side 3, "Bends": deformation af maling og metalbelægning samt produktspecifikke grænser for vurdering af skader. SSAB, produkttabeller for GreenCoat Crown BT og GreenCoat Pural BT, kontrolleret den 18. oktober 2026: konfigurationsspecifikke felter for indvendig radius og formningstemperatur. European Coil Coating Association, "Prepainted metal for designers", afsnittene Production guidance og Forming prepainted metal, kontrolleret den 18. oktober 2026: fleksibilitetsvalg og værktøjskontakt. Disse er eksempler på mekanismer og produktdokumentation, ikke en godkendelse af en uspecificeret coil.