
ابتدا مشخص کنید کدام بخش ترک خورده است
رنگ، لایه فلزی و فولاد با یکدیگر متفاوت هستند
فولاد پیشرنگ گالوانیزه یا با پوشش آلیاژی از لایههای متفاوتی تشکیل شده است: سیستم رنگ آلی، لایه فلزی و فولاد زیرین. ترک ریز در رنگ، ترک در لایه فلزی و شکاف در فولاد سه پدیده مجزا هستند. پوستهشدن یا از دستدادن چسبندگی نیز وضعیت دیگری است که باید ثبت شود. از عبارت «ترک رنگ» بهعنوان برچسب عمومی برای هر خط قابلمشاهده استفاده نکنید.
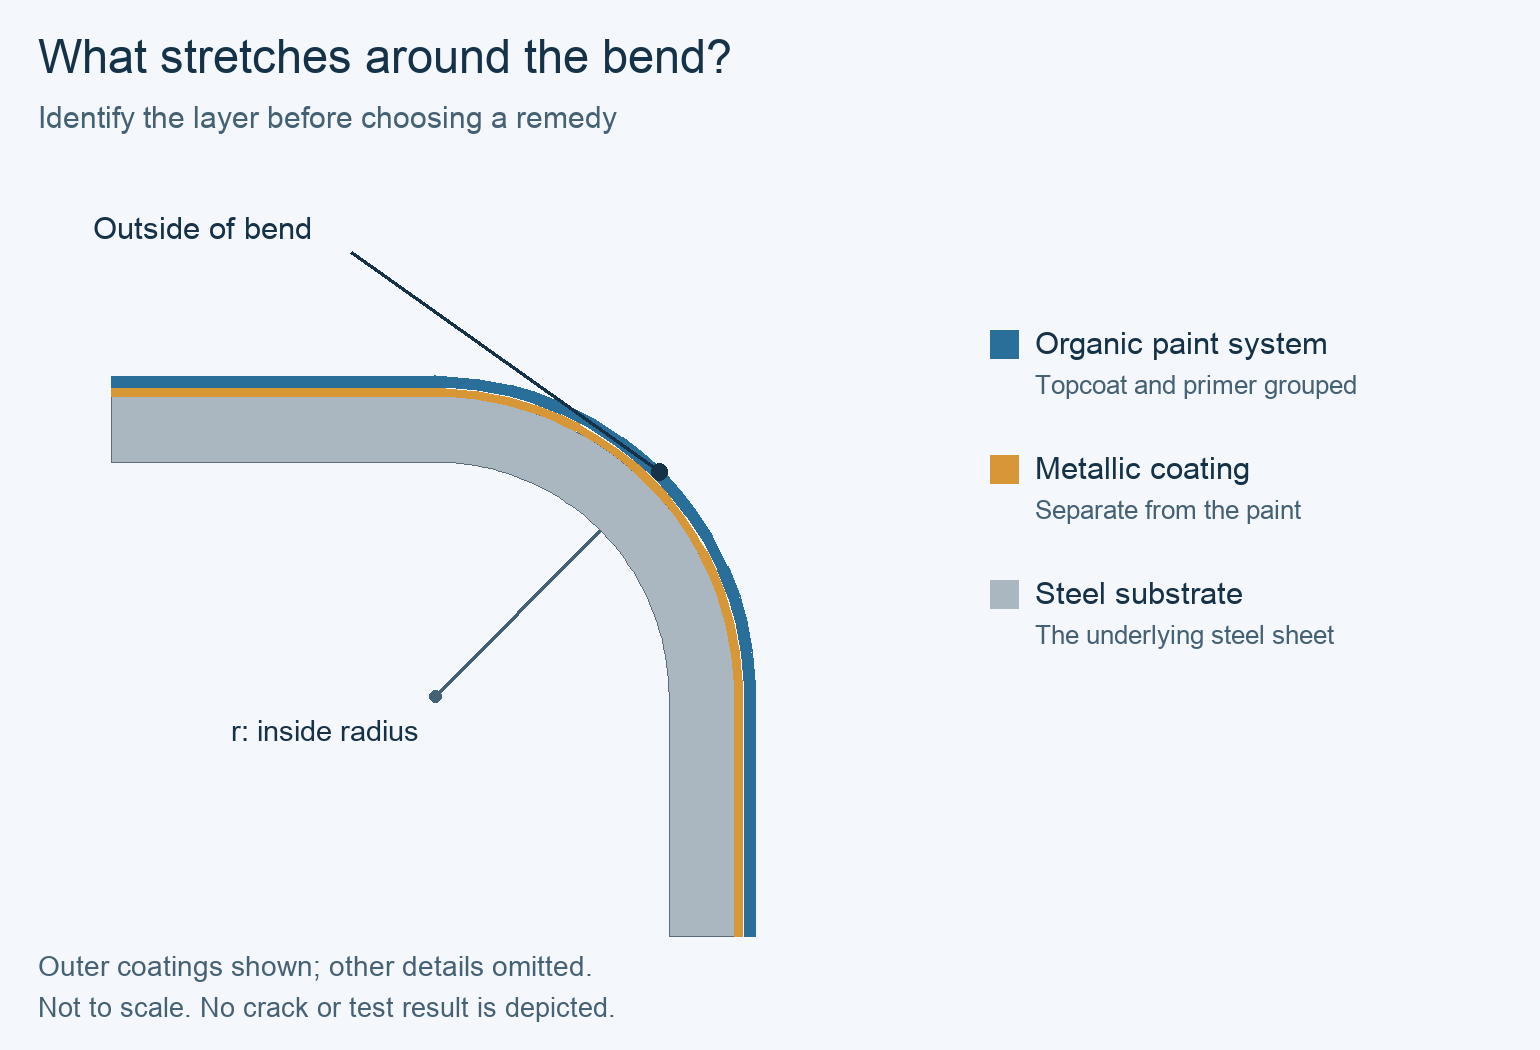
نمونههایی از مواد قبل و بعد از فرآیند تشكیل نگهداری کنید
یک نمونه شکلدهینشده از همان کویل و یک نمونه شکلدهیشده با علامتگذاری محل آسیبدیده را نگه دارید. سطح بیرونی خم، ناحیه تخت مجاور و سطح پشتی را مقایسه کنید. بازرسی با بزرگنمایی — و در صورت نیاز، بررسی مقطع عرضی آمادهسازیشده مناسب — میتواند به شناسایی لایه آسیبدیده کمک کند. اگر شواهد نشان ندهند که آیا فولاد دچار ترکخوردگی شده است یا خیر، این موضوع را برای متخصص مواد یا آزمون باز بگذارید و بر اساس عکس حدس نزنید.
شناسایی لایهای که آسیب دیده است، مرحله بعدی را تعیین میکند. شکاف در فولاد مستلزم بازنگری در مورد ماده پایه و عملیات تشكیل است. آسیب به رنگ، توجه را به ترکیب کامل لایه پوششی و فرآیند تشكیل معطوف میکند. خراشی که مسیر حرکت ابزار را دنبال میکند، نشانه آسیب ناشی از تماس است. هیچیک از این مشاهدات بهتنهایی مسئولیت را به تأمینکننده واگذار نمیکند.
بررسی خم با دقیقترین مواد موجود
اندازهگیری ویژگی نهایی
شعاع داخلی واقعی خم را با حداقل شعاع موردنیاز برای محصول تأمینشده، ضخامت، درجه فولاد و پایانکار مقایسه کنید. شناسه قالب یا غلتک اطلاعات مفیدی برای تنظیمات اولیه ارائه میدهد، اما اندازهگیری شعاع واقعی صفحه تولیدشده نیست. سفتترین ویژگیها در پروفیل نهایی را بررسی کنید، از جمله گوشهها یا بازگشتهای محلی که ممکن است با ریب اصلی متفاوت باشند.

استفاده از شعاع و ضخامت صحیح بهعنوان مبنای اندازهگیری
در مواردی که تأمینکننده حداقل شعاع را بهصورت مضربی از ضخامت بیان میکند، هر دو مقدار را ثبت کنید: r شعاع داخلی نهایی و t ضخامت ورق بر اساس مبنای اعلامشده توسط آن تأمینکننده است. بدون اطلاع، ضخامت فلز پایه و ضخامت کلی ورق با پوشش را جابجا نکنید. محدودیت شعاعی که برای درجه، پوشش یا پایانکار دیگری تعیین شده است، مناسببودن آن برای این سفارش را تضمین نمیکند.
تفاوتهای محصولمحور اهمیت دارند. بهعنوان مثال، جدول دادههای GreenCoat Crown BT شعاعهای داخلی حداقل را برای پایانکارهای مات و معمولی آن متمایز میکند. این امر امکان بررسی دقیق پیکربندی واقعی را فراهم میکند، اما شعاع جهانیای برای فولاد پیشرنگ سقفی ارائه نمیدهد یا مشخص نمیکند که کدام محصول METDAX باید استفاده شود.
بررسی دما و تماس ابزار بهصورت جداگانه
مقایسه شرایط مواد
دمای ماده را در طول دوره تحت تأثیر با دستورالعملهای شکلدهی محصول انتخابشده مقایسه کنید. دمای شکلدهی و دمای کار در سرویس، خصوصیات متفاوتی هستند. گرم بودن ساختمان، دمای کویلی که از انبار وارد شده است را تعیین نمیکند. شرایط ماده را برای هر آزمون مقایسهای ثبت کنید.
هنگام مقایسه نمونهها، جهت محور خمش نسبت به جهت نورد ورق را ثابت نگه دارید؛ یا در صورتی که این جهت بهعنوان متغیر مورد نظر در نظر گرفته شده است، آن را ثبت کنید. در بحث عمومی درباره اهمیت و کاربرد ASTM D4145، دمای نمونه و جهت خمش بهعنوان عوامل مؤثر بر نتایج آزمون خمش پوشش ذکر شدهاند.
یک اثر ناشی از ابزار نیازمند راهحل متفاوتی است.
غلتکها، راهنماها یا ابزارهای مربوطه را از نظر آسیب سطحی، آلودگی و رد تماس بازرسی کنید. خطی که به ناحیه تخت ادامه مییابد را با خطی که تنها در سمت بیرونی خم محدود شده است مقایسه کنید. تمیزکاری یا رفع مشکل تماس شناساییشده ممکن است خراش را از بین ببرد؛ اما این امر نشان نمیدهد که ماده توانایی تحمل خم بیشازحد شدید را دارد. تغییرات تنظیمات را بر اساس الزامات تجهیزات و پروفیل ارزیابی کنید.
استفاده از مشاهدات برای انتخاب مرحله بعدی بررسی
شواهدی را انتخاب کنید که بتواند تشخیص را تغییر دهد.
این جدول نقطه شروع تشخیصی است، نه نمودار پذیرش بصری. بیش از یک مکانیسم ممکن است روی یک تخته واحد رخ دهد. آسیب مشاهدهشده را از علت پیشنهادی جدا نگه دارید و آزمونی را انتخاب کنید که بتواند توضیحات رقیب را از هم تمییز دهد.
برای مشاهده کامل جدول، اسلاید دهید.
| مشاهده | توضیح احتمالی | آزمون تمییزدهنده و اقدام بعدی |
|---|---|---|
| خطوط ریز محدود به ناحیه خارجی خمش تنگ؛ لایه هنوز تشکیل نشده است. | آسیب به رنگ یا پوشش فلزی زیر تغییر شکل خمشی. | لایه را شناسایی کنید و هندسه واقعی را با محدودیتهای دقیق محصول مقایسه کنید؛ نمونههای غیرقطعی را برای بررسی نگه دارید. |
| شکاف تأییدشده از طریق فولاد ادامه یافته است. | عدم تطابق بین ماده پایه و فرآیند شکلدهی یا شرایط محلی ماده. | درجه فولاد، ضخامت، جهتگیری و ویژگی شکلدادهشده را با پردازنده و تأمینکننده ماده بررسی کنید؛ انجام صرفاً آزمون رنگ نمیتواند این مسئله را حل کند. |
| یک خط در امتداد مسیر حرکت ابزار وارد ناحیه صاف میشود. | تماس سطحی یا یک نشانه موجود از قبل. | نوار بدون شکلدهی و نمونههای قبل و بعد از عبور از ابزار را مقایسه کنید؛ سطح تماس متناظر را بازرسی کنید. |
| رنگ از ناحیه شکلدادهشده بلند یا پوستهپوسته میشود. | از دسترفتن چسبندگی یا آسیب مکانیکی. | رابطه آسیبدیده و نتایج آزمون کنترلشده پوشش را مقایسه کنید؛ صرفاً ظاهر نمیتواند علت را در پیشتیمار یا پخت شناسایی کند. |
| آسیب پس از تغییر کویل یا تنظیمات شروع میشود. | تغییر در یک ورودی ممکن است اهمیت داشته باشد. | مقایسهٔ فیلدهای واقعی تغییریافته در حالی که سایر پارامترها ثابت نگه داشته میشوند؛ زمانبندی نشاندهندهٔ پیشروی است، نه اثبات مسئولیت |
اجرای یک آزمون جهت جداسازی عوامل ایجادکننده
تغییر دادن یک متغیر شناساییشده
یک متغیر را برای تغییر انتخاب کنید، در حالی که هویت ماده، جهت نمونه، دما، روش بازرسی و سایر تنظیمات مرتبط ثابت باقی میمانند. بسته به شواهد موجود، این متغیر ممکن است تغییر شعاع توافقشده یا اصلاح یک مشکل شناساییشده در ابزار باشد. نمونههای اصلی و آزمایشی را بهگونهای ردیابیپذیر نگه دارید که هر دو از یک پیچ (کویل) و محل شکلدهی یکسان باشند.

آزمونهای پوشش و پذیرش محصول را از هم متمایز نگه دارید
نتیجهٔ آزمون انعطافپذیری پوشش تنها در صورت ذکر روش، شرایط و معیار پذیرش مربوطه مفید است. استاندارد ASTM D4145 رفتار خمشی سیستم پوشش را بررسی میکند و فرض میکند زیرلایهٔ فلزی میتواند آزمون را تحمل کند. موفقیت در آزمون پوشش، نمیتواند شکست جداگانهٔ فولاد را از بین ببرد و خمش آزمایشگاهی لزوماً پروفیل تولیدی کامل را بازتولید نمیکند.
برای رهاسازی تولیدی، اصلاح پیشنهادی را روی پروفیل و ترکیب مادهٔ مورد نیاز ارزیابی کنید. شعاع بزرگتر ممکن است بر تناسب، بستهشدن درز یا سایر الزامات محصول تأثیر بگذارد. پایهٔ بازرسی و پذیرش قابل اعمال را با طرفهای مسئول توافق کنید؛ بهبود بصری در یک نمونهٔ آزمایشی، قاعدهٔ عمومی رهاسازی نیست.
مثال: ترک در خم و نشانه جداگانهای روی سطح صاف
دو علامت، دو آزمون
فرض کنید یک نمونهٔ فرضی از صفحات سقفی با دو علامت وجود دارد: یک خط ظریف در امتداد بیرونی یک خمِ محکم و یک خراش طولانی که به قسمت مسطح مجاور ادامه پیدا میکند. نوار تا نشده در آن مکانها واضح است. بررسی نمونهٔ شکلگرفتهٔ نگهداریشده، آسیب به لایهٔ رنگ در محل خم را بدون ترک در فولاد نشان میدهد. شناسهٔ کویل، دمای مواد، جهت نمونه و معیارهای بازرسی در تمام آزمایشها ثابت باقی میمانند.
تیم آلایندهای را در سطح تماس ابزار متناظر شناسایی و حذف میکند. در نمونهٔ کنترلشدهٔ بعدی، خراش تخت ناپدید میشود، در حالی که خط خمش باقی میماند. این یافته، آسیب ناشی از تماس را بهعنوان توضیح خراش تأیید میکند، اما مشکل خمش را توجیه نمیکند.
نتیجهگیری عملیاتی همراه با شرط رهاسازی
در آزمایش دوم، از شعاع داخلی بزرگتری در قالب تغییری هندسی استفاده میشود که طراح پروفیل آن را برای ارزیابی پذیرفته است. تحت همان بازرسی توافقشده، خط رنگ دیگر مشاهده نمیشود. نتیجهگیری اولیه این است که شرایط شکلدهی موضعی اولیه از حد تحمل این ترکیب پوشش/مصالح در آزمایش فراتر رفته است. این نتیجه به تنهایی اثبات نمیکند که پوشش خارج از مشخصات بوده یا عیبی در پخت وجود دارد.
محصولات متأثر را تا زمانی که پروفیل اصلاحشده الزامات انطباق و عملکرد را برآورده کند و بازبینی مواد/فرآیند شرایط تولید را بپذیرد، متوقف نگه دارید. اگر آسیب رنگ در شعاع و شرایط پذیرفتهشده ادامه یابد یا در آزمون مقایسهای توافقشده مشاهده شود، سوابق مواد و پوشش را بیشتر بررسی کنید. اگر بازرسی نشاندهنده شکاف در فولاد باشد، مسیر بررسی زیرلایه (Substrate) را دنبال کنید و آن را صرفاً یک مسئله سطحی تلقی نکنید.
سوالات متداول
آیا ترک سطحی ظریف به این معناست که فولاد شکسته شده است؟
الزاماً خیر. با استفاده از نمونههای نگهداریشده و بررسی مناسب، لایهٔ آسیبدیده را تعیین کنید. ترک در لایهٔ رنگ یا پوشش فلزی با ترک عمقی از فولاد متفاوت است. این تمایز هم بر تشخیص و هم بر پذیرش تأثیر میگذارد.
آیا میتوانم نتیجهٔ آزمون T-bend را بهعنوان حداقل شعاع برای تمام پروفیلهای سقفی در نظر بگیرم؟
خیر. روش آزمون، شرایط نمونه و معیار پذیرش را حفظ کنید، سپس هندسهٔ واقعی محصول را ارزیابی کنید. یک عنوان آزمون، تنظیم ابزار جهانی یا تأییدی برای هر درز، بازگشت و توالی شکلدهی نیست.
آیا گرم کردن پیچ (کویل) همیشه مشکل را حل میکند؟
خیر. ابتدا دمای واقعی ماده را با راهنماییهای مربوط به محصول مقایسه کنید. دما نمیتواند شعاع ناسازگان، ابزار آسیبدیده یا پیکربندی نادرست ماده را اصلاح کند. هرگونه شرایطدهی باید با محصول و فرآیند انتخابشده سازگان باشد؛ این راهنما دستورالعمل گرمایش جهانی ارائه نمیدهد.
آیا تغییر از یک خانوادهٔ رنگ به خانوادهٔ دیگر، بهطور قطع شکلپذیری بهتری تضمین میکند؟
خیر. محصول پوششدار دقیق، زیرلایه، ضخامت، پرداخت سطحی و محدودیتهای مستند شکلپذیری را مقایسه کنید. نام یک خانوادهٔ رنگ بهتنهایی ترکیب کاملی را که باید پروفیل انتخابشده را تحمل کند، مشخص نمیکند.
آیا میتوانم ترک در پوشش فلزی را بهدلیل محافظت روی از فولاد پذیرفت؟
این فرض کلی را نداشته باشید. سند TB-10 شرکت BlueScope به محصولات خاصی در شرایط مشخص شکلدهی، نصب و نگهداری میپردازد. پذیرش محصول دیگری نیازمند الزامات اختصاصی خود و ارزیابی آسیب مشاهدهشده و معرضبودن پیشبینیشده است.
آیا باید رنگ ترمیمی قبل از بررسی علت اعمال شود؟
نمونههای نماینده را حفظ کنید و ابتدا نحوهٔ اقدام را توافق نمایید. یک درمان زیباییشناختی، پذیرش قابلیت تحمل فولاد، چسبندگی پوشش یا شرایط شکلدهی را تضمین نمیکند. هرگونه تعمیر باید با محصول مشخصشده و دستورالعمل کتبی تعمیر آن سازگان باشد.
پایه فنی و محدوده منبع
ASTM D4145-10(2018)، روش استاندارد آزمون انعطافپذیری پوشش فلزات پیشرنگشده، بخشهای عمومی ۱.۱ تا ۱.۲ و بخشهای اهمیت و کاربرد ۴.۱ تا ۴.۲: هدف خمش پوشش، وضعیت زیرلایه و متغیرهای مقایسهای. این نسخهٔ تاریخی برای بررسی آن اصول مورد ارزیابی قرار گرفته است، نه اینکه ادعای بازتولید کامل رویهٔ فعلی آزمون را داشته باشد.
BlueScope، بولتن فنی TB-10، ژانویه ۲۰۲۱، بازنگری ۸، صفحه ۳، «خمکاری»: تغییرشکل رنگ و پوشش فلزی و محدودیتهای خاص محصول در تفسیر آسیب. SSAB، جداول محصولات GreenCoat Crown BT و GreenCoat Pural BT، بررسیشده در ۱۸ اکتبر ۲۰۲۶: فیلدهای شعاع داخلی و دمای شکلدهی وابسته به پیکربندی. انجمن اروپایی پوششدهی کویل، «فلز پیشرنگشده برای طراحان»، راهنمای تولید و شکلدهی مقاطع فلز پیشرنگشده، بررسیشده در ۱۸ اکتبر ۲۰۲۶: انتخاب انعطافپذیری و تماس ابزار. اینها نمونههایی از مکانیزمها و اسناد محصول هستند، نه تأییدی برای یک کویل نامشخص.