
سب سے پہلے یہ معلوم کریں کہ کس چیز میں دراڑ آئی ہے
پینٹ، دھاتی کوٹنگ اور سٹیل مختلف ہیں
پری پینٹڈ گالوانائزڈ یا مِشْرَب کوٹڈ سٹیل میں مختلف لیئرز ہوتی ہیں: ایک عضوی پینٹ سسٹم، ایک دھاتی کوٹنگ اور اس کے نیچے سٹیل۔ ایک باریک پینٹ کی دراڑ، دھاتی لیئر میں ایک دراڑ اور سٹیل میں ایک پوری طرح کا پھٹنا مختلف تجزیے ہیں۔ چھلکنے یا التصاق کا فقدان ایک اور حالت ہے جسے ریکارڈ کرنا ہوگا۔ ہر قابلِ دید لکیر کے لیے ’’پینٹ کی دراڑ‘‘ کا لیبل استعمال نہ کریں۔
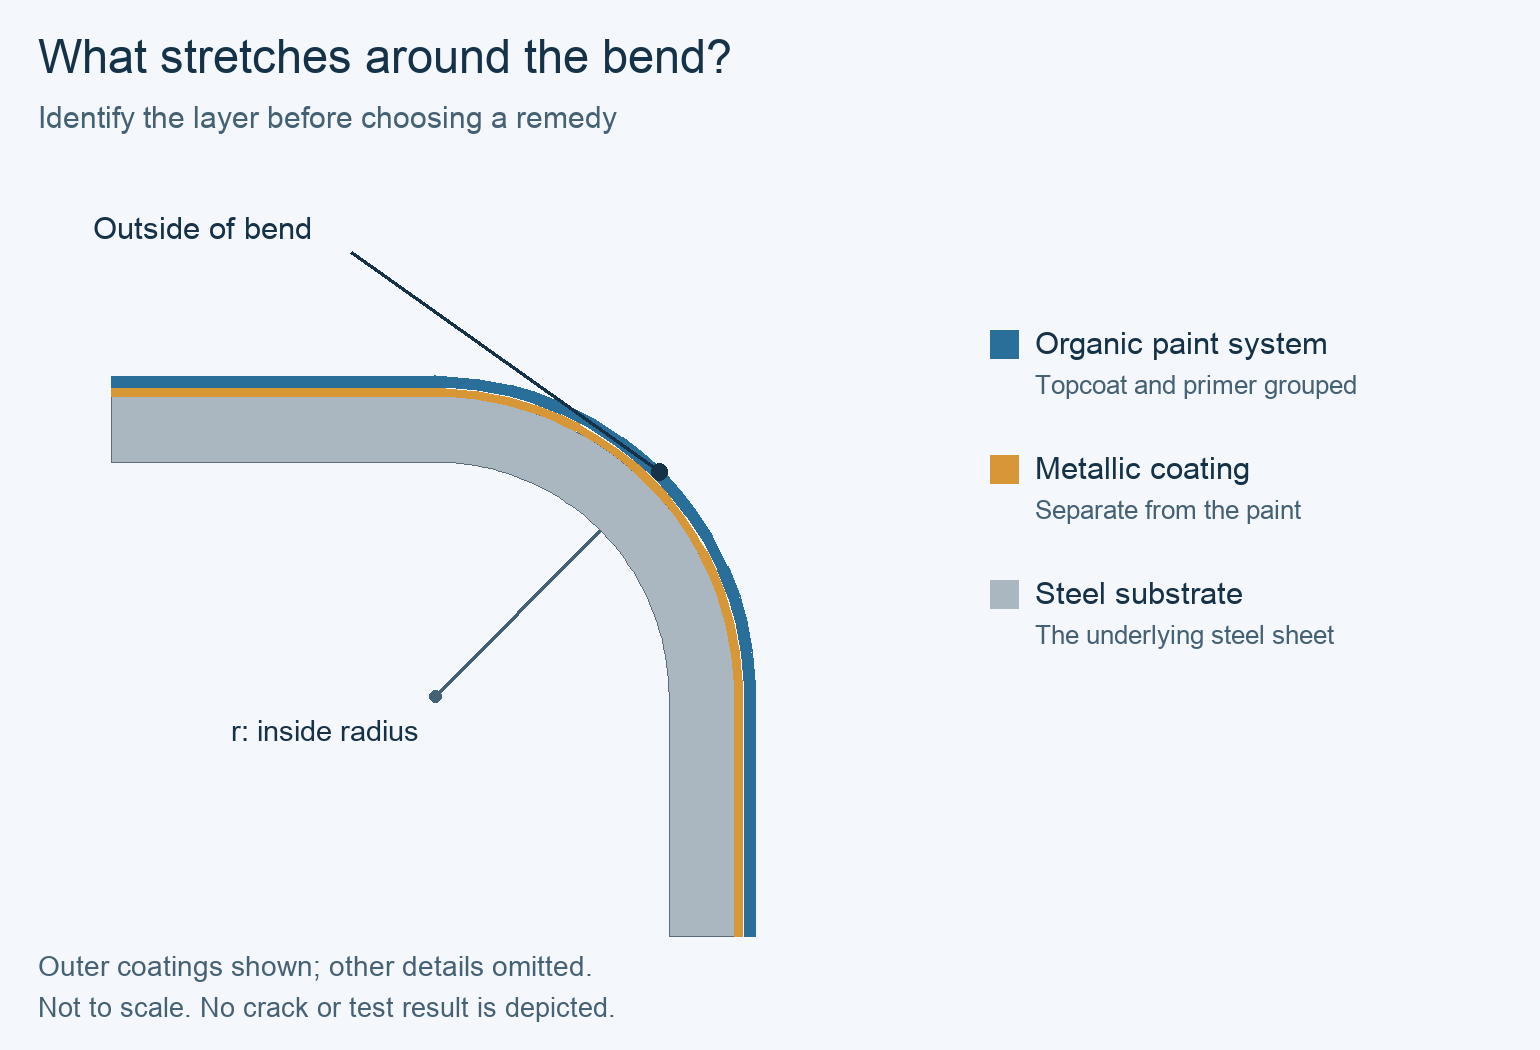
شکل دینے سے پہلے اور بعد میں نمونے محفوظ کریں
ایک ہی کوائل سے ایک غیر تشکیل شدہ نمونہ اور متاثرہ مقام کو نشان زد کر کے تشکیل شدہ نمونہ محفوظ رکھیں۔ بیرونی موڑ، اس سے ملحقہ ہموار حصے اور پچھلی سطح کا موازنہ کریں۔ بڑا کر کے معائنہ — اور ضرورت پڑنے پر مناسب طریقے سے تیار کردہ کراس سیکشن — متاثرہ تہہ کا تعین کرنے میں مدد کر سکتا ہے۔ اگر شواہد سے یہ واضح نہ ہو کہ سٹیل میں دراڑ آئی ہے یا نہیں، تو تصویر سے اندازہ لگانے کے بجائے اس مسئلے کو مواد یا ٹیسٹنگ ماہر کے لیے کھلا چھوڑ دیں۔
لیئر کی شناخت اگلے مرحلے کو طے کرتی ہے۔ سٹیل کے پھٹنے کی صورت میں بنیادی مواد اور شکل دینے کے عمل کا جائزہ لینا ضروری ہے۔ پینٹ کے نقصان کی صورت میں مکمل کوٹنگ اور شکل دینے کے امتزاج پر توجہ دینی ہوگی۔ ٹول کے حرکت کے راستے میں ایک خراش رابطے کے نقصان کی طرف اشارہ کرتی ہے۔ ان ملاحظات میں سے کوئی بھی تنہا طور پر کسی سپلائر کو ذمہ دار نہیں ٹھہراتا۔
موڑ کا جائزہ اصل مواد کے مطابق لیں
مکمل شدہ فیچر کا ماپ لیں
اصل اندر کے موڑ کے رداس کا موازنہ فراہم کردہ مصنوعات، موٹائی، سٹیل گریڈ اور فِنش کی ضروریات سے کریں۔ پنچ یا رول کا نام گذاری سیٹ اپ کے لیے مفید معلومات ہے، لیکن یہ حاصل شدہ پینل کے رداس کا ماپ نہیں ہے۔ مکمل شدہ پروفائل میں سب سے تنگ فیچرز کا جائزہ لیں، بشمول مقامی کونوں یا واپسیوں کا جو مرکزی رِب سے مختلف ہو سکتے ہیں۔

درست رداس اور موٹائی کی بنیاد استعمال کریں
جب کوئی سپلائر ایک حد ادنٰی رداس کو موٹائی کے ایک گُنا کے طور پر بیان کرتا ہے، تو دونوں مقداریں درج کریں: r وہ مکمل شدہ اندرونی رداس ہے اور t اس سپلائر کے بیان کردہ بنیاد پر شیٹ کی موٹائی ہے۔ بنیادی دھات کی موٹائی اور مجموعی لیپٹ ہوئی موٹائی کو خاموشی سے آپس میں تبدیل نہ کریں۔ کسی اور گریڈ، لیپٹ یا ختم کرنے کے لیے ایک رداس کی حد یہ امر ثابت نہیں کرتی کہ یہ آرڈر کے لیے مناسب ہے۔
مصنوعات کے مخصوص فرق اہمیت رکھتے ہیں۔ مثال کے طور پر، گرین کوٹ کروون BT کے ڈیٹا ٹیبل میں اس کے میٹ اور عام ختم کرنے کے لیے حد ادنٰی اندرونی رداس کے درمیان فرق واضح کیا گیا ہے۔ یہ درست ترتیب کی جانچ کی حمایت کرتا ہے؛ لیکن یہ پرپینٹڈ چھت کے سٹیل کے لیے ایک عمومی رداس فراہم نہیں کرتا یا یہ نہیں بتاتا کہ METDAX کی کون سی مصنوعات استعمال کی جانی چاہیے۔
درجہ حرارت اور ٹول کے رابطے کا جائزہ الگ الگ لیں
مواد کی حالت کا موازنہ کریں
متاثرہ چلن (رن) کے دوران مواد کے درجہ حرارت کا موازنہ منتخب مصنوعات کی تشکیل کے رہنمائی سے کریں۔ تشکیل کا درجہ حرارت اور استعمال کے دوران کا درجہ حرارت مختلف خصوصیات ہیں۔ گرم عمارت، اسٹوریج سے لائی گئی کوائل کے درجہ حرارت کو ثابت نہیں کرتی۔ کسی بھی موازنہ کے تجربے کے لیے استعمال کردہ مواد کی حالت درج کریں۔
نمونوں کے موازنہ کے دوران بینڈ-محور کی سمت کو شیٹ کی رولنگ کی سمت کے حوالے سے مستقل رکھیں، یا اسے مقصد کے متغیر کے طور پر درج کریں۔ ASTM D4145 کے عوامی اہمیت اور استعمال کی بحث میں نمونے کا درجہ حرارت اور بینڈ کی سمت کو لیپٹ کے بینڈ ٹیسٹ کے نتائج کو متاثر کرنے والے عوامل کے طور پر شناخت کیا گیا ہے۔
ایک ٹول مارک کے لیے ایک مختلف علاج کی ضرورت ہوتی ہے
سطحی نقص، آلودگی اور رابطے کے نشانات کے لیے متعلقہ رولز، گائیڈز یا اوزاروں کا معائنہ کریں۔ ایک لائن کا موازنہ کریں جو ایک ہموار علاقے پر جاری رہتی ہے اور دوسری جو ایک موڑ کے بیرونی حصے تک محدود ہے۔ کسی شناخت شدہ رابطے کے مسئلے کو صاف کرنا یا درست کرنا ایک خراش کو دور کر سکتا ہے؛ لیکن یہ یہ ثابت نہیں کرتا کہ میٹریل ایک بہت شدید موڑ کو برداشت کر سکتا ہے۔ سیٹ اپ کی تبدیلیوں کا جائزہ سامان اور پروفائل کی ضروریات کے مطابق کریں۔
ملاحظات کو اگلے جائزے کا انتخاب کرنے کے لیے استعمال کریں
تشخیص کو تبدیل کرنے کے قابل ثبوت کا انتخاب کریں
یہ جدول ایک تشخیصی ابتدائی نقطہ ہے، نہ کہ بصری قبولیت کا چارٹ۔ ایک ہی پینل پر ایک سے زیادہ عمل کے واقع ہونے کا امکان ہوتا ہے۔ مشاہدہ شدہ نقص کو تجویز کردہ وجہ سے الگ رکھیں اور ایک ایسا چیک منتخب کریں جو مقابلہ کرنے والی وضاحتیں کو الگ کر سکے۔
مکمل جدول دیکھنے کے لیے سوائپ کریں۔
| مشاہدہ | ممکنہ وضاحت | تمییزی چیک اور اگلا اقدام |
|---|---|---|
| بیرونی تنگ بینڈ تک محدود باریک لکیریں؛ لیئر ابھی تک قائم نہیں ہوا | بینڈ کی ڈیفارمیشن کے تحت پینٹ یا دھاتی لیپٹ کا نقصان | لیئر کی شناخت کریں اور حقیقی جیومیٹری کا موازنہ بالکل درست مصنوعات کی حدود سے کریں؛ غیر یقینی نمونوں کو معائنے کے لیے محفوظ رکھیں |
| تصدیق شدہ دراڑ سٹیل تک پہنچ جاتی ہے | بنیادی مواد/تشکیل کا عدم مطابقت یا مقامی مواد کی حالت | گریڈ، موٹائی، سمت اور تشکیل شدہ خصوصیت کا جائزہ پروسیسر اور مواد کے سپلائر کے ساتھ لیں؛ صرف ایک پینٹ ٹیسٹ اس معاملے کو حل نہیں کر سکتا |
| ایک لکیر ٹول کے سفر کے ساتھ چپٹے علاقے میں جاتی ہے | سطح کا رابطہ یا پہلے سے موجود نشان | غیر تشکیل شدہ سٹرپ اور ٹول سے پہلے/بعد کے نمونوں کا موازنہ کریں؛ مطابقت رکھنے والی رابطہ سطح کا معائنہ کریں |
| تشکیل شدہ علاقے سے پینٹ اُٹھ جاتی ہے یا چھلکنے لگتی ہے | چپکنے کی صلاحیت کا نقص یا میکانی نقصان | متاثرہ رابطہ سطح اور کنٹرولڈ کوٹنگ ٹیسٹ کے نتائج کا موازنہ کریں؛ صرف ظاہری شکل سے پیشِ علاج یا بھاپ دینے کے عمل کو وجہ قرار نہیں دیا جا سکتا |
| نقصان ایک کوائل یا سیٹ اپ تبدیل کرنے کے بعد شروع ہوتا ہے | تبدیل شدہ ان پٹ کا اثر ہو سکتا ہے | دیگر تمام شرائط کو مستقل رکھتے ہوئے درحقیقت تبدیل شدہ شعبوں کا موازنہ کریں؛ وقت کا تعین ایک اشارہ ہے، ذمہ داری کا ثبوت نہیں |
ایک آزمائشی عمل چلائیں جو وجوہات کو الگ کرے
ایک شناخت شدہ متغیر کو تبدیل کریں
مواد کی شناخت، نمونے کی سمت، درجہ حرارت، معائنہ کا طریقہ اور دیگر متعلقہ ترتیبات کو مستقل رکھتے ہوئے ایک متغیر کو تبدیل کرنے کا انتخاب کریں۔ شواہد کی بنیاد پر، یہ متفقہ رداس (ریڈیس) میں تبدیلی ہو سکتی ہے یا شناخت شدہ ٹولنگ کے مسئلے کی اصلاح ہو سکتی ہے۔ اصل اور آزمائشی نمونوں کو ایک ہی کوائل اور تشکیل کے مقام سے ٹریس کرنے کے قابل رکھیں۔

کوٹنگ ٹیسٹس اور مصنوعات کی قبولیت کو الگ الگ رکھیں
کوٹنگ کی لچک کا نتیجہ صرف اس کے طریقہ کار، حالات اور قبولیت کے معیار کے ساتھ مفید ہوتا ہے۔ ASTM D4145 کوٹنگ سسٹم کے جھکاؤ کے رویے کو سنبھالتا ہے اور یہ فرض کرتا ہے کہ دھاتی سبسٹریٹ ٹیسٹ برداشت کر سکتی ہے۔ ایک کامیاب کوٹنگ ٹیسٹ الگ سے سٹیل کے ٹوٹنے کو دور نہیں کر سکتا، اور ایک لیبارٹری جھکاؤ مکمل پیداواری پروفائل کو خود بخود دوبارہ پیدا نہیں کرتا۔
پیداواری ریلیز کے لیے، مطلوبہ پروفائل اور مواد کے امتزاج پر تجویز شدہ اصلاح کا جائزہ لیں۔ بڑا رداس (ریڈیس) فٹ، سیم بند کرنے یا دیگر مصنوعاتی ضروریات کو متاثر کر سکتا ہے۔ ذمہ دار اطراف کے ساتھ معائنہ اور قبولیت کے اطلاقی بنیادوں پر اتفاق کریں؛ ایک بصیرتی طور پر بہتر نمونہ عام ریلیز کا اصول نہیں ہے۔
مثال: ایک موڑ کی دراڑ اور ایک الگ سطحی نشان
دو علامات، دو ٹیسٹ
ایک فرضی چھت کے پینل کے رن پر غور کریں جس میں دو نشانات ہیں: ایک تنگ ریٹرن کے بیرونی کنارے کے ساتھ ایک باریک لکیر اور ایک لمبی خراش جو ایک قریبی ہموار سطح پر جاری رہتی ہے۔ ان مقامات پر غیر تشکیل شدہ سٹرپ واضح ہے۔ محفوظ کردہ تشکیل شدہ نمونے کا معائنہ کرنے سے ریٹرن پر پینٹ کے نقصان کا پتہ چلتا ہے جبکہ سٹیل میں کوئی دراڑ نہیں ہوتی۔ کوائل کی شناخت، مواد کا درجہ حرارت، نمونے کی سمت اور معائنے کے معیارات تمام تجربات کے دوران مستقل رہتے ہیں۔
ٹیم مطابقت رکھنے والی ٹول رابطہ سطح پر ایک آلودگی کی شناخت کرتی ہے اور اسے دور کرتی ہے۔ اگلے کنٹرولڈ نمونے میں چپٹی سکف غائب ہو جاتی ہے، جبکہ جھکاؤ کی لکیر برقرار رہتی ہے۔ اس سے سکف کی وضاحت کے لیے رابطہ نقصان کی تائید ہوتی ہے؛ لیکن یہ جھکاؤ کے مسئلے کی وضاحت نہیں کرتا۔
ریلیز کی شرط کے ساتھ ایک عملی نتیجہ
دوسرے ٹرائل میں پروفائل ڈیزائنر کی منظور کردہ جیومیٹری تبدیلی کے دائرہ کار میں اندرونی رداس (inside radius) بڑا رکھا گیا۔ اسی طے شدہ معائنے کے تحت پینٹ لائن اب نظر نہیں آتی۔ عارضی نتیجہ یہ ہے کہ اصل مقامی فارمنگ کی حالت نے اس حد سے تجاوز کر لیا جو اس کوٹنگ/میٹریل کمبی نیشن نے ٹرائل میں برداشت کی تھی۔ یہ نتیجہ بذاتِ خود غیر معیاری کوٹنگ کا ثبوت نہیں ہے اور نہ ہی کیورنگ کے نقص کی نشاندہی کرتا ہے۔
متاثرہ آؤٹ پٹ کو اس وقت تک روکے رکھیں جب تک کہ نظرثانی شدہ پروفائل اپنی فٹ اور کارکردگی کی ضروریات کو پورا نہ کر لے اور میٹریل/پروسیسر کا جائزہ پیداواری حالات کو منظور نہ کر دے۔ اگر قبول شدہ ریڈیس اور حالات میں پینٹ کو نقصان پہنچتا رہے، یا کسی متفقہ موازنہ ٹیسٹ میں ظاہر ہو، تو میٹریل اور کوٹنگ کے ریکارڈز کی مزید تحقیقات کریں۔ اگر معائنے میں اسٹیل کی دراڑ کا انکشاف ہو تو اسے محض سطحی مسئلہ سمجھنے کے بجائے سبسٹریٹ برانچ پر عمل کریں۔
اکثر پوچھے جانے والے سوالات
کیا ایک باریک سطحی دراڑ کا مطلب ہے کہ سٹیل ٹوٹ چکی ہے؟
ضروری نہیں۔ محفوظ نمونوں اور مناسب معائنہ کے ذریعے کون سی تہہ متاثر ہوئی ہے، یہ طے کریں۔ پینٹ لائن یا دھاتی کوٹنگ کی دراڑ سٹیل کے ذریعے دراڑ سے مختلف ہوتی ہے۔ اس فرق کا تشخیص اور قبولیت دونوں پر اثر پڑتا ہے۔
کیا کیا میں ٹی-بینڈ کے نتیجے کو ہر چھت کے پروفائل کے لیے انتہائی کم رداس (ریڈیس) کے طور پر استعمال کر سکتا ہوں؟
نہیں۔ ٹیسٹ کے طریقہ کار، نمونے کی حالتیں اور معیار کو محفوظ رکھیں، پھر اصل مصنوعاتی جیومیٹری کا جائزہ لیں۔ ایک ٹیسٹ کا نام ایک عمومی ٹولنگ سیٹنگ یا ہر سیم، ریٹرن اور تشکیل کے تسلسل کے لیے منظوری نہیں ہے۔
کوائل کو گرم کرنا ہمیشہ مسئلہ کو حل کر دے گا؟
نہیں۔ اصل مواد کے درجہ حرارت کو اس کی پروڈکٹ ہدایات کے ساتھ پہلے موازنہ کریں۔ درجہ حرارت ایک نامطابق رداس، خراب ہونے والے آلے یا غلط مواد کی تشکیل کو درست نہیں کرتا۔ کوئی بھی شرط کا اطلاق منتخب پروڈکٹ اور عمل کے مطابق ہونا ضروری ہے؛ یہ رہنمائی کوئی عمومی گرم کرنے کا طریقہ کار فراہم نہیں کرتی۔
ایک پینٹ فیملی سے دوسری پینٹ فیملی پر منتقلی بہتر شکل دینے کی ضمانت دیتی ہے؟
نہیں۔ درست کوٹڈ پروڈکٹ، سبسٹریٹ، موٹائی، فِنش اور دستاویزی شکل دینے کی حدود کا بالکل موازنہ کریں۔ صرف ایک پینٹ فیملی کا نام مکمل ترکیب کی شناخت نہیں کرتا جو منتخب پروفائل کو برداشت کر سکے۔
کیا میں زنک کے سٹیل کی حفاظت کی وجہ سے دھاتی کوٹنگ کے دراڑ کو قبول کر سکتا ہوں؟
اس عمومی فرضیہ پر عمل نہ کریں۔ بلوزکوپ کا TB-10 دستاویزی شکل دینے، انسٹالیشن اور دیکھ بھال کی مخصوص شرائط کے تحت خاص پروڈکٹس پر بحث کرتا ہے۔ کسی اور پروڈکٹ کو قبول کرنے کے لیے اس کی اپنی شرائط اور مشاہدہ شدہ نقصان اور مطلوبہ ماحول کا جائزہ لینا ضروری ہے۔
وجہ کی تحقیقات سے پہلے ٹچ اپ پینٹ لگانا چاہیے؟
نمائندہ نمونوں کو محفوظ رکھیں اور پہلے ان کے استعمال کا انتظام طے کر لیں۔ صرف ظاہری علاج یہ ثابت نہیں کرتا کہ سٹیل، کوٹنگ کی چپکنے کی حالت یا شکل دینے کی حالت قابل قبول ہے۔ کوئی بھی مرمت منتخب پروڈکٹ اور اس کی لکھی ہوئی مرمت کی ہدایات کے ساتھ مطابقت رکھنی چاہیے۔
فنی بنیاد اور ذرائع کا دائرہ
ASTM D4145-10(2018)، پری پینٹڈ شیٹ کی کوٹنگ لچک کے لیے معیاری آزمائش کا طریقہ کار، عوامی دائرہ کار کے حصے 1.1–1.2 اور اہمیت اور استعمال کے حصے 4.1–4.2: کوٹنگ بینڈ کا مقصد، سبسٹریٹ کی حالت اور موازنہ کے متغیرات۔ یہ اُن اصولوں کے لیے جانچے گئے تاریخی ایڈیشن ہیں، موجودہ مکمل آزمائش کے طریقہ کار کو دہرانے کا دعویٰ نہیں۔
بلوسکوپ، ٹیکنیکل بلیٹن TB-10، جنوری 2021، ریویژن 8، صفحہ 3، "Bends": پینٹ اور دھاتی کوٹنگ کی بگڑی ہوئی شکل اور نقصان کی تشریح پر مصنوعات کی مخصوص حدود۔ ایس ایس اے بی، گرین کوٹ کراؤن بی ٹی اور گرین کوٹ پیورل بی ٹی پروڈکٹ ٹیبلز، 18 اکتوبر 2026 کو چیک کی گئیں: کنفیگریشن کے مطابق اندرونی رداس اور فارمنگ ٹمپریچر کے خانے۔ یورپی کوائل کوٹنگ ایسوسی ایشن، "Prepainted metal for designers"، پروڈکشن گائیڈنس اور فارمنگ پری پینٹڈ میٹل سیکشنز، 18 اکتوبر 2026 کو چیک کیے گئے: لچک کا انتخاب اور ٹولنگ کا رابطہ۔ یہ مکینزم اور پروڈکٹ دستاویزات کی مثالیں ہیں، کسی غیر شناخت شدہ کوائل کی منظوری نہیں۔