
Langkah Pertama: Identifikasi Bagian yang Retak
Cat, Lapisan Logam, dan Baja adalah Komponen Berbeda
Baja pra-catat galvanis atau berlapis paduan terdiri atas tiga lapisan berbeda: sistem cat organik, lapisan logam, dan baja di bawahnya. Retak halus pada cat, retak pada lapisan logam, dan robekan menembus baja merupakan temuan yang berbeda. Pengelupasan atau kehilangan daya rekat merupakan kondisi lain yang harus dicatat. Jangan gunakan istilah 'retak cat' sebagai label umum untuk setiap garis yang terlihat.
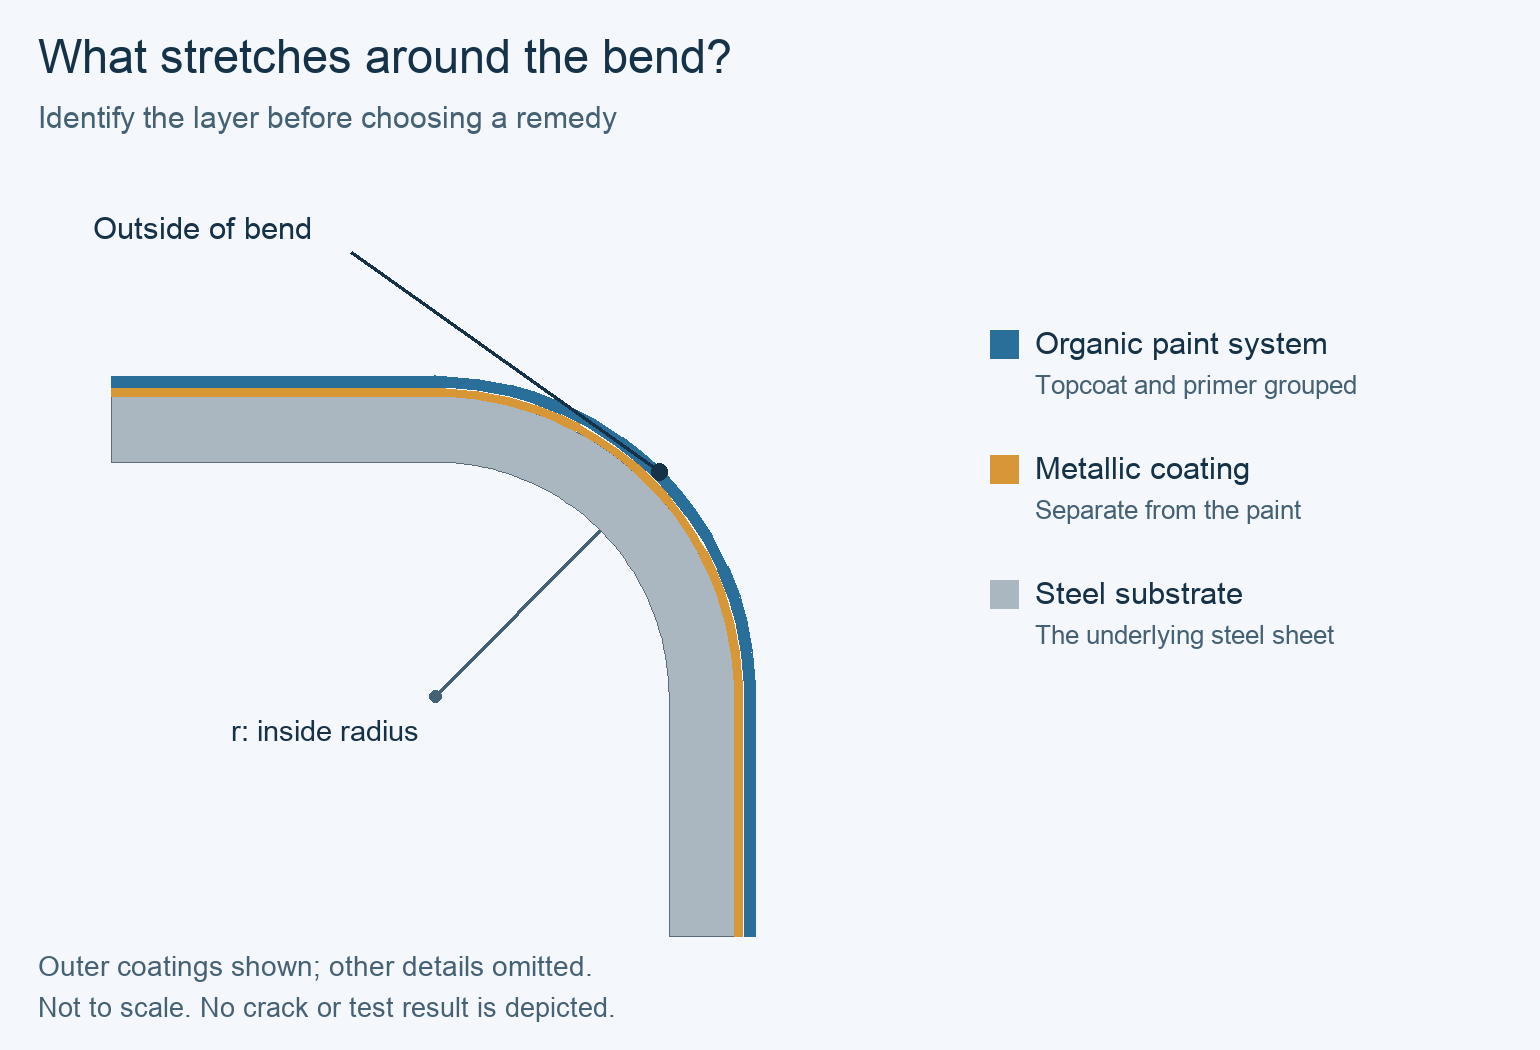
Simpan sampel sebelum dan sesudah proses pembentukan
Simpan satu sampel yang belum dibentuk dari koil yang sama dan satu sampel yang telah dibentuk dengan lokasi terdampak yang ditandai. Bandingkan sisi lengkung luar, area datar di sekitarnya, dan sisi belakang. Inspeksi dengan pembesaran—serta penampang melintang yang disiapkan secara memadai bila diperlukan—dapat membantu mengidentifikasi lapisan yang terdampak. Jika bukti yang ada tidak menunjukkan apakah baja tersebut retak, serahkan pertanyaan tersebut kepada spesialis material atau pengujian alih-alih menebak berdasarkan foto.
Identitas lapisan menentukan langkah berikutnya. Robekan pada baja memerlukan evaluasi ulang terhadap bahan dasar dan proses pembentukan. Kerusakan cat mengarahkan fokus pada kombinasi lengkap antara lapisan pelindung dan proses pembentukan. Goresan searah jalur pergerakan alat menunjukkan kerusakan akibat kontak. Tidak satu pun dari pengamatan ini secara tunggal menetapkan tanggung jawab pemasok.
Periksa lengkungan terhadap material yang tepat
Ukur dimensi hasil akhir
Bandingkan jari-jari dalam lengkungan aktual dengan persyaratan produk yang dikirim, ketebalan, mutu baja, dan jenis permukaan akhir. Nama atau kode punch atau roll berguna sebagai informasi penyiapan, tetapi bukan pengukuran jari-jari panel hasil akhir. Tinjau fitur paling tajam pada profil akhir, termasuk sudut lokal atau balikan yang mungkin berbeda dari tulang utama (rib).

Gunakan basis jari-jari dan ketebalan yang benar
Jika pemasok menyatakan jari-jari minimum sebagai kelipatan ketebalan, catat kedua besaran tersebut: r adalah jari-jari dalam hasil akhir dan t adalah ketebalan lembaran berdasarkan acuan yang dinyatakan pemasok. Jangan secara diam-diam menukar ketebalan logam dasar dengan ketebalan total termasuk lapisan. Batas jari-jari untuk mutu baja, lapisan, atau jenis permukaan akhir lain tidak menjamin kesesuaian untuk pesanan ini.
Perbedaan spesifik produk penting. Sebagai contoh, tabel data GreenCoat Crown BT membedakan jari-jari dalam minimum untuk varian permukaan matte dan biasa. Ini mendukung verifikasi konfigurasi tepat; namun tidak memberikan jari-jari universal untuk baja atap pra-catat atau menetapkan produk METDAX mana yang harus digunakan.
Periksa suhu dan kontak alat secara terpisah
Bandingkan kondisi material
Bandingkan suhu material selama proses pembentukan yang bermasalah dengan panduan pembentukan produk yang dipilih. Suhu pembentukan dan suhu operasional adalah sifat yang berbeda. Bangunan yang hangat tidak mencerminkan suhu coil yang baru diambil dari gudang penyimpanan. Catat kondisi material yang digunakan dalam setiap uji coba perbandingan.
Jaga orientasi sumbu lengkung relatif terhadap arah penggulungan lembaran tetap konsisten saat membandingkan spesimen, atau catat sebagai variabel yang dimaksudkan. Diskusi signifikansi dan penggunaan publik ASTM D4145 menyebutkan suhu spesimen dan arah lengkung sebagai faktor yang memengaruhi hasil uji lentur lapisan.
Tanda Alat Memerlukan Penanganan Berbeda
Periksa gulungan, panduan, atau alat terkait untuk kerusakan permukaan, kontaminasi, dan tanda kontak. Bandingkan garis yang berlanjut ke area datar dengan garis yang terbatas pada sisi luar lengkungan. Pembersihan atau perbaikan masalah kontak yang teridentifikasi mungkin menghilangkan goresan; hal ini tidak membuktikan bahwa material mampu menahan lengkungan yang terlalu tajam. Lakukan evaluasi terhadap perubahan set-up berdasarkan persyaratan peralatan dan profil.
Gunakan pengamatan untuk memilih pemeriksaan berikutnya
Pilih bukti yang dapat mengubah diagnosis
Tabel ini merupakan titik awal diagnostik, bukan bagan penerimaan visual. Lebih dari satu mekanisme dapat terjadi pada panel yang sama. Pisahkan kerusakan yang teramati dari penyebab yang diduga, lalu pilih uji coba yang dapat membedakan penjelasan-penjelasan bersaing.
Geser untuk melihat tabel lengkap.
| Pengamatan | Penjelasan yang mungkin | Uji coba pembeda dan tindakan selanjutnya |
|---|---|---|
| Garis-garis halus terbatas pada lengkungan luar yang ketat; lapisan belum terbentuk | Kerusakan cat atau lapisan logam akibat deformasi lengkungan | Identifikasi lapisan dan bandingkan geometri aktual dengan batas produk yang tepat; simpan sampel yang masih meragukan untuk pemeriksaan lebih lanjut |
| Retakan terverifikasi menembus seluruh ketebalan baja | Ketidaksesuaian antara bahan dasar dan proses pembentukan, atau kondisi material lokal | Tinjau kelas, ketebalan, orientasi, dan fitur yang dibentuk bersama prosesor dan pemasok material; uji cat saja tidak cukup untuk menyelesaikan masalah ini |
| Suatu garis mengikuti arah perjalanan alat hingga ke wilayah datar | Kontak permukaan atau tanda yang sudah ada sebelumnya | Bandingkan strip yang belum dibentuk dan sampel sebelum/sesudah penggunaan alat; periksa permukaan kontak yang sesuai |
| Cat terangkat atau mengelupas dari area yang telah dibentuk | Kehilangan daya rekat atau kerusakan mekanis | Bandingkan antarmuka yang rusak dengan hasil uji pelapisan terkendali; penampilan semata tidak dapat mengidentifikasi perlakuan awal (pretreatment) atau proses pemanasan (cure) sebagai penyebabnya |
| Kerusakan mulai muncul setelah pergantian gulungan (coil) atau penyesuaian setup | Perubahan input dapat berpengaruh | Bandingkan bidang-bidang yang benar-benar berubah sambil mempertahankan parameter lain tetap konstan; waktu kejadian merupakan petunjuk awal, bukan bukti tanggung jawab |
Jalankan uji coba untuk membedakan penyebabnya
Ubah Satu Variabel yang Teridentifikasi
Pilih satu variabel untuk diubah, sementara identitas material, arah spesimen, suhu, metode inspeksi, dan pengaturan relevan lainnya dipertahankan tetap konsisten. Bergantung pada bukti yang tersedia, perubahan tersebut bisa berupa penyesuaian jari-jari yang disepakati atau perbaikan terhadap masalah perkakas yang teridentifikasi. Pastikan sampel asli dan sampel uji tetap dapat dilacak ke gulungan dan lokasi pembentukan yang sama.

Pisahkan Uji Pelapisan dan Penerimaan Produk
Hasil uji fleksibilitas pelapis hanya berguna bila disertai metode, kondisi, dan kriteria penerimaannya. ASTM D4145 mengatur perilaku lentur sistem pelapis dan mengasumsikan substrat logam mampu menahan uji tersebut. Hasil uji pelapis yang memuaskan tidak serta-merta menyingkirkan kemungkinan retak baja yang terpisah, dan lenturan laboratorium tidak secara otomatis mereproduksi profil produksi lengkap.
Untuk pelepasan produksi, evaluasi koreksi yang diusulkan terhadap profil dan kombinasi material yang diminta. Jari-jari yang lebih besar dapat memengaruhi kecocokan (fit), penutupan sambungan (seam closure), atau persyaratan produk lainnya. Sepakati dasar inspeksi dan penerimaan yang berlaku bersama pihak-pihak yang bertanggung jawab; satu uji coba dengan peningkatan visual tidak berarti menjadi aturan pelepasan universal.
Contoh: Retak pada lengkungan dan bekas goresan terpisah di permukaan datar
Dua Gejala, Dua Uji Coba
Pertimbangkan jalur panel atap hipotetis dengan dua tanda: garis halus sepanjang sisi luar satu lipatan ketat dan goresan panjang yang melanjut ke area datar bersebelahan. Strip yang belum dibentuk tampak jelas di lokasi-lokasi tersebut. Pemeriksaan terhadap sampel yang telah dibentuk dan disimpan mengidentifikasi kerusakan cat pada lipatan tanpa retak pada baja. Identitas coil, suhu material, arah spesimen, dan kriteria inspeksi tetap konstan selama uji coba.
Tim mengidentifikasi dan menghilangkan kontaminan pada permukaan kontak alat yang sesuai. Pada sampel terkendali berikutnya, goresan datar menghilang, sedangkan garis tekukan tetap ada. Temuan ini mendukung kerusakan akibat kontak sebagai penjelasan untuk goresan tersebut; namun tidak menjelaskan masalah tekukan.
Kesimpulan Kerja dengan Syarat Pelepasan
Uji coba kedua menggunakan jari-jari dalam yang lebih besar dalam perubahan geometri yang telah disetujui untuk dievaluasi oleh perancang profil. Berdasarkan inspeksi yang sama seperti yang telah disepakati, garis cat tidak lagi terlihat. Kesimpulan sementara adalah bahwa kondisi pembentukan lokal awal melampaui batas toleransi kombinasi pelapis/bahan ini dalam uji coba tersebut. Hasil ini saja tidak membuktikan adanya pelapis di luar spesifikasi maupun mengidentifikasi cacat pematangan.
Tahan sementara produk yang terdampak hingga profil yang direvisi memenuhi persyaratan kesesuaian dan kinerjanya, serta tinjauan material/prosesor menyetujui kondisi produksi. Jika kerusakan cat terus terjadi pada radius dan kondisi yang disetujui, atau muncul dalam uji perbandingan yang disepakati, lakukan penyelidikan lebih lanjut terhadap catatan material dan pelapisan. Jika pemeriksaan justru menemukan retakan baja, ikuti jalur substrat, alih-alih menganggapnya sebagai masalah permukaan semata.
Pertanyaan yang sering diajukan
Apakah retakan halus pada permukaan berarti baja telah mengalami fraktur?
Belum tentu. Tentukan lapisan mana yang rusak dengan menggunakan spesimen yang tersimpan dan pemeriksaan yang sesuai. Retakan pada lapisan cat atau lapisan logam berbeda dari retakan (split) yang menembus baja. Perbedaan ini memengaruhi baik diagnosis maupun penerimaan.
Apakah saya boleh menggunakan hasil uji T-bend sebagai jari-jari minimum untuk setiap profil atap?
Tidak. Pertahankan metode pengujian, kondisi spesimen, dan kriteria yang berlaku, lalu evaluasi geometri produk aktual. Sebuah penunjukan uji bukanlah pengaturan perkakas universal atau persetujuan untuk setiap sambungan, lipatan balik (return), maupun urutan pembentukan.
Apakah memanaskan coil selalu memperbaiki masalah ini?
Tidak. Bandingkan suhu material aktual terlebih dahulu dengan panduan produknya. Suhu tidak memperbaiki jari-jari yang tidak kompatibel, perkakas yang rusak, atau konfigurasi material yang salah. Setiap kondisioning harus sesuai dengan produk dan proses yang dipilih; panduan ini tidak memberikan resep pemanasan universal.
Apakah mengganti satu keluarga cat ke keluarga cat lain menjamin kemampuan pembentukan yang lebih baik?
Tidak. Bandingkan secara tepat produk berlapis, substrat, ketebalan, permukaan akhir (finish), serta batas pembentukan yang terdokumentasi. Nama keluarga cat saja tidak mengidentifikasi kombinasi lengkap yang harus mampu bertahan pada profil yang dipilih.
Apakah saya boleh menerima retakan pada lapisan logam karena seng melindungi baja?
Jangan membuat asumsi umum semacam itu. TB-10 BlueScope membahas produk tertentu dalam kondisi pembentukan, pemasangan, dan perawatan yang ditentukan. Penerimaan produk lain memerlukan persyaratan khususnya sendiri serta penilaian terhadap kerusakan yang diamati dan paparan yang direncanakan.
Apakah cat sentuhan (touch-up paint) boleh diaplikasikan sebelum penyebabnya diselidiki?
Simpan sampel representatif dan sepakati tindak lanjutnya terlebih dahulu. Perlakuan kosmetik tidak menjamin bahwa baja, daya lekat lapisan, atau kondisi pembentukan dapat diterima. Setiap perbaikan harus kompatibel dengan produk yang dispesifikasikan serta panduan perbaikan tertulisnya.
Dasar Teknis dan Ruang Lingkup Sumber
ASTM D4145-10(2018), Metode Uji Standar untuk Fleksibilitas Lapisan pada Lembaran Berlapis Cat, Bagian Ruang Lingkup Publik 1.1–1.2 dan Bagian Signifikansi serta Penggunaan 4.1–4.2: tujuan lentur lapisan, kondisi substrat, dan variabel perbandingan. Edisi historis ini diperiksa untuk prinsip-prinsip tersebut, bukan sebagai klaim untuk mereproduksi seluruh prosedur uji terkini.
BlueScope, Technical Bulletin TB-10, Januari 2021, Revisi 8, halaman 3, "Bends": deformasi cat dan lapisan logam serta batas spesifik produk dalam menafsirkan kerusakan. SSAB, tabel produk GreenCoat Crown BT dan GreenCoat Pural BT, diperiksa pada 18 Oktober 2026: kolom jari-jari dalam dan suhu pembentukan yang spesifik terhadap konfigurasi. European Coil Coating Association, "Prepainted metal for designers", bagian Panduan Produksi dan Pembentukan profil logam pra-cat, diperiksa pada 18 Oktober 2026: pemilihan fleksibilitas dan kontak perkakas. Ini adalah contoh mekanisme dan dokumen produk, bukan persetujuan terhadap coil yang tidak teridentifikasi.