
Először állapítsa meg, mi repedt
A festék, a fémes bevonat és az acél különböző anyagok
A festett, cinkbevonatos vagy ötvözött acél több rétegből áll: egy szerves festékrendszerből, egy fémes bevonatból és az alatta lévő acélból. Egy finom festékrepedés, egy repedés a fémes rétegben és egy repedés az acélban különböző megállapítások. A lepattanás vagy az tapadásvesztés egy másik, rögzítendő állapot. Ne használja a „festékrepedés” kifejezést minden látható vonalra.
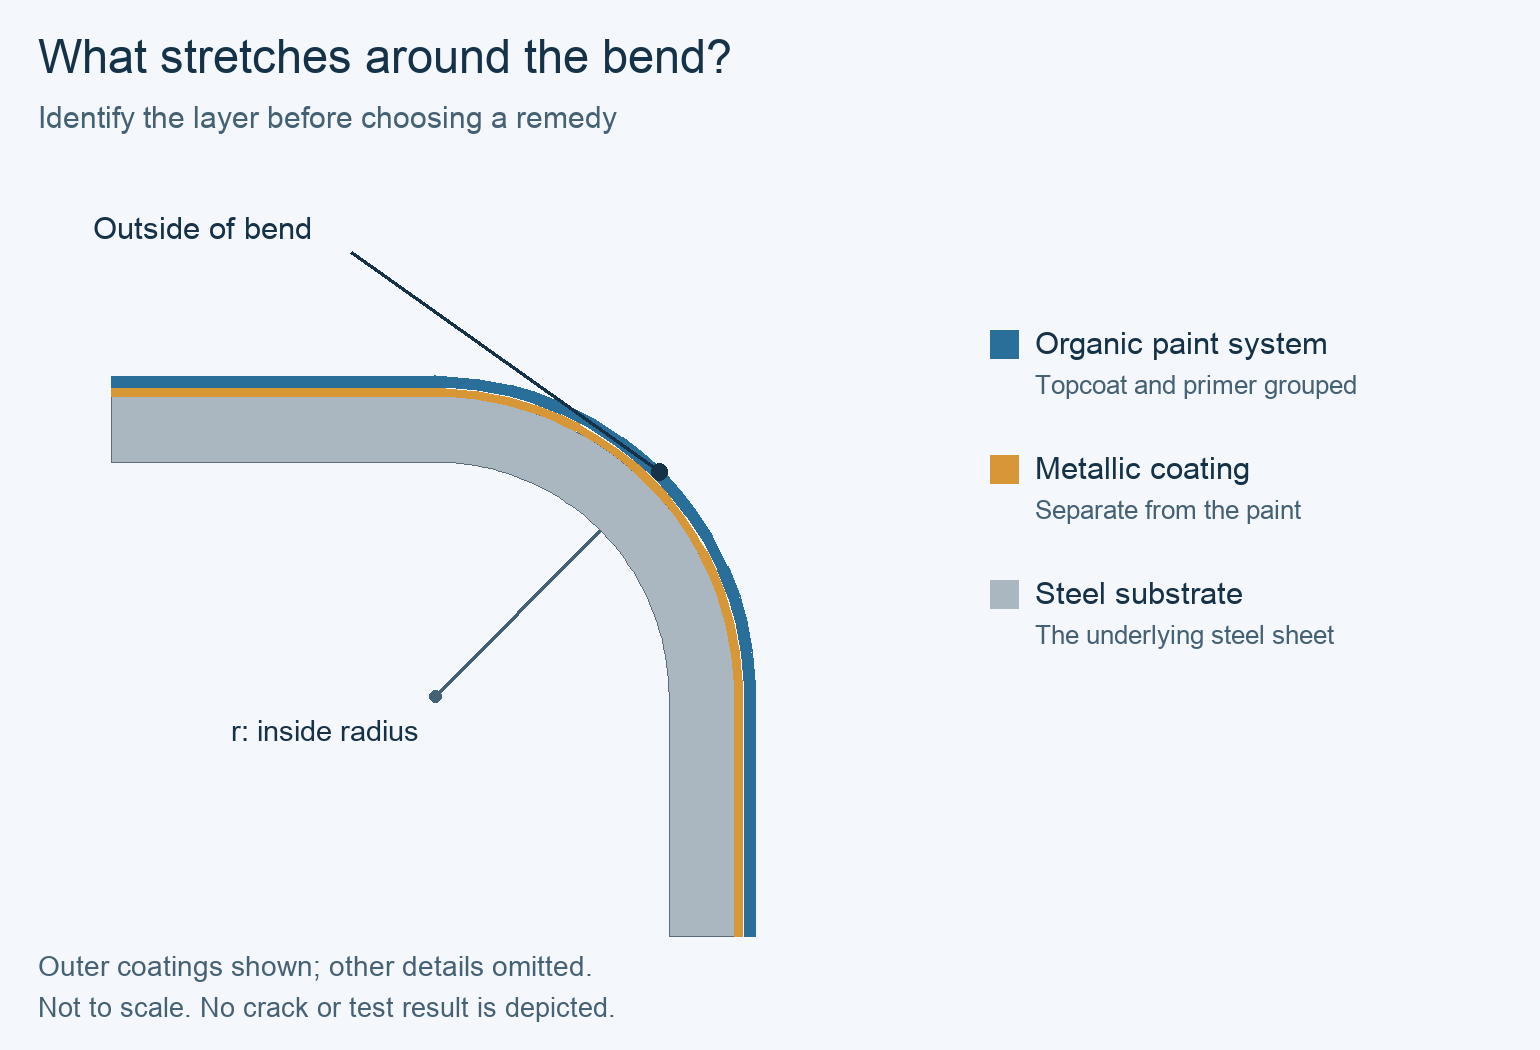
Őrizze meg a mintákat az alakítás előtt és után is
Tartsa meg ugyanannak a tekercsnek egy alakítatlan mintáját, valamint egy alakított mintát, amelyen megjelölte az érintett helyet. Hasonlítsa össze a külső hajlatot, a szomszédos sík felületet és a hátoldalt. A nagyított vizsgálat – és szükség esetén egy megfelelően előkészített keresztmetszet – segíthet meghatározni az érintett réteget. Ha a bizonyítékok nem mutatják egyértelműen, hogy az acél megrepedt-e, hagyja nyitva ezt a kérdést az anyag- vagy vizsgálati szakember számára, ahelyett, hogy egy fényképből próbálna következtetni.
A réteg azonossága meghatározza a következő lépést. Az acél repedése esetén az alapanyagot és az alakítási műveletet kell átnézni. A festék károsodása a teljes bevonatra és az alakítási kombinációra irányítja a figyelmet. A szerszám mozgásának irányába futó karcolás a kontakt károsodásra utal. Ezen megfigyelések egyike sem terhelheti felelősséget a szállítóval szemben.
Ellenőrizze a hajlatot a pontosan azon anyaggal, amelyből készült
Mérje meg a kész alkatrészt
Hasonlítsa össze a tényleges belső hajlati sugarat a szállított termék, vastagság, acélminőség és felületi minőség követelményeivel. A dörzspofa vagy görgő megnevezése hasznos beállítási információ, de nem a kész lemez sugara mérése. Vizsgálja át a kész profil leginkább szoros részeit, beleértve a helyi sarkokat vagy visszahajtásokat, amelyek eltérhetnek a fő bordától.

Használja a megfelelő sugár- és vastagság-alapot
Ha egy szállító a minimális sugarat a vastagság többszörösében adja meg, rögzítse mindkét értéket: r a kész belső sugár, t pedig a szállító által megadott alapvastagság. Ne cserélje egymással hallgatólagosan az alapfém vastagságot és az összes bevonattal együtt mért vastagságot. Egy másik minőség, bevonat vagy felületi minőség számára megadott sugárkorlát nem jelenti e rendelésre való alkalmasságot.
Termékspecifikus különbségek számítanak. Például a GreenCoat Crown BT adattáblázata különbséget tesz a matt és a sima felületi minőségekhez tartozó minimális belső sugarak között. Ez támogatja a pontos konfiguráció ellenőrzését, de nem ad univerzális sugarat a festett tetőacélhoz, és nem határozza meg, hogy melyik METDAX-terméket kellene használni.
Ellenőrizze külön-külön a hőmérsékletet és a szerszám érintkezését
Anyagállapotok összehasonlítása
Hasonlítsa össze az érintett gyártási szakasz alatt mért anyaghőmérsékletet a kiválasztott termék alakíthatósági útmutatójával. Az alakíthatósági hőmérséklet és az üzemelési hőmérséklet különböző tulajdonságok. Egy meleg épület nem határozza meg a raktárból érkező tekercs hőmérsékletét. Jegyezze fel az anyagállapotot bármely összehasonlító próbához.
A minták összehasonlításakor tartsa meg a hajlítási tengely tájolását a lemez hengerelési irányához képest állandó értéknek, vagy rögzítse azt a vizsgált változóként. Az ASTM D4145 szabvány nyilvános jelentőség- és alkalmazási vitája szerint a minta hőmérséklete és a hajlítás iránya befolyásolja a bevonat-hajlítási vizsgálat eredményeit.
Egy szerszámképződött nyom esetén más kezelésre van szükség
Ellenőrizze a megfelelő hengereket, vezetőelemeket vagy szerszámokat felületi károsodás, szennyeződés és érintési nyomok szempontjából. Hasonlítsa össze egy olyan vonalat, amely folytatódik egy sík felületen, egy másikkal, amely kizárólag a görbület külső oldalán helyezkedik el. Egy azonosított érintési probléma megtisztítása vagy korrigálása eltávolíthat egy karcolást; ez nem bizonyítja, hogy az anyag ellenáll egy túlzottan éles hajlításnak. A beállítási módosításokat értékelni kell a berendezés és a profil követelményei alapján.
Használja a megfigyeléseket a következő ellenőrzés kiválasztásához
Válasszon olyan bizonyítékot, amely megváltoztathatja a diagnózist
A táblázat egy diagnosztikai kiindulási pont, nem pedig egy vizuális elfogadási táblázat. Ugyanazon a lemezen több mechanizmus is egyidejűleg felléphet. Tartsa külön a megfigyelt károsodást a feltételezett októl, és válasszon olyan ellenőrzést, amely képes megkülönböztetni a versengő magyarázatokat.
Csúsztasson a teljes táblázat megtekintéséhez.
| Megfigyelés | Lehetséges magyarázat | Megkülönböztető ellenőrzés és következő lépés |
|---|---|---|
| Finom vonalak a külső, szoros hajlítási zónára korlátozódnak; réteg még nem alakult ki | Festék- vagy fémes bevonatkárosodás a hajlítási deformáció során | Azonosítsa a réteget, és hasonlítsa össze a tényleges geometriát a pontos termékhatárokkal; bizonytalan mintákat őrizzen meg vizsgálat céljából |
| Ellenőrzött repedés a acéllemez teljes vastagságán keresztül | Alapanyag–alakítás illeszkedési hiánya vagy helyi anyagállapot | Tekintsük át a minőséget, vastagságot, tájolást és az alakított elemet a feldolgozóval és az anyagszállítóval; egyedül a festékvizsgálat nem zárhatja le ezt a problémát |
| Egy vonal követi a szerszám mozgását egy sík terület felé | Felületi érintkezés vagy előzetesen jelen lévő nyom | Hasonlítsa össze az alakítatlan szalagot és a szerszám előtti/utáni mintákat; vizsgálja meg a megfelelő érintkezési felületet |
| Festék felemelkedése vagy lepattanása az alakított területről | Tapadásvesztés vagy mechanikai károsodás | Hasonlítsa össze a károsodott felületi réteget és a kontrollált bevonatvizsgálati eredményeket; a megjelenés egyedül nem azonosíthatja a felületelőkészítést vagy a kikeményedést mint okot |
| A károsodás egy tekercs vagy beállítás megváltozása után kezdődik. | Egy megváltozott bemeneti paraméter számíthat. | Hasonlítsa össze a ténylegesen megváltozott mezőket, miközben a többi paramétert állandó értéken tartja; az időzítés csak egy lehetséges ok, de nem bizonyíték a felelősségre. |
Futtasson egy próbát, amely elkülöníti az okokat
Változtasson meg egy azonosított változót.
Válasszon ki egyetlen változót a módosításra, miközben a anyagazonosság, a minta iránya, a hőmérséklet, az ellenőrzési módszer és egyéb releváns beállítások állandóak maradnak. A bizonyítékoktól függően ez lehet egy megállapodott hajlítási sugár módosítása vagy egy azonosított szerszámkérdés korrekciója. Tartsa nyilván az eredeti és a próbamintákat ugyanarról a tekercsről és ugyanarról a formázási helyről.

Tartsa külön a bevonatvizsgálatokat és a termék elfogadását.
Egy bevonat rugalmassági vizsgálati eredménye csak akkor hasznos, ha ismert a vizsgálati módszer, a körülmények és az elfogadási kritérium. Az ASTM D4145 szabvány a bevonatrendszer hajlítási viselkedését írja le, és feltételezi, hogy az alapfém képes elviselni a vizsgálatot. Egy sikeres bevonatvizsgálat nem mentesíti a fém felhasadásától, és egy laboratóriumi hajlítás nem reprodukálja automatikusan a teljes gyártási profilozást.
A gyártási engedélyezéshez értékelje a javasolt korrekciót a szükséges profil és anyagkombináció esetében. Egy nagyobb hajlítási sugár befolyásolhatja a illeszkedést, a varrat záródását vagy más termék-követelményeket. Állapodjon meg a felelős felekkel az alkalmazandó ellenőrzési és elfogadási alapon; egy vizuálisan javult próbaminta nem jelent általános engedélyezési szabályt.
Példa: hajlatrepedés és külön síkfelületi nyom
Két tünet – két vizsgálat.
Vegyünk egy feltételezett tetőlemez-szalagot két jelöléssel: egy finom vonallal a szoros visszahajtás egyik külső oldalán, és egy hosszú karcolással, amely folytatódik a szomszédos sík felületen. Azokon a helyeken a szalag még nem alakított állapotban van. A megőrzött, már alakított minta vizsgálata során festék károsodást észleltek a visszahajtásnál, acélhasadás nélkül. A tekercs azonosítása, az anyag hőmérséklete, a minta iránya és a vizsgálati kritériumok a próbák során változatlanok maradnak.
A csapat azonosítja és eltávolítja a szennyező anyagot a megfelelő szerszám-érintkezési felületről. A következő ellenőrzött mintán a sík karcolás eltűnik, míg a hajlásvonal megmarad. Ez alátámasztja, hogy a felületi karcolás oka a szerszámérintkezésből eredő károsodás; azonban ez nem magyarázza el a hajlítási problémát.
Működő következtetés kiadási feltétellel.
Egy második próba során nagyobb belső sugarat alkalmaznak a profiltervező által értékelésre jóváhagyott geometriamódosítás keretében. Ugyanazon egyeztetett vizsgálat mellett a festékvonal már nem észlelhető. A levont következtetés az, hogy az eredeti helyi alakítási körülmény meghaladta azt, amit ez a bevonat–anyag kombináció a próba során elviselt. Az eredmény önmagában nem bizonyítja, hogy a bevonat eltér a specifikációtól, és nem utal térhálósodási hibára.
Tartsa visszatartva az érintett gyártmányt mindaddig, amíg a módosított profil nem felel meg a beépítési és teljesítménykövetelményeknek, és az anyag-/feldolgozói felülvizsgálat el nem fogadja a gyártási feltételeket. Ha a festéksérülés továbbra is jelentkezik az elfogadott hajlítási sugárnál és körülmények között, vagy megjelenik egy egyeztetett összehasonlító vizsgálat során, vizsgálja meg részletesebben az anyag- és bevonatnyilvántartásokat. Ha a vizsgálat ehelyett acélhasadást tár fel, kövesse az alapanyagra vonatkozó eljárási ágat, ahelyett hogy kizárólag felületi hibaként kezelné.
Gyakran ismételt kérdések
Egy finom felületi repedés azt jelenti, hogy a acél megtört?
Nem feltétlenül. Határozza meg, melyik réteg sérült az őrzött minták és megfelelő vizsgálati módszerek segítségével. Egy festékréteg- vagy fémes bevonat-repedés eltér a fémből eredő repedéstől. Ez a különbség hatással van mind a diagnózisra, mind az elfogadásra.
Használhatom a T-hajlítási vizsgálat eredményét minden tetőprofil minimális hajlítási sugaraként?
Nem. Őrizze meg a vizsgálati módszert, a minta körülményeit és az elfogadási kritériumot, majd értékelje a tényleges termék geometriáját. Egy vizsgálati megnevezés nem jelent univerzális szerszámozási beállítást vagy jóváhagyást minden varratra, visszahajlításra és formázási sorrendre.
Mindig megoldja-e a problémát a tekercs felmelegítése?
Nem. Először hasonlítsa össze a tényleges anyaghőmérsékletet a termék vonatkozó útmutatójával. A hőmérséklet nem orvosolja az összeegyeztethetetlen hajlítási sugarat, egy sérült szerszámot vagy a helytelen anyagkonfigurációt. Bármilyen kondicionálásnak a kiválasztott termékhez és folyamathoz kell illeszkednie; ez az útmutató nem tartalmaz univerzális melegítési receptet.
Garantálja-e a festékcsalád cseréje a jobb formázhatóságot?
Nem. Hasonlítsa össze a pontosan bevonatos terméket, az alapanyagot, a vastagságot, a felületminőséget és a dokumentált formázási határokat. Egy festékcsalád neve önmagában nem azonosítja azt a teljes kombinációt, amelynek ki kell állnia a kiválasztott profilozásnak.
Elfogadható-e egy fémes bevonat repedése azért, mert a cink védi az acélt?
Ne tegyen ilyen általános feltételezést. A BlueScope TB-10-es technikai tájékoztatója konkrét termékekhez ad iránymutatást meghatározott formázási, telepítési és karbantartási körülmények mellett. Egy másik termék elfogadásához saját követelményei és az észlelt károsodás valamint a tervezett környezeti hatások értékelése szükséges.
Fel kell-e frissíteni a festést, mielőtt kivizsgálnák az okot?
Őrizze meg a reprezentatív mintákat, és előzetesen állapodjon meg azok kezelésében. A kozmetikai kezelés nem igazolja, hogy az acél, a bevonat tapadása vagy az alakítás feltétele megfelelő. Bármely javításnak kompatibilisnek kell lennie a megadott termékkel és írásos javítási útmutatójával.
Műszaki alap és forráskör
ASTM D4145-10(2018), Standard Test Method for Coating Flexibility of Prepainted Sheet (Előfestett lemezek bevonat-hajlékonyságának szabványos vizsgálati módszere), nyilvános hatály- és alkalmazási terület-szakaszok 1.1–1.2, valamint jelentőség és felhasználás szakaszok 4.1–4.2: bevonat-hajlítás célja, alapanyag állapota és összehasonlítási változók. Ez a történeti kiadás szolgált alapul az elvek vizsgálatához, nem pedig a jelenlegi teljes vizsgálati eljárás reprodukálásának igénye.
BlueScope, TB-10 Műszaki Tájékoztató, 2021. január, 8. revízió, 3. oldal, „Hajlítások”: a festék és a fémes bevonat deformációja, valamint termékspecifikus korlátok a károsodások értelmezésére vonatkozóan. SSAB, GreenCoat Crown BT és GreenCoat Pural BT terméktáblázatok, ellenőrizve: 2026. október 18.: konfigurációspecifikus belső sugár és alakítási hőmérséklet mezők. European Coil Coating Association, „Előfestett fém tervezőknek”, Gyártási útmutató és Előfestett fémprofilok alakítása fejezetek, ellenőrizve: 2026. október 18.: rugalmasság kiválasztása és szerszámkontaktus. Ezek mechanizmus- és termékdokumentációs példák, nem pedig egy azonosítatlan tekercs jóváhagyása.