
Bepaal eerst wat precies is gebarsten.
Verf, metallische coating en staal zijn verschillende lagen.
Voorverfstaal met verzinkte of legeringsgecoate onderlaag bestaat uit verschillende lagen: een organisch verfsysteem, een metallische coating en het staal eronder. Een fijne verfbarsting, een scheur in de metallische laag en een spleet door het staal zijn verschillende bevindingen. Afbladdering of verlies van hechting is een andere conditie die moet worden geregistreerd. Gebruik de term ‘verfbarsting’ niet als algemene aanduiding voor elke zichtbare lijn.
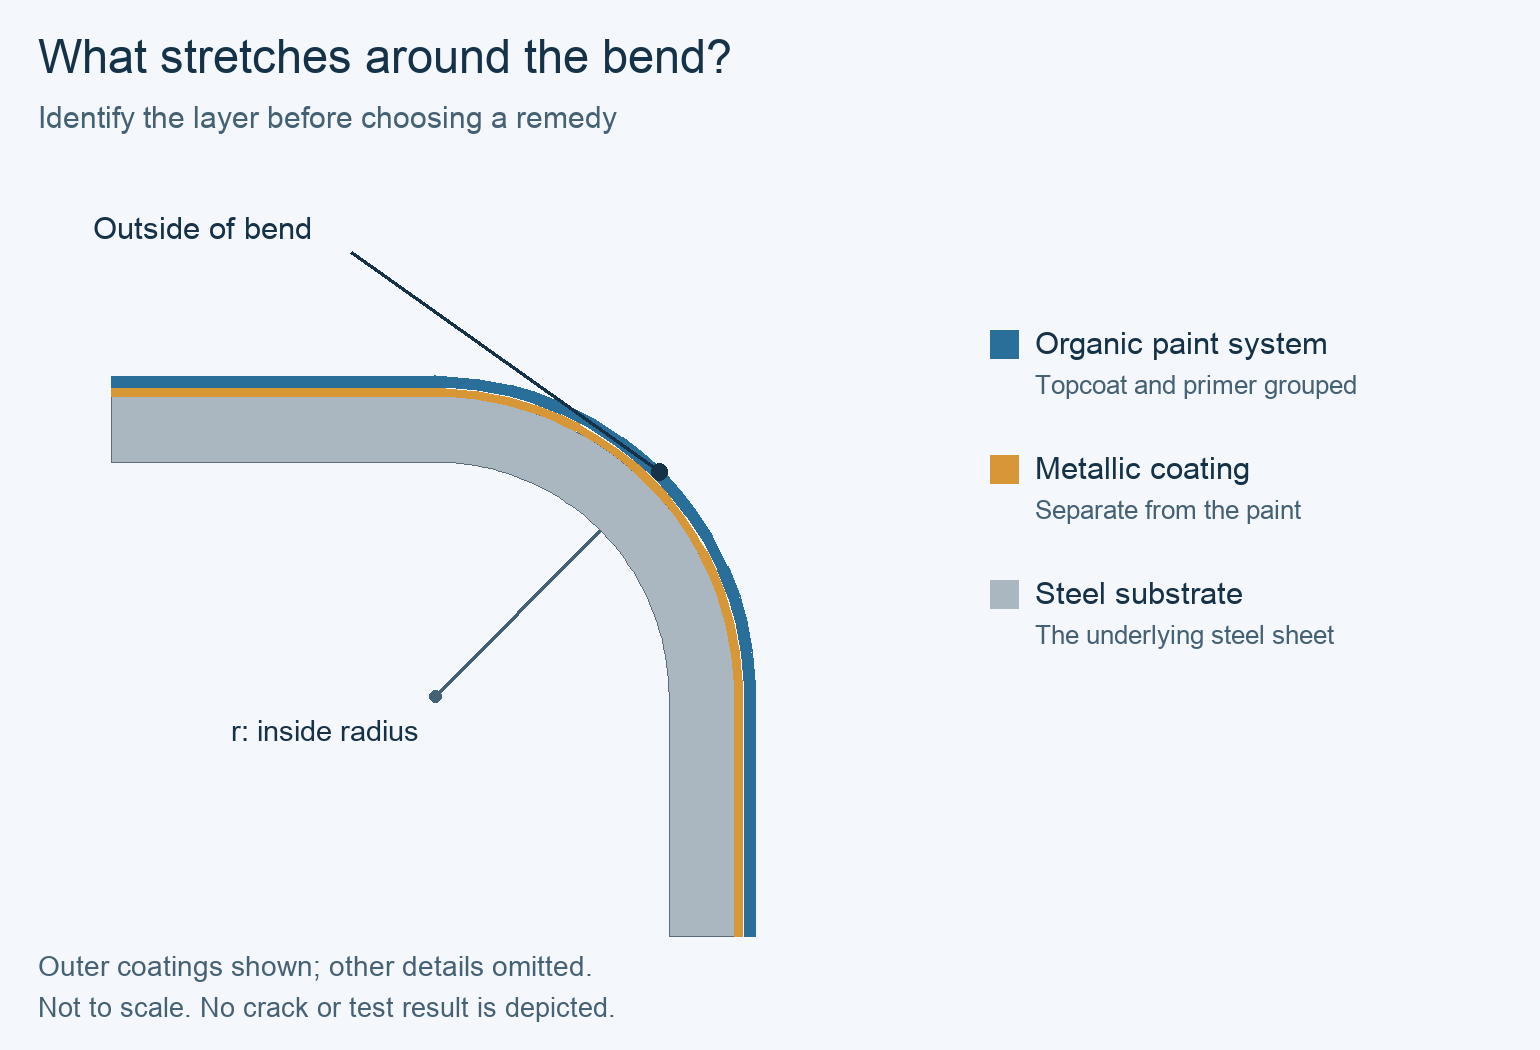
Bewaar monsters van vóór en na het vormen.
Bewaar een ongevormd monster van dezelfde coil en een gevormd monster waarop de betreffende locatie is gemarkeerd. Vergelijk de buitenzijde van de bocht, het aangrenzende vlakke gebied en de achterzijde. Een inspectie met vergroting — en indien nodig een goed voorbereide dwarsdoorsnede — kan helpen om de aangetaste laag vast te stellen. Als uit het bewijsmateriaal niet blijkt of het staal gespleten is, laat deze vraag dan open voor de materiaal- of testdeskundige in plaats van te gissen op basis van een foto.
De identiteit van de laag bepaalt de volgende stap. Een spleet in het staal vereist herziening van het basismateriaal en de vormingsoperatie. Schade aan de verf richt de aandacht op de volledige coating en de combinatie met het vormproces. Een kras die de bewegingsrichting van het gereedschap volgt, wijst op contactschade. Geen van deze observaties alleen wijst automatisch op verantwoordelijkheid van een leverancier.
Controleer de bocht aan het exacte materiaal.
Meet de afgewerkte vormgegevenheid.
Vergelijk de werkelijke binnenboogstraal met de eis voor het geleverde product, de dikte, de staalkwaliteit en de afwerking. De aanduiding van de stempel of rol is nuttige instelgegevens, maar is geen meting van de resulterende panelboogstraal. Controleer de strakste vormgegevenheden in het afgewerkte profiel, inclusief lokale hoeken of terugslagen die kunnen afwijken van de hoofdrib.

Gebruik de juiste basis voor boogstraal en dikte.
Wanneer een leverancier een minimale boogstraal opgeeft als veelvoud van de dikte, noteer dan beide waarden: r is de afgewerkte binnenboogstraal en t is de plaatdikte op basis van de door die leverancier opgegeven referentie. Wissel de dikte van het basismetaal en de totale gecoate dikte niet stilletjes van rol. Een boogstraalbeperking voor een andere kwaliteit, coating of afwerking geldt niet als geschiktheid voor deze bestelling.
Productspecifieke verschillen zijn van belang. Bijvoorbeeld onderscheidt de GreenCoat Crown BT-gegevenstabel minimale binnenboogstralen voor mat- en reguliere afwerkingen. Dat ondersteunt controle van de exacte configuratie, maar biedt geen universele boogstraal voor voorverfstaal voor daken of een aanwijzing welk METDAX-product moet worden gebruikt.
Controleer temperatuur en gereedschapscontact afzonderlijk.
Vergelijk de materiaalcondities.
Vergelijk de temperatuur van het materiaal tijdens de betrokken productierun met de vormaanbevelingen voor het gekozen product. Vormtemperatuur en gebruikstemperatuur zijn verschillende eigenschappen. Een warme hal betekent niet dat de temperatuur van een uit opslag gehaalde coil gelijk is. Noteer de materiaalconditie die is gebruikt voor elke vergelijkende proef.
Houd de oriëntatie van de buigas ten opzichte van de walsrichting van de plaat consistent bij het vergelijken van monsters, of registreer deze als de bedoelde variabele. De openbare discussie over relevantie en toepassing van ASTM D4145 noemt monsterstemperatuur en buigrichting als factoren die de resultaten van de coating-buigtest beïnvloeden.
Een gereedschapsmarkering vereist een andere oplossing.
Inspecteer de betreffende rollen, geleiders of gereedschappen op oppervlakteschade, verontreiniging en contactsporen. Vergelijk een lijn die doorloopt op een vlak gebied met een lijn die beperkt blijft tot de buitenzijde van een bocht. Het reinigen of corrigeren van een vastgesteld contactprobleem kan een kras verwijderen; dit bewijst echter niet dat het materiaal bestand is tegen een te scherpe bocht. Laat wijzigingen in de instelling beoordelen aan de hand van de eisen voor apparatuur en profiel.
Gebruik uw observaties om de volgende controle te kiezen.
Kies bewijs dat de diagnose kan wijzigen.
De tabel is een diagnostisch uitgangspunt, geen visueel acceptatieoverzicht. Meer dan één mechanisme kan op hetzelfde paneel optreden. Houd de geobserveerde schade gescheiden van de voorgestelde oorzaak en kies een controle die concurrerende verklaringen kan onderscheiden.
Veeg om de volledige tabel te bekijken.
| Observatie | Mogelijke verklaring | Onderscheidende controle en volgende actie |
|---|---|---|
| Fijne lijnen beperkt tot de buitenzijde van de strakke bocht; laag nog niet vastgesteld | Beschadiging van de lak- of metaalcoating onder buigvervorming | Identificeer de laag en vergelijk de werkelijke geometrie met de exacte productgrenzen; bewaar onzekere monsters voor onderzoek |
| Een geverifieerde scheur reikt door het staal heen | Onverenigbaarheid tussen basismateriaal en vormgeven of een lokale materiaaltoestand | Herzie de kwaliteit, dikte, oriëntatie en gevormde kenmerken met de bewerker en materiaalleverancier; een lakttest alleen kan dit probleem niet oplossen |
| Een lijn volgt de gereedschapbeweging naar een vlak gebied | Oppervlaktecontact of een reeds bestaande markering | Vergelijk ongevormde strip en monsters vóór/na gereedschapsgebruik; inspecteer het bijbehorende contactoppervlak |
| Lak lost op of bladdert af van een gevormd gebied | Verlies van hechting of mechanische beschadiging | Vergelijk de beschadigde interface met resultaten van gecontroleerde coatingtests; uitsluitend het uiterlijk kan de voorbehandeling of stolling niet als oorzaak identificeren |
| De beschadiging begint na een spoel- of instellingwijziging | Een gewijzigde invoer kan van belang zijn | Vergelijk de daadwerkelijk gewijzigde parameters terwijl de overige constant worden gehouden; tijdstip is een aanwijzing, geen bewijs van verantwoordelijkheid |
Voer een proef uit die de oorzaken van elkaar scheidt.
Wijzig één geïdentificeerde variabele
Kies één variabele om te wijzigen, terwijl de materiaalidentiteit, monsteroriëntatie, temperatuur, inspectiemethode en andere relevante instellingen constant blijven. Afhankelijk van het bewijsmateriaal kan dit een overeengekomen wijziging van de boogstraal zijn of een correctie van een geïdentificeerd gereedschapsprobleem. Houd originele en proefmonsters traceerbaar naar dezelfde spoel en vormlocatie.

Houd coatingtests en productacceptatie gescheiden
Een resultaat van een coatingflexibiliteitstest is alleen nuttig in combinatie met de gebruikte methode, de testomstandigheden en het acceptatiecriterium. ASTM D4145 behandelt het buiggedrag van het coatingssysteem en gaat ervan uit dat het metalen substraat de test kan weerstaan. Een geslaagde coatingtest kan een afzonderlijke staalscheur niet uitsluiten, en een laboratoriumbocht reproduceert niet automatisch het volledige productieprofiel.
Voor productiefreigave dient de voorgestelde correctie te worden beoordeeld op het vereiste profiel en de materiaalcombinatie. Een grotere boogstraal kan invloed hebben op pasvorm, naadsluiting of andere productvereisten. Stem het toepasselijke inspectie- en acceptatiegrondslag af met de verantwoordelijke partijen; één visueel verbeterde proef is geen universele freigaveregeling.
Voorbeeld: een bochtbreuk en een afzonderlijke markering op een vlak oppervlak.
Twee symptomen, twee tests
Stel een hypothetische dakplaatbaan voor met twee kenmerken: een fijne lijn langs de buitenzijde van één scherpe terugvouwing en een lange kras die doorloopt op een aangrenzend vlak. De ongevormde strook is op die locaties duidelijk zichtbaar. Het onderzoek van het bewaarde gevormde monster laat lakbeschadiging aan de terugvouwing zien, zonder staalscheur.
Het team identificeert en verwijdert een verontreiniging op het bijbehorende gereedschapscontactoppervlak. Bij het volgende gecontroleerde monster verdwijnt de vlakke schram, terwijl de bochtlijn blijft bestaan. Dit ondersteunt contactbeschadiging als verklaring voor de schram; het verklaart echter niet het bochtprobleem.
Een werkconclusie met een freigavevoorwaarde
Een tweede proef maakt gebruik van een grotere binnenstraal binnen een geometrische wijziging die is geaccepteerd voor evaluatie door de profielontwerper. Onder dezelfde overeengekomen inspectie wordt de laklijn niet langer waargenomen. De werkconclusie is dat de oorspronkelijke lokale vormgevingsomstandigheden de tolerantie van deze lak/materiaalcombinatie in de proef overschreden. Het resultaat bewijst op zichzelf niet dat de lak buiten specificatie is of een uithardingsdefect identificeert.
Houd de betreffende productie-output vast totdat het herziene profiel voldoet aan de eisen voor pasvorm en prestaties en de beoordeling van materiaal en verwerker de productieomstandigheden goedkeurt. Als lakbeschadiging zich blijft voordoen bij de geaccepteerde buigstraal en omstandigheden, of optreedt tijdens een overeengekomen vergelijkende test, onderzoek dan het materiaal- en coatingdossier nader. Indien bij onderzoek in plaats daarvan een staalscheur wordt gevonden, volg dan de procedure voor het substraat, in plaats van het probleem als een puur oppervlakkige kwestie te behandelen.
Veelgestelde vragen
Betekent een fijne oppervlaktekraak dat het staal gebroken is?
Niet noodzakelijkerwijs. Bepaal met behulp van bewaarde monsters en geschikte onderzoeksmethoden welke laag beschadigd is. Een kraak in de laklaag of de metaalcoating verschilt van een scheur door het staal heen. Dit onderscheid is van belang voor zowel de diagnose als de acceptatie.
Nee. Behoud de testmethode, de monsteromstandigheden en het beoordelingscriterium, en evalueer vervolgens de werkelijke productgeometrie. Een testaanduiding is geen universele gereedschapsinstelling of algemene goedkeuring voor elke naad, terugvouw of vormgevingsvolgorde.
Nee. Behoud de testmethode, de monsteromstandigheden en het beoordelingscriterium, en evalueer vervolgens de werkelijke productgeometrie. Een testaanduiding is geen universele gereedschapsinstelling of algemene goedkeuring voor elke naad, terugvouw of vormgevingsvolgorde.
Lost het verwarmen van de coil het probleem altijd op?
Nee. Vergelijk eerst de werkelijke materiaaltemperatuur met de aanbevolen temperatuur voor het betreffende product. Temperatuur verhelpt geen ongeschikte buigradius, een beschadigd gereedschap of een onjuiste materiaalconfiguratie. Elke temperatuurconditionering moet afgestemd zijn op het geselecteerde product en het toegepaste proces; deze handleiding geeft geen universele verwarmingsaanwijzingen.
Garandeert een wisseling van één lakfamilie naar een andere betere vormbaarheid?
Nee. Vergelijk het exacte gecoate product, het substraat, de dikte, de afwerking en de gedocumenteerde vormbaarheidsgrenzen. De naam van een lakfamilie alleen identificeert niet de volledige combinatie die het geselecteerde profiel moet doorstaan.
Mag ik een kraak in de metaalcoating accepteren omdat zink staal beschermt?
Maak geen algemene aannames. BlueScope’s TB-10 behandelt specifieke producten onder vastgestelde vormgevings-, installatie- en onderhoudsomstandigheden. Voor de acceptatie van een ander product gelden eigen eisen en dient de waargenomen schade en de beoogde omgeving te worden beoordeeld.
Moet retoucheerlak worden aangebracht voordat de oorzaak is onderzocht?
Bewaar representatieve monsters en stem de verdere afhandeling eerst af. Een cosmetische behandeling garandeert niet dat het staal, de hechting van de coating of de vormgevingsomstandigheden acceptabel zijn. Elke reparatie moet compatibel zijn met het gespecificeerde product en met de daarvoor geldende schriftelijke reparatieaanwijzingen.
Technische basis en bronomvang
ASTM D4145-10(2018), Standaardtestmethode voor de buigbaarheid van gecoat plaatstaal, openbare secties 1.1–1.2 (Toepassingsgebied) en 4.1–4.2 (Betekenis en toepassing): doel van de coatingbuigtest, toestand van het substraat en vergelijkingsvariabelen. Deze historische editie werd geïnspecteerd op basis van die beginselen, niet om de volledige huidige testprocedure te reproduceren.
BlueScope, Technisch Bulletin TB-10, januari 2021, revisie 8, pagina 3, ‘Buigingen’: vervorming van de lak- en metalen coating en productspecifieke grenzen voor het interpreteren van schade. SSAB, GreenCoat Crown BT- en GreenCoat Pural BT-producttabellen, gecontroleerd op 18 oktober 2026: configuratiespecifieke binnenstraal- en vormtemperatuurvelden. European Coil Coating Association, ‘Prepainted metal for designers’, productiehandleiding en sectie ‘Forming prepainted metal’, gecontroleerd op 18 oktober 2026: flexibiliteitsselectie en contact met gereedschap. Dit zijn voorbeelden van mechanismen en productdocumentatie, geen goedkeuring van een niet-geïdentificeerde coil.