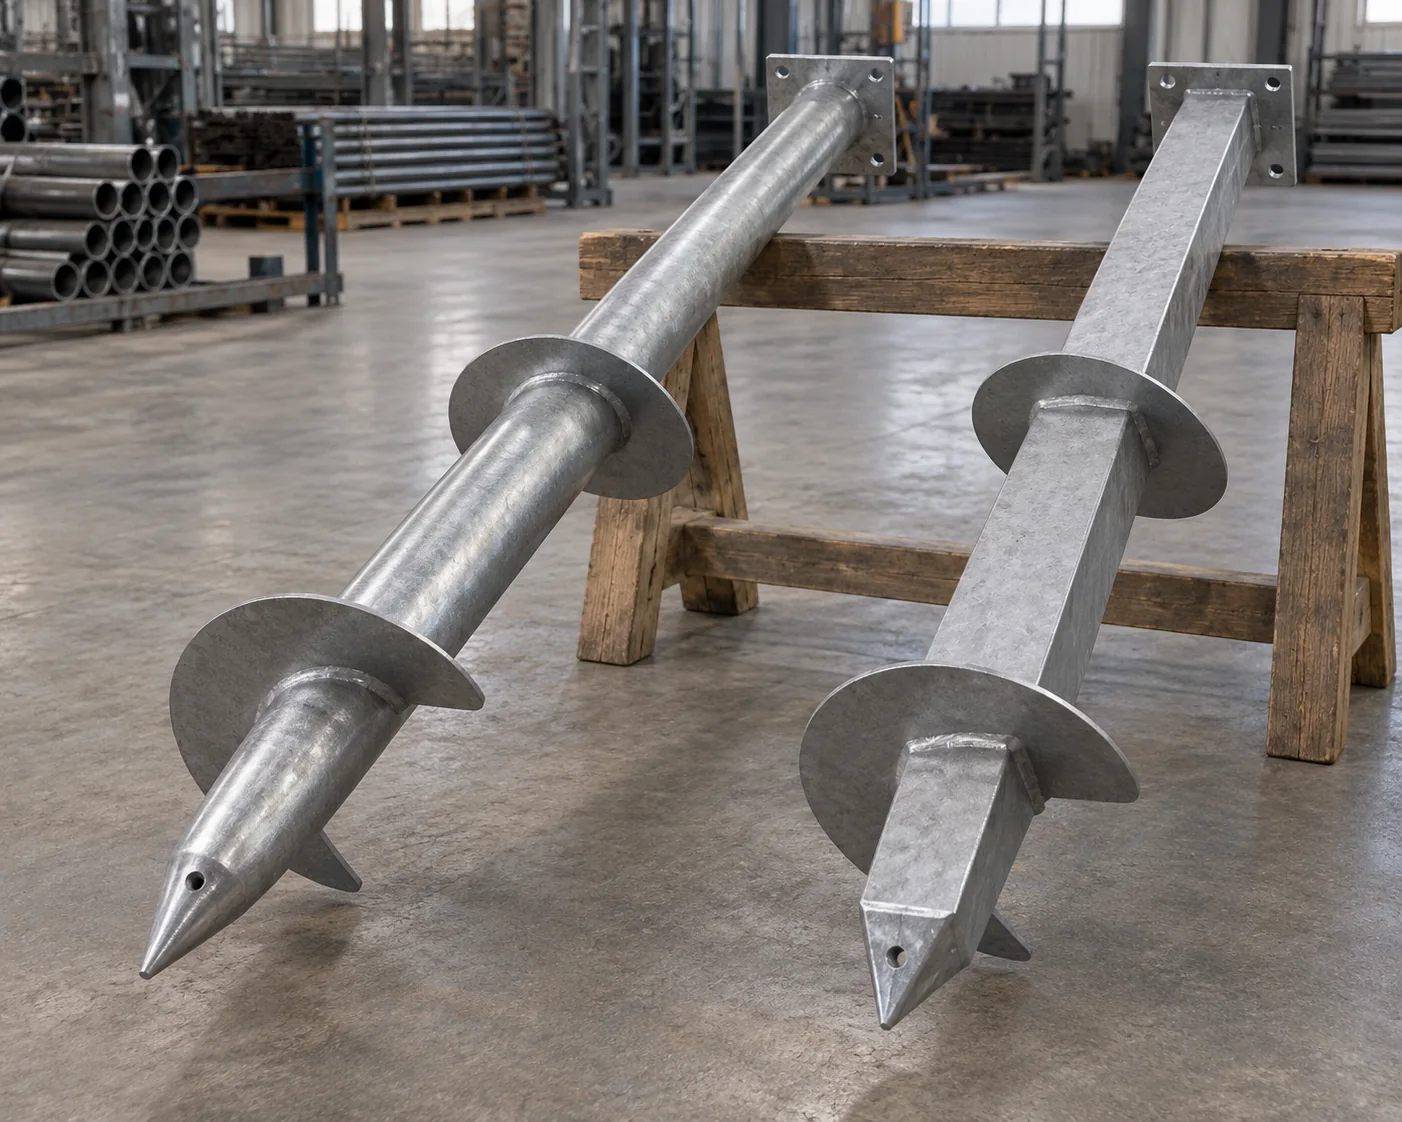
Формовані гвинтові лопаті та геометрія стовбура
Перевірки охоплюють геометрію штанги та конусоподібного наконечника, діаметр і товщину опорних плит, сформований крок та відстань між плитами. Інспекція зварних швів проводиться згідно з вказаним методом та критеріями прийняття.
Посадка подовжувача та деталі з’єднання
Перевірка пробного з’єднання охоплює глибину зачеплення муфти, вирівнювання отворів, довжину різьбової частини болтів та вказані гайки та кріпильні елементи.
Трасування матеріалу та покриття
Маркування компонентів пов’язує матеріали штанги, плит та з’єднань з їхніми реєстраційними записами. Перевірки покриття охоплюють вказану захисну обробку ведучих елементів, з’єднувальних ланок та верхніх частин.
Польові записи та випробування на навантаження
Записи про встановлені палі вказують місцезнаходження, глибину, крутячий момент та остаточну висотну відмітку згідно з планом приймання проекту. Статичні польові випробування проводять у вказаному напрямку та за вказаною процедурою: ASTM D1143/D1143M — на стиск, D3689/D3689M — на розтяг, D3966/D3966M — на бічне навантаження. Призначені бригади монтажу та випробувань надають ці дані разом із заводськими записами про компоненти.
Записи про поставку гвинтових паль
Розміри наконечникаПеревірка з’єднань та зварних швівМатеріал та остаточна обробкаІдентифікація компонентів