
Първо установете какво се е напукало
Боята, металното покритие и стоманата са различни
Предварително боядисаната поцинкована или сплавно покрита стомана съдържа различни слоеве: органична бояджийска система, метално покритие и стоманата под него. Фино напукване на боята, пукнатина в металния слой и разцепване през стоманата са различни констатации. Лющене или загуба на адхезия е друго състояние за записване. Не използвайте „напукване на боята“ като етикет за всяка видима линия.
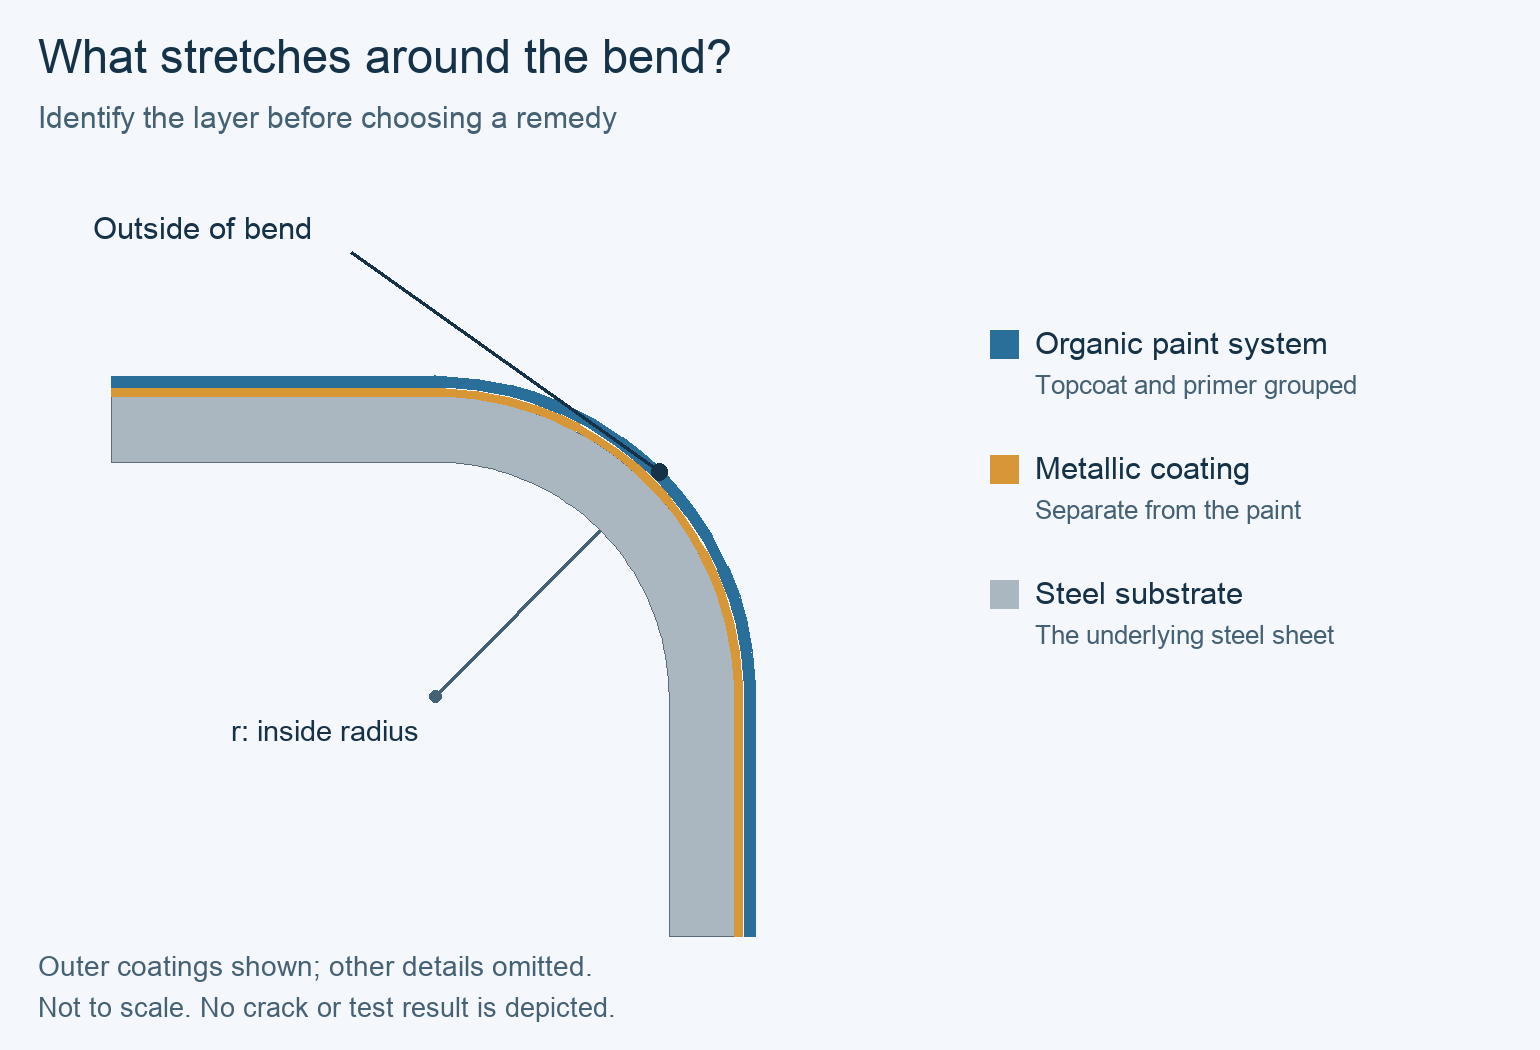
Запазете мостри преди и след формоване
Запазете неформована мостра от същия рулон и формована мостра с маркирано засегнато място. Сравнете външното огъване, съседната плоска зона и задната страна. Проверка с увеличение — и подходящо подготвено напречно сечение при необходимост — може да помогне да се установи засегнатият слой. Ако доказателствата не показват дали стоманата е разцепена, оставете въпроса отворен за специалиста по материал или изпитване, вместо да отгатвате по снимка.
Идентификацията на слоя променя следващата стъпка. Разцепване на стоманата изисква преглед на основния материал и операцията на формоване. Повреда на боята насочва вниманието към цялата комбинация покритие–формоване. Драскотина по движението на инструмента насочва към контактна повреда. Нито едно от тези наблюдения само по себе си не възлага отговорност на доставчик.
Проверете огъването спрямо точния материал
Измерете готовия елемент
Сравнете действителния вътрешен радиус на огъване с изискването за доставения продукт, дебелина, марка стомана и покритие. Обозначението на поансона или ролката е полезна информация за настройка, но не е измерване на получения радиус на панела. Прегледайте най-тесните елементи в готовия профил, включително локални ъгли или обратно огънати участъци, които могат да се различават от основното ребро.

Използвайте правилната база за радиус и дебелина
Когато доставчик задава минимален радиус като кратно на дебелината, запишете и двете величини: r е крайният вътрешен радиус, а t е дебелината на листа по посочената от доставчика база. Не разменяйте мълчаливо дебелината на основния метал и общата дебелина с покритието. Граница за радиус за друга марка, покритие или изпълнение не установява пригодност за тази поръчка.
Разликите между конкретните продукти имат значение. Например таблицата с данни за GreenCoat Crown BT разграничава минималните вътрешни радиуси за матовите и обичайните му покрития. Това подкрепя проверката на точната конфигурация; то не предоставя универсален радиус за предварително боядисана покривна стомана и не установява кой продукт METDAX трябва да се използва.
Проверете температурата и контакта с инструмента отделно
Сравнете състоянията на материала
Сравнете температурата на материала по време на засегнатата серия с указанията за формоване на избрания продукт. Температурата на формоване и работната температура са различни свойства. Топла сграда не установява температурата на рулон, внесен от склад. Запишете състоянието на материала, използвано за всяка сравнителна проба.
Запазвайте еднаква ориентацията на оста на огъване спрямо посоката на валцуване на листа при сравняване на проби или я запишете като предвидената променлива. Публичното обсъждане на значението и употребата на ASTM D4145 определя температурата на пробата и посоката на огъване като фактори за резултатите от изпитване на огъване на покрития.
Следа от инструмент изисква различна мярка
Проверете съответните ролки, водачи или инструменти за повърхностни повреди, замърсяване и контактни следи. Сравнете линия, която продължава в плоска зона, с линия, ограничена до външната страна на огъване. Почистване или корекция на установен контактен проблем може да премахне драскотина; то не доказва, че материалът понася прекалено тежко огъване. Осигурете оценка на промените в настройката спрямо изискванията на оборудването и профила.
Използвайте наблюденията, за да изберете следващата проверка
Изберете доказателства, които могат да променят диагнозата
Таблицата е диагностична отправна точка, а не схема за визуално приемане. В един панел може да има повече от един механизъм. Запазете наблюдаваната повреда отделно от предложената причина и изберете проверка, която може да различи конкуриращите се обяснения.
Плъзнете, за да видите цялата таблица.
| Наблюдение | Възможно обяснение | Разграничаваща проверка и следващо действие |
|---|---|---|
| Фини линии, ограничени до външното остро огъване; слоят още не е установен | Увреждане на боята или металното покритие при деформация от огъване | Идентифицирайте слоя и сравнете действителната геометрия с точните продуктови граници; запазете неясните проби за изследване |
| Потвърдено разцепване преминава през стоманата | Несъответствие между основен материал и формоване или локално състояние на материала | Прегледайте марката, дебелината, ориентацията и формования елемент с обработващия изпълнител и доставчика на материала; само изпитване на боя не може да реши това |
| Линия следва движението на инструмента към плосък участък | Повърхностен контакт или предварително съществуваща следа | Сравнете неформована лента и мостри преди/след инструмента; проверете съответстващата контактна повърхност |
| Боята се повдига или лющи от формована зона | Загуба на адхезия или механична повреда | Сравнете повредения интерфейс и контролираните резултати от изпитване на покритието; само външният вид не може да идентифицира предварителната обработка или втвърдяването като причина |
| Повредата започва след смяна на рулон или настройка | Променен входен параметър може да има значение | Сравнете действително променените полета при постоянни останали; времето на поява е следа, а не доказателство за отговорност |
Извършете проба, която разграничава причините
Променяйте една идентифицирана променлива
Изберете 1 променлива за промяна, като запазите еднакви идентификацията на материала, посоката на пробата, температурата, метода за проверка и другите съответни настройки. Според доказателствата това може да е договорена промяна на радиуса или корекция на установен инструментален проблем. Запазете проследимостта на първоначалните и пробните мостри към един и същ рулон и място на формоване.

Разграничавайте изпитванията на покритието от приемането на продукта
Резултат за гъвкавост на покритие е полезен само с метода, условията и приемателния критерий. ASTM D4145 обхваща поведението на системата за покритие при огъване и предполага, че металната основа издържа изпитването. Успешно изпитване на покритието не може да оправдае отделно разрушаване на стоманата, а лабораторно огъване не възпроизвежда автоматично целия производствен профил.
За освобождаване на производството оценете предложената корекция върху необходимата комбинация профил–материал. По-голям радиус може да повлияе на сглобката, затварянето на шева или други продуктови изисквания. Съгласувайте приложимата база за контрол и приемане с отговорните страни; една визуално подобрена проба не е универсално правило за освобождаване.
Пример: пукнатина при огъване и отделна следа на плоска повърхност
Два симптома, две изпитвания
Разгледайте хипотетична серия покривни панели с два вида следи: фина линия по външната страна на един остър обратен огъв и дълга драскотина, която продължава върху съседната плоска част. Неформованата лента няма следи на тези места. Прегледът на запазения формован образец установява повреда на боята при обратния огъв, без пукнатина в стоманата. При изпитванията идентификацията на рулона, температурата на материала, ориентацията на образеца и критериите за проверка остават непроменени.
Екипът идентифицира и отстранява замърсител от съответстващата контактна повърхност на инструмента. При следващата контролирана мостра драскотината по плоската част изчезва, а линията по огъването остава. Това подкрепя контактното увреждане като обяснение за драскотината; то не обяснява проблема с огъването.
Работно заключение с условие за освобождаване
Втора проба използва по-голям вътрешен радиус в рамките на геометрична промяна, приета за оценяване от проектанта на профила. При същия договорен контрол линията по боята вече не се наблюдава. Работното заключение е, че първоначалното локално условие на формоване е надвишило това, което тази комбинация покритие/материал е понесла в пробата. Резултатът сам по себе си не доказва несъответстващо на спецификацията покритие и не идентифицира дефект при втвърдяване.
Задръжте засегнатата продукция, докато ревизираният профил изпълни изискванията за прилягане и характеристики и прегледът на материала/изпълнителя приеме производствените условия. Ако повредата на боята продължи при приетия радиус и условия или се появи в договорено сравнително изпитване, проучете допълнително документите за материала и покритието. Ако изследването вместо това открие разцепване на стоманата, следвайте клона за основния метал, вместо да третирате проблема само като повърхностен.
Често задавани въпроси
Означава ли фина повърхностна пукнатина, че стоманата се е разрушила?
Не непременно. Установете кой слой е повреден чрез запазени образци и подходящо изследване. Линия по боята или пукнатина в металното покритие се различава от разцепване през стоманата. Разликата влияе както върху диагностиката, така и върху приемането.
Мога ли да използвам резултат от T-огъване като минимален радиус за всеки покривен профил?
Не. Запазете метода на изпитване, условията на образеца и критерия, след което оценете действителната геометрия на продукта. Означение на изпитване не е универсална настройка на инструментите или одобрение за всеки шев, подгъв и последователност на формоване.
Ще реши ли затоплянето на рулона винаги проблема?
Не. Първо сравнете действителната температура на материала с продуктовите му указания. Температурата не поправя несъвместим радиус, повреден инструмент или неправилна конфигурация на материала. Всяко кондициониране трябва да съответства на избрания продукт и процес; това ръководство не предоставя универсална рецепта за нагряване.
Гарантира ли преминаването от едно семейство бои към друго по-добро формоване?
Не. Сравнете точния продукт с покритие, основата, дебелината, финиша и документираните формовъчни граници. Само име на бояджийско семейство не определя пълната комбинация, която трябва да издържи избрания профил.
Мога ли да приема пукнатина в металното покритие, защото цинкът защитава стоманата?
Не правете това общо предположение. TB-10 на BlueScope разглежда конкретни продукти при определени условия на формоване, монтаж и поддръжка. Приемането на друг продукт изисква негови собствени изисквания и оценка на наблюдаваното увреждане и предвиденото въздействие.
Трябва ли да се нанесе ремонтна боя преди изследване на причината?
Първо запазете представителни мостри и договорете решението. Козметична обработка не установява, че стоманата, адхезията на покритието или състоянието за формоване са приемливи. Всеки ремонт трябва да е съвместим с посочения продукт и писмените му ремонтни насоки.
Техническа база и обхват на източниците
ASTM D4145-10(2018), Standard Test Method for Coating Flexibility of Prepainted Sheet, публични Scope раздели 1.1–1.2 и Significance and Use раздели 4.1–4.2: предназначение на огъването на покритието, състояние на основата и променливи за сравнение. Това е историческото издание, прегледано за тези принципи, а не претенция за възпроизвеждане на пълната актуална изпитвателна процедура.
BlueScope, Technical Bulletin TB-10, януари 2021, Revision 8, страница 3, „Bends“: деформация на боята и металното покритие и специфични продуктови ограничения за тълкуване на повреди. SSAB, продуктови таблици GreenCoat Crown BT и GreenCoat Pural BT, проверени на 18 октомври 2026: конфигурационно специфични полета за вътрешен радиус и температура на формоване. European Coil Coating Association, „Prepainted metal for designers“, раздели Production guidance и Forming prepainted metal, проверени на 18 октомври 2026: избор на гъвкавост и контакт с инструментите. Това са примери за механизми и продуктови документи, а не одобрение на неидентифициран рулон.