
सबसे पहले यह पता लगाएँ कि क्या फटा है
पेंट, धात्विक कोटिंग और स्टील एक-दूसरे से भिन्न हैं
प्रीपेंटेड गैल्वेनाइज्ड या मिश्र धातु-लेपित स्टील में विभिन्न परतें होती हैं: एक कार्बनिक पेंट प्रणाली, एक धात्विक कोटिंग और उसके नीचे स्टील। एक सूक्ष्म पेंट भंग, धात्विक परत में दरार और स्टील के पूर्ण विभाजन में भिन्नता होती है। फ्लेकिंग या आसंजन की हानि एक अन्य स्थिति है जिसे दर्ज किया जाना चाहिए। किसी भी दृश्य रेखा के लिए “पेंट क्रैकिंग” शब्द का लेबल के रूप में उपयोग न करें।
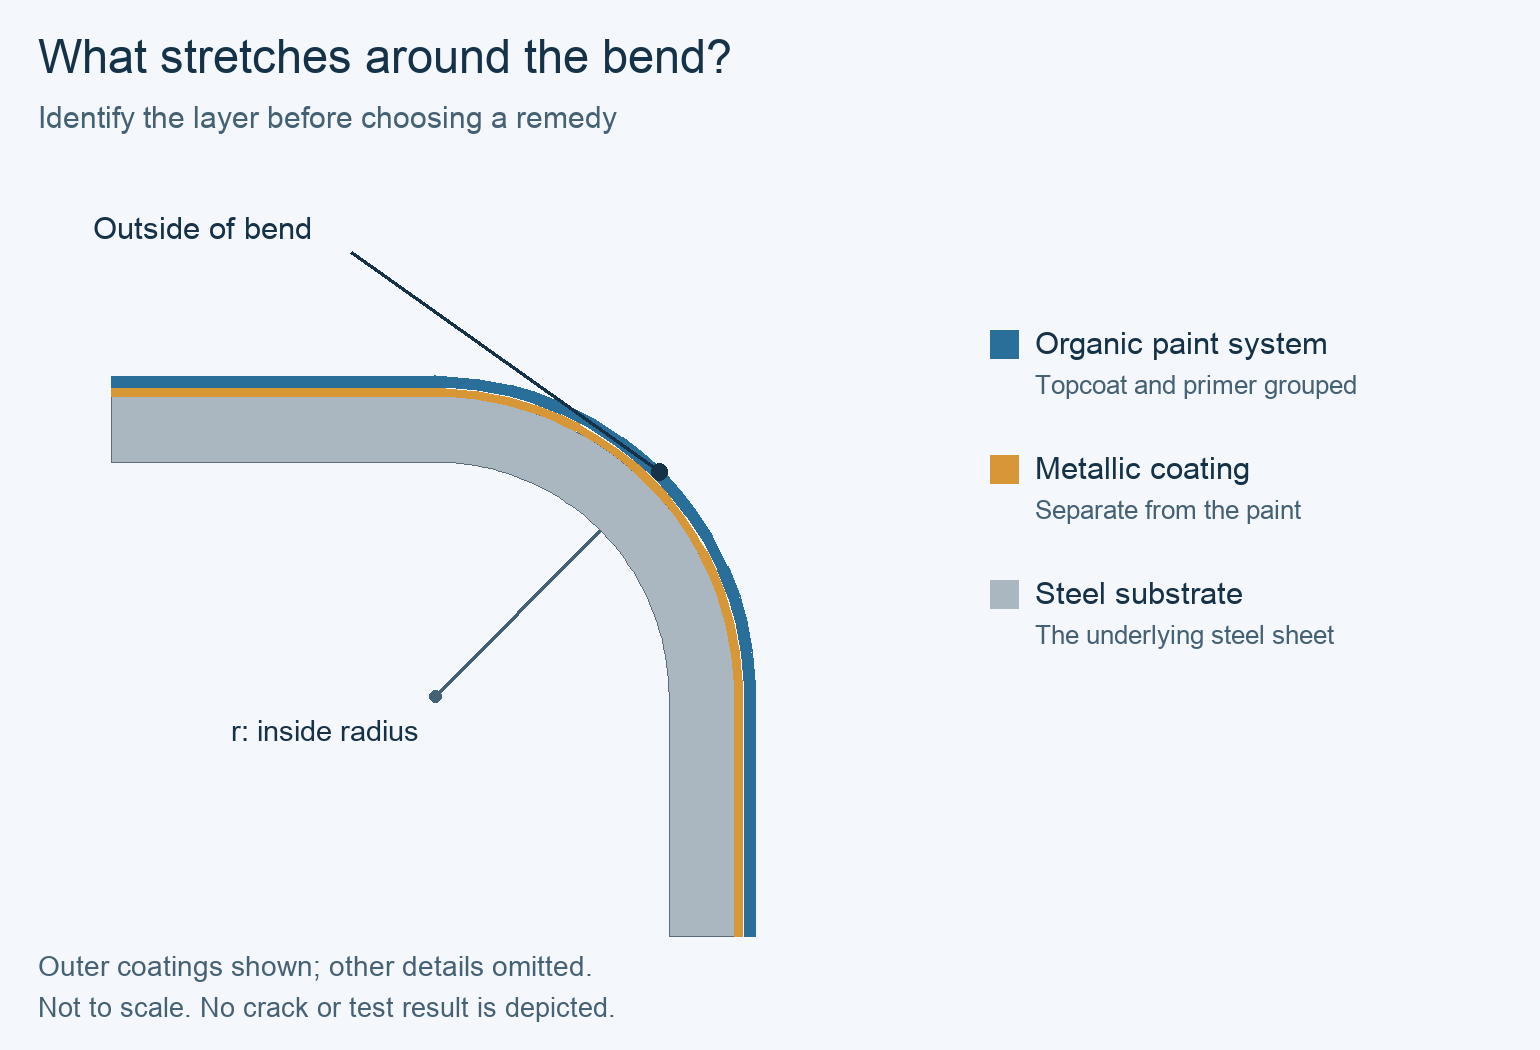
आकृति निर्माण से पहले और बाद में नमूने सुरक्षित रखें
एक ही कॉइल से एक अनफॉर्म्ड नमूना और प्रभावित स्थान के साथ एक फॉर्म्ड नमूना रखें। बाहरी बेंड, संलग्न समतल क्षेत्र और विपरीत फलक की तुलना करें। आवर्धित निरीक्षण—और आवश्यकता पड़ने पर उचित रूप से तैयार क्रॉस-सेक्शन—प्रभावित परत की पहचान में सहायता कर सकता है। यदि साक्ष्य यह नहीं दिखाता है कि स्टील विभाजित है या नहीं, तो उस प्रश्न को फोटोग्राफ से अनुमान लगाने के बजाय सामग्री या परीक्षण विशेषज्ञ के लिए खुला छोड़ दें।
परत की पहचान अगले चरण को निर्धारित करती है। स्टील के विभाजन के मामले में आधार सामग्री और आकृति निर्माण प्रक्रिया की समीक्षा आवश्यक होती है। पेंट क्षति का ध्यान पूर्ण लेप और आकृति निर्माण संयोजन पर केंद्रित करती है। उपकरण के गति पथ के अनुदिश उत्पन्न खरोंच संपर्क क्षति की ओर संकेत करती है। इनमें से कोई भी अवलोकन अकेले आपूर्तिकर्ता को ज़िम्मेदार नहीं ठहराता है।
बेंड की जाँच सटीक सामग्री के आधार पर करें
अंतिम विशेषता की माप करें
वास्तविक आंतरिक वक्र त्रिज्या की तुलना आपूर्ति की गई उत्पाद, मोटाई, स्टील ग्रेड और फिनिश की आवश्यकता से करें। पंच या रोल का नामांकन उपयोगी सेटअप सूचना है, लेकिन यह परिणामी पैनल त्रिज्या का माप नहीं है। अंतिम प्रोफाइल में सबसे कड़ी विशेषताओं की समीक्षा करें, जिनमें स्थानीय कोने या रिटर्न शामिल हो सकते हैं जो मुख्य रिब से भिन्न हो सकते हैं।

सही त्रिज्या और मोटाई आधार का उपयोग करें
जहाँ कोई आपूर्तिकर्ता न्यूनतम त्रिज्या को मोटाई के गुणक के रूप में व्यक्त करता है, दोनों मात्राओं को रिकॉर्ड करें: r अंतिम आंतरिक त्रिज्या है और t उस आपूर्तिकर्ता द्वारा घोषित आधार पर शीट की मोटाई है। आधार धातु की मोटाई और समग्र लेपित मोटाई के बीच चुपचाप अदला-बदली न करें। किसी अन्य ग्रेड, लेप या फिनिश के लिए त्रिज्या सीमा इस ऑर्डर के लिए उपयुक्तता स्थापित नहीं करती है।
उत्पाद-विशिष्ट अंतर महत्वपूर्ण हैं। उदाहरण के लिए, ग्रीनकोट क्राउन BT डेटा टेबल अपने मैट और सामान्य फिनिश के लिए न्यूनतम आंतरिक त्रिज्याओं के बीच अंतर करता है। यह सटीक विन्यास की जाँच का समर्थन करता है; यह प्रीपेंटेड छत के स्टील के लिए कोई सार्वभौमिक त्रिज्या प्रदान नहीं करता है या यह नहीं बताता कि METDAX का कौन सा उत्पाद उपयोग किया जाना चाहिए।
तापमान और टूल संपर्क की जाँच अलग-अलग करें
सामग्री की स्थितियों की तुलना करें
प्रभावित रन के दौरान सामग्री के तापमान की तुलना चयनित उत्पाद के आकृति-निर्माण दिशानिर्देशों से करें। आकृति-निर्माण तापमान और सेवा-उपयोग तापमान अलग-अलग गुण हैं। एक गर्म इमारत में भंडारण से लाए गए कुंडल का तापमान निर्धारित नहीं करती है। किसी भी तुलना परीक्षण के लिए उपयोग की गई सामग्री की स्थिति को रिकॉर्ड करें।
नमूनों की तुलना करते समय बेंड-अक्ष की ओरिएंटेशन को शीट की रोलिंग दिशा के सापेक्ष स्थिर रखें, या इसे अभिप्रेत परिवर्तनशील के रूप में रिकॉर्ड करें। ASTM D4145 के सार्वजनिक महत्व एवं उपयोग चर्चा में नमूना तापमान और बेंड दिशा को कोटिंग-बेंड परीक्षण परिणामों को प्रभावित करने वाले कारकों के रूप में पहचाना गया है।
एक टूल मार्क के लिए एक अलग उपचार की आवश्यकता होती है
सतह क्षति, दूषण और संपर्क निशानों के लिए संबंधित रोल, गाइड या उपकरणों का निरीक्षण करें। एक सपाट क्षेत्र पर जारी रहने वाली रेखा की तुलना एक मोड़ के बाहरी हिस्से तक सीमित रेखा से करें। किसी पहचाने गए संपर्क समस्या की सफाई या सुधार से एक खरोंच हट सकती है; यह यह प्रदर्शित नहीं करता कि सामग्री अत्यधिक कठोर मोड़ को सहन कर सकती है। सेटअप परिवर्तनों का मूल्यांकन उपकरण और प्रोफाइल आवश्यकताओं के आधार पर कराया जाना चाहिए।
अवलोकनों का उपयोग अगली जाँच का चयन करने के लिए करें
ऐसे प्रमाण का चयन करें जो निदान को बदल सकें
यह तालिका एक नैदानिक शुरुआत का बिंदु है, कोई दृश्य स्वीकृति चार्ट नहीं। एक ही पैनल पर एक से अधिक तंत्र हो सकते हैं। अवलोकित क्षति को प्रस्तावित कारण से अलग रखें और प्रतिस्पर्धी व्याख्याओं को अलग करने के लिए एक जाँच चुनें।
पूर्ण तालिका देखने के लिए स्वाइप करें।
| अवलोकन | संभावित व्याख्या | विभेदक जाँच और अगला कार्य |
|---|---|---|
| बाहरी तंग बेंड तक सीमित सूक्ष्म रेखाएँ; परत अभी तक स्थापित नहीं हुई है | बेंड विकृति के तहत पेंट या धात्विक कोटिंग क्षति | परत की पहचान करें और वास्तविक ज्यामिति की तुलना ठीक उत्पाद की सीमाओं से करें; संदिग्ध नमूनों को निरीक्षण के लिए सुरक्षित रखें |
| एक सत्यापित विभाजन स्टील के पूरे विस्तार में पहुँच जाता है | आधार सामग्री/आकृति असंगति या स्थानीय सामग्री की स्थिति | प्रक्रियाकर्ता और सामग्री आपूर्तिकर्ता के साथ ग्रेड, मोटाई, अभिविन्यास और आकृति प्रदान की गई विशेषता की समीक्षा करें; केवल एक पेंट परीक्षण इस समस्या को हल नहीं कर सकता |
| एक रेखा उपकरण के प्रवाह के अनुसार एक समतल क्षेत्र में जाती है | सतह संपर्क या पूर्व-मौजूद निशान | अनआकृति स्ट्रिप और उपकरण से पहले/बाद के नमूनों की तुलना करें; मिलान वाली संपर्क सतह का निरीक्षण करें |
| आकृति प्रदान किए गए क्षेत्र से पेंट उठता है या छीलता है | चिपकने की क्षमता का नुकसान या यांत्रिक क्षति | क्षतिग्रस्त इंटरफ़ेस और नियंत्रित कोटिंग परीक्षण के परिणामों की तुलना करें; केवल बाह्य रूप से यह नहीं पहचाना जा सकता कि प्रीट्रीटमेंट या क्योर इसका कारण है |
| कोइल या सेटअप परिवर्तन के बाद क्षति शुरू होती है | परिवर्तित इनपुट महत्वपूर्ण हो सकता है | अन्य को स्थिर रखते हुए वास्तविक परिवर्तित क्षेत्रों की तुलना करें; समय संकेतक है, लेकिन ज़िम्मेदारी का प्रमाण नहीं |
कारणों को अलग करने के लिए एक परीक्षण चलाएँ
एक पहचानित चर को बदलें
सामग्री की पहचान, नमूना दिशा, तापमान, निरीक्षण विधि और अन्य प्रासंगिक सेटिंग्स को स्थिर रखते हुए एक चर को बदलने का चयन करें। साक्ष्य के आधार पर, यह सहमति पर आधारित त्रिज्या परिवर्तन या पहचानी गई टूलिंग समस्या का सुधार हो सकता है। मूल और परीक्षण नमूनों को एक ही कोइल और आकृति प्रदान करने के स्थान से ट्रेस करने योग्य रखें।

कोटिंग परीक्षणों और उत्पाद स्वीकृति को अलग-अलग रखें
कोटिंग लचक का परिणाम केवल उसकी परीक्षण विधि, परीक्षण परिस्थितियों और स्वीकृति मानदंड के साथ ही उपयोगी होता है। ASTM D4145 कोटिंग प्रणाली के बेंडिंग व्यवहार को नियंत्रित करता है और यह मानता है कि धातु आधार (सब्सट्रेट) परीक्षण को सहन कर सकता है। कोटिंग का सफल परीक्षण अलग से हुए स्टील भंगुरता को नहीं दूर कर सकता है, और प्रयोगशाला में किया गया बेंड पूर्ण उत्पादन प्रोफ़ाइल को स्वतः पुनरुत्पादित नहीं करता है।
उत्पादन जारी करने के लिए, आवश्यक प्रोफ़ाइल और सामग्री संयोजन पर प्रस्तावित सुधार का मूल्यांकन करें। एक बड़ी त्रिज्या फिट, सीम बंद करना या अन्य उत्पाद आवश्यकताओं को प्रभावित कर सकती है। जिम्मेदार पक्षों के साथ लागू निरीक्षण और स्वीकृति आधार पर सहमति बनाएँ; एक दृश्यतः सुधारित परीक्षण एक सार्वभौमिक जारी करने का नियम नहीं है।
उदाहरण: एक बेंड क्रैक और एक अलग फ्लैट-सतह चिह्न
दो लक्षण, दो परीक्षण
एक काल्पनिक छत-पैनल रन पर विचार करें जिसमें दो निशान हैं: एक कसे हुए रिटर्न के बाहरी हिस्से के अनुदिश एक सूक्ष्म रेखा और आसन्न समतल भाग पर फैलने वाला एक लंबा स्कफ़। उन स्थानों पर अनफॉर्म्ड स्ट्रिप स्पष्ट रूप से दिखाई देती है। संरक्षित फॉर्म्ड नमूने की जाँच से रिटर्न पर पेंट क्षति की पहचान होती है, जिसमें स्टील का विभाजन नहीं होता है। कुंडल की पहचान, सामग्री का तापमान, नमूने की दिशा और निरीक्षण मानदंड परीक्षणों के दौरान स्थिर रहते हैं।
टीम मिलान वाली उपकरण-संपर्क सतह पर एक दूषक की पहचान करती है और उसे हटा देती है। अगले नियंत्रित नमूने में समतल स्कफ़ गायब हो जाता है, जबकि बेंड लाइन बनी रहती है। यह स्कफ़ के लिए संपर्क क्षति को स्पष्टीकरण के रूप में समर्थन देता है; यह बेंड समस्या को समझाने के लिए पर्याप्त नहीं है।
एक कार्यात्मक निष्कर्ष जिसमें जारी करने की शर्त शामिल है
दूसरा परीक्षण प्रोफाइल डिज़ाइनर द्वारा मूल्यांकन के लिए स्वीकृत ज्यामितीय परिवर्तन के भीतर एक बड़ी आंतरिक त्रिज्या का उपयोग करता है। समान सहमत निरीक्षण के तहत, पेंट लाइन अब देखी नहीं जाती है। कार्यकारी निष्कर्ष यह है कि मूल स्थानीय फॉर्मिंग स्थिति इस कोटिंग/सामग्री संयोजन द्वारा परीक्षण में सहन की जा सकने वाली सीमा से अधिक थी। परिणाम अकेले कोई अविनियमित कोटिंग को साबित नहीं करता है या कोई क्यूरिंग दोष पहचानता है।
संशोधित प्रोफाइल के फिट और प्रदर्शन संबंधी आवश्यकताओं को पूरा करने तक और सामग्री/प्रोसेसर समीक्षा द्वारा उत्पादन स्थितियों को स्वीकार किए जाने तक प्रभावित आउटपुट को होल्ड पर रखें। यदि स्वीकृत त्रिज्या और स्थितियों पर पेंट क्षति जारी रहती है, या किसी सहमत तुलनात्मक परीक्षण में दिखाई देती है, तो सामग्री और कोटिंग रिकॉर्ड की अधिक जाँच करें। यदि जाँच में इसके बजाय स्टील में दरार पाई जाती है, तो इसे केवल सतही समस्या न मानते हुए सब्सट्रेट शाखा का अनुसरण करें।
अक्सर पूछे जाने वाले प्रश्न
एक सूक्ष्म सतह दरार का अर्थ है कि स्टील भंगुर हो गई है?
आवश्यक नहीं। संरक्षित नमूनों और उचित परीक्षण का उपयोग करके कौन-सी परत क्षतिग्रस्त हुई है, यह निर्धारित करें। पेंट लाइन या धात्विक कोटिंग की दरार, स्टील के माध्यम से हुई विभाजन से भिन्न होती है। यह अंतर निदान और स्वीकृति दोनों को प्रभावित करता है।
क्या मैं T-बेंड परीक्षण के परिणाम का उपयोग प्रत्येक छत प्रोफ़ाइल के लिए न्यूनतम त्रिज्या के रूप में कर सकता हूँ?
नहीं। परीक्षण विधि, नमूना परिस्थितियों और मानदंड को संरक्षित रखें, फिर वास्तविक उत्पाद ज्यामिति का मूल्यांकन करें। एक परीक्षण नामांकन प्रत्येक सीम, रिटर्न और फॉर्मिंग क्रम के लिए एक सार्वभौमिक टूलिंग सेटिंग या मंजूरी नहीं है।
क्या कुंडल को गर्म करने से समस्या हमेशा दूर हो जाएगी?
नहीं। पहले वास्तविक सामग्री तापमान की तुलना उसके उत्पाद दिशा-निर्देश से करें। तापमान असंगत त्रिज्या, क्षतिग्रस्त उपकरण या गलत सामग्री विन्यास को ठीक नहीं कर सकता है। कोई भी संशोधन चुने गए उत्पाद और प्रक्रिया के अनुकूल होना चाहिए; यह मार्गदर्शिका कोई सार्वभौमिक तापन विधि नहीं देती है।
एक पेंट परिवार से दूसरे परिवार में बदलाव करने से क्या बेहतर फॉर्मिंग की गारंटी मिलती है?
नहीं। सटीक लेपित उत्पाद, आधार सामग्री, मोटाई, पृष्ठभूमि (फ़िनिश) और दस्तावेज़ीकृत आकृति-निर्माण सीमाओं की तुलना करें। केवल एक रंग-परिवार का नाम पूर्ण संयोजन की पहचान नहीं करता है जो चयनित प्रोफ़ाइल के अधीन टिकना आवश्यक है।
क्या मैं जस्त (ज़िंक) द्वारा इस्पात की रक्षा के कारण धात्विक लेपन में दरार को स्वीकार कर सकता हूँ?
उस सामान्य धारणा को न अपनाएँ। ब्लूस्कोप का TB-10 विशिष्ट उत्पादों को निर्दिष्ट आकृति-निर्माण, स्थापना और रखरखाव की परिस्थितियों के अधीन चर्चा करता है। किसी अन्य उत्पाद के स्वीकरण के लिए उसकी स्वयं की आवश्यकताएँ और अवलोकित क्षति तथा अभिप्रेत अनुप्रयोग का मूल्यांकन आवश्यक है।
क्या कारण की जाँच के पहले स्पर्श-उपचार रंग (टच-अप पेंट) लगाया जाना चाहिए?
प्रतिनिधित्वपूर्ण नमूनों को सुरक्षित रखें और पहले उनके निपटान पर सहमति बना लें। कोई सौंदर्यिक उपचार यह स्थापित नहीं करता कि इस्पात, लेपन आसंजन या आकृति-निर्माण की स्थिति स्वीकार्य है। कोई भी मरम्मत निर्दिष्ट उत्पाद और उसके लिखित मरम्मत निर्देशों के साथ संगत होनी चाहिए।
तकनीकी आधार और स्रोत सीमा
ASTM D4145-10(2018), पूर्व-रंगित शीट के लेपन लचीलेपन के लिए मानक परीक्षण विधि, सार्वजनिक दायरा खंड 1.1–1.2 और महत्व एवं उपयोग खंड 4.1–4.2: लेपन-वक्रण का उद्देश्य, आधार सामग्री की स्थिति और तुलना चर। यह उन सिद्धांतों की जाँच के लिए निरीक्षित ऐतिहासिक संस्करण है, वर्तमान पूर्ण परीक्षण प्रक्रिया को पुनरुत्पादित करने का दावा नहीं है।
BlueScope, तकनीकी बुलेटिन TB-10, जनवरी 2021, संशोधन 8, पृष्ठ 3, "Bends": पेंट और धात्विक कोटिंग का विरूपण तथा क्षति की व्याख्या संबंधी उत्पाद-विशिष्ट सीमाएँ। SSAB, GreenCoat Crown BT और GreenCoat Pural BT उत्पाद तालिकाएँ, 18 अक्टूबर 2026 को सत्यापित: कॉन्फ़िगरेशन-विशिष्ट इनसाइड रेडियस और फॉर्मिंग तापमान फ़ील्ड्स। European Coil Coating Association, "Prepainted metal for designers", उत्पादन दिशानिर्देश और प्रीपेंटेड धातु अनुभागों को फॉर्म करना, 18 अक्टूबर 2026 को सत्यापित: लचीलापन चयन और टूलिंग संपर्क। ये तंत्र और उत्पाद-दस्तावेज़ उदाहरण हैं, किसी अज्ञात कॉइल की स्वीकृति नहीं।