
Identifiera först vad som har spruckit
Färg, metallbeläggning och stål är olika
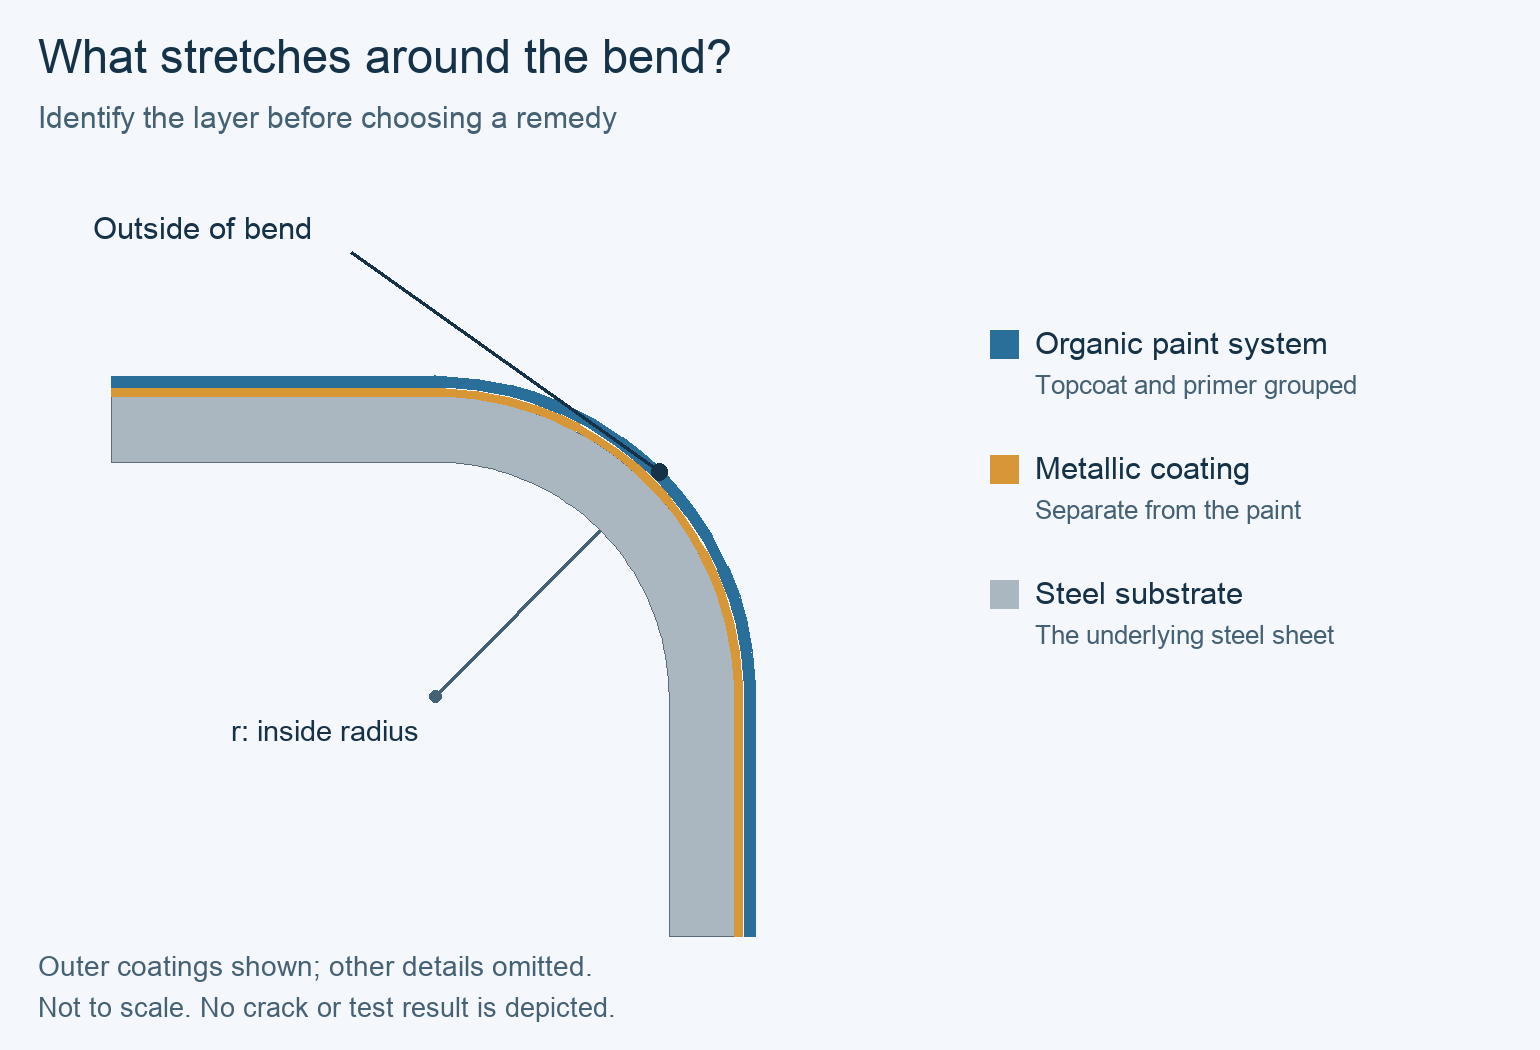
Förlackerad galvaniserad eller legeringsbelagd stålplåt består av olika lager: ett organiskt färgsystem, en metallbeläggning och det underliggande stålet. En fin färgsprickning, en spricka i metalllagret och en spricka genom stålet är olika fenomen. Flagnings- eller adhesionssvikt är ett annat tillfälle att registrera. Använd inte uttrycket »färgsprickning« som etikett för varje synlig linje.
Spara prov från både före och efter formningen
Spara ett obearbetat prov från samma coil och ett format prov med det berörda stället markerat. Jämför utsidan av bocken, det intilliggande plana området och baksidan. Inspektion med förstorning – och vid behov ett lämpligt preparerat tvärsnitt – kan hjälpa till att fastställa vilket skikt som är berört. Om underlaget inte visar om stålet har spruckit bör frågan lämnas öppen för material- eller provningsspecialisten istället för att gissa utifrån ett fotografi.
Lagertypen avgör nästa steg. En spricka i stålet kräver granskning av grundmaterialet och formningsprocessen. Skador på färgen pekar på hela kombinationen av beläggning och formning. En repa längs verktygets rörelseriktning tyder på kontaktskada. Ingen av dessa observationer ensam kan användas för att tilldela ansvar till en leverantör.
Kontrollera böjningen mot exakt samma material
Mät den färdiga konstruktionen
Jämför den faktiska inre böjradien med kravet för det levererade produkten, tjockleken, stålsorten och ytan. Angivelsen av stans eller vals är användbar installationsinformation, men utgör inte en mätning av den resulterande panelradien. Granska de skarpaste detaljerna i den färdiga profilen, inklusive lokala hörn eller returer som kan avvika från huvudribban.

Använd korrekt radie- och tjockleksbas
När en leverantör anger en minsta radie som en multipel av tjockleken ska båda värdena registreras: r är den färdiga inre radien och t är plåttjockleken enligt leverantörens angivna bas. Byt inte tyst mellan basmetalltjocklek och total tjocklek inklusive beläggning. En radigräns för en annan stålsort, beläggning eller yta innebär inte att den är lämplig för denna order.
Produktspecifika skillnader är avgörande. Till exempel skiljer GreenCoat Crown BT:s datatabell mellan minsta inre radier för dess matta och vanliga ytor. Det stödjer kontroll av exakt konfiguration; det ger inte en universell radie för förlackerad takstålplåt eller fastställer vilken METDAX-produkt som ska användas.
Kontrollera temperatur och verktygskontakt separat
Jämför materialförhållanden
Jämför materialets temperatur under den aktuella produktionen med den valda produkten formningsanvisningar. Formningstemperatur och driftstemperatur är olika egenskaper. Ett varmt byggnadsutrymme innebär inte att en bandrulle som hämtats från lager har samma temperatur. Registrera materialförhållandet som användes för eventuell jämförelseprovkörning.
Behåll samma orientering av böjningsaxeln i förhållande till plåtens valsriktning vid jämförelse av prov, eller registrera den som den avsedda variabeln. Offentlig diskussion om betydelse och användning av ASTM D4145 identifierar provtemperatur och böjriktning som faktorer som påverkar testresultaten för beläggningens böjegenskaper.
En verktygsmärkning kräver en annan åtgärd
Inspektera relevanta rullar, styrningar eller verktyg med avseende på ytskador, föroreningar och kontaktmärken. Jämför en linje som fortsätter in på ett plant område med en som är begränsad till utsidan av en bock. Att rengöra eller åtgärda ett identifierat kontaktproblem kan ta bort en repa, men det visar inte att materialet tål en alltför kraftig bock. Låt inställningsändringar utvärderas mot utrustningens och profilens krav.
Använd observationer för att välja nästa kontroll
Välj bevis som kan ändra diagnosen
Tabellen är en diagnostisk utgångspunkt, inte en visuell godkännandegraf. Mer än en mekanism kan uppstå på samma panel. Håll observerad skada separat från den föreslagna orsaken och välj ett prov som kan skilja mellan konkurrerande förklaringar.
Svep för att visa hela tabellen.
| Observation | Möjlig förklaring | Skiljande prov och nästa åtgärd |
|---|---|---|
| Fina linjer begränsade till den yttre, tajta böjen; lager inte ännu etablerat | Skada på färg- eller metallbeläggning under böjdeformation | Identifiera lagret och jämför faktisk geometri med exakta produktgränser; spara osäkra prov för undersökning |
| En verifierad spricka går genom stålet | Missmatch mellan grundmaterial/formning eller en lokal materialförhållande | Granska kvalitet, tjocklek, orientering och formad detalj tillsammans med bearbetaren och materialleverantören; ett endast färgprov kan inte avsluta denna utredning |
| En linje följer verktygets rörelse in i ett plant område | Ytkontakt eller ett befintligt märke | Jämför obearbetad band och prov före/efter verktygsanvändning; undersök den motsvarande kontaktytan |
| Färg lossnar eller flagnar från ett format område | Förlust av vidhäftning eller mekanisk skada | Jämför den skadade gränsytan och kontrollerade beläggningsprovresultat; enbart utseende kan inte identifiera förbehandling eller härdning som orsak |
| Skadan uppstår efter en spol- eller installationsändring | En ändrad inmatning kan vara relevant | Jämför de faktiskt ändrade parametrarna medan övriga hålls konstanta; tidsmässig korrelation är en ledtråd, inte bevis på ansvar |
Utför en provkörning som separerar orsakerna
Ändra en identifierad variabel
Välj en variabel att ändra, samtidigt som materialidentitet, provriktning, temperatur, inspektionsmetod och andra relevanta inställningar hålls konstanta. Beroende på bevisen kan detta vara en överenskommen radieändring eller korrigering av ett identifierat verktygsproblem. Se till att original- och provprover kan spåras till samma spole och samma formningsplats.

Håll beläggningsprov och produktgodkännande åtskilda
Ett resultat från ett beläggningsflexibilitetsprov är endast användbart tillsammans med dess metod, förutsättningar och godkännandekriterium. ASTM D4145 behandlar böjningsbeteendet hos beläggningssystemet och förutsätter att metallunderlaget klarar provet. Ett lyckat beläggningsprov kan inte godkänna en separat stålspricka, och en laboratorieböjning återskapar inte automatiskt hela produktionsprofilen.
För produktionsfrigivning ska den föreslagna åtgärden utvärderas på den krävda profilen och materialkombinationen. En större radie kan påverka passform, fogslutning eller andra produktkrav. Kom överens om tillämplig inspektions- och godkännandebas med de ansvariga parterna; ett visuellt förbättrat prov är inte en universell frigivningsregel.
Exempel: En böjsprickning och en separat märkning på en plan yta
Två symtom, två prov
Överväg en hypotetisk takpanel som löper med två märken: en fin linje längs utsidan av en smal retur och en lång skavskada som fortsätter på en intilliggande plan yta. Den omformade bandet är tydligt på dessa platser. Undersökning av den bevarade omformade provbiten visar på färgskador vid returen utan att stålet spruckit. Bandidentitet, materialtemperatur, provriktning och inspektionskriterier hålls oförändrade för försöken.
Teamet identifierar och tar bort en förorening på den yta där verktyget är i kontakt med materialet. I nästa kontrollerade prov försvinner den platta skavskadan, medan böjningslinjen kvarstår. Det stödjer att skavskadan orsakas av kontaktskada; det förklarar dock inte bort böjningsproblemet.
En arbetskonklusion med en villkorlig godkännandeklausul
Ett andra försök använder en större inre radie inom en geometriändring som godkänts för utvärdering av profilkonstruktören. Vid samma överenskomna inspektion observeras inte längre färglinjen. Den preliminära slutsatsen är att den ursprungliga lokala formningsförutsättningen överskred vad denna färg-/materialkombination tålde i försöket. Resultatet bevisar inte i sig att färgen avviker från specifikationen eller identifierar ett härdningsfel.
Håll den berörda produktionen i vänteläge tills den reviderade profilen uppfyller kraven på passform och prestanda, och tills material- och processgranskningen har godkänt produktionsförutsättningarna. Om färgskador kvarstår vid den godkända böjradien och under de godkända förhållandena, eller om de uppstår i ett överenskommet jämförelsetest, ska material- och beläggningsdokumentationen utredas närmare. Om undersökningen istället visar en spricka i stålet ska substratgrenen följas snarare än att felet behandlas som ett rent ytproblem.
Vanliga frågor
Betyder en fin ytsprick att stålet har brutit?
Inte nödvändigtvis. Fastställ vilken lager som är skadat genom att använda bevarade prov och lämplig undersökning. En spricka i färglagret eller i det metalliska beläggningslagret skiljer sig från en spricka som går genom stålet. Skillnaden påverkar både diagnos och godkännande.
Kan jag använda ett T-böjresultat som minimiradie för varje takprofil?
Nej. Behåll testmetoden, provförhållandena och bedömningskriteriet, och utvärdera sedan den faktiska produktens geometri. En testbeteckning är inte en universell verktygsinställning eller ett allmänt godkännande för varje söm, retur eller formningssekvens.
Kommer uppvärmning av bandet alltid att lösa problemet?
Nej. Jämför först det faktiska materialtemperaturen med produktens rekommenderade temperaturintervall. Temperatur åtgärdar inte en inkompatibel radie, ett skadat verktyg eller felaktig materialkonfiguration. Alla temperaturbehandlingar måste anpassas till det valda materialet och processen; denna vägledning innehåller ingen universell uppvärmningsinstruktion.
Garanterar en bytning från en färgfamilj till en annan bättre formbarhet?
Nej. Jämför det exakta belagda produkten, underlaget, tjockleken, ytan och de dokumenterade gränserna för formning. Ett namn på en färgfamilj identifierar inte i sig den fullständiga kombinationen som måste klara den valda profilen.
Kan jag godkänna en spricka i det metalliska beläggningslagret eftersom zink skyddar stålet?
Gör inte den här allmänna antagandet. BlueScopes TB-10 behandlar särskilda produkter under angivna formnings-, installations- och underhållsförhållanden. Godkännande av en annan produkt kräver dess egna krav samt en bedömning av den observerade skadan och den avsedda miljöpåverkan.
Bör touch-up-färg appliceras innan orsaken har undersökts?
Bevara representativa prov och kom överens om handläggningen innan du vidtar åtgärder. En kosmetisk åtgärd innebär inte att stålet, beläggningsanfästningen eller formningsförhållandena är acceptabla. Alla reparationer måste vara kompatibla med den specificerade produkten och dess skriftliga repareringsanvisningar.
Teknisk grund och omfattning av källa
ASTM D4145-10(2018), Standard Test Method for Coating Flexibility of Prepainted Sheet, offentlig omfattning avsnitt 1.1–1.2 samt betydelse och användning avsnitt 4.1–4.2: syftet med beläggningsböjning, underlagets tillstånd och jämförelsevariabler. Detta är den historiska utgåvan som granskats för dessa principer, inte ett påstående om att återge hela den aktuella testproceduren.
BlueScope, teknisk bulletin TB-10, januari 2021, revision 8, sida 3, ”Böjningar”: deformation av färg och metallbeläggning samt produkt-specifika gränser för tolkning av skador. SSAB, GreenCoat Crown BT och GreenCoat Pural BT:s produkttabeller, granskade den 18 oktober 2026: konfigurationsspecifika värden för inre radie och omformningstemperatur. European Coil Coating Association, ”Förbehandlad metall för designare”, produktionsanvisningar och avsnittet om omformning av förbehandlad metall, granskade den 18 oktober 2026: val av flexibilitet och verktygskontakt. Detta är exempel på mekanismer och produktdokument, inte godkännande av en oidentifierad bandrulle.