
Identifică mai întâi ce s-a crăpat
Vopseaua, stratul metalic de acoperire și oțelul sunt diferite
Oțelul prelacuit galvanizat sau acoperit cu aliaj conține straturi diferite: un sistem organic de vopsire, un strat metalic de acoperire și oțelul de dedesubt. O fisură fină în vopsea, o crăpătură în stratul metalic și o despicătură prin oțel sunt constatări diferite. Dezlipirea sau pierderea adeziunii reprezintă o altă stare care trebuie înregistrată. Nu folosi eticheta «crăpare a vopselei» pentru orice linie vizibilă.
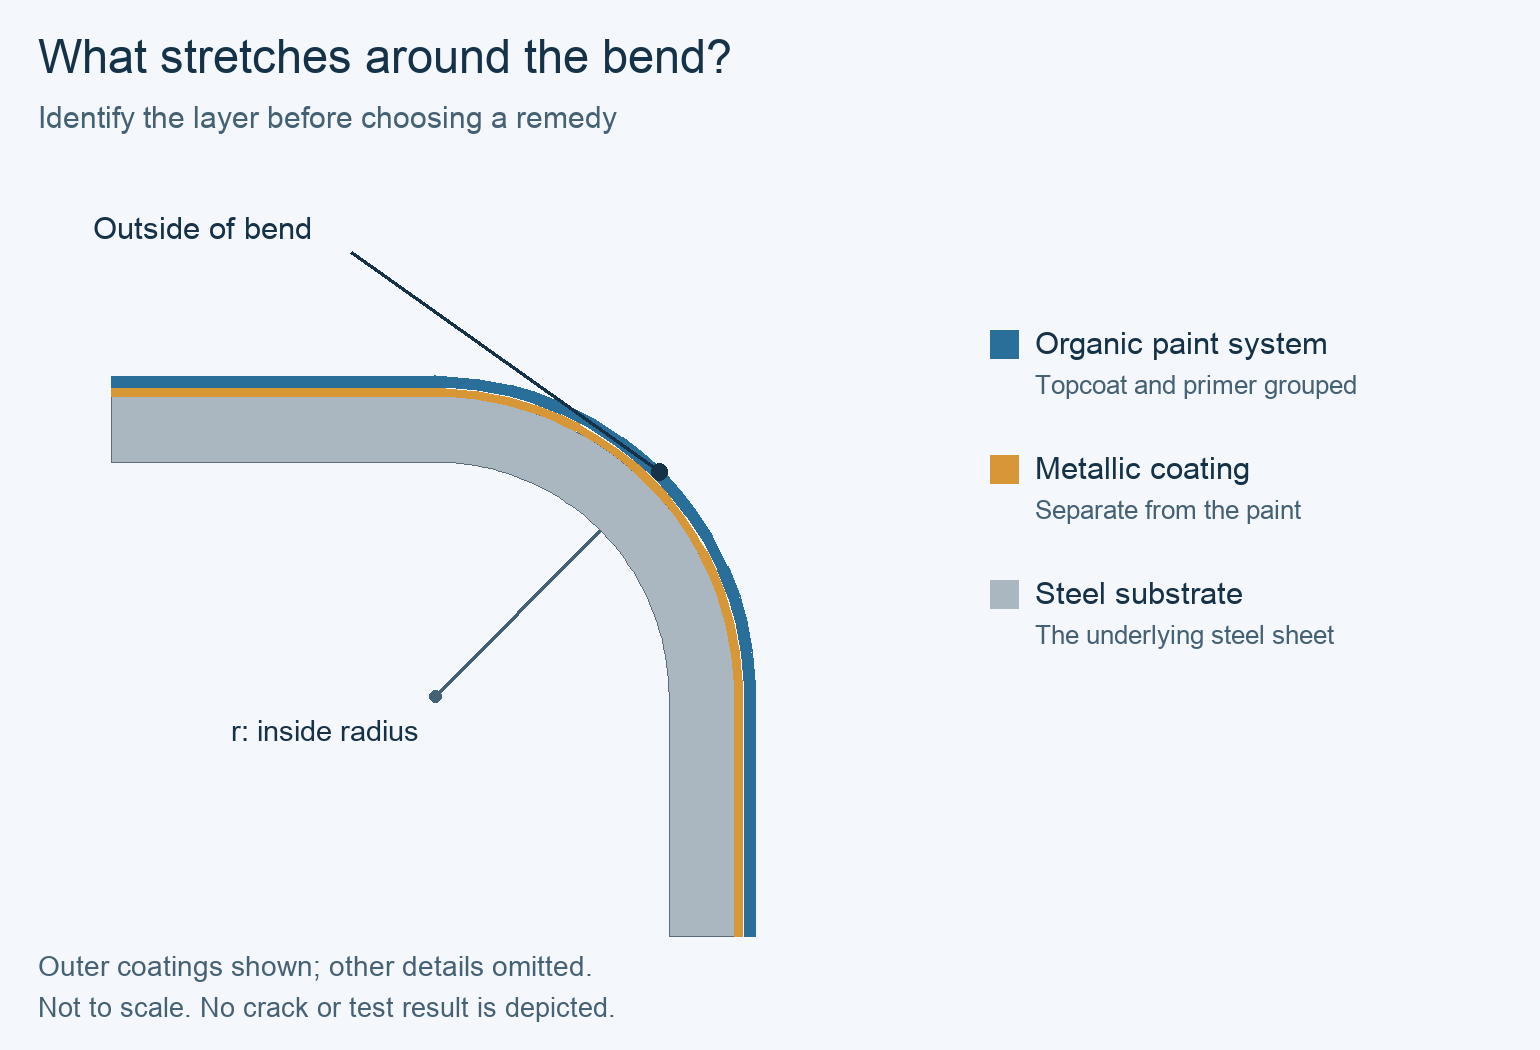
Păstrează eșantioane dinainte și după formare
Păstrați o mostră neformată din aceeași bobină și o mostră formată, cu zona afectată marcată. Comparați exteriorul curburii, zona plană adiacentă și fața opusă. Inspecția mărită – și, dacă este necesar, o secțiune transversală pregătită corespunzător – poate ajuta la identificarea stratului afectat. Dacă dovezile nu indică clar dacă oțelul este fisurat, lăsați această problemă nerezolvată pentru specialistul în materiale sau în încercări, în loc să faceți presupuneri pe baza unei fotografii.
Identitatea stratului modifică pasul următor. O despicătură în oțel necesită o analiză a materialului de bază și a operației de formare. Deteriorarea vopselei direcționează atenția către întreaga combinație strat de acoperire – formare. O zgârietură care urmărește traiectoria sculei indică un deteriorare prin contact. Niciuna dintre aceste observații, luată izolat, nu atribuie responsabilitatea unui furnizor.
Verifică îndoirea folosind exact acel material
Măsoară caracteristica finală
Compară raza reală interioară de îndoire cu cerința specificată pentru produsul livrat, grosime, calitatea oțelului și finisaj. Designația poansoanelor sau rolelor este informație utilă pentru configurarea instalației, dar nu reprezintă o măsurătoare a razei finale a panoului. Analizează cele mai strânse caracteristici ale profilului finit, inclusiv colțurile locale sau revenirile care pot diferi de nervura principală.

Folosește baza corectă pentru rază și grosime
Atunci când un furnizor exprimă raza minimă ca multiplu al grosimii, înregistrează ambele valori: r este raza interioară finală, iar t este grosimea foilor, conform bazei declarate de acel furnizor. Nu înlocui în mod tacit grosimea metalului de bază cu grosimea totală acoperită. O limită de rază pentru o altă calitate, strat de acoperire sau finisaj nu stabilește adecvarea pentru această comandă.
Diferențele specifice produsului au importanță. De exemplu, tabelul de date GreenCoat Crown BT distinge razele interioare minime pentru finisajele mat și obișnuite. Aceasta sprijină verificarea configurației exacte, dar nu oferă o rază universală pentru oțelul prelacuit de acoperiș sau nu stabilește ce produs METDAX ar trebui utilizat.
Verifică temperatura și contactul cu scula separat
Compară stările materialelor
Compară temperatura materialului în timpul rulării afectate cu recomandările de formare pentru produsul selectat. Temperatura de formare și temperatura de exploatare sunt proprietăți diferite. O clădire încălzită nu stabilește temperatura unei bobine aduse din depozit. Înregistrează starea materialului folosit pentru orice test de comparație.
Menține orientarea axei de îndoire relativ la direcția de laminare a foilor constantă atunci când compari probele, sau înregistrează-o ca variabilă intenționată. Discuția publică privind semnificația și utilizarea din ASTM D4145 identifică temperatura probei și direcția de îndoire ca factori care influențează rezultatele testelor de îndoire ale stratului de acoperire.
O urmă de sculă necesită un remediu diferit
Inspectați rolele, ghidurile sau uneltele relevante pentru deteriorări ale suprafeței, contaminare și urme de contact. Comparați o linie care continuă pe o zonă plană cu una limitată la exteriorul unei îndoituri. Curățarea sau corectarea unei probleme de contact identificate poate elimina o zgârietură; aceasta nu demonstrează că materialul poate rezista unei îndoituri excesiv de severe. Evaluați modificările de reglaj în raport cu cerințele echipamentului și ale profilului.
Folosește observațiile pentru a alege următoarea verificare
Alege dovezi care ar putea schimba diagnosticul
Tabelul este un punct de plecare pentru diagnostic, nu un tabel vizual de acceptare. Mai multe mecanisme pot apărea pe același panou. Păstrați deteriorarea observată separat de cauza propusă și selectați un test care ar putea distinge între explicații concurente.
Glisați pentru a vedea tabelul complet.
| Observație | Explicație posibilă | Test discriminativ și următoarea acțiune |
|---|---|---|
| Linii fine limitate la exteriorul îndoiturii strânse; stratul nu este încă stabilit | Deteriorarea vopselei sau a stratului metalic sub deformarea îndoiturii | Identificați stratul și comparați geometria reală cu limitele exacte ale produsului; păstrați probele incerte pentru examinare |
| O fisură verificată ajunge până în interiorul oțelului | Nepotrivire între materialul de bază și procesul de deformare sau o condiție locală a materialului | Revizuiți calitatea, grosimea, orientarea și caracteristica formată împreună cu procesatorul și furnizorul de material; un test de vopsire singur nu poate rezolva această problemă |
| O linie urmărește traiectoria sculei într-o zonă plană | Contact de suprafață sau o marcare preexistentă | Comparați banda neforțată și probele înainte/după utilizarea sculei; inspectați suprafața de contact corespunzătoare |
| Vopseaua se ridică sau se scoboară din zona formată | Pierderea adeziunii sau deteriorarea mecanică | Comparați interfața deteriorată cu rezultatele testelor controlate ale stratului de acoperire; aspectul vizual singur nu poate identifica tratamentul preliminar sau uscarea ca fiind cauza |
| Deteriorarea începe după o schimbare de bobină sau de reglaj | O modificare a unei intrări poate avea importanță | Comparați câmpurile efectiv modificate, menținând constante celelalte; momentul apariției este un indiciu, nu o dovadă de responsabilitate |
Efectuează un test pilot care separă cauzele
Modificați o singură variabilă identificată
Alegeți o singură variabilă de modificat, menținând identitatea materialului, direcția epruvetei, temperatura, metoda de inspecție și celelalte setări relevante constante. În funcție de dovezi, aceasta poate fi o modificare convenită a razei sau corectarea unei probleme identificate la sculă. Asigurați trasabilitatea probelor originale și de probă la aceeași bobină și loc de formare.

Mențineți distincte testele de acoperire și acceptarea produsului
Un rezultat al testului de flexibilitate al acoperirii este util doar împreună cu metoda, condițiile și criteriul de acceptare corespunzător. ASTM D4145 evaluează comportamentul la îndoire al sistemului de acoperire și presupune că suportul metalic rezistă la test. Un test de acoperire reușit nu exclude o fisură separată a oțelului, iar o îndoire de laborator nu reproduce automat profilul complet de producție.
Pentru eliberarea în producție, evaluați corecția propusă pe profilul și combinația de material cerute. O rază mai mare poate afecta asamblarea, închiderea rosturilor sau alte cerințe ale produsului. Stabiliți în comun baza de inspecție și acceptare aplicabilă cu părțile responsabile; o singură probă cu îmbunătățire vizuală nu constituie o regulă universală de eliberare.
Exemplu: o crăpătură la îndoire și o marcare separată pe suprafața plană
Două simptome, două teste
Luați în considerare un rulou ipotetic de panouri pentru acoperiș cu două semne: o linie fină de-a lungul exteriorului unei îndoiri strânse și o zgârietură lungă care continuă pe suprafața plană adiacentă. Benzile neformate sunt clare în acele locuri. Examinarea eșantionului format păstrat evidențiază deteriorarea stratului de vopsea la îndoire, fără fisurare a suportului metalic. Identitatea ruloului, temperatura materialului, direcția eșantionului și criteriile de inspecție rămân constante pe parcursul încercărilor.
Echipa identifică și elimină un contaminant de pe suprafața de contact corespunzătoare a sculei. În următorul eșantion controlat, zgârieturile plane dispar, în timp ce linia de îndoire rămâne. Aceasta susține deteriorarea prin contact ca explicație pentru zgârieturi, dar nu elimină problema îndoirii.
O concluzie de lucru cu o condiție de eliberare
Un al doilea test folosește o rază interioară mai mare în cadrul unei modificări geometrice acceptate pentru evaluare de către proiectantul profilului. În cadrul aceleiași inspecții convenite, linia de vopsire nu mai este observată. Concluzia preliminară este că condiția inițială de deformare locală a depășit ceea ce această combinație de acoperire/material a suportat în cadrul testului. Rezultatul nu dovedește, în sine, o acoperire neconformă și nici nu identifică un defect de polimerizare.
Mențineți în așteptare ieșirea afectată până când profilul revizuit îndeplinește cerințele de potrivire și performanță, iar examinarea materialului/procesatorului acceptă condițiile de producție. Dacă deteriorarea stratului de vopsea persistă la raza și condițiile acceptate sau apare într-un test comparativ convenit, investigați în continuare înregistrările privind materialul și acoperirea. Dacă examinarea evidențiază, în schimb, o fisură în oțel, urmați ramura privind substratul, nu tratați problema ca fiind exclusiv de suprafață.
Întrebări frecvente
Înseamnă o microfisură de suprafață că oțelul s-a fisurat?
Nu neapărat. Stabiliți care strat este deteriorat, folosind eșantioane păstrate și examinarea adecvată. O fisură din stratul de vopsea sau din acoperirea metalică este diferită de o despicătură prin oțel. Această diferențiere influențează atât diagnosticul, cât și acceptarea.
Pot folosi rezultatul testului T-bend ca rază minimă pentru fiecare profil de panou de acoperiș?
Nu. Păstrați metoda de testare, condițiile eșantionului și criteriul, apoi evaluați geometria reală a produsului. O denumire de test nu reprezintă o setare universală a sculelor sau o aprobare pentru fiecare sudură, revenire sau secvență de deformare.
Va rezolva întotdeauna încălzirea rolei problema?
Nu. Comparați mai întâi temperatura reală a materialului cu recomandările specifice produsului. Temperatura nu corectează o rază incompatibilă, o sculă deteriorată sau o configurație greșită a materialului. Orice condiționare trebuie să corespundă produsului și procesului selectate; acest ghid nu oferă o rețetă universală de încălzire.
Garantează schimbarea de la o familie de vopsele la alta o formare superioară?
Nu. Comparați exact produsul vopsit, substratul, grosimea, finisajul și limitele documentate de formare. Numele unei familii de vopsele nu identifică în sine combinația completă care trebuie să reziste profilului selectat.
Pot accepta o fisură în acoperirea metalică deoarece zincul protejează oțelul?
Nu faceți această presupunere generală. Documentul TB-10 al BlueScope tratează produse specifice în condiții definite de formare, instalare și întreținere. Acceptarea unui alt produs necesită propriile cerințe și o evaluare a deteriorării observate și a expunerii prevăzute.
Trebuie aplicată vopseaua de retuș înainte de investigarea cauzei?
Păstrați eșantioane reprezentative și stabiliți mai întâi modul de gestionare. O tratament cosmetic nu dovedește că oțelul, aderența acoperirii sau condiția de formare sunt acceptabile. Orice reparație trebuie să fie compatibilă cu produsul specificat și cu instrucțiunile scrise de reparație.
Bază tehnică și domeniu de aplicare al sursei
ASTM D4145-10(2018), Metodă standard de încercare pentru flexibilitatea acoperirii foilor vopsite, Secțiunile de domeniu public 1.1–1.2 și Secțiunile de semnificație și utilizare 4.1–4.2: scopul îndoirii acoperirii, starea substratului și variabilele de comparație. Aceasta este ediția istorică analizată pentru aceste principii, nu o afirmație privind reproducerea întregii proceduri actuale de încercare.
BlueScope, Buletinul Tehnic TB-10, ianuarie 2021, Revizia 8, pagina 3, „Îndoituri”: deformarea vopselei și a acoperirii metalice, precum și limite specifice produsului privind interpretarea deteriorării. SSAB, tabelele de produse GreenCoat Crown BT și GreenCoat Pural BT, verificate la 18 octombrie 2026: câmpuri specifice configurației pentru raza interioară și temperatura de formare. Asociația Europeană de Vopsire a Benzilor Metalice, „Metal prevopsit pentru proiectanți”, Ghid de producție și Formarea secțiunilor din metal prevopsit, verificate la 18 octombrie 2026: selecția flexibilității și contactul cu sculele. Acestea sunt exemple de mecanisme și documente de produs, nu aprobarea unei benzi metalice neidentificate.