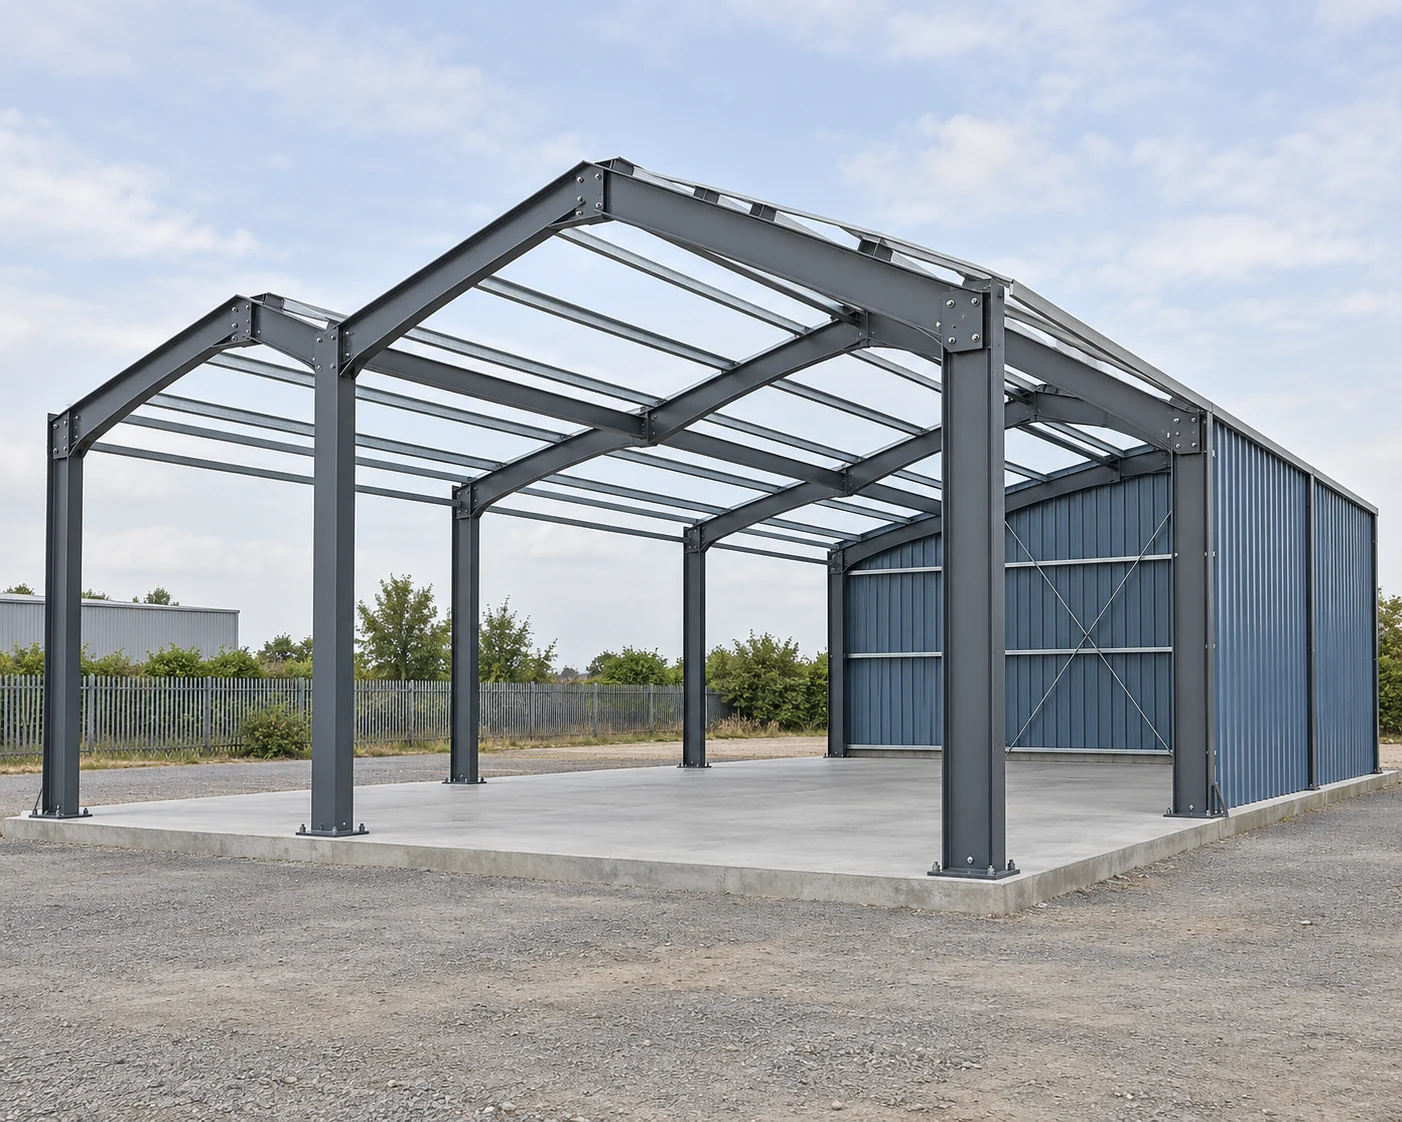
Промислові сталеві будівлі
Каркаси будівель з Н-профілю, С-профільні прогони та зв’язки, а також матеріали для дахів і стін наведені окремо в комерційній пропозиції.
Каркаси будівель з Н-профілю, С-профільні прогони та зв’язки, а також матеріали для дахів і стін наведені окремо в комерційній пропозиції.

Виготовлені балки, поперечні рами та з’єднання для мостів; матеріали та обсяг контролю відповідають технічним вимогам до мосту.

Консольні конструкції, щогли та опори обладнання з базовими з’єднаннями та інтерфейсами обладнання, відповідно до креслень енергетичних мереж.

Рами обладнання, опори конвеєрів та платформи з урахуванням габаритів обладнання, проходів та зон технічного обслуговування.

Ферми дахів та елементи просторових ферм поставляються згідно з графіком елементів та з’єднань проекту.

Кронштейни, базові плити та зварні збірні одиниці виготовляються за кресленнями деталей із визначеними поверхнями стику та кількістю штук.
За цим запитом товари не знайдено. Скиньте фільтри, щоб побачити повний асортимент.
Основні каркаси мають інший обсяг поставки, ніж прогони, зв’язки та огородження. Розташування дверей, робочі зони та геометрія даху пов’язують ці елементи в затвердженому плані будівлі. У комерційній пропозиції окремо вказані основна сталь, вторинні елементи та матеріали для дахів або стін.
Балка, поперечна рама або опора обладнання зберігають вимоги свого проектного завдання. Механічна міцність матеріалу, контроль зварних швів, геометрія з’єднань та зовнішнє покриття залишаються невід’ємною частиною конкретного компонента та його приймального контролю.
Навантаження від обладнання та зони технічного обслуговування визначають комплект опор. У графіку сталевих конструкцій рама, платформа та елементи доступу вказані окремо, а базові плити та точки кріплення відповідають кресленню інтерфейсу обладнання.
Кронштейн або зварна рама замовлюються за кресленням деталі. Кількість, розташування отворів, параметри зварних швів та поверхні стику однозначно ідентифікують поставлену деталь. Підготовка та остаточна обробка не включають відповідальність за монтаж на об’єкті.
| Етап закупівлі | Поставка сталевих конструкцій | Інформація, що визначає комплект |
|---|---|---|
| Попередній план розміщення | Запропоновані елементи та розподіл на збірні одиниці | Планувальні розміри, призначення, проектні вимоги до майданчика та основні стикові вузли |
| Випуск креслень для виготовлення | Елементи або збірні одиниці, які підлягають різанню, свердленню та зварюванню | Офіційно затверджені креслення, маркування елементів, з’єднання та остаточна обробка |
| Заміна або додавання | Обрані елементи та суміжні деталі | Існуючі розміри стикових вузлів та поточна редакція креслень |
| Випуск документів для відправки | Марковані відправні одиниці та окремі компоненти | Габаритні розміри для транспортування, групи для монтажу та кількість одиниць у пакуванні |
Прокрутіть таблицю вбіч, щоб побачити всі стовпці.
| Марка листової сталі | Базова товщина (дюйми) | Мінімальний границя текучості (ksi) | Межа міцності на розтяг (ksi) |
|---|---|---|---|
| ASTM A36 | 0.100–6.00 | 36 | 58–80 |
| ASTM A572, клас 50 | 0.100–4.00 | 50 | мінімум 65 |
Загальні компонування, переліки елементів та креслення окремих деталей використовують затверджену редакцію. Зміни вносяться до відповідних компонентів до початку виготовлення.
Довжини, отвори, пази та краї листів відповідають деталізації окремих деталей. Базові точки та поверхні стику визначають розміри для монтажу на місці.
Збірні одиниці, виготовлені на заводі, відповідають затвердженому способу з’єднання. Ідентифікація з’єднань та передбачені перевірки зварних швів зберігаються для кожної виготовленої деталі.
Підготовка поверхні, фарбування або оцинкування виконуються згідно з узгодженою системою захисту. Точки контакту та відкриті різьбові поверхні отримують необхідний захист під час обробки.
Маркування деталей пов’язує сталеві конструкції з кресленнями та посиланнями на упаковку. Групи відправки відповідають вказаним зонам монтажу та обмеженням транспортування.
Порівняти роботи в цеху та на місці, доступ до збирання та обсяг кожної готової стиковки.
Порівняйте прокатні профілі, рулони та листовий прокат.
Визначте марки сталі для листів, заготовки та підготовку поверхонь.
Так. Надішліть наявний план, призначення об’єкта, орієнтовні кількості компонентів та пункт призначення. Орієнтовна вартість вказує поточну основу креслень та обсяг поставки; остаточне замовлення оформлюється після затвердження робочої технологічної документації.
Узгоджений обсяг проекту визначає відповідального проектувальника та бригаду на місці. Виготовлені отвори в опорних плитах та місця кріплення обладнання відповідають затвердженим інтерфейсам, наданим разом із замовленням на виготовлення металоконструкцій.
Обмеження транспортування встановлюються габаритами упаковки, вагою вантажу при маніпуляціях, доступністю до місця доставки та вантажопідйомністю на будмайданчику. Місце розриву для транспортування визначається в затвердженому кресленні з’єднання до виготовлення відповідного компонента.
Пропозиція охоплює вказані види сталі та технологічні операції. Підйом на місці, тимчасові споруди, роботи з фундаментом та монтаж залишаються окремими проектними зобов’язаннями, якщо інше не узгоджено як додаткова послуга.
Надішліть поточні креслення металоконструкцій або попередній план, кількості компонентів та пункт призначення. Ми вкажемо в пропозиції обсяг виготовлення та остаточної обробки, необхідні протоколи контролю та організацію розбивки на транспортні одиниці.