
Сначала определите, что именно треснуло
Краска, металлическое покрытие и сталь — это разные слои
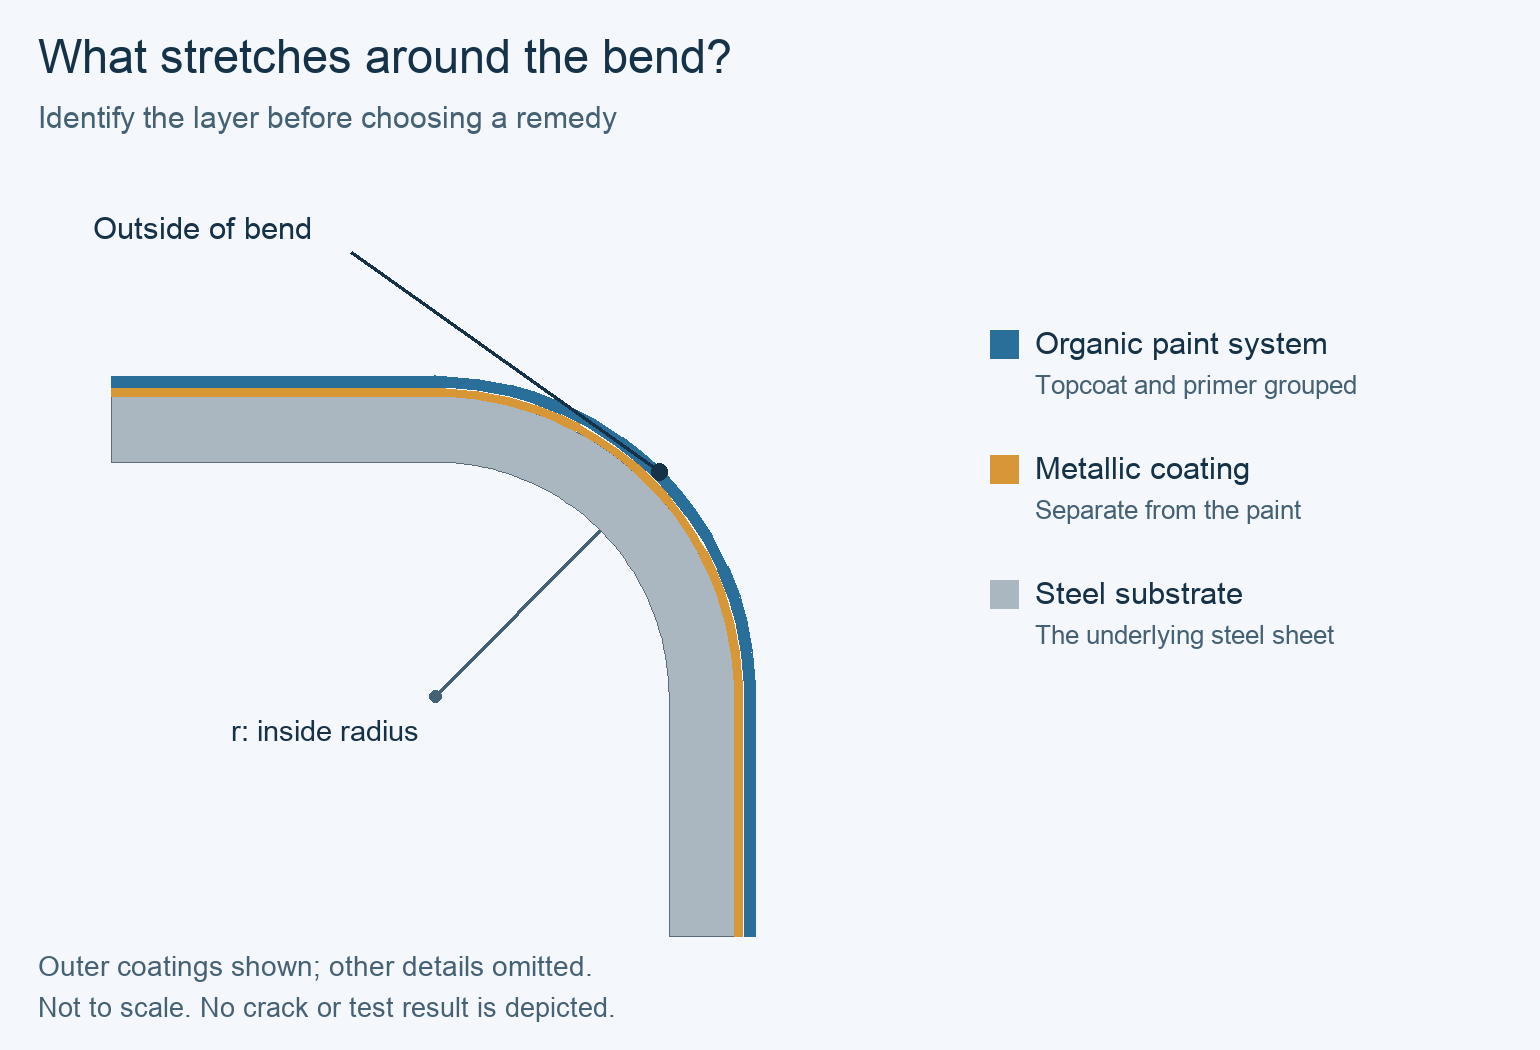
Окрашенная оцинкованная или сплав-покрытая сталь состоит из нескольких слоёв: органической красочной системы, металлического покрытия и основной стали. Тонкая трещина в краске, трещина в металлическом слое и разрыв основной стали — это разные дефекты. Также возможны отслаивание или потеря адгезии покрытия — их также следует зафиксировать. Не используйте термин «трещины в краске» как универсальное обозначение для любой видимой линии.
Сохраняйте образцы до и после формовки
Сохраните неформованный образец из того же рулона и формованный образец с пометкой места дефекта. Сравните наружную поверхность изгиба, прилегающую плоскую зону и обратную сторону. Осмотр под увеличением — и при необходимости надлежащим образом подготовленное поперечное сечение — позволяет определить повреждённый слой. Если имеющиеся данные не позволяют установить, произошло ли растрескивание стали, оставьте этот вопрос открытым для специалиста по материалам или испытаниям, а не делайте выводы на основе фотографии.
Идентификация повреждённого слоя определяет следующий шаг. Разрыв стали требует анализа исходного материала и параметров операции формовки. Повреждение красочного слоя указывает на необходимость комплексной оценки покрытия и условий формовки. Царапина, совпадающая с траекторией движения инструмента, свидетельствует о повреждении при контакте. Ни одно из этих наблюдений само по себе не возлагает ответственность на поставщика.
Проверьте изгиб на образце точно такого же материала
Измерьте готовую геометрическую характеристику
Сравните фактический внутренний радиус изгиба с требуемым значением для поставленного продукта, его толщины, марки стали и отделки. Обозначение пуансона или ролика полезно для настройки оборудования, но не является измерением полученного радиуса панели. Проверьте наиболее острые участки готового профиля, включая локальные углы или возвраты, которые могут отличаться от основного рёбра.

Используйте корректные базовые значения радиуса и толщины
Если поставщик указывает минимальный радиус как кратное значение толщины, зафиксируйте обе величины: r — фактический внутренний радиус изгиба, t — толщина листа по заявленной поставщиком базе. Не заменяйте без уточнения толщину основного металла общей толщиной с покрытием. Ограничение по радиусу для другой марки стали, покрытия или отделки не гарантирует пригодность для данного заказа.
Продуктоспецифические различия имеют значение. Например, в таблице данных GreenCoat Crown BT указаны разные минимальные внутренние радиусы для матовой и стандартной отделок. Это позволяет проверить точную конфигурацию, но не задаёт универсальный радиус для окрашенной кровельной стали и не определяет, какой продукт METDAX следует использовать.
Отдельно проверьте температуру материала и контакт с инструментом
Сравните условия материала
Сравните температуру материала во время проблемного цикла с рекомендациями по формовке для выбранного продукта. Температура формовки и рабочая температура в эксплуатации — это разные параметры. Тепло в помещении не определяет температуру рулона, доставленного из склада. Зафиксируйте состояние материала, использованного в любом сравнительном испытании.
Соблюдайте одинаковую ориентацию оси изгиба относительно направления прокатки листа при сравнении образцов или фиксируйте её как целевую переменную. В публичном обсуждении значимости и применения стандарта ASTM D4145 указано, что температура образца и направление изгиба являются факторами, влияющими на результаты испытаний на изгиб покрытия.
Для следа инструмента требуется иное решение.
Проверьте соответствующие валки, направляющие или инструменты на наличие повреждений поверхности, загрязнений и следов контакта. Сравните линию, продолжающуюся на плоскую область, с линией, ограниченной внешней стороной изгиба. Очистка или устранение выявленной проблемы контакта могут удалить царапину; это не доказывает, что материал способен выдержать чрезмерно резкий изгиб. Оцените изменения в настройке с учётом требований к оборудованию и профилю.
Используйте наблюдения для выбора следующего этапа проверки
Выберите доказательства, способные изменить поставленный диагноз.
Таблица служит отправной точкой для диагностики, а не визуальной картой приёмки. На одной и той же панели может проявляться более одного механизма повреждения. Разделяйте наблюдаемые повреждения и предполагаемые причины и выберите проверку, позволяющую отличить конкурирующие объяснения.
Проведите пальцем, чтобы просмотреть полную таблицу.
| Наблюдение | Возможное объяснение | Дифференцирующая проверка и следующее действие |
|---|---|---|
| Тонкие линии, локализованные на внешней стороне участка тесного изгиба; слой ещё не сформирован. | Повреждение лакокрасочного или металлического покрытия под действием деформации изгиба. | Идентифицируйте слой и сравните фактическую геометрию с точными предельными значениями изделия; сохраните образцы с неопределённым статусом для последующего исследования. |
| Подтверждённый разрыв проходит сквозь сталь. | Несоответствие между базовым материалом и процессом формовки либо локальное состояние материала. | Совместно с переработчиком и поставщиком материала проанализируйте марку стали, толщину, ориентацию и форму изготавливаемого элемента; одних только испытаний лакокрасочного покрытия недостаточно для закрытия данного вопроса. |
| Линия следует по траектории движения инструмента в плоскую область. | Контакт поверхности или предшествующий след. | Сравните непроработанную полосу и образцы до/после прохождения через инструмент; осмотрите соответствующую контактную поверхность. |
| Лакокрасочное покрытие отслаивается или шелушится в области формовки. | Потеря адгезии или механическое повреждение. | Сравните повреждённый межслойный интерфейс и результаты контролируемых испытаний покрытия; только внешний вид не позволяет однозначно определить, вызвано ли повреждение недостатками предварительной обработки или отверждения. |
| Повреждение начинается после замены рулона или изменения настройки оборудования. | Изменение входного параметра может иметь значение. | Сравните фактические изменённые параметры, сохраняя остальные неизменными; временная привязка указывает на возможную причину, но не является доказательством ответственности. |
Проведите пробный изгиб, позволяющий разделить причины
Измените один выявленный параметр.
Выберите одну переменную для изменения, сохраняя неизменными марку материала, направление образца, температуру, метод контроля и другие соответствующие параметры. В зависимости от полученных данных это может быть согласованное изменение радиуса или устранение выявленной проблемы с инструментом. Обеспечьте прослеживаемость исходных и пробных образцов к одной и той же рулонной заготовке и одному месту формовки.

Разделяйте испытания покрытия и приёмку продукции.
Результат испытания гибкости покрытия полезен только в сочетании с указанием метода, условий проведения и критерия пригодности. Стандарт ASTM D4145 регламентирует поведение системы покрытия при изгибе и предполагает, что металлическая основа способна выдержать данное испытание. Успешный результат испытания покрытия не исключает отдельного разрушения стали, а лабораторный изгиб не воспроизводит автоматически полный производственный профиль.
Для выпуска продукции в производство оцените предлагаемую коррекцию на требуемом профиле и комбинации материалов. Увеличение радиуса может повлиять на посадку, замыкание шва или другие требования к изделию. Согласуйте с ответственными сторонами применимые методы контроля и критерии приёмки; один визуально улучшенный пробный образец не является универсальным основанием для выпуска.
Пример: трещина при изгибе и отдельный след на плоской поверхности
Два симптома — два испытания.
Рассмотрим гипотетический участок кровельного листа с двумя дефектами: тонкой линией вдоль наружной стороны одного острого загиба и длинным царапиной, переходящей на соседний плоский участок. В этих местах несформированный рулон остаётся неповреждённым. Анализ сохранённого сформированного образца выявляет повреждение покрытия в зоне загиба без разрыва стальной основы. Для всех испытаний сохраняются неизменными идентификатор рулона, температура материала, направление отбора образца и критерии осмотра.
Группа выявляет и удаляет загрязнение с соответствующей поверхности контакта инструмента. На следующем контролируемом образце плоское потёртое место исчезает, тогда как линия изгиба остаётся. Это подтверждает повреждение при контакте как причину потёртости, но не объясняет проблему изгиба.
Рабочий вывод с условием выпуска.
Во втором испытании используется больший внутренний радиус в рамках геометрического изменения, принятого для оценки конструктором профиля. При том же согласованном контроле линия отслаивания покрытия больше не наблюдается. Рабочий вывод заключается в том, что исходное локальное условие формовки превысило допустимые пределы для данной комбинации покрытия и материала в ходе испытания. Результат сам по себе не доказывает несоответствие покрытия техническим условиям и не выявляет дефекта отверждения.
Приостановите выпуск затронутой продукции до тех пор, пока пересмотренный профиль не будет соответствовать требованиям по геометрии и эксплуатационным характеристикам, а проверка материала и технологического процесса не подтвердит приемлемость условий производства. Если повреждение покрытия продолжает наблюдаться при согласованном радиусе изгиба и условиях формовки или выявляется в ходе согласованного сравнительного испытания, дополнительно проанализируйте документацию по материалу и покрытию. Если при осмотре вместо повреждения покрытия обнаруживается трещина в стали, следуйте ветви «основной материал», а не рассматривайте проблему исключительно как поверхностную.
Часто задаваемые вопросы
Означает ли мелкая поверхностная трещина, что сталь разрушилась?
Не обязательно. Определите, какой слой повреждён, используя сохранённые образцы и соответствующие методы исследования. Трещина в лакокрасочном слое или в металлическом покрытии отличается от сквозного разрыва стали. Данное различие влияет как на диагностику, так и на приёмку.
Можно ли использовать результат испытания T-изгибом в качестве минимального радиуса для всех типов кровельных профилей?
Нет. Сохраните метод испытания, условия образца и критерий пригодности, затем оцените фактическую геометрию изделия. Обозначение испытания не является универсальной настройкой инструмента или одобрением для каждого шва, возврата и последовательности формовки.
Всегда ли нагрев рулона устраняет проблему?
Нет. Сначала сравните фактическую температуру материала с рекомендациями по его применению. Температура не устраняет несовместимый радиус, повреждённый инструмент или неподходящую конфигурацию материала. Любая термообработка должна соответствовать выбранному продукту и технологическому процессу; в настоящем руководстве не приводится универсальный режим нагрева.
Гарантирует ли переход от одного семейства красок к другому лучшую формоустойчивость?
Нет. Сравните точные параметры окрашенного продукта: основу, толщину, отделку и документированные пределы формовки. Название семейства красок само по себе не определяет полную комбинацию, способную выдержать выбранный профиль.
Можно ли принять трещину в металлическом покрытии, поскольку цинк защищает сталь?
Не делайте такого общего предположения. Документ BlueScope TB-10 рассматривает конкретные продукты в условиях заданной формовки, монтажа и эксплуатации. Приёмка другого продукта требует собственных требований и оценки наблюдаемых повреждений и условий эксплуатации.
Следует ли наносить ремонтную краску до выяснения причины?
Сохраните репрезентативные образцы и заранее согласуйте порядок их использования. Косметический ремонт не подтверждает пригодность стали, адгезии покрытия или условий формовки. Любой ремонт должен быть совместим с указанным продуктом и соответствовать его письменным инструкциям по ремонту.
Технические основы и область применения источника
ASTM D4145-10(2018), стандартный метод испытания гибкости покрытия предварительно окрашенного листа, общие положения разделов 1.1–1.2 и значение и область применения разделов 4.1–4.2: цель испытания изгиба покрытия, состояние основы и переменные для сравнения. Это историческая редакция стандарта, проверенная на соответствие указанным принципам, а не заявление о возможности полного воспроизведения текущей процедуры испытания.
BlueScope, Технический бюллетень TB-10, январь 2021 г., редакция 8, стр. 3, раздел «Изгибы»: деформация лакокрасочного и металлического покрытий и продукт-специфичные пределы интерпретации повреждений. SSAB, таблицы продукции GreenCoat Crown BT и GreenCoat Pural BT, проверено 18 октября 2026 г.: поля внутреннего радиуса и температуры формовки, зависящие от конфигурации. Европейская ассоциация производителей окрашенных рулонов металла (ECCA), «Окрашенный металл для проектировщиков», разделы «Руководство по производству» и «Формовка окрашенного металла», проверено 18 октября 2026 г.: выбор гибкости и контакт с инструментом. Это примеры механизмов и документации на продукцию, а не одобрение неидентифицированного рулона.