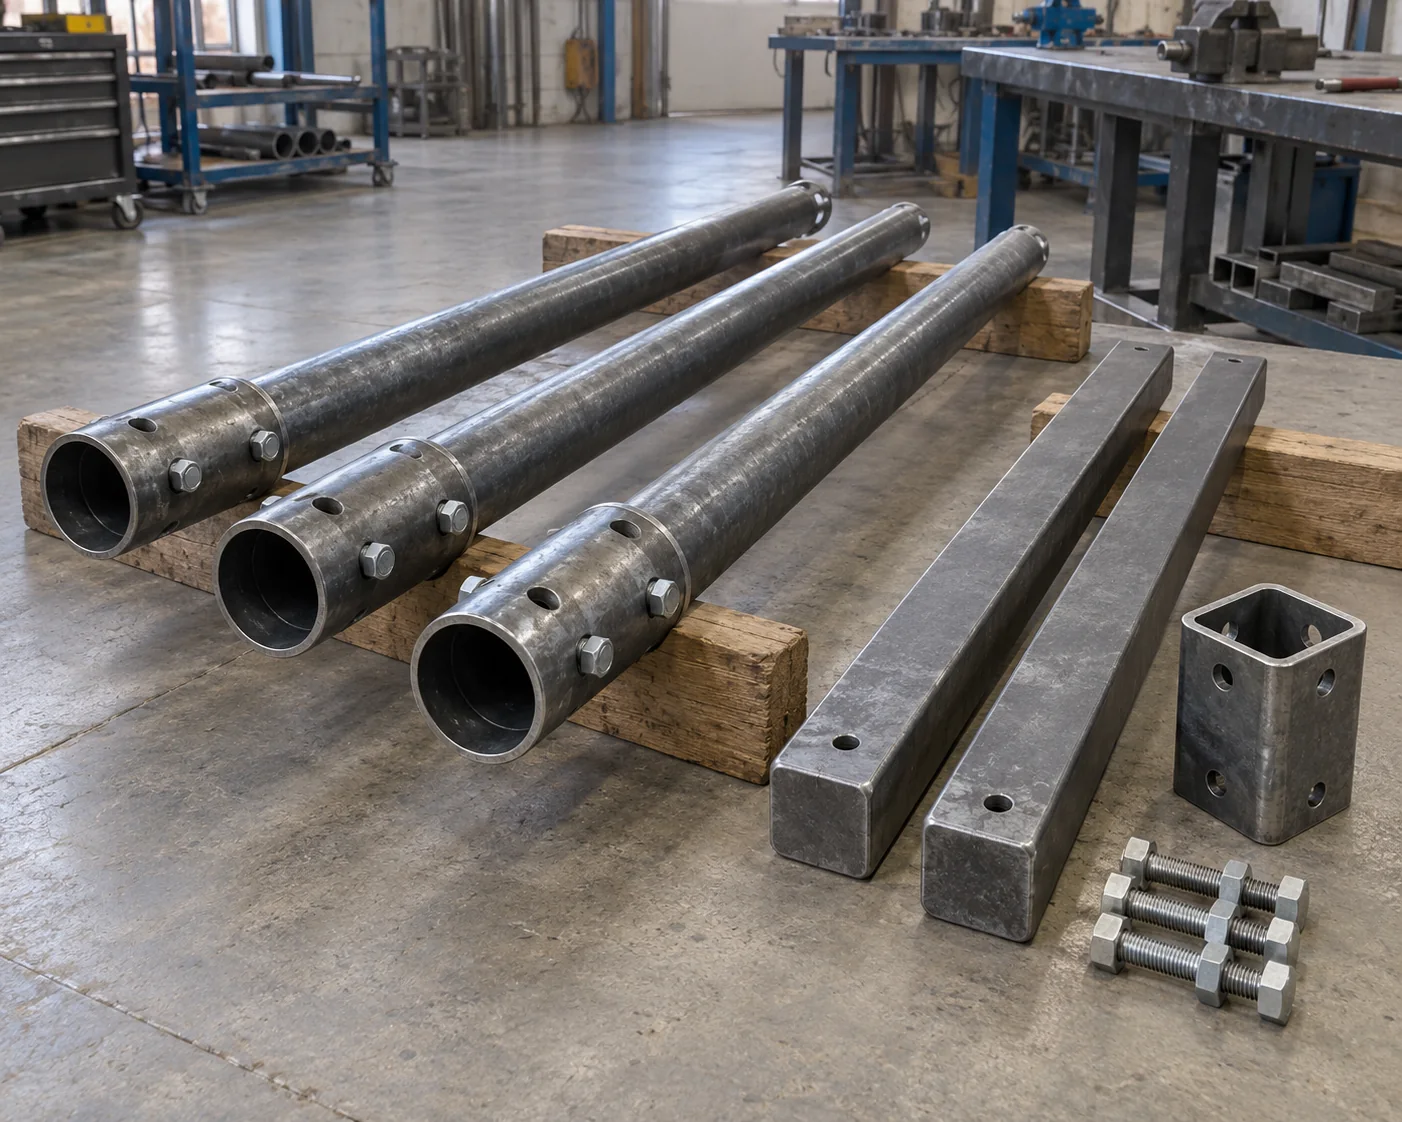
Глибина зачеплення та співпадання отворів
Розмірний контроль охоплює переріз вала, внутрішній розмір втулки, глибину посадки та положення сполучних отворів згідно з кресленням з’єднання. Якщо потрібна пробна збірка, її протокол фіксує фактичні сполучні деталі та стан їх остаточної обробки.
Приєднання виготовлених втулок
Приєднана втулка зберігає своє вказане положення та деталі зварного шва на продовженні. Контроль зварних швів проводиться згідно з узгодженим планом перевірок, де вказано метод і критерії прийнятності для цього з’єднання. Перевірка посадки муфти не замінює обов’язкового запису про зварний шов.
Комплектуючі та ідентифікація партії
У графіку комплектуючих вказано ідентифікацію болтів і гайок для з’єднання продовження, включаючи клас міцності, довжину та вимоги до робочої довжини. Позначки валів і втулок пов’язують розмірні, матеріальні та вимоги до остаточної обробки з отриманою партією, навіть якщо виглядово схожі секції мають різні довжини або деталі кінців.
Документальні підтвердження для фактичної системи палів
Вимоги до оціненої системи співставлені з її фактичним власником звіту, сім’єю компонентів та конструкцією з’єднання. Лише відповідність розмірів втулки не забезпечує затверджену взаємозамінність або рейтинг навантаження чи моменту затягування під час монтажу. Необхідні реєстраційні дані про компоненти вказуються в комерційній пропозиції до затвердження обсягу виробництва.
Документи поставки продовжень та муфт
Розміри з’єднанняВимоги до зварюванняІдентифікація комплектуючихПозначки компонентів