
Finn først ut hva som har sprukket
Maling, metallbelegg og stål er ulike
Formalet sink- eller legeringsbelett stål består av ulike lag: et organisk malingssystem, et metallbelegg og det underliggende stålet. En fin malingssprekk, en sprekk i metalllaget og en sprekning gjennom stålet er ulike funn. Flaking (avskalling) eller tap av adhesjon er en annen tilstand som må registreres. Bruk ikke uttrykket «malingssprekk» som betegnelse for hver synlige linje.
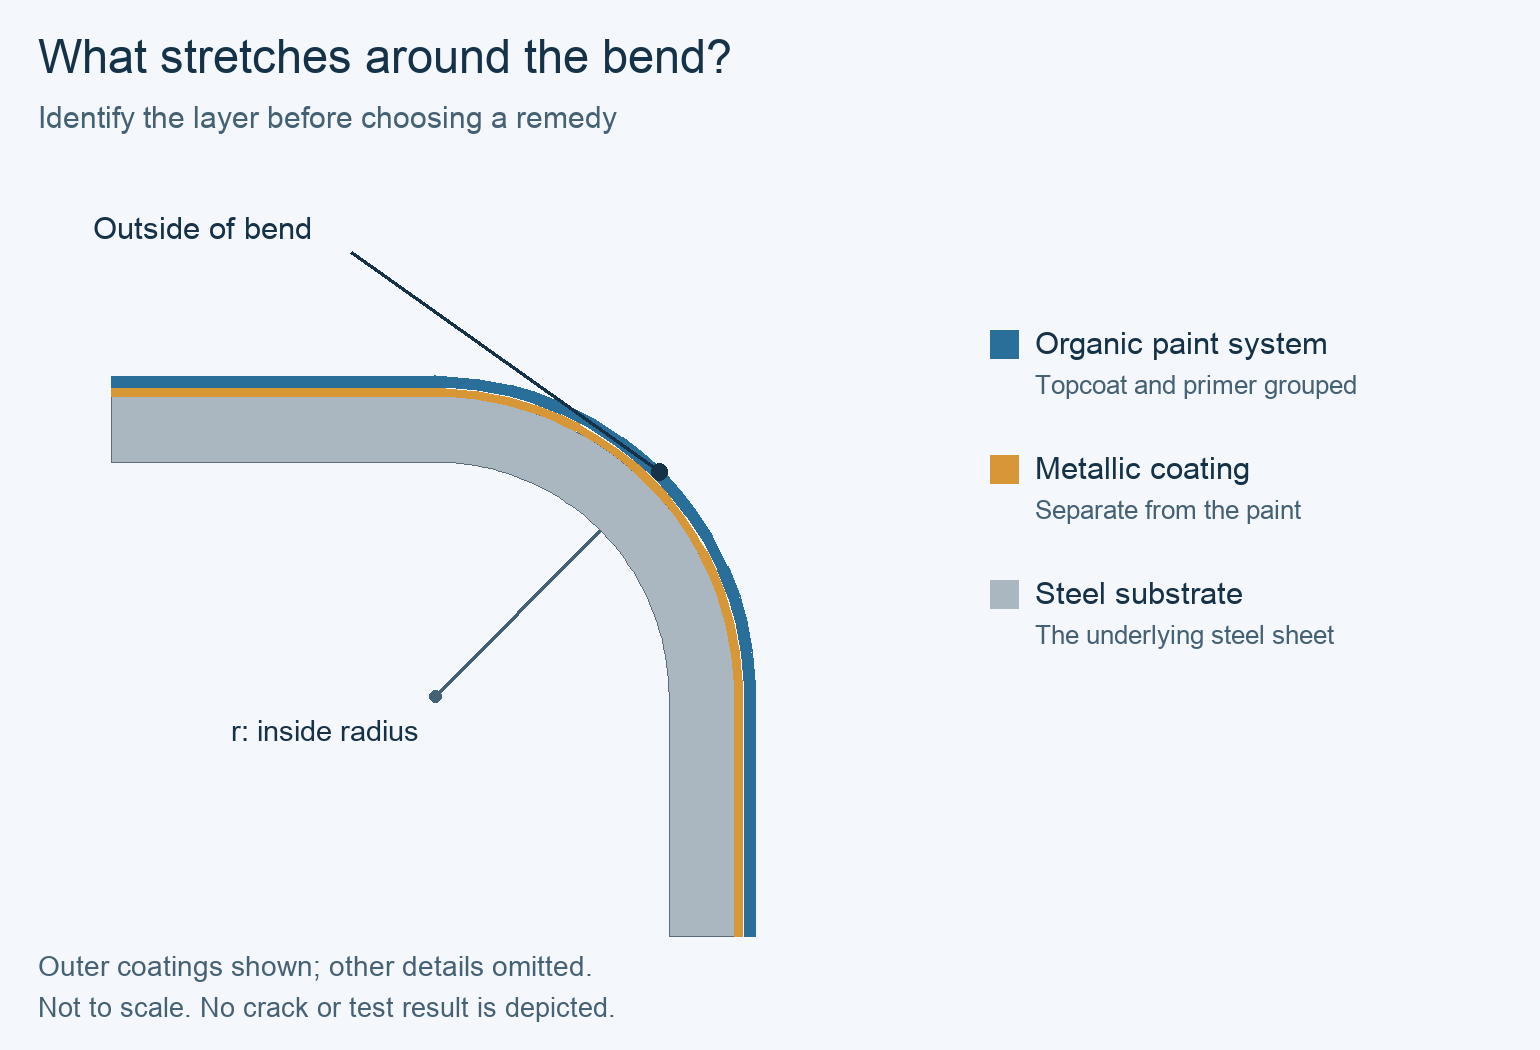
Behold prøver fra før og etter forming
Behold et ubearbeidet prøvestykke fra samme coil og et bearbeidet prøvestykke med den berørte posisjonen merket. Sammenlign yttersiden av bøyingen, tilstøtende flatt område og baksiden. Forstørret inspeksjon – og en hensiktsmessig preparert tverrsnittsprøve ved behov – kan bidra til å fastslå hvilket lag som er berørt. Hvis undersøkelsen ikke viser om stålet er sprukket, skal spørsmålet overlates til material- eller testspesialisten i stedet for å gjette basert på et fotografi.
Identiteten til laget avgjør neste trinn. En sprekk i stålet krever vurdering av grunnmaterialet og formingprosessen. Skade på malingen retter oppmerksomheten mot hele kombinasjonen av belegg og forming. En skrapspor som følger verktøyets bevegelsesretning peker mot kontaktskade. Ingen av disse observasjonene alene gir ansvar til leverandør.
Sjekk bøyningen mot det nøyaktige materialet
Mål den ferdige formen
Sammenlikn den faktiske indre bøyleradiusen med kravet for det leverte produktet, tykkelsen, stålkvaliteten og overflaten. Betegnelsen på stempel eller rull er nyttig informasjon om innstilling, men er ikke en måling av den resulterende panelradiusen. Vurder de strammeste detaljene i det ferdige profilene, inkludert lokale hjørner eller returkanter som kan avvike fra hovedribben.

Bruk riktig basis for radius og tykkelse
Når en leverandør angir minimumsradius som et multiplum av tykkelse, registrer begge størrelsene: r er den ferdige indre radiusen og t er arktykkelsen på den basisen som leverandøren har oppgitt. Bytt ikke stille og rolig mellom tykkelsen til grunnmetallet og den totale tykkelsen inkludert belegget. En radiusgrense for en annen kvalitet, beleggtype eller overflate gir ikke grunnlag for å vurdere egnet for denne ordren.
Produktspesifikke forskjeller er viktige. For eksempel skiller GreenCoat Crown BT-data-tabellen mellom minimumsindre radiuser for matt og vanlig overflate. Dette støtter vurdering av nøyaktig konfigurasjon; det gir ikke en universell radius for formalet takstål eller fastslår hvilket METDAX-produkt som skal brukes.
Sjekk temperatur og verktøykontakt separat
Sammenlikn materialtilstandene
Sammenlikn temperaturen på materialet under den berørte produksjonsperioden med det valgte produktets anbefalinger for forming. Formingstemperatur og driftstemperatur er ulike egenskaper. Et varmt bygg gir ikke grunnlag for å fastslå temperaturen på en rulle som er hentet fra lager.
Hold orienteringen av bøyingsaksen i forhold til arket s rulleretning konstant når du sammenlikner prøver, eller registrer den som den avsedde variabelen. Den offentlige diskusjonen om betydning og bruk av ASTM D4145 identifiserer prøvematerialetemperatur og bøyingsretning som faktorer som påvirker resultatene av belegg-bøyetest.
En verktøymerke krever en annen løsning
Inspiser de aktuelle rullene, styreskinnene eller verktøyene for overflateskader, forurensning og kontaktmerker. Sammenlign en linje som fortsetter inn på et flatt område med en som er begrenset til utsiden av en bøy. Rengjøring eller utbedring av et identifisert kontaktproblem kan fjerne en ripe, men det beviser ikke at materialet tåler en unødvendig skarp bøy. Få eventuelle endringer i oppsettet vurdert mot utstyrets og profilens krav.
Bruk observasjoner til å velge neste sjekk
Velg bevis som kan endre diagnosen
Tabellen er et utgangspunkt for diagnose, ikke en visuell godkjenningskarakteristikk. Mer enn én mekanisme kan forekomme på samme panel. Hold observert skade adskilt fra foreslått årsak, og velg en sjekk som kan skille mellom konkurrerende forklaringer.
Sveip for å se hele tabellen.
| Observasjon | Mulig forklaring | Avklarende sjekk og neste tiltak |
|---|---|---|
| Fine linjer begrenset til den ytre, stramme bøyingen; laget er ennå ikke etablert | Skade på maling eller metallbelægning under bøyeformingsdeformasjon | Identifiser laget og sammenlign faktisk geometri med de nøyaktige produktgrensene; behold usikre prøver til undersøkelse |
| En bekreftet sprek går gjennom stålet | Uforenlig grunnmateriale/forming eller en lokal materiell tilstand | Gjennomgå stålkvalitet, tykkelse, orientering og formet detalj sammen med prosessoren og materielle leverandør; en ren malingstest kan ikke avslutte denne saken |
| En linje følger verktøyets bevegelse inn i et flatt område | Overflatekontakt eller et eksisterende merke | Sammenlign ubehandlet strip og prøver fra før/etter verktøybruk; inspiser den tilsvarende kontaktflaten |
| Maling løsner eller flaker fra et formet område | Tap av adhesjon eller mekanisk skade | Sammenlign den skadede grensesonen og kontrollerte belægningsprøveresultater; utseende alene kan ikke identifisere forbehandling eller herding som årsak |
| Skaden oppstår etter en rull- eller oppsettendring | En endret inngang kan være avgjørende | Sammenlign de faktisk endrede feltene mens de andre holdes konstante; tidspunktet er en pek, ikke et bevis på ansvar |
Utfør en prøve som skiller årsakene fra hverandre
Endre én identifisert variabel
Velg én variabel å endre, mens materialeidentitet, prøveretning, temperatur, inspeksjonsmetode og andre relevante innstillinger holdes konstante. Avhengig av beviset kan dette være en avtalt endring av bøyleradius eller retting av et identifisert verktøyproblem. Hold original- og prøveprøvene sporbare til samme rulle og samme formingslokasjon.

Hold belægningsprøver og produktgodkjenning adskilt
Et resultat fra en fleksibilitetsprøve for belægning er kun nyttig sammen med metoden, betingelsene og akseptkriteriet. ASTM D4145 omhandler bøyeegenskapene til belægningssystemet og forutsetter at metallunderlaget tåler testen. En vellykket belægningsprøve kan ikke godkjenne en separat stålsprekk, og en laboratoriebøyning reproduserer ikke automatisk hele produksjonsprofilen.
For produksjonsfrigivelse må foreslått korreksjon vurderes på den nødvendige profilen og materialekombinasjonen. En større radius kan påvirke passform, sømslutt eller andre produktkrav. Enes om grunnlaget for inspeksjon og godkjenning med de ansvarlige partene; én visuelt forbedret prøve er ikke en universell frigivelsesregel.
Eksempel: En bøyningssprekk og en separat merking på flat overflate
To symptomer, to tester
Tenk på en hypotetisk takpanel-løp med to merker: en fin linje langs ytterkanten av én stram retur og en lang skrapskade som fortsetter på et tilstøtende flatt område. Det uførte båndet er tydelig på disse stedene. Undersøkelse av det bevarte, formede prøveeksemplaret avdekker malingsskade ved returen uten at stålet er splittet. Spoleidentitet, materialetemperatur, prøveretning og inspeksjonskriterier holdes konstant for forsøkene.
Teamet identifiserer og fjerner en forurensning på den tilsvarende verktøykontaktflaten. I neste kontrollerte prøve forsvinner den flate skrapskaden, mens bøyelinjen forblir. Dette støtter kontaktskade som forklaring på skrapskaden; det forklarer ikke bøyeskaden.
En arbeidskonklusjon med en frigivelsesbetingelse
En ny prøve bruker en større indre radius innenfor en geometriending som profiltegnaren har godkjent for vurdering. Under den samme avtalte inspeksjonen observeres ikke lenger malingssprekken. Den foreløpige konklusjonen er at de opprinnelige lokale formingsforholdene overskred det denne kombinasjonen av belegg og materiale tålte i prøven. Resultatet beviser i seg selv ikke et belegg utenfor spesifikasjon eller identifiserer en herdefeil.
Hold den berørte produksjonen tilbake inntil den reviderte profilen oppfyller kravene til passform og ytelse, og materiale-/produsentvurderingen godtar produksjonsforholdene. Hvis malingsskader fortsetter ved den godkjente radiusen og under de godkjente forholdene, eller oppstår i en avtalt sammenligningstest, må materiale- og beleggdokumentasjonen undersøkes nærmere. Hvis undersøkelsen i stedet avdekker en sprekk i stålet, følg oppfølgningsløpet for substratet i stedet for å behandle det som et rent overflateproblem.
Ofte stilte spørsmål
Betyr en fin overflatekrepasje at stålet er brutt?
Ikke nødvendigvis. Fastsett hvilken lag som er skadet ved hjelp av bevarte prøver og passende undersøkelse. En krepasje i malingen eller i den metalliske belegget er annerledes enn en sprek i selve stålet. Denne forskjellen påvirker både diagnose og godkjennelse.
Kan jeg bruke T-bøy-resultatet som minimumsradius for alle takprofiler?
Nei. Behold testmetoden, prøvens tilstand og akseptkriteriet, og vurder deretter den faktiske produktgeometrien. En testbetegnelse er ikke en universell verktøyinnstilling eller godkjenning for hver enkelt søm, retur eller omformingsserie.
Vil oppvarming av coil alltid løse problemet?
Nei. Sammenlign først den faktiske materialetemperaturen med produktets anbefalte temperatur. Temperatur justerer ikke en uforenlig bøyleradius, et skadet verktøy eller feil materialekonfigurasjon. Enhver kondisjonering må være egnet for det valgte produktet og prosessen; denne veiledningen gir ingen universell oppvarmingsprosedyre.
Garanterer en endring fra én malingstype til en annen bedre omformingsegenskaper?
Nei. Sammenlign det nøyaktige bekleddede produktet, underlaget, tykkelsen, overflaten og de dokumenterte omformingsgrensene. Et malingstype-navn alene identifiserer ikke den komplette kombinasjonen som må tåle den valgte profilen.
Kan jeg godta en krepasje i det metalliske belegget fordi sink beskytter stål?
Ikke gjør denne generelle antagelsen. BlueScope TB-10 behandler spesifikke produkter under angitte omformings-, monterings- og vedlikeholdsforhold. Godkjenning av et annet produkt krever dets egne krav samt en vurdering av den observerte skaden og den forventede eksponeringen.
Skal touch-up-maling påføres før årsaken er undersøkt?
Bevar representativt utvalg av prøver og bli enige om håndtering først. En kosmetisk behandling bekrefter ikke at stålet, beleggets adhesjon eller omformingsforholdet er akseptabelt. Alle reparasjoner må være kompatible med det angitte produktet og dets skrevne repareringsveiledning.
Teknisk grunnlag og kildeomfang
ASTM D4145-10(2018), Standard Test Method for Coating Flexibility of Prepainted Sheet, offentlig omfang avsnitt 1.1–1.2 og betydning og bruk avsnitt 4.1–4.2: formålet med belegg-bøytest, underlagets tilstand og sammenligningsvariabler. Dette er den historiske utgaven som ble gjennomgått for disse prinsippene, ikke en påstand om at hele den gjeldende testprosedyren blir gjengitt.
BlueScope, teknisk bulletin TB-10, januar 2021, revisjon 8, side 3, «Bends»: deformasjon av maling og metallbelegg samt produktspesifikke grenser for tolkning av skader. SSAB, produkttabeller for GreenCoat Crown BT og GreenCoat Pural BT, sjekket 18. oktober 2026: konfigurasjonsspesifikke felt for innvendig radius og formingstemperatur. European Coil Coating Association, «Prepainted metal for designers», produksjonsveiledning og forming av forhåndsmalte metallprofiler, sjekket 18. oktober 2026: fleksibilitetsvalg og verktøykontakt. Dette er eksempler på mekanismer og produktdokumentasjon, ikke en godkjenning av en uspesifisert kveil.