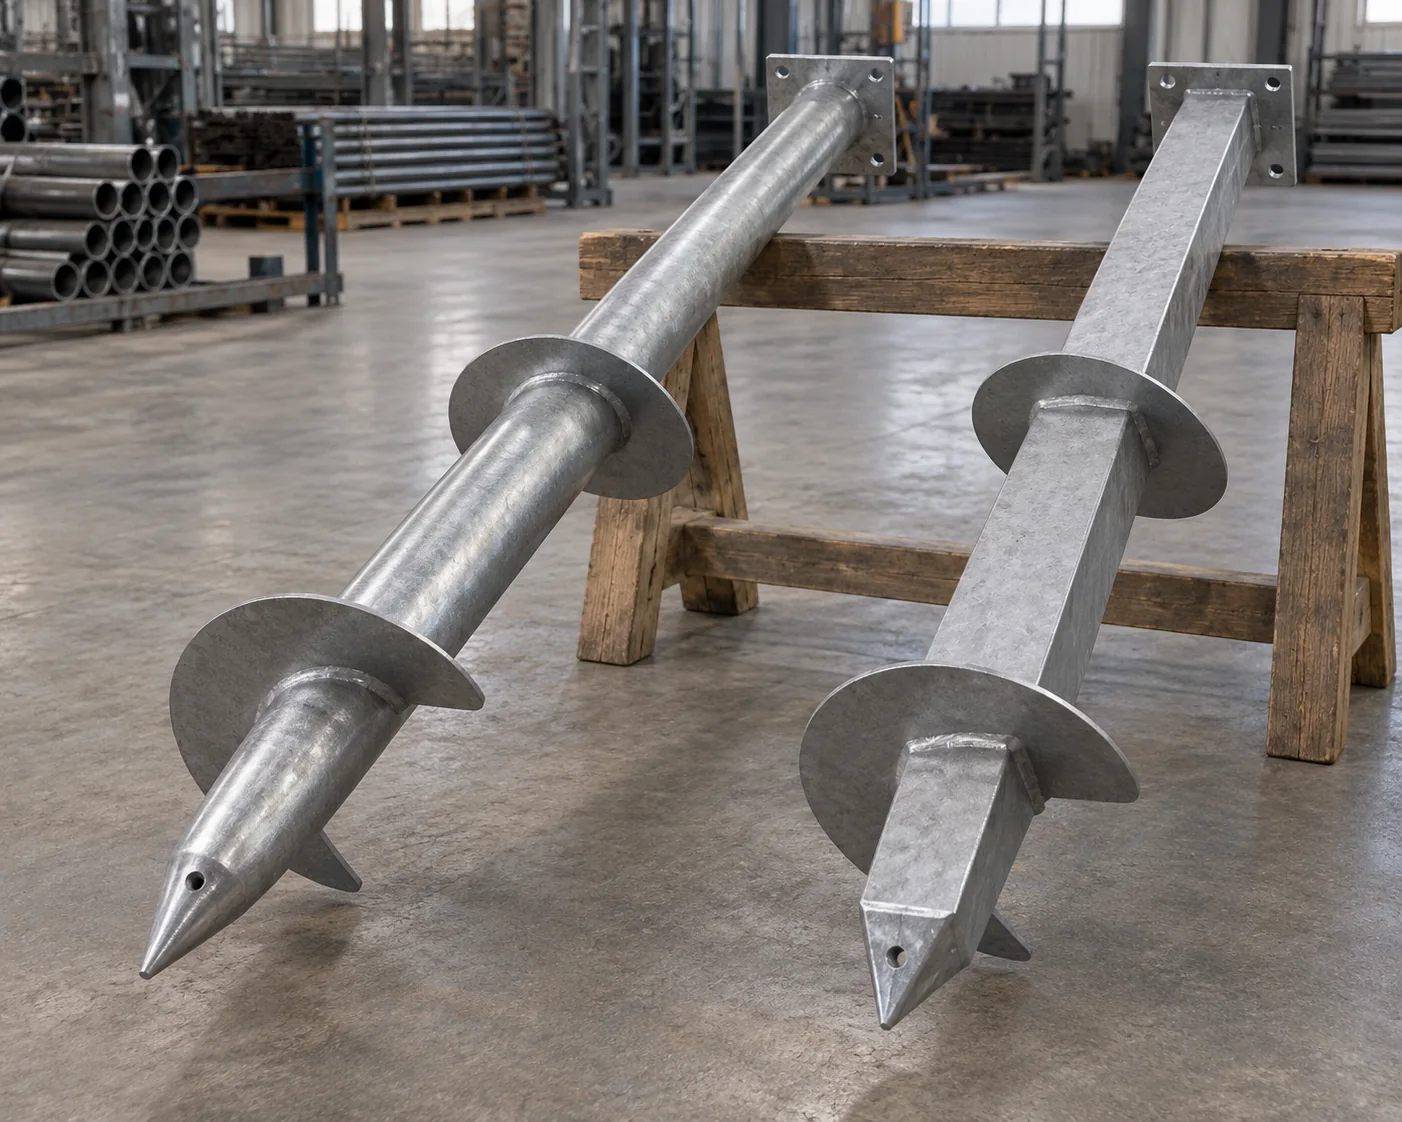
Tvarované vývrtové listy a geometrie hřídele
Kontroly zahrnují geometrii hřídele a vodicí špičky, průměr a tloušťku ložných desek, tvarovaný závit a rozestup šroubovic. Kontrola svarů probíhá podle specifikované metody a přijímacích kritérií.
Přesnost pasování rozšíření a spojovacích dílů
Zkouška zkušebního spoje zahrnuje zapadnutí spojky, zarovnání otvorů, délku zasazení šroubů a specifikované matice a spojovací prostředky.
Sledovatelnost materiálu a povrchové úpravy
Označení komponentů propojují materiál hřídele, ložných desek a spojů s jejich dokumentací. Kontrola povrchové úpravy zahrnuje specifikovanou ochranu vedoucích částí, prodloužení a horních částí.
Polní záznamy a zatěžovací zkoušky
Záznamy o instalovaných pilotech uvádějí polohu, hloubku, točivý moment a konečnou kótu v souladu s plánem přejímky projektu. Statické zkoušky in situ se provádějí ve stanoveném směru a podle určeného postupu: ASTM D1143/D1143M pro tlakové zatížení, D3689/D3689M pro tahové zatížení a D3966/D3966M pro boční zatížení. Pověřené instalační a zkušební týmy poskytnou tyto doklady spolu se záznamy o továrních komponentách.
Dodací záznamy pro šroubové (helikální) piloty
Rozměry vedení (lead)Kontroly spojů a svarůMateriál a povrchová úpravaIdentifikace komponentů