
Was ändert sich beim Kauf von Vollbreiten- oder geschlitzten Coils?
Ein Vollbreitencoil ist das breitere Ausgangscoil, das vor den für Ihr Produkt erforderlichen Breitenschnitten geliefert wird. Ein geschlitztes Coil ist ein schmaleres Streifenband, das längs aus einem Ausgangscoil geschnitten und neu aufgewickelt wurde. Hier bedeutet „Vollbreite“ die für die Bestellung angebotene Ausgangsbreite – nicht eine universelle Walzwerkbreite oder die Zusicherung, dass die ursprünglichen Kanten unbeschnitten sind.
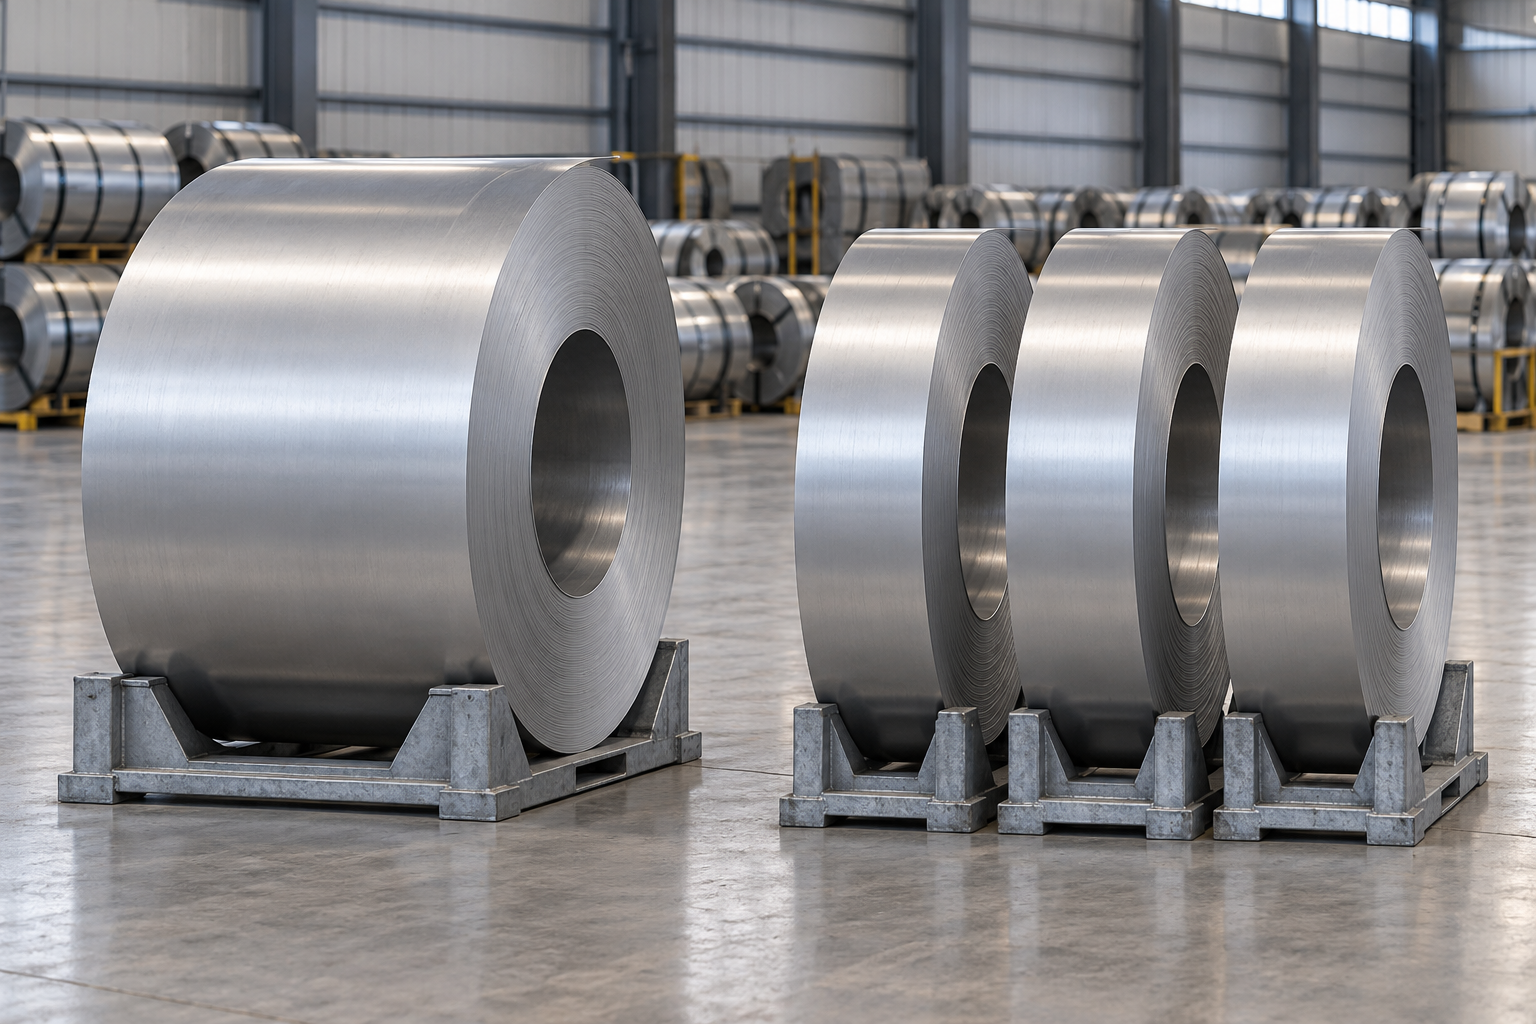
Derselbe Profilwalzer kann denselben Streifen erhalten
Wenn das gewählte Profil einen schmalen Streifen benötigt, ermöglicht der Kauf eines breiteren Ausgangscoils nicht, dieses breitere Material direkt in derselben Werkzeugvorrichtung einzuführen. Der Streifen muss zunächst vorbereitet werden. Ein Lieferant für vorgeschlitzte Coils führt diese Vorbereitung oder lässt sie vor der Lieferung durchführen; ein Käufer von Ausgangscoils organisiert sie nach dem Erwerb des Ausgangscoils.
Vergleichen Sie denselben Stahlwerkstoff, dieselbe Dicke, dieselbe Oberfläche, die erforderliche Streifenbreite, die akzeptierte Menge und den Liefertermin. Ein niedrigerer Preis pro Tonne für das Ausgangscoil ist nur eine Teilkomponente – darin enthalten sind Arbeiten, die bereits im Preis für vorgeschlitzte Coils enthalten sein können.
Die Verantwortlichkeiten des Käufers im Überblick
Wischen Sie, um die vollständige Tabelle anzuzeigen.
| Faktor | Vollbreitencoil kaufen | Vorgeschlitztes Coil kaufen |
|---|---|---|
| Längsschneiden | Einen internen oder externen Längsschneidtermin vereinbaren | Der Lieferant liefert den vereinbarten geschlitzten Streifen |
| Materialbilanz | Ausgangsmasse, Randbeschnitt sowie etwaige nicht genutzte Streifenbreiten berücksichtigen | Akzeptierte Streifenmenge und ggf. Mindestbestellmenge vereinbaren |
| Coilabmessungen | Sowohl Grenzwerte für das Ausgangs- als auch für das Endcoil festlegen | Grenzwerte für das Endcoil bezüglich Annahme und Zuführung festlegen |
| Qualitätsfreigabe | Ausgangsmaterial und Ergebnis des anschließenden Längsschneidens kontrollieren | Geliefertes Material, Breite, Kantenqualität und Wickelzustand freigeben |
| Kosten | Bearbeitung, Transport zwischen den Prozessschritten sowie Handhabung hinzurechnen | Feststellen, welche Vorarbeiten und Lieferleistungen enthalten sind |
Wann ist jeweils der eine oder andere Einkauf die bessere Lösung?
Gerätekompatibilität geht vor Preis
Beginnen Sie mit dem erforderlichen Bandstahl und den tatsächlichen Maschinendaten. Ermitteln Sie die Einlaufbreite und die Materialgrenzwerte des Profils sowie die Grenzen für Innendurchmesser, Außendurchmesser und Masse der Coils an der Profilwalzanlage. Bei einem Vollbreitenkauf prüfen Sie zusätzlich die Eingangs- und Ausgangsgrenzwerte des Längsschneiders. Ein Muttercoil, das in den Längsschneider passt, kann dennoch Coils erzeugen, die nicht auf den Abwickler der Profilwalzanlage passen.
Vorgeschlitzte Coils bei begrenzter Kapazität oder wechselndem Bedarf
Bevorzugen Sie vorgeschlitzte Coils, wenn Ihnen eine qualifizierte Längsschneidoperation fehlt, der verfügbare Termin den Produktionszeitpunkt verfehlen würde oder die Bestellung zu klein oder zu unregelmäßig ist, um das Ausgangscoil effizient zu nutzen. Dies kann zudem ein stabiles, wiederkehrendes Breitenprogramm vereinfachen, wenn der Lieferant Ihre Spezifikation für das Endcoil konsistent erfüllt.
Vollbreitencoils für ein qualifiziertes, wiederholbares Programm
Bevorzugen Sie Vollbreitencoils, wenn Sie über einen leistungsfähigen Bearbeiter mit verfügbarer Kapazität verfügen, ein wiederholbares Schneidlayout haben, das der Nachfrage entspricht, und einen vollständigen Kostenvorteil erzielen. Bevor Sie diesen Vorteil zugrunde legen, klären Sie die Qualität des Endstreifens und die Coilgrößen – nicht nur die maximale Eingangsmasse des Bearbeiters.
Gemischter Einkauf bei unterschiedlichem Breitenbedarf
Wählen Sie einen gemischten Ansatz, wenn der Bedarf je nach Breite variiert. Eine stabile, hochvolumige Breite kann ein Ausgangscoil-Programm rechtfertigen, während eine niedrigvolumige oder wechselnde Breite als vorgeschlitztes Coil beschafft wird. Zählen Sie nicht jeden Streifen in einem Mehrbreiten-Schnittplan automatisch als nutzbare Ausgabe, es sei denn, es besteht ein fester Produktionsbedarf dafür. Nicht zugewiesene Streifen erzeugen Lagerbestand statt Einsparungen.
Die Breitentoleranz ist nur ein Teil der Abnahme. Vereinbaren Sie, wie Breite, Kantengrat, Säbeligkeit, Kantenwelligkeit und Wickelzustand für das gewählte Material und die Anlage gemessen und beurteilt werden. Orientieren Sie sich an den tatsächlichen Produkt- und Anlagenanforderungen – nicht an einer vom Bearbeiter beworbenen Toleranz. Wenn ein neues Material, eine neue Breite oder ein neuer Bearbeiter vorgeschlagen wird, führen Sie einen vereinbarten Testlauf durch, um zu prüfen, ob der Streifen zuverlässig zugeführt und zum geforderten Produkt umgeformt werden kann.
Ein durchgerechneter Auftrag: Materialausnutzung und Coilwechsel
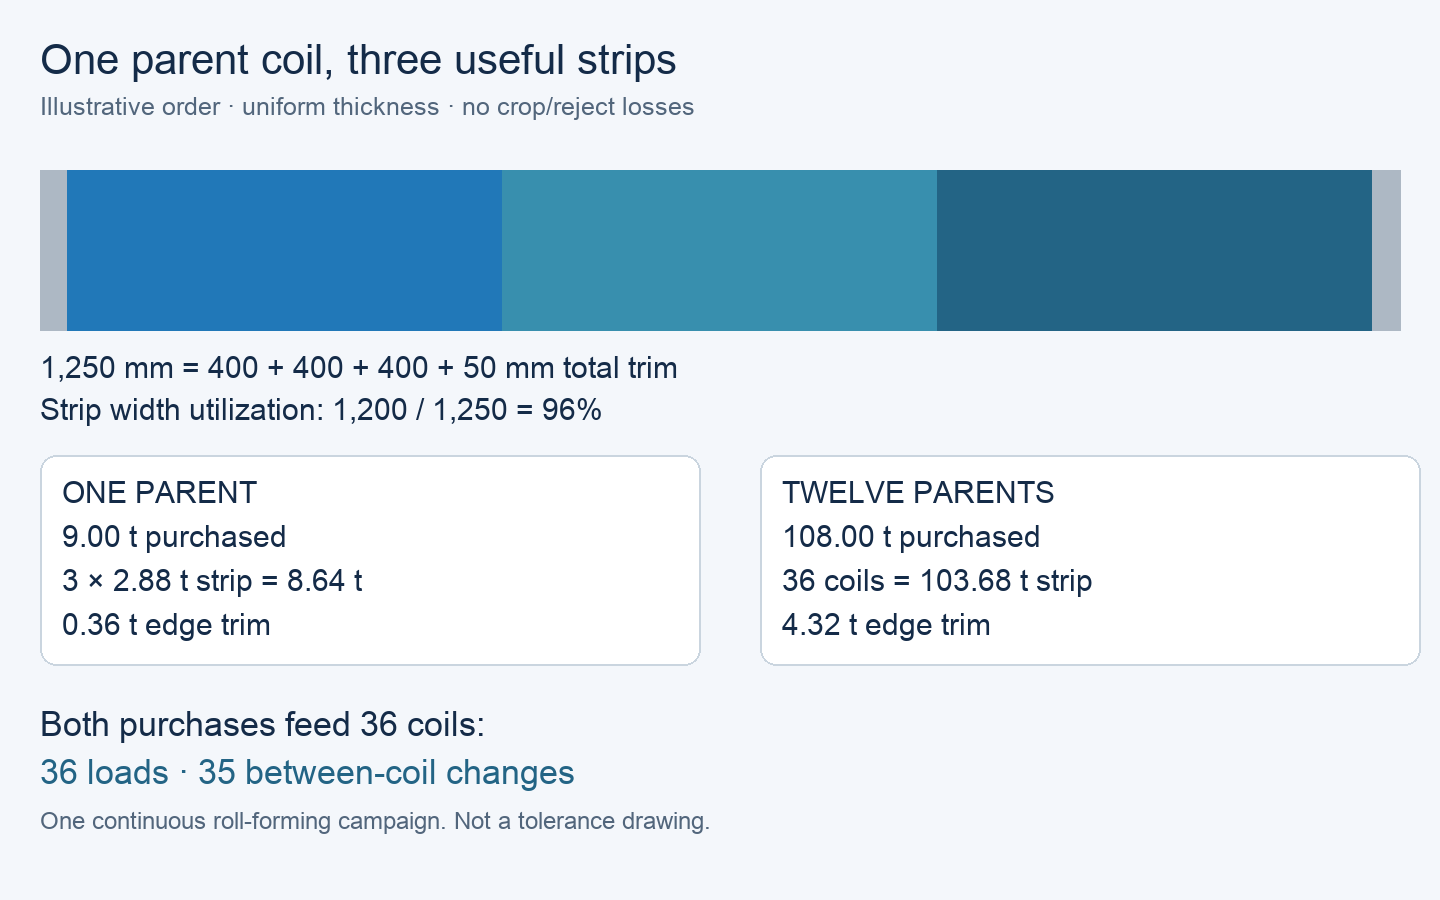
Betrachten Sie eine hypothetische Bestellung über 103,68 metrische Tonnen akzeptierten 400-mm-Bandes. Beide Beschaffungswege verwenden dasselbe zugelassene Material, dieselbe Dicke und Oberfläche; eine Mutterbreite von 1.250 mm; je 9 t pro Mutterrolle; sowie einen qualifizierten Verarbeiter mit bestätigtem Termin. Die nachgeschaltete Anlage akzeptiert 400-mm-Band und Rollen mit einem Maximalgewicht von 3 t bei kompatiblen Innendurchmesser (ID) und Außendurchmesser (OD).
Von der Ausgangsbreite zur nutzbaren Streifenmasse
Das angenommene Schneidlayout erzeugt drei 400-mm-Streifen und entfernt insgesamt 50 mm als Randbeschnitt. Damit ergibt sich eine geometrische Breitenausnutzung von 1.200 ÷ 1.250 = 96 %. Bei gleichmäßiger Dicke und gleicher Streifenlänge wiegt jeder Endcoil 9 × 400 ÷ 1.250 = 2,88 t. Drei Endcoils ergeben insgesamt 8,64 t; der Beschnitt macht 0,36 t aus. Diese vereinfachte Bilanz enthält weder Kopf- und Endabschnitte noch Ausschuss oder spätere Umformverluste – diese sind bei einem realen Auftrag einzubeziehen.
Zwölf Ausgangscoils entsprechen daher einem Einkauf von 108 t und erzeugen 36 geschlitzte Coils mit insgesamt 103,68 t Nutzstreifenmasse sowie 4,32 t Beschnitt. Das Angebot für vorgeschlitzte Coils in diesem Beispiel enthält dieselben 36 Coils zu je 2,88 t. Jedes Kilogramm des akzeptierten Streifens ist zweckgebunden.
Zählung der Wechsel am Rollformer, nicht am Schlitzgerät
Wischen Sie, um die vollständige Tabelle anzuzeigen.
| Menge | Kauf in voller Breite, anschließend Schlitzung | Kauf als fertig geschlitzte Coils |
|---|---|---|
| Muttercoils am Schlitzgerät geladen | 12 | Vor Auslieferung bearbeitet |
| Coils am Rollformer geladen | 36 Coils zu je 2,88 t | 36 Coils zu je 2,88 t |
| Wechsel zwischen den Coils innerhalb einer durchgehenden Fertigungskampagne | 35 | 35 |
| Akzeptierte Streifenmasse | 103.68 t | 103.68 t |
Beide Optionen erfordern 36 Beladungen am Rollformer und 35 Wechsel zwischen den Coils innerhalb einer durchgehenden Fertigungskampagne. Ein Vergleich von 12 Muttercoils mit 36 geschlitzten Coils würde zwei unterschiedliche Produktionsstufen verwechseln. Mehrere Kampagnen, Werkstoffwechsel oder eine andere Liefercoil-Größe würden die Betriebsanzahl verändern.
Falls dieselbe Anlage nur 1,5 t pro Coil verarbeiten kann, müsste jeder 2,88-t-Streifen-Coil von einem geeigneten Verarbeiter in zwei Coils zu je 1,44 t geteilt werden. Der Auftrag würde dann 72 Coils und 71 Wechsel zwischen den Coils umfassen. Fordern Sie vor der Entscheidung für eine der beiden Kaufvarianten erneut ein Angebot für das zusätzliche Umspulen, die Verpackung und das Handling an.
Wie man die Kosten für denselben nutzbaren Output vergleicht
Berücksichtigen Sie ausschließlich die Kosten, die jedem Angebot beim Käufer verbleiben
Vergleichen Sie die Gesamtausgaben für die Lieferung derselben akzeptierten Streifenmenge an denselben Empfangsort. Falls der geschlitzte Preis bereits die Schlitzung enthält, darf diese Position nicht erneut hinzugefügt werden. Fügen Sie Vorverarbeitungskosten für Muttercoils, Transport zwischen den Standorten, Verpackung, Annahme, Handling und Lagerung hinzu – sofern diese separat ausgewiesen sind. Etwaige erwartete Ausschussgutschriften halten Sie gesondert, bis deren Wert und Eigentumsverhältnis geklärt sind.
Die folgenden fiktiven USD-Angebote beziehen sich auf denselben Auftrag. Bei beiden Varianten wird vorausgesetzt, dass sie die Anforderungen an die Bandannahme und den Produktionstermin erfüllen. Die Material- und Verarbeitungsangebote umfassen die vereinbarte Verpackung und Abnahmeprüfungen für die jeweilige Lieferstufe. Gemeinsame nachgeschaltete Umformkosten sind identisch und daher ausgeschlossen. Steuern, Finanzierungsdifferenzen, Anfahr-/Auslaufverluste oder Schrottvergütungen sind nicht enthalten. Diese Zahlen dienen lediglich zur Veranschaulichung der Berechnung; sie entsprechen nicht aktuellen Marktpreisen.
Veranschaulichender Kostenvergleich
Wischen Sie, um die vollständige Tabelle anzuzeigen.
| Kostenposten | Kauf in voller Breite, anschließend Schlitzung | Kauf als fertig geschlitzte Coils |
|---|---|---|
| Werkstoff | 108 t × 980 USD/t = 105.840,00 USD | 103,68 t × 1.070 USD/t = 110.937,60 USD |
| Schlitzung und Umspulen | Separat: 2.600,00 USD | Im Streifenpreis enthalten |
| Fracht zur Empfangsanlage | 2.000,00 USD; umfasst alle Transportstufen | $2,400.00 |
| Handling und Lagerung durch den Käufer | $900.00 | $500.00 |
| Gesamtausgaben | $111,340.00 | $113,837.60 |
| Ausgaben pro akzeptierter Tonne | 1.073,88 USD/t | 1.097,97 USD/t |
Unter diesen Annahmen ist der Kauf in voller Breite beim qualifizierten Verarbeiter zu wählen: Er liefert termingerecht dasselbe freigegebene Band zu einem um 2.497,60 USD niedrigeren Preis. Die Anzahl der nachgelagerten Coil-Wechsel wird dadurch nicht reduziert. Der Vorteil entfällt, wenn die zusätzlichen Nettokosten dieser Option gegenüber der Lieferung fertig geschlitzter Coils 2.497,60 USD übersteigen. Nicht bepreiste Zusatzkosten für Umspulen, Lagerung oder Transport müssen vor Auftragserteilung geklärt werden.
Falls ein Angebot Prüfungen zur Annahme, Transport oder eine Verarbeitungsgebühr mit „wird noch festgelegt“ kennzeichnet, vermerken Sie dies als unbekannt – nicht als Null. Falls der Verarbeiter die Streifenqualität oder einen funktionsfähigen Termin nicht sicherstellen kann, macht die günstigere Rechnung den Kauf in voller Breite nicht geeignet. Wählen Sie stattdessen ein qualifiziertes Angebot für fertig geschlitzte Coils oder fordern Sie ein überarbeitetes Verarbeitungsangebot an.
Wie die Qualität geschlitzter Coils die Produktion beeinflusst
Randzustand und gerades Einlegen
Ein Grat ist eine erhabene Schnittkante. Seine Höhe und Richtung können das Randhandling sowie den Kontakt mit Führungen oder Umformrollen beeinflussen. Geben Sie an, welche Seite geprüft wird, das Messverfahren sowie die für die jeweilige Materialdicke und die verwendete Anlage vereinbarte Akzeptanz. Legen Sie nicht pauschal einen einzigen Gratlimes für alle Coils fest.
Krummung (Camber) ist die seitliche Krümmung des Streifens in seiner Ebene. Ein gekrümmter Streifen kann gegen die Einlauf-Führungen drängen und zu Ausrichtungs- oder Profilproblemen beitragen. Messen Sie entsprechend der vereinbarten Bezugsstrecke und Methode. Prüfen Sie auch die Ausrichtung der Führungen: Ein Einlegeproblem beweist nicht zwangsläufig, dass der ankommende geschlitzte Coil allein dafür verantwortlich ist.
Ebenheit am Einlauf
Randwelligkeit bezeichnet einen welligen Randverlauf im Verhältnis zum übrigen Band. Eine ungleichmäßige Dehnung über die Breite kann dazu führen, dass die Ränder länger als die Mitte sind und somit nicht plan aufliegen. Dies kann die Einlaufunterstützung und die Gleichmäßigkeit der Umformung beeinträchtigen. Dokumentieren Sie den relevanten Zustand (unbelastet/belastet), die Art der Unterstützung und das vereinbarte Ebenheitsmessverfahren, anstatt die Abnahme anhand eines Fotos zu schätzen.
Diese Prüfungen gelten für die fertige Zuführcoil unabhängig von der gewählten Beschaffungsvariante. Sobald beide Lieferungen die Anlagenannahmekriterien erfüllen, wählen Sie die Beschaffungsart anhand der ermittelten Materialausnutzung und des vollständigen Kostenvergleichs.
Was vor Auftragserteilung festzulegen ist
Abmessungen und Annahme der fertigen Coil
Nennen Sie die Sorte, die Dickenbasis und die Oberfläche, die erforderliche Bandbreite sowie deren Freigabemethode, die Menge nach Breite und den Innendurchmesser, Außendurchmesser und maximale Masse der fertigen Rolle. Fügen Sie die Anforderung an eine Material- oder Profilprobe hinzu, falls zutreffend. Eine maximale Masse allein stellt nicht sicher, dass die Rolle auf den Mandrel passt oder innerhalb der verfügbaren Durchmesserkapazität liegt.
Umfang der Verarbeitung und Rückverfolgbarkeit von Muttercoil zu Streifen
Bei einem Kauf in voller Breite benennen Sie den Verarbeitungsstandort sowie die Person oder Firma, die den Schlitzdienst beauftragt. Weisen Sie die Verantwortung für die Massenbilanz von Muttercoil zu Streifen, für zurückbehaltene Materialien, für den Besitz der Abschnitte (Trim) sowie für abgelehnte Streifen zu. Bei Lieferung als fertig geschlitzte Coils legen Sie die entsprechenden Annahmekriterien für die gelieferten Coils in den Einkaufsbedingungen fest.
Verwenden Sie beim Wareneingang eine Coil-Liste, die jeden Spaltcoil seinem Muttercoil und den zugehörigen Materialdokumenten zuordnet. Im Beispiel könnte eine Zeile Muttercoil P01, Band P01-A, Breite 400 mm, nominale Beispielmasse 2,88 t und das vereinbarte Prüfprotokoll enthalten. Gleichen Sie vor Freigabe der Coils für die Produktion die tatsächlichen Kennzeichnungen, gemessenen Mengen und Dokumente ab. Legen Sie im Voraus fest, wie nichtkonforme Coils gesperrt und ersetzt werden.
Häufig gestellte Fragen
Kann ein Service-Center einen Muttercoil schlitzten, den ich separat kaufe?
Ja – sofern das ausgewählte Service-Center dieses Material, die Muttercoil-Größe und den Leistungsumfang akzeptiert. Fordern Sie vor dem Kauf des Muttercoils ein Angebot für den Verarbeitungstermin, die Streifenannahme, den Transport sowie die Abmessungen der fertigen Coils an. Eigentum am Muttercoil und Verantwortung für die Schlitzung können zwischen Unternehmen aufgeteilt werden, ohne dass sich die geforderte Endstreifen-Qualität ändert.
Bedeutet eine engere Toleranz für die Schlitzbreite auch eine engere Toleranz für die Dicke?
Nein. Die Schlitzung kontrolliert die geschnittene Breite; sie definiert keine neue Stahldickenvorgabe. Geben Sie Basis und Annahme für die Dicke separat von der Breite an und prüfen Sie beide Parameter anhand des ausgewählten Produkts und der Umformanlage.
Können verschiedene Streifenbreiten einen gemeinsamen Muttercoil teilen?
Das ist möglich, wenn der Verarbeiter das vereinbarte Layout herstellen kann und die Breiten mit dem erforderlichen Zuschnitt übereinstimmen. Die nutzbare Ausbeute hängt von der Nachfrage nach jeder resultierenden Breite ab. Unbenutzte Streifen sind als zurückgehaltenes Lagergut oder gemäß einer anderen vereinbarten Regelung zu bewerten – nicht als akzeptierte Lieferung für diese Bestellung.
Verringert eine größere Ausgangsrolle die Stillstandszeiten der Profiliermaschine?
Nur dann, wenn sie letztlich größere kompatible Zuführrollen erzeugt oder anderweitig den tatsächlichen Produktionsplan verbessert. Allein die Größe der Ausgangsrolle reduziert keine nachgeschalteten Wechselvorgänge. Bei der beispielhaften Bestellung liefern beide Beschaffungsvarianten dieselben 36 Zuführrollen; daher ist die Anzahl der zwischen den Rollen erforderlichen Wechsel identisch.
Kann lackierter Stahl nach dem Beschichten geschlitzt werden?
Dies ist grundsätzlich möglich, doch müssen Reihenfolge und Annahmekriterien zur spezifizierten Beschichtung und zum Produkt passen. Erfragen Sie den Zustand der Schlitzkanten, den Oberflächenschutz, die Verpackung sowie die anwendbaren Beschichtungsbedingungen. Ein Harzname allein beweist nicht, dass ein bestimmter Schlitz- und Umformprozess zulässig ist.
Was ist zu tun, wenn eine gelieferte Rolle die Breitenprüfung besteht, aber nicht korrekt zugeführt werden kann?
Halten Sie die betroffene Rolle zurück und vergleichen Sie deren tatsächlichen Innendurchmesser, Außendurchmesser, Masse, Wickelzustand und Streifenbeschaffenheit mit den vereinbarten Anforderungen und der Maschinenkonfiguration. Dokumentieren Sie die Rollenidentifikation und das festgestellte Problem. Eine bestandene Breitenmessung allein stellt keine Kompatibilität mit der Fertigungslinie sicher, und eine Fotografie allein reicht nicht zur Ursachenanalyse aus.
Technische Grundlage und Lieferumfang
Technische Grundlage: Roll-Kraft, Entry Guides – Where Proper Roll Forming Begins (Einlaufausrichtung und Schräglaufdiskussion); Bradbury, Flat Book Part 1 (Erklärung von Randwellen/ungleicher Dehnung). Diese Maschinen- und Prozessquellen belegen die zugrundeliegenden Mechanismen – nicht universelle Toleranzen oder pauschale Behauptungen, dass das Längsteilen die Ursache jedes Fehlers sei. Der Massen- und Kostenvergleich bleibt fiktiv.

