
Cosa cambia acquistando trefolo a larghezza intera o trefolo tagliato longitudinalmente?
Il trefolo a larghezza intera è il trefolo genitore più largo fornito prima dei tagli longitudinali necessari per il tuo prodotto. Il trefolo tagliato longitudinalmente è una striscia più stretta ottenuta da un trefolo genitore mediante taglio longitudinale e successivo riavvolgimento. In questo contesto, «a larghezza intera» indica la larghezza del trefolo genitore offerta per l'ordine, non una larghezza standard di laminatoio né una garanzia che i bordi originali siano rimasti inalterati.
La stessa macchina di profilatura a freddo può ricevere lo stesso nastro
Se il profilo selezionato richiede una striscia stretta, l'acquisto di un trefolo genitore più largo non consente di alimentare direttamente tale materiale più largo nello stesso utensile. La striscia deve essere preparata preventivamente. Un fornitore di trefolo già tagliato longitudinalmente esegue o organizza tale preparazione prima della consegna; l'acquirente di trefolo genitore la organizza dopo aver acquistato il trefolo genitore.
Confronta lo stesso grado di acciaio, spessore, finitura, larghezza richiesta del nastro, quantità accettata e data di consegna. Un prezzo più basso per tonnellata del trefolo genitore è solo uno degli elementi da considerare: esso esclude lavorazioni che potrebbero già essere incluse nel prezzo del trefolo già tagliato longitudinalmente.
Responsabilità dell'acquirente a colpo d'occhio
Scorrere per visualizzare l’intera tabella.
| Fattore | Acquista trefolo a larghezza intera | Acquista trefolo già tagliato longitudinalmente |
|---|---|---|
| Taglio longitudinale | Organizza una postazione di taglio longitudinale interna o affidata a terzi | Il fornitore consegna il nastro tagliato longitudinalmente concordato |
| Bilancio materiale | Tieni conto della massa del trefolo genitore, del materiale di risulta (trim) e di eventuali larghezze di nastro non utilizzate | Concorda la quantità di nastro accettata e l'eventuale ordine minimo |
| Dimensioni del trefolo | Specifica sia i limiti del trefolo genitore sia quelli del trefolo finito | Specifica i limiti del trefolo finito per ricezione e alimentazione |
| Accettazione della qualità | Controlla il materiale del trefolo genitore e il risultato del successivo taglio longitudinale | Accetta il materiale consegnato, la larghezza, lo stato dei bordi e l'avvolgimento |
| Costo | Aggiungi i costi di lavorazione, trasporto tra le fasi e movimentazione | Identifica quali voci di preparazione e consegna sono incluse |
Quando ciascun tipo di acquisto è più adatto?
La compatibilità con l'attrezzatura precede il prezzo
Partire dal nastro richiesto e dai macchinari effettivi. Acquisire la larghezza di ingresso e i limiti del materiale per il profilo, quindi i limiti di diametro interno, diametro esterno e massa della bobina per la profilatrice. Per un acquisto a larghezza intera, verificare anche i limiti di ingresso e uscita della taglierina longitudinale. Una bobina madre compatibile con la taglierina può comunque produrre bobine non compatibili con lo svolgitore della profilatrice.
Trefolo già tagliato longitudinalmente per capacità limitata o domanda variabile
Preferisci il trefolo già tagliato longitudinalmente se non disponi di un'operazione di taglio qualificata, se la postazione disponibile non rispetterebbe la data di produzione oppure se l'ordine è troppo piccolo o irregolare per utilizzare in modo efficiente il trefolo genitore. Può inoltre semplificare un programma stabile con larghezza ripetuta, purché il fornitore soddisfi costantemente la specifica del trefolo finito.
Trefolo a larghezza intera per un programma qualificato e ripetibile
Preferisci il trefolo a larghezza intera se disponi di un processo qualificato con capacità disponibile, di un layout di taglio ripetibile coerente con la domanda e di un vantaggio di costo complessivo. Prima di attribuire tale vantaggio, definisci la qualità del nastro finito e le dimensioni dei trefoli — non solo la massa massima di trefolo genitore accettata dal processo.
Acquisto misto per domanda non uniforme di larghezza
Adotta un approccio misto quando la domanda varia in funzione della larghezza. Una larghezza stabile ad alto volume potrebbe giustificare un programma basato su trefolo genitore, mentre una larghezza a basso volume o variabile viene acquistata già tagliata longitudinalmente. Non considerare ogni striscia in un layout multi-larghezza come output utile, a meno che non vi sia un impiego produttivo certo. Le strisce non allocate generano scorte invece che risparmi.
La tolleranza di larghezza è solo uno dei criteri di accettazione. Concordare le modalità di misurazione e valutazione di larghezza, bava sui bordi, curvatura laterale, ondulazione dei bordi e condizione di avvolgimento per il materiale e la linea selezionati. Utilizzare i requisiti effettivi del prodotto e delle attrezzature, anziché adottare acriticamente la tolleranza pubblicizzata da un singolo trasformatore. Quando viene proposto un nuovo materiale, una nuova larghezza o un nuovo trasformatore, eseguire una prova concordata per verificare se il nastro viene alimentato correttamente e forma il prodotto richiesto.
Un ordine esemplificativo: utilizzo del materiale e cambio dei trefoli
Si consideri un ordine ipotetico di 103,68 tonnellate metriche di striscia accettata da 400 mm. Entrambe le forniture utilizzano lo stesso materiale approvato, lo stesso spessore e la stessa finitura; una larghezza genitore di 1.250 mm; 9 t per rotolo genitore; e un trasformatore qualificato con slot confermato. La linea a valle accetta strisce da 400 mm e rotoli fino a 3 t, con diametri interno ed esterno compatibili.
Dalla larghezza del trefolo genitore alla massa utile del nastro
Il layout ipotizzato produce tre nastri da 400 mm e rimuove complessivamente 50 mm come rifilo laterale. Ciò corrisponde a un utilizzo geometrico della larghezza pari a 1.200 ÷ 1.250 = 96%. Con spessore uniforme e uguale lunghezza dei nastri, ciascun coil finito pesa 9 × 400 ÷ 1.250 = 2,88 t. I tre coil finiti pesano complessivamente 8,64 t; il rifilo ammonta a 0,36 t. Questo bilancio semplificato esclude gli scarti di testa e coda, il materiale scartato e le perdite successive durante la formatura; tali elementi devono essere inclusi nell'ordine effettivo.
Dodici trefoli genitore comportano quindi un acquisto di 108 t e producono 36 trefoli tagliati longitudinalmente contenenti 103,68 t, più 4,32 t di trim. Il preventivo per trefolo già tagliato longitudinalmente in questo esempio offre gli stessi 36 trefoli da 2,88 t ciascuno. Ogni chilogrammo del nastro accettato ha un impiego assegnato.
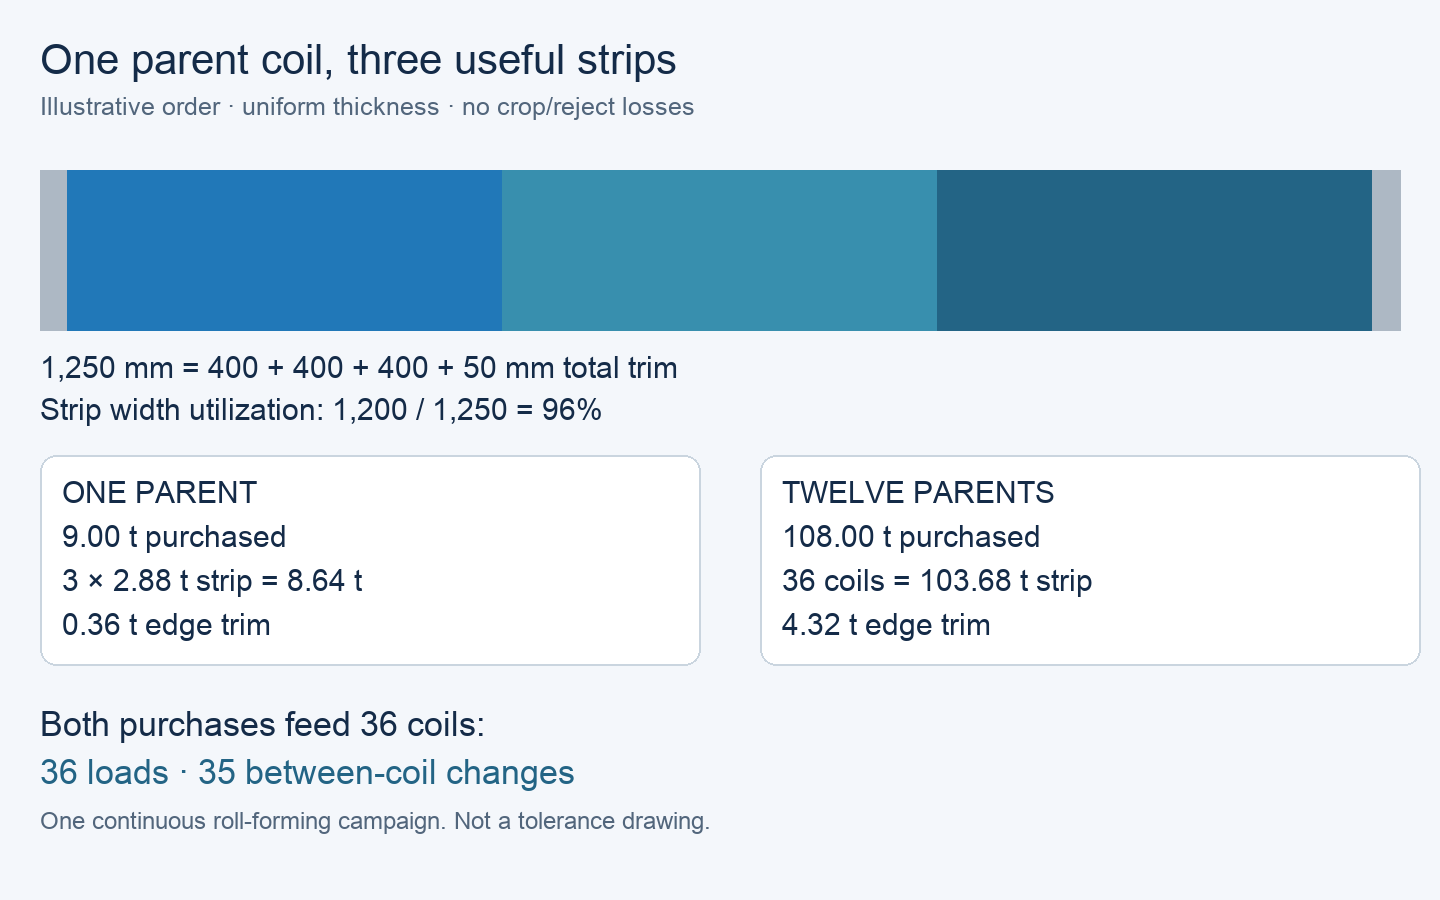
Contare le sostituzioni al formatore a rulli, non allo slitter
Scorrere per visualizzare l’intera tabella.
| Quantità | Acquisto in larghezza intera, poi taglio longitudinale (slitting) | Acquisto già tagliato longitudinalmente (ready-slit) |
|---|---|---|
| Bobine madri caricate sullo slitter | 12 | Gestito prima della consegna |
| Bobine caricate sul formatore a rulli | 36 bobine da 2,88 t ciascuna | 36 bobine da 2,88 t ciascuna |
| Sostituzioni tra bobine in una campagna continua | 35 | 35 |
| Massa accettata del nastro | 103.68 t | 103.68 t |
Entrambe le opzioni richiedono 36 caricamenti sul formatore a rulli e 35 sostituzioni tra bobine per una campagna continua. Confrontare 12 bobine madri con 36 bobine tagliate longitudinalmente genererebbe confusione tra due stadi produttivi diversi. Campagne multiple, cambi di qualità o dimensioni diverse delle bobine di fornitura modificherebbero il conteggio operativo.
Se la stessa linea potesse accettare solo 1,5 t per bobina, ogni bobina di nastro da 2,88 t dovrebbe essere divisa in due bobine da 1,44 t da un trasformatore in grado di fornire tale configurazione. L’ordine conterrebbe quindi 72 bobine e 71 sostituzioni tra bobine. Richiedere nuovamente un preventivo per il riavvolgimento aggiuntivo, l’imballaggio e la movimentazione prima di scegliere una delle due opzioni di acquisto.
Come confrontare i costi per lo stesso output utilizzabile
Aggiungere soltanto i costi che ciascun preventivo lascia a carico dell’acquirente
Confrontare la spesa totale per consegnare lo stesso nastro accettato nello stesso punto di ricezione. Se il prezzo del nastro già tagliato include il servizio di slitting, non aggiungere nuovamente tale voce. Includere la lavorazione della bobina madre, il trasporto tra gli impianti, l’imballaggio, la ricezione, la movimentazione e lo stoccaggio, qualora siano voci distinte. Mantenere separato qualsiasi eventuale credito per scarto fino a quando non ne sia stabilito il valore e la proprietà.
I seguenti preventivi ipotetici in USD proseguono lo stesso ordine. Entrambi sono ipotizzati conformi ai requisiti di accettazione del nastro e alla data di produzione. I preventivi relativi a materiale e lavorazione includono l’imballaggio concordato e le ispezioni di accettazione per le rispettive fasi di consegna. I costi comuni di formatura a valle sono identici e pertanto esclusi. Non sono inclusi imposte, differenze finanziarie, perdite iniziali/finali né crediti per scarto. Queste cifre illustrano il calcolo; non rappresentano prezzi di mercato correnti.
Confronto illustrativo dei costi
Scorrere per visualizzare l’intera tabella.
| Voce di costo | Acquisto in larghezza intera, poi taglio longitudinale (slitting) | Acquisto già tagliato longitudinalmente (ready-slit) |
|---|---|---|
| Materiale | 108 t × 980 USD/t = 105.840,00 USD | 103,68 t × 1.070 USD/t = 110.937,60 USD |
| Taglio longitudinale (slitting) e riavvolgimento | Voce separata: 2.600,00 USD | Incluso nel prezzo del nastro |
| Trasporto fino allo stabilimento di ricezione | 2.000,00 USD; comprende tutti i tratti di trasporto | $2,400.00 |
| Movimentazione e stoccaggio a carico dell’acquirente | $900.00 | $500.00 |
| Spesa totale | $111,340.00 | $113,837.60 |
| Spesa per tonnellata accettata | 1.073,88 USD/t | 1.097,97 USD/t |
Secondo queste ipotesi, scegliere l’acquisto in larghezza intera con un trasformatore qualificato: fornisce lo stesso nastro accettato entro i tempi previsti, con un risparmio di 2.497,60 USD. Non riduce il numero di sostituzioni tra bobine a valle. Il vantaggio scompare se i costi netti aggiuntivi di questa opzione, rispetto alla fornitura già tagliata longitudinalmente, superano i 2.497,60 USD. Eventuali costi aggiuntivi non preventivati (riavvolgimento, stoccaggio o trasporto) devono essere chiariti prima dell’emissione dell’ordine.
Se un preventivo lascia in sospeso prove di accettazione, trasporto o una voce di lavorazione con la dicitura «da confermare», registrarla come «sconosciuta» anziché zero. Se il trasformatore non è in grado di garantire la qualità del nastro o di definire uno slot operativo valido, il calcolo più economico non rende idoneo l’acquisto in larghezza intera. Selezionare un’offerta già tagliata longitudinalmente qualificata oppure richiedere una proposta revisionata di lavorazione.
Come la qualità del trefolo tagliato longitudinalmente influisce sulla produzione
Condizione del bordo e alimentazione rettilinea
Il borchietto (burr) è un bordo rialzato risultante dal taglio. La sua altezza e direzione possono influenzare la movimentazione del bordo e il contatto con guide o rulli di formatura. Specificare quale faccia deve essere controllata, il metodo di misurazione e i criteri di accettazione concordati, in funzione dello spessore effettivo del materiale e delle attrezzature impiegate. Non adottare un limite generico di borchietto valido per tutte le bobine.
Il camber è la curvatura laterale del nastro osservata nel suo piano. Un nastro curvo può deviare contro le guide di ingresso e contribuire a problemi di allineamento o profilo. Effettuare la misurazione secondo la lunghezza di riferimento e il metodo concordati. Verificare anche l’allineamento delle guide: un problema di alimentazione non dimostra che la bobina tagliata longitudinalmente in entrata ne sia l’unica causa.
Piattezza in ingresso
L’ondulazione del bordo (edge wave) descrive un bordo ondulato rispetto al resto del nastro. Un allungamento non uniforme lungo la larghezza può rendere i bordi più lunghi del centro, impedendo loro di adagiarsi in piano. Ciò può perturbare il supporto in ingresso e la coerenza della formatura. Registrare le condizioni rilevanti (scarico/carico), il metodo di supporto e la misurazione della piattezza concordata, anziché stimare l’accettazione da una semplice fotografia.
Questi controlli si applicano alla bobina finita di alimentazione in entrambe le modalità di acquisto. Una volta che entrambe le forniture soddisfano i requisiti di accettazione della linea, utilizzare il confronto basato sull’effettivo rendimento di materiale e sui costi completi per decidere l’opzione di acquisto.
Cosa specificare prima di piazzare l'ordine
Dimensioni e accettazione della bobina finita
diametro interno, diametro esterno e massa massima del rotolo finito diametro interno, diametro esterno e massa massima del rotolo finito. Includere il requisito di prova del materiale o del profilo, se applicabile. Una massa massima da sola non garantisce che il rotolo si adatti al mandrino o allo spazio disponibile per il diametro.
Ambito di lavorazione e tracciabilità dalla bobina madre al nastro
Per un acquisto in larghezza intera, indicare la sede di lavorazione e la persona o società che commissiona il servizio di taglio longitudinale. Assegnare la responsabilità per la registrazione della massa da bobina madre a nastro, per il materiale residuo, per la proprietà dei ritagli e per un nastro rifiutato. Per una fornitura già tagliata longitudinalmente, inserire i corrispondenti requisiti di accettazione della bobina consegnata nei termini di acquisto.
Alla ricezione, utilizzare un elenco bobine che associ ciascuna bobina tagliata longitudinalmente alla rispettiva bobina madre e ai documenti di materiale. Nell’esempio, una riga potrebbe identificare la bobina madre P01, il nastro P01-A, larghezza 400 mm, massa nominale di esempio 2,88 t e il verbale di ispezione concordato. Verificare la corrispondenza tra etichette effettive, quantità misurate e documenti prima di rilasciare le bobine alla produzione. Definire in anticipo le modalità di blocco e sostituzione delle bobine non conformi.
Domande frequenti
Un centro di servizi può eseguire il taglio longitudinale (slitting) su una bobina madre che acquisto separatamente?
Sì, purché il centro di servizi selezionato accetti quel materiale, quella dimensione di bobina madre e quell’ambito di lavorazione. Preventivare in anticipo la disponibilità di lavorazione, i criteri di accettazione del nastro, il trasporto e le dimensioni della bobina finita prima di acquistare la bobina madre. La proprietà della bobina madre e la responsabilità per il taglio longitudinale possono essere ripartite tra aziende diverse senza modificare le caratteristiche richieste del nastro finito.
Una tolleranza più stretta sulla larghezza del nastro comporta anche una tolleranza più stretta sullo spessore?
No. Il taglio longitudinale (slitting) controlla la larghezza tagliata, ma non definisce una nuova specifica di spessore dell’acciaio. Specificare la base di riferimento per lo spessore e i criteri di accettazione separatamente dalla larghezza, quindi verificare entrambi in relazione al prodotto selezionato e alle attrezzature di formatura.
Diverse larghezze di nastro possono condividere una stessa bobina madre?
Sì, purché il trasformatore possa produrre il layout concordato e le larghezze risultanti siano compatibili con il taglio necessario. Il rendimento utile dipende dalla domanda per ciascuna larghezza ottenuta. Le strisce non utilizzate vanno quotare come scorte detenute o secondo altra destinazione concordata, anziché considerarle prodotto accettato ai fini di questo ordine.
Una bobina madre di maggiori dimensioni riduce i tempi di fermo del profilatore a freddo?
Solo se alla fine consente di ottenere bobine di alimentazione più grandi e compatibili, oppure migliora effettivamente il programma di produzione. La sola dimensione della bobina madre non riduce le sostituzioni a valle. Nell’ordine analizzato, entrambi gli acquisti forniscono le stesse 36 bobine di alimentazione, pertanto il numero di sostituzioni tra bobine è identico.
È possibile eseguire la squadratura su acciaio verniciato dopo l’applicazione del rivestimento?
Può essere offerto in questa forma, ma la sequenza di lavorazione e i requisiti di accettazione devono essere compatibili con il rivestimento e il prodotto specificati. Richiedere lo stato dei bordi squadrati, la protezione della superficie, l’imballaggio e i termini applicabili relativi al rivestimento. Non si deve ritenere che il nome di una resina dimostri automaticamente l’accettabilità di un determinato processo di squadratura e formatura.
Cosa si deve fare se una bobina consegnata supera l’ispezione di larghezza ma non viene alimentata correttamente?
Trattenere la bobina interessata e confrontarne diametro interno, diametro esterno, massa, avvolgimento e condizione della striscia con i requisiti concordati e la configurazione della macchina. Registrare l’identità della bobina e il problema osservato. Una misura di larghezza conforme da sola non garantisce la compatibilità con la linea di produzione, e una semplice fotografia non può individuare la causa del problema.
Base tecnica e ambito di applicazione della fonte
Base tecnica: Roll-Kraft, Guide di ingresso — Dove inizia la corretta profilatura, discussione sull’allineamento in ingresso e sulla curvatura; Bradbury, Flat Book Parte 1, spiegazione delle ondulazioni ai bordi/dell’allungamento disuguale. Queste fonti relative a macchine e processi supportano i meccanismi descritti, non tolleranze universali né affermazioni secondo cui il taglio longitudinale causerebbe ogni difetto. Il confronto di massa e costo rimane ipotetico.

