
Apa yang Berubah Ketika Anda Membeli Koil Lebar Penuh atau Koil Terbelah?
Koil lebar penuh adalah koil induk yang lebih lebar, dikirimkan sebelum pemotongan lebar yang diperlukan untuk produk Anda. Koil terbelah adalah strip sempit yang dipotong memanjang dari koil induk dan digulung ulang. Di sini, istilah 'lebar penuh' mengacu pada lebar koil induk yang ditawarkan untuk pesanan tertentu, bukan lebar pabrik standar atau jaminan bahwa tepi aslinya tidak dipangkas.
Mesin Forming Gulung yang Sama Dapat Menerima Strip yang Sama
Jika profil yang dipilih memerlukan strip sempit, membeli koil induk yang lebih lebar tidak memungkinkan Anda memasukkan material yang lebih lebar tersebut langsung ke dalam perlengkapan (tooling) yang sama. Strip harus dipersiapkan terlebih dahulu. Pemasok koil terbelah siap pakai melakukan atau mengatur persiapan tersebut sebelum pengiriman; pembeli koil induk mengatur proses ini setelah membeli koil induk.
Bandingkan kelas baja, ketebalan, permukaan akhir, lebar strip yang dibutuhkan, kuantitas yang diterima, dan tanggal pengiriman yang sama. Harga per tonne koil induk yang lebih rendah hanyalah salah satu faktor masukan; harga ini tidak mencakup pekerjaan yang mungkin sudah termasuk dalam harga koil terbelah siap pakai.
Tanggung Jawab Pembeli Secara Sekilas
Geser untuk melihat tabel lengkap.
| Faktor | Beli koil lebar penuh | Beli koil terbelah siap pakai |
|---|---|---|
| Pembelahan | Atur slot pembelahan internal atau kontraktor | Pemasok mengirimkan strip terbelah sesuai kesepakatan |
| Keseimbangan bahan | Perhitungkan massa koil induk, potongan tepi (trim), dan lebar strip yang tidak terpakai | Sepakati kuantitas strip yang diterima serta pesanan minimal (jika ada) |
| Dimensi koil | Tentukan batas koil induk dan koil jadi | Tentukan batas koil jadi untuk penerimaan dan umpan ke mesin |
| Penerimaan kualitas | Kendalikan bahan koil induk dan hasil pembelahan selanjutnya | Terima material, lebar, kondisi tepi, dan kondisi penggulungan yang dikirimkan |
| Biaya | Tambahkan biaya pengolahan, transportasi antar tahap, dan penanganan | Identifikasi item persiapan dan pengiriman mana yang termasuk |
Kapan Masing-Masing Jenis Pembelian Lebih Sesuai?
Kesesuaian Peralatan Mendahului Harga
Mulailah dari kebutuhan strip dan peralatan aktual. Dapatkan lebar input dan batasan material untuk profil tersebut, kemudian batas diameter dalam, diameter luar, dan massa koil untuk mesin forming gulung. Untuk pembelian koil lebar penuh, periksa juga batas masuk dan keluar slitter. Koil induk yang cocok untuk slitter masih bisa menghasilkan koil yang tidak cocok untuk uncoiler mesin forming gulung.
Koil Terbelah Siap Pakai untuk Kapasitas Terbatas atau Permintaan Berubah-ubah
Utamakan pasokan koil terbelah siap pakai ketika Anda tidak memiliki operasi pembelahan yang memenuhi syarat, slot pembelahan yang tersedia tidak sesuai dengan jadwal produksi, atau pesanan terlalu kecil atau tidak rutin sehingga koil induk tidak dapat dimanfaatkan secara efisien. Pendekatan ini juga dapat menyederhanakan program berulang dengan lebar tetap, asalkan pemasok secara konsisten memenuhi spesifikasi koil jadi Anda.
Koil Lebar Penuh untuk Program yang Memenuhi Syarat dan Dapat Diulang
Utamakan pasokan koil lebar penuh ketika Anda memiliki prosesor yang kompeten dengan kapasitas tersedia, tata letak pemotongan yang dapat diulang dan sesuai dengan permintaan, serta keuntungan biaya total. Sebelum menetapkan keuntungan ini, pastikan kualitas strip jadi dan ukuran koil—bukan hanya massa maksimum koil masuk yang dapat ditangani prosesor.
Pembelian Campuran untuk Permintaan Lebar yang Tidak Merata
Gunakan pendekatan campuran ketika permintaan berbeda berdasarkan lebar. Lebar dengan volume tinggi dan stabil dapat membenarkan program koil induk, sedangkan lebar dengan volume rendah atau berubah-ubah dibeli dalam bentuk koil terbelah siap pakai. Jangan menghitung setiap strip dalam tata letak multi-lebar sebagai output yang berguna kecuali ada penggunaan produksi yang pasti untuknya. Strip yang tidak dialokasikan menciptakan persediaan, bukan penghematan.
Toleransi lebar hanyalah sebagian dari kriteria penerimaan. Sepakati cara pengukuran dan penilaian lebar, burr tepi, kelengkungan, gelombang tepi, dan kondisi penggulungan untuk material dan lini produksi yang dipilih. Gunakan persyaratan aktual produk dan peralatan, bukan sekadar mengacu pada toleransi yang diiklankan oleh satu prosesor. Ketika diusulkan material, lebar, atau prosesor baru, lakukan uji coba yang disepakati bersama untuk memastikan apakah strip tersebut dapat diumpankan dan dibentuk menjadi produk yang dipersyaratkan.
Contoh Pesanan: Pemanfaatan Material dan Penggantian Koil
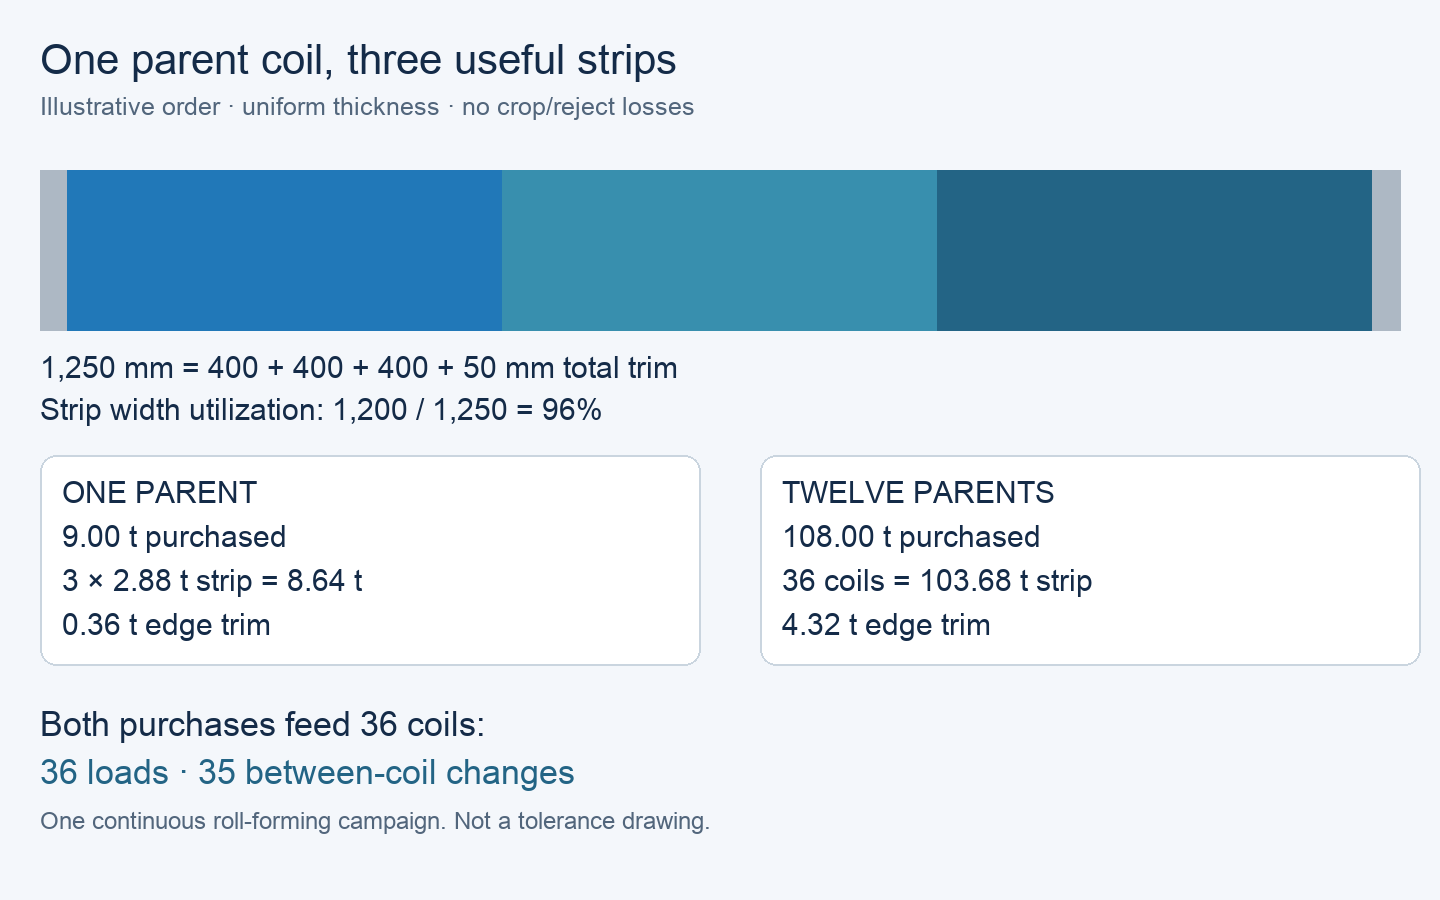
Pertimbangkan pesanan hipotetis sebanyak 103,68 ton metrik strip berukuran 400 mm yang diterima. Kedua pembelian menggunakan bahan yang disetujui sama, ketebalan dan permukaan akhir yang sama; lebar induk 1.250 mm; berat per kumparan induk 9 t; serta prosesor bersertifikasi dengan slot yang telah dikonfirmasi. Jalur hilir menerima strip lebar 400 mm dan kumparan hingga 3 t, dengan diameter dalam dan luar yang kompatibel.
Dari Lebar Koil Induk ke Massa Strip yang Dapat Digunakan
Tata letak yang diasumsikan menghasilkan tiga strip 400 mm dan membuang total 50 mm sebagai trim tepi. Hal ini memberikan pemanfaatan lebar geometris sebesar 1.200 ÷ 1.250 = 96%. Dengan ketebalan seragam dan panjang strip yang sama, masing-masing koil jadi berbobot 9 × 400 ÷ 1.250 = 2,88 ton. Tiga koil jadi berjumlah total 8,64 ton; trim menyumbang 0,36 ton. Neraca sederhana ini tidak memperhitungkan potongan kepala dan ekor, material afkir, serta kehilangan pada proses pembentukan selanjutnya; semua faktor tersebut harus dimasukkan dalam pesanan aktual.
Dengan demikian, dua belas koil induk membeli total 108 ton dan menghasilkan 36 koil terbelah berisi 103,68 ton strip yang diterima, ditambah 4,32 ton trim. Kutipan harga koil terbelah siap pakai dalam contoh ini menawarkan 36 koil yang sama masing-masing berbobot 2,88 ton. Setiap kilogram strip yang diterima memiliki alokasi penggunaan yang jelas.
Hitung perubahan di mesin roll former, bukan di mesin slitter
Geser untuk melihat tabel lengkap.
| Kuantitas | Pembelian lebar penuh, kemudian dislit | Pembelian siap-slit |
|---|---|---|
| Coil induk dimuat di mesin slitter | 12 | Ditangani sebelum pengiriman |
| Coil dimuat di mesin roll former | 36 coil masing-masing 2,88 t | 36 coil masing-masing 2,88 t |
| Perubahan antar-coil dalam satu kampanye berkelanjutan | 35 | 35 |
| Massa strip yang diterima | 103.68 t | 103.68 t |
Kedua opsi memerlukan 36 kali pemuatan di roll former dan 35 kali perubahan antar-coil dalam satu kampanye berkelanjutan. Membandingkan 12 coil induk dengan 36 coil slit akan mengacaukan dua tahap produksi yang berbeda. Beberapa kampanye, perubahan mutu, atau ukuran coil pasokan yang berbeda akan mengubah jumlah operasional.
Jika jalur yang sama hanya mampu menerima 1,5 t per coil, maka tiap coil strip 2,88 t harus dibagi menjadi dua coil masing-masing 1,44 t oleh prosesor yang mampu menyediakan konfigurasi tersebut. Pesanan tersebut kemudian akan berisi 72 coil dan 71 kali perubahan antar-coil. Lakukan penawaran ulang untuk biaya recoiling tambahan, pengemasan, dan penanganan sebelum memilih salah satu opsi pembelian.
Cara Membandingkan Biaya untuk Output yang Dapat Digunakan Sama
Tambahkan hanya biaya-biaya yang tetap menjadi tanggungan pembeli menurut masing-masing penawaran
Bandingkan total pengeluaran untuk mengantarkan jumlah strip yang diterima sama ke titik penerimaan yang sama. Jika harga strip slit sudah mencakup biaya slitting, jangan tambahkan biaya tersebut lagi. Sertakan biaya pengolahan coil induk, transportasi antar-fasilitas, pengemasan, penerimaan, penanganan, dan penyimpanan—jika biaya-biaya tersebut terpisah. Simpan kredit sisa potongan (scrap credit) secara terpisah hingga nilainya dan kepemilikannya ditetapkan.
Penawaran harga USD fiktif berikut merupakan kelanjutan dari pesanan yang sama. Keduanya diasumsikan memenuhi persyaratan penerimaan strip dan tanggal produksi. Penawaran harga material dan pemrosesan mencakup kemasan serta inspeksi penerimaan yang disepakati untuk masing-masing tahap pengiriman. Biaya pembentukan hilir umum bersifat identik dan tidak disertakan. Pajak, selisih pembiayaan, kehilangan awal/akhir, maupun kredit skrap tidak termasuk. Angka-angka ini hanya untuk mendemonstrasikan perhitungan; bukan harga pasar saat ini.
Perbandingan Biaya Ilustratif
Geser untuk melihat tabel lengkap.
| Item biaya | Pembelian lebar penuh, kemudian dislit | Pembelian siap-slit |
|---|---|---|
| Bahan | 108 t × $980/t = $105.840,00 | 103,68 t × $1.070/t = $110.937,60 |
| Slitting dan recoiling | Terpisah: $2.600,00 | Termasuk dalam harga strip |
| Ongkos kirim ke pabrik penerima | $2.000,00; mencakup semua tahap transportasi | $2,400.00 |
| Penanganan dan penyimpanan oleh pembeli | $900.00 | $500.00 |
| Total pengeluaran | $111,340.00 | $113,837.60 |
| Pengeluaran per tonne strip yang diterima | $1.073,88/t | $1.097,97/t |
Berdasarkan asumsi ini, pilih pembelian lebar penuh melalui prosesor yang memenuhi syarat: pasokan strip yang sama dan diterima dikirim tepat waktu dengan harga lebih murah $2.497,60. Opsi ini tidak mengurangi frekuensi penggantian coil di tahap hilir. Keuntungan ini hilang jika biaya tambahan bersih pada opsi ini—dibandingkan dengan pasokan slit siap pakai—melebihi $2.497,60. Biaya recoiling tambahan, penyimpanan, atau transportasi yang belum diperhitungkan harus diselesaikan terlebih dahulu sebelum pemesanan dilakukan.
Jika suatu penawaran menyatakan pengujian penerimaan, transportasi, atau biaya pengolahan sebagai 'akan dikonfirmasi', catat sebagai tidak diketahui—bukan nol. Jika prosesor tidak mampu menjamin kualitas strip atau ketersediaan slot kerja yang layak, perhitungan harga yang lebih murah tidak menjadikan pembelian lebar penuh cocok. Pilih penawaran siap-slit yang memenuhi syarat atau minta usulan pengolahan yang direvisi.
Bagaimana Kualitas Koil Terbelah Mempengaruhi Produksi
Kondisi Tepi dan Umpan Lurus
Burr adalah tepi potong yang terangkat. Tinggi dan arahnya dapat memengaruhi penanganan tepi serta kontak dengan panduan atau roll pembentuk. Tentukan permukaan mana yang diperiksa, metode pengukuran, dan batas penerimaan yang disepakati sesuai ketebalan material aktual dan peralatan. Jangan menerapkan satu batas burr generik untuk semua coil.
Camber adalah kelengkungan ke samping strip bila dilihat dalam bidangnya. Strip yang melengkung dapat menyimpang terhadap panduan masuk dan berkontribusi pada masalah keselarasan atau profil. Lakukan pengukuran berdasarkan panjang acuan dan metode yang disepakati. Periksa juga keselarasan panduan: masalah umpan tidak membuktikan bahwa coil slit masuk merupakan satu-satunya penyebabnya.
Kerataan pada Titik Masuk
Edge wave menggambarkan tepi bergelombang relatif terhadap bagian strip lainnya. Pemanjangan tak merata sepanjang lebar dapat membuat tepi lebih panjang daripada bagian tengah, sehingga tidak rata. Akibatnya dapat mengganggu penopang masuk dan konsistensi pembentukan. Catat kondisi tanpa beban/dengan beban, metode penopang, dan pengukuran kerataan yang disepakati—bukan menebak penerimaan dari foto.
Pemeriksaan-pemeriksaan ini berlaku untuk coil umpan jadi dalam kedua skema pembelian. Setelah kedua pasokan memenuhi penerimaan jalur, gunakan perbandingan pemanfaatan material aktual dan total biaya untuk memilih opsi pembelian.
Apa yang Harus Ditentukan Sebelum Menempatkan Pesanan
Dimensi Coil Jadi dan Persyaratan Penerimaan
diameter dalam kumparan jadi, diameter luar kumparan jadi, dan massa maksimum kumparan jadi diameter dalam kumparan jadi, diameter luar kumparan jadi, dan massa maksimum kumparan jadi. Sertakan persyaratan uji coba bahan atau profil bila berlaku. Massa maksimum saja tidak menjamin kumparan cocok dengan mandrel atau ruang bebas diameter yang tersedia.
Lingkup Pengolahan dan Jejak dari Coil Induk ke Strip
Untuk pembelian lebar penuh, sebutkan lokasi pengolahan dan pihak (perorangan atau perusahaan) yang memesan jasa slitting. Tetapkan tanggung jawab atas pencatatan massa dari coil induk ke strip, material sisa, kepemilikan trim, dan strip yang ditolak. Untuk pasokan siap-slit, cantumkan persyaratan penerimaan coil terkirim yang setara dalam ketentuan pembelian.
Saat penerimaan barang, gunakan daftar coil yang memetakan tiap coil slit ke coil induk dan dokumen materialnya. Sebagai contoh, satu baris dapat mengidentifikasi coil induk P01, strip P01-A, lebar 400 mm, massa nominal contoh 2,88 t, dan catatan inspeksi yang disepakati. Cocokkan label aktual, kuantitas terukur, dan dokumen sebelum melepaskan coil ke produksi. Tentukan terlebih dahulu cara penanganan dan penggantian coil yang tidak sesuai.
Pertanyaan yang sering diajukan
Apakah pusat layanan (service center) dapat menslit coil induk yang saya beli secara terpisah?
Ya, asalkan pusat layanan yang dipilih menerima material, ukuran coil induk, dan lingkup pekerjaan tersebut. Dapatkan kutipan untuk slot pengolahan, penerimaan strip, transportasi, dan dimensi coil jadi sebelum membeli coil induk. Kepemilikan coil induk dan tanggung jawab slitting dapat dibagi antar-perusahaan tanpa mengubah spesifikasi strip jadi yang diperlukan.
Apakah toleransi lebar slit yang lebih ketat juga berarti toleransi ketebalan yang lebih ketat?
Tidak. Slitting mengontrol lebar potongan; tidak menetapkan spesifikasi baru untuk ketebalan baja. Tentukan dasar ketebalan dan kriteria penerimaannya secara terpisah dari lebar, lalu verifikasi keduanya terhadap produk dan peralatan pembentuk yang dipilih.
Apakah lebar strip yang berbeda dapat dibagi dalam satu coil induk?
Ya, jika prosesor mampu memproduksi tata letak yang disepakati dan lebar-lebar tersebut sesuai dengan trim yang diperlukan. Yield berguna tergantung pada permintaan untuk setiap lebar hasil akhir. Hargai strip yang tidak terpakai sebagai persediaan yang dipertahankan atau disposisi lain yang disepakati, bukan sebagai output yang diterima untuk pesanan ini.
Apakah gulungan induk (parent coil) yang lebih besar akan mengurangi waktu henti roll former?
Hanya jika pada akhirnya menghasilkan gulungan umpan (feed coil) yang lebih besar dan kompatibel, atau secara lain meningkatkan jadwal produksi aktual. Ukuran gulungan induk saja tidak mengurangi perubahan di hilir. Pada contoh pesanan yang dibahas, kedua pembelian menghasilkan jumlah gulungan umpan yang sama, yaitu 36 buah, sehingga jumlah pergantian antar-gulungan pun sama.
Apakah baja berlapis cat dapat digulung (slit) setelah dilapisi?
Produk tersebut memang dapat ditawarkan dalam kondisi sudah digulung pasca-lapisan, tetapi urutan proses dan persyaratan penerimaan harus sesuai dengan lapisan dan produk yang ditentukan. Mohon konfirmasi kondisi tepi hasil gulungan (slit-edge), perlindungan permukaan, kemasan, serta ketentuan lapisan yang berlaku. Jangan berasumsi bahwa nama resin saja membuktikan bahwa proses penggulungan dan pembentukan tertentu dapat diterima.
Apa yang harus dilakukan jika gulungan yang dikirim lolos inspeksi lebar tetapi tidak dapat diumpankan dengan benar?
Tahan gulungan yang bermasalah dan bandingkan diameter dalam aktualnya, diameter luar aktualnya, massa aktualnya, cara penggulungannya (winding), serta kondisi strip-nya terhadap persyaratan yang disepakati dan konfigurasi mesin. Catat identitas gulungan serta masalah yang diamati. Hasil pengukuran lebar yang memenuhi syarat saja tidak menjamin kesesuaian dengan jalur produksi, dan foto saja tidak cukup untuk mengidentifikasi penyebab masalah.
Dasar Teknis dan Ruang Lingkup Sumber
Dasar teknis: Roll-Kraft, Entry Guides—Where Proper Roll Forming Begins (pembahasan penjajaran masuk dan camber); Bradbury, Flat Book Part 1 (penjelasan gelombang tepi/elongasi tak merata). Sumber-sumber mesin/proses ini mendukung mekanisme yang dimaksud, bukan toleransi universal atau klaim bahwa proses penggulungan (slitting) menyebabkan semua cacat. Perbandingan massa dan biaya tetap bersifat ilustratif.

