
Co się zmienia przy zakupie zapasu w pełnej szerokości lub zapasu pociętego na paski?
Zapas w pełnej szerokości to szerszy zapas macierzysty dostarczany przed cięciem na wymaganą szerokość dla Twojego produktu. Zapas pocięty na paski to węższy pasek uzyskany przez podłużne cięcie zapasu macierzystego i nawinięty ponownie. W tym kontekście „pełna szerokość” oznacza szerokość zapasu macierzystego oferowaną w ramach zamówienia, a nie uniwersalną szerokość walcowni ani gwarancję, że oryginalne krawędzie nie zostały obcięte.
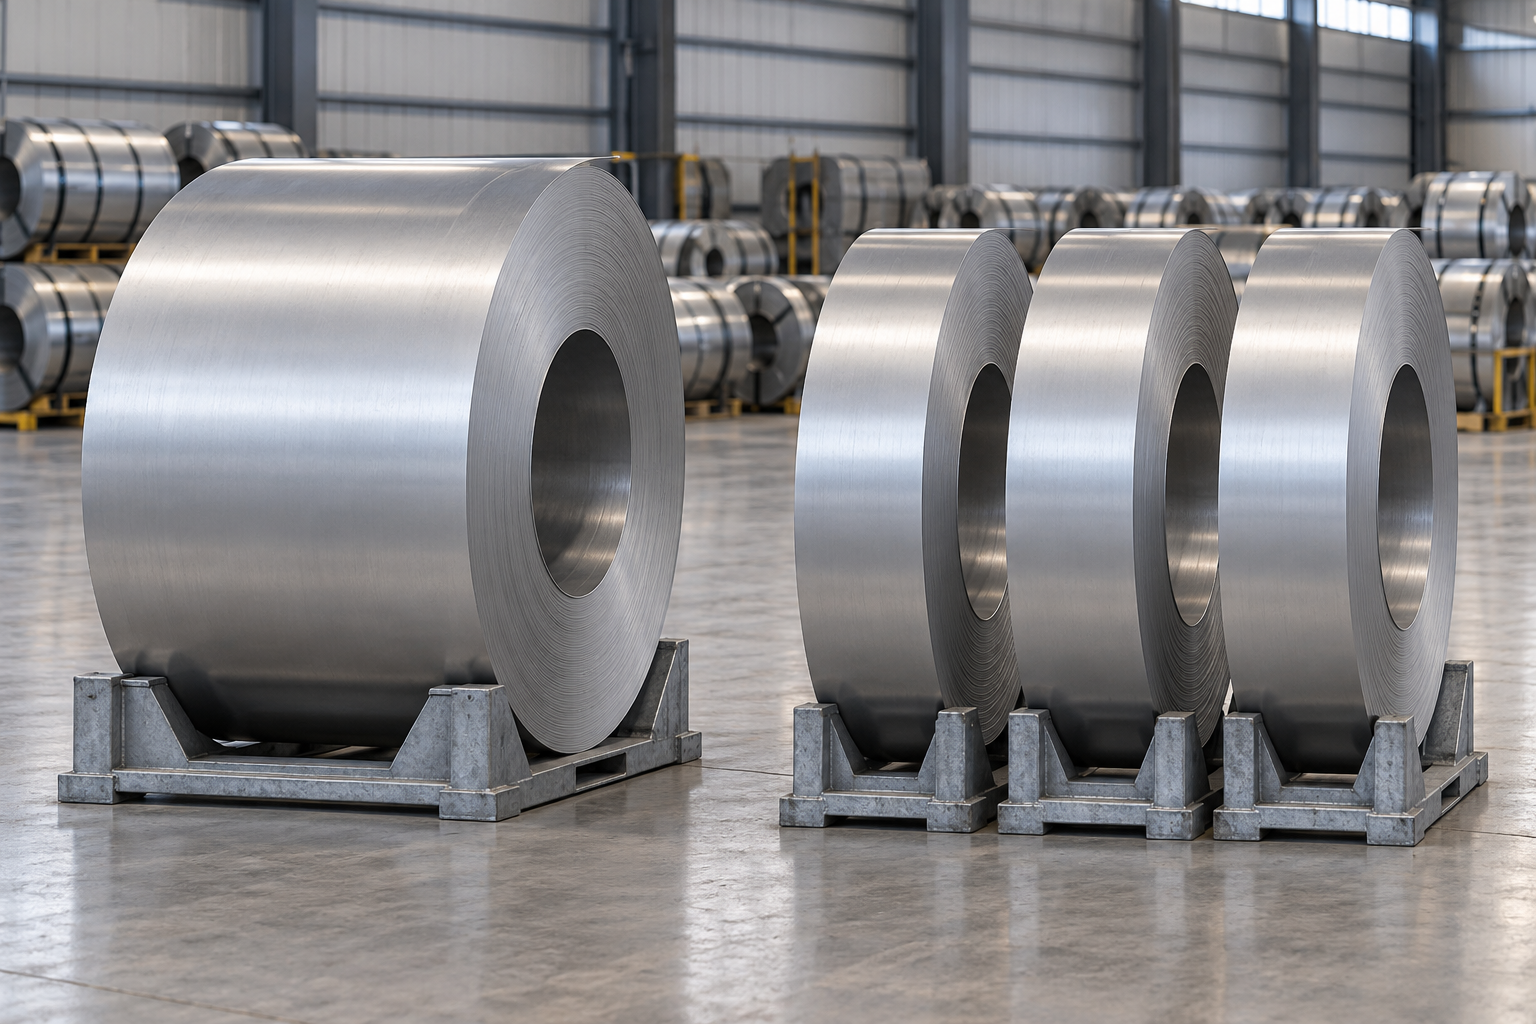
Ta sama maszyna do gięcia z rolki może otrzymać ten sam pasek
Jeśli wybrany profil wymaga wąskiego paska, zakup szerszego zapasu macierzystego nie pozwala na bezpośrednie wprowadzenie tego szerszego materiału do tej samej osprzętu. Pasek musi zostać najpierw przygotowany. Dostawca zapasu pociętego na paski wykonuje lub organizuje to przygotowanie przed dostawą; nabywca zapasu macierzystego organizuje je po jego zakupie.
Porównaj ten sam gatunek stali, grubość, powierzchnię, wymaganą szerokość paska, zaakceptowaną ilość i termin dostawy. Niższa cena zapasu macierzystego za tonę to tylko jeden czynnik. Nie obejmuje ona prac, które mogą być już zawarte w cenie zapasu pociętego na paski.
Obowiązki nabywcy — podsumowanie
Przesuń, aby wyświetlić pełną tabelę.
| Czynnik | Zakup zapasu w pełnej szerokości | Zakup zapasu gotowego do użycia (pociętego na paski) |
|---|---|---|
| Pocięcie na paski | Zorganizuj dostęp do własnego lub zewnętrznego urządzenia do pocięcia na paski | Dostawca dostarcza umówionego paska pociętego na paski |
| Bilans materiału | Uwzględnij masę zapasu macierzystego, obcięte krawędzie oraz wszelkie nieużywane szerokości pasków | Ustal zaakceptowaną ilość paska oraz ewentualne minimalne zamówienie |
| Wymiary zapasu | Określ ograniczenia zarówno zapasu macierzystego, jak i zapasu gotowego | Określ ograniczenia zapasu gotowego dotyczące odbioru i podawania do maszyny |
| Akceptacja jakości | Kontroluj materiał macierzysty oraz wynik kolejnego pocięcia na paski | Zaakceptuj dostarczony materiał, szerokość, stan krawędzi i nawinięcia |
| Koszt | Dodaj koszty przetwarzania, transportu między etapami oraz manipulacji | Określ, które pozycje przygotowania i dostawy są uwzględnione |
Kiedy który zakup jest lepszym rozwiązaniem?
Dopasowanie do wyposażenia ma pierwszeństwo przed ceną
Punktem wyjścia powinna być wymagana taśma oraz posiadany park maszynowy. Ustal szerokość wejściową i ograniczenia materiałowe profilu, a następnie dopuszczalne zakresy średnicy wewnętrznej, średnicy zewnętrznej i masy kręgu dla profilarki. Przy zakupie kręgów w pełnej szerokości sprawdź również ograniczenia wejściowe i wyjściowe przecinarki. Krąg wyjściowy pasujący do przecinarki może wciąż generować kręgi, które nie zmieszczą się na rozwijarce profilarki.
Zapas gotowy do użycia (pocięty na paski) przy ograniczonej zdolności produkcyjnej lub zmiennej wielkości popytu
Preferuj zapas gotowy do użycia, gdy nie dysponujesz kwalifikowaną operacją pocięcia na paski, dostępny termin pocięcia nie pozwoli na dotrzymanie terminu produkcji lub zamówienie jest zbyt małe lub nieregularne, aby efektywnie wykorzystać zapas macierzysty. Może to również uprościć stabilny program produkcyjny z powtarzającą się szerokością paska, jeśli dostawca systematycznie spełnia Twoje specyfikacje zapasu gotowego.
Zapas w pełnej szerokości dla kwalifikowanego i powtarzalnego programu
Preferuj zapas w pełnej szerokości, gdy dysponujesz kompetentnym procesorem z dostępną mocą produkcyjną, powtarzalnym układem cięcia dopasowanym do popytu oraz pełną przewagą kosztową. Zanim przypiszesz tę przewagę, ustal jakość końcowego paska i rozmiary zapasów — nie tylko maksymalną masę zapasu wejściowego procesora.
Mieszany zakup przy niestabilnym popycie ze względu na szerokość
Zastosuj podejście mieszane, gdy popyt różni się w zależności od szerokości. Stabilny popyt wysokiej objętości na określoną szerokość może uzasadniać program oparty na zapasie macierzystym, podczas gdy niski popyt lub zmienny popyt na inną szerokość uzasadnia zakup zapasu gotowego do użycia. Nie traktuj każdego paska w układzie wieloszerokościowym jako użytecznego wyjścia, chyba że istnieje pewne zastosowanie produkcyjne. Nieprzydzielone paski tworzą zapas magazynowy zamiast oszczędności.
Tolerancja szerokości to tylko jedno z kryteriów odbioru. Ustal sposób pomiaru i oceny szerokości, zadziorów krawędzi, krzywizny wzdłużnej, falistości krawędzi oraz stanu nawinięcia dla wybranego materiału i linii produkcyjnej. Kieruj się rzeczywistymi wymaganiami produktu i sprzętu, a nie tolerancjami reklamowanymi przez jednego przetwórcę. Gdy proponowany jest nowy materiał, szerokość lub przetwórca, przeprowadź uzgodnione próby, aby sprawdzić, czy taśma prawidłowo podaje się i formuje wymagany produkt.
Przykładowe zamówienie: wykorzystanie materiału i zmiana zapasów
Rozważmy hipotetyczne zamówienie na 103,68 t metrycznych zaakceptowanego paska o szerokości 400 mm. Obie zakupowe ścieżki wykorzystują ten sam zatwierdzony materiał, grubość i wykończenie; szerokość macierzystą 1250 mm; masę 9 t na zwijak macierzysty oraz kwalifikowanego przetwórcę z potwierdzonym terminem. Linia wtórna akceptuje paski o szerokości 400 mm oraz zwijaki o masie do 3 t, zgodne pod względem średnicy wewnętrznej i zewnętrznej.
Od szerokości zapasu macierzystego do masy użytecznego paska
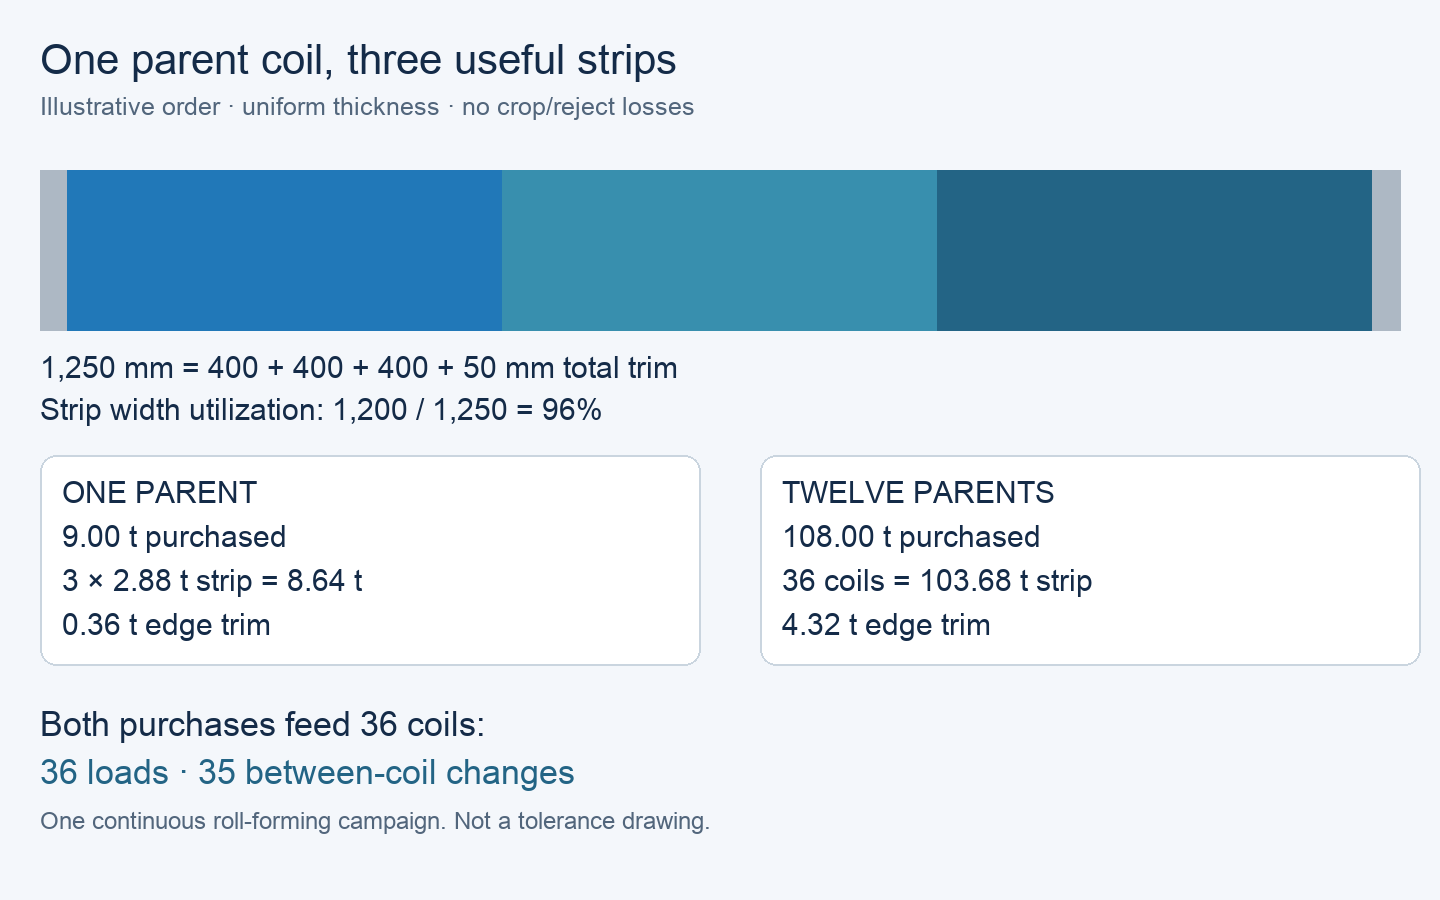
Przyjęty układ krojenia daje trzy taśmy o szerokości 400 mm i generuje łącznie 50 mm odpadów krawędziowych. Daje to geometryczne wykorzystanie szerokości na poziomie 1200 ÷ 1250 = 96%. Przy jednorodnej grubości i jednakowej długości taśm masa każdego gotowego kręgu wynosi 9 × 400 ÷ 1250 = 2,88 t. Trzy gotowe kręgi mają łącznie masę 8,64 t; odpady krawędziowe stanowią 0,36 t. Ten uproszczony bilans nie obejmuje naddatków z czoła i końca zwoju, materiału odrzuconego oraz późniejszych strat w procesie formowania; uwzględnij je w rzeczywistym zamówieniu.
Dlatego dwanaście zapasów macierzystych oznacza zakup 108 t i wytworzenie 36 zapasów pociętych na paski o łącznej masie 103,68 t oraz 4,32 t odpadów krawędziowych. Oferta zapasu gotowego do użycia w tym przykładzie obejmuje te same 36 zapasów po 2,88 t każdy. Każdy kilogram zaakceptowanego paska ma przypisane zastosowanie.
Liczba zmian na maszynie do gięcia z taśmy, a nie na maszynie do cięcia wzdłuż
Przesuń, aby wyświetlić pełną tabelę.
| Ilość | Zakup taśmy pełnoszerokościowej, a następnie jej cięcie wzdłuż | Zakup gotowej taśmy już przeciętej wzdłuż |
|---|---|---|
| Koła macierzyste załadowane na maszynie do cięcia wzdłuż | 12 | Obsługiwane przed dostawą |
| Koła załadowane na maszynie do gięcia z taśmy | 36 szt. po 2,88 t | 36 szt. po 2,88 t |
| Zmiany między kołami w jednej ciągłej kampanii produkcyjnej | 35 | 35 |
| Zaakceptowana masa taśmy | 103.68 t | 103.68 t |
Obie opcje wymagają 36 załadowań na maszynie do gięcia z taśmy oraz 35 zmian między kołami w jednej ciągłej kampanii produkcyjnej. Porównanie 12 kół macierzystych z 36 kołami przeciętymi wzdłuż prowadziłoby do pomieszania dwóch różnych etapów produkcji. W przypadku wielu kampanii, zmian gatunku stali lub innych rozmiarów kół dostawczych liczba operacyjnych zmian ulegnie zmianie.
Jeśli ta sama linia może przyjmować maksymalnie 1,5 t na koło, to każde koło taśmy o masie 2,88 t musiałoby zostać podzielone przez przetwórcę na dwa koła o masie 1,44 t – pod warunkiem, że przetwórca jest w stanie zapewnić taką konfigurację. Zamówienie zawierałoby wówczas 72 koła i 71 zmian między kołami. Przed wybraniem którejkolwiek z opcji zakupu należy ponownie złożyć ofertę na dodatkowe nawijanie, pakowanie i obsługę.
Jak porównać koszty przy identycznym użytecznym wyjściu?
Dodaj wyłącznie koszty, które każda oferta pozostawia nabywcy
Porównaj całkowite koszty dostarczenia tej samej zaakceptowanej taśmy do tego samego punktu odbioru. Jeśli cena taśmy ciętej wzdłużnie obejmuje już koszt cięcia, nie należy go ponownie doliczać. Uwzględnij obróbkę kręgów wyjściowych, transport między zakładami, pakowanie, odbiór, obsługę i magazynowanie – tam, gdzie są one fakturowane osobno. Przewidywany kredyt za złom trzymaj oddzielnie do momentu ustalenia jego wartości i właściciela.
Poniższe fikcyjne oferty cenowe w USD dotyczą tego samego zamówienia. Zakładamy, że obie spełniają wymagania dotyczące akceptacji taśmy oraz terminu produkcji. Ceny materiału i przetwarzania obejmują uzgodnione pakowanie oraz inspekcje akceptacyjne dla odpowiednich etapów dostawy. Wspólne koszty formowania w dalszej części procesu są identyczne i zostały pominięte. Nie uwzględniono podatku, różnic finansowania, strat startowych/końcowych ani odliczeń za odpad. Te dane ilustrują sposób obliczeń; nie stanowią aktualnych cen rynkowych.
Przykładowe porównanie kosztów
Przesuń, aby wyświetlić pełną tabelę.
| Pozycja kosztowa | Zakup taśmy pełnoszerokościowej, a następnie jej cięcie wzdłuż | Zakup gotowej taśmy już przeciętej wzdłuż |
|---|---|---|
| Materiał | 108 t × 980 USD/t = 105 840,00 USD | 103,68 t × 1070 USD/t = 110 937,60 USD |
| Cięcie wzdłuż i ponowne nawijanie | Oddzielnie: 2600,00 USD | Wcześniej uwzględnione w cenie taśmy |
| Transport do zakładu odbiorczego | 2000,00 USD; obejmuje wszystkie etapy transportu | $2,400.00 |
| Obsługa i magazynowanie przez nabywcę | $900.00 | $500.00 |
| Całkowite wydatki | $111,340.00 | $113,837.60 |
| Wydatki przypadające na zaakceptowaną tonę | 1073,88 USD/t | 1097,97 USD/t |
Przy przyjętych założeniach należy wybrać zakup kręgu pełnej szerokości od kwalifikowanego przetwórcy: zapewnia on terminową dostawę tej samej zaakceptowanej taśmy przy oszczędności wynoszącej 2497,60 USD. Nie zmniejsza to jednak liczby zmian kręgów w dalszej części procesu. Korzyść ta znika, jeśli dodatkowe koszty netto związane z tą opcją – w porównaniu z dostawą taśmy już pociętej wzdłużnie – przekroczą 2497,60 USD. Dodatkowe, niewycenione koszty ponownego nawijania, magazynowania lub transportu muszą zostać wyjaśnione przed złożeniem zamówienia.
Jeśli w ofercie koszt badań akceptacyjnych, transportu lub przetwarzania został określony jako „do ustalenia”, należy go zarejestrować jako nieznany, a nie zerowy. Jeśli przetwórca nie jest w stanie potwierdzić jakości taśmy lub zapewnić możliwego do realizacji terminu przetwarzania, niższa cena nie czyni zakupu taśmy pełnoszerokościowej odpowiednim rozwiązaniem. Należy wybrać kwalifikowaną ofertę gotowej taśmy przeciętej wzdłuż lub zażądać zaktualizowanej propozycji przetwarzania.
Jak jakość zapasu pociętego na paski wpływa na produkcję?
Stan krawędzi i proste wprowadzanie taśmy
Faza (burr) to wypukła krawędź powstała w wyniku cięcia. Jej wysokość i kierunek mogą wpływać na obsługę krawędzi oraz kontakt z prowadnicami lub wałkami formującymi. Należy określić, która powierzchnia podlega kontroli, metodę pomiaru oraz kryteria akceptacji dopasowane do rzeczywistej grubości materiału i wyposażenia. Nie należy stosować jednego ogólnego limitu fazy dla wszystkich kół.
Krzywizna boczna (camber) to odchylenie taśmy w płaszczyźnie jej szerokości. Taśma o krzywiźnie bocznej może odchylać się od prowadnic wejściowych i przyczyniać się do problemów z wyrównaniem lub kształtem profilu. Pomiar należy wykonać zgodnie z uzgodnioną długością odniesienia i metodą. Sprawdź także wyrównanie prowadnic: problem z wprowadzaniem taśmy nie dowodzi, że jedyną przyczyną jest dostarczone koło przecięte wzdłuż.
Płaskość na wejściu
Falowanie krawędzi (edge wave) to falista krawędź względem pozostałej części taśmy. Nierównomierne wydłużenie w poprzek szerokości może spowodować, że krawędzie będą dłuższe niż środek, co uniemożliwia ich leżenie płasko. Może to zakłócać stabilność podparcia na wejściu oraz spójność formowania. Zarejestruj odpowiedni stan (bez obciążenia/z obciążeniem), metodę podparcia oraz uzgodnioną metodę pomiaru płaskości – zamiast próbować ocenić akceptację na podstawie zdjęcia.
Te kontrole dotyczą gotowego koła do wprowadzania w obu opcjach zakupu. Gdy obie dostawy spełniają wymagania linii produkcyjnej, decyzję o zakupie należy podjąć na podstawie porównania wykorzystania materiału i pełnych kosztów.
Co należy określić przed złożeniem zamówienia?
Wymiary gotowego koła i jego akceptacja
średnicę wewnętrzną, zewnętrzną oraz maksymalną masę gotowego zwijaka średnica wewnętrzna, zewnętrzna oraz maksymalna masa gotowego zwijaka. W razie potrzeby uwzględnij wymóg prób materiału lub profilu. Samo podanie maksymalnej masy nie gwarantuje, że zwijak zmieści się na trzpieniu lub w dostępnej przestrzeni pomiędzy średnicami.
Zakres przetwarzania i śledzenie przebiegu od koła macierzystego do taśmy
W przypadku zakupu taśmy pełnoszerokościowej podaj lokalizację przetwarzania oraz osobę lub firmę zamawiającą usługę cięcia wzdłuż. Przydziel odpowiedzialność za rejestr masy od koła macierzystego do taśmy, zachowane materiały, własność obciętej krawędzi oraz odrzucaną taśmę. W przypadku dostawy gotowej taśmy przeciętej wzdłuż odpowiednie wymagania akceptacji dostarczonych kół należy zawrzeć w warunkach zakupu.
Przy odbiorze użyj listy kręgów, która przyporządkowuje każdy krąg przecięty wzdłużnie do jego kręgu macierzystego i dokumentów materiałowych. Na przykład wiersz może identyfikować krąg macierzysty P01, taśmę P01-A, szerokość 400 mm, przykładową masę nominalną 2,88 t oraz uzgodniony protokół inspekcyjny. Przed zwolnieniem kręgów do produkcji porównaj rzeczywiste oznaczenia, zmierzone ilości i dokumenty. Z góry ustal sposób przechowywania i wymiany kręgów niespełniających wymagań.
Najczęściej zadawane pytania
Czy centrum usług technicznych może przeciąć wzdłuż koło macierzyste, które zakupię osobno?
Tak – pod warunkiem, że wybrane centrum usług technicznych akceptuje ten materiał, rozmiar koła macierzystego oraz zakres prac. Złóż ofertę na termin przetwarzania, akceptację taśmy, transport oraz wymiary gotowego koła przed zakupem koła macierzystego. Własność koła macierzystego oraz odpowiedzialność za cięcie wzdłuż mogą być podzielone między firmy bez wpływu na wymagane parametry końcowej taśmy.
Czy mniejszy dopuszczalny luz szerokości taśmy przeciętej wzdłuż oznacza również mniejszy dopuszczalny luz grubości?
Nie. Cięcie wzdłuż kontroluje szerokość cięcia, ale nie określa nowej specyfikacji grubości stali. Grubość i jej akceptację należy określić osobno od szerokości, a następnie sprawdzić oba parametry w odniesieniu do wybranego produktu i sprzętu formującego.
Czy różne szerokości taśmy mogą pochodzić z jednego koła macierzystego?
Możliwe to jest, gdy przetwórca może wytworzyć uzgodniony układ i szerokości pasów odpowiadają wymaganemu obcięciu. Użyteczny współczynnik wydajności zależy od zapotrzebowania na każdą z otrzymanych szerokości. Niezwykorzystane paski należy rozliczać jako zapasy utrzymywane lub w inny sposób uzgodniony, a nie jako przyjętą produkcję w ramach tego zamówienia.
Czy większa cewka macierzysta zmniejszy czas postoju maszyny do profilowania?
Tylko wtedy, gdy ostatecznie pozwala na wytworzenie większych, kompatybilnych cewek zasilających lub w inny sposób poprawia rzeczywisty harmonogram produkcji. Same wymiary cewki macierzystej nie zmniejszają liczby zmian na etapie późniejszego przetwarzania. W przykładowym zamówieniu obie zakupione partię dostarczają taką samą liczbę 36 cewek zasilających, więc liczba zmian między cewkami jest identyczna.
Czy stal malowana może być cięta na paski po naniesieniu powłoki?
Można ją oferować w tej formie, jednak kolejność operacji oraz wymagania akceptacyjne muszą być zgodne ze specyfikowaną powłoką i produktem. Należy zażądać informacji o stanie krawędzi cięcia, ochronie powierzchni, pakowaniu oraz stosownych warunkach dotyczących powłoki. Nazwa żywicy nie stanowi dowodu na dopuszczalność określonego procesu cięcia na paski i kształtowania.
Co należy zrobić, jeśli dostarczona cewka przejdzie kontrolę szerokości, ale nie będzie prawidłowo wprowadzana do maszyny?
Zatrzymać daną cewkę i porównać jej rzeczywistą średnicę wewnętrzną, średnicę zewnętrzną, masę, sposób nawinięcia oraz stan paska z uzgodnionymi wymaganiami i konfiguracją maszyny. Zarejestrować identyfikację cewki oraz zaobserwowany problem. Samo pozytywne pomiary szerokości nie gwarantują zgodności z linią produkcyjną, a sama fotografia nie pozwala jednoznacznie określić przyczyny problemu.
Podstawa techniczna i zakres źródłowy
Podstawa techniczna: Roll-Kraft, Prowadnice wejściowe – gdzie zaczyna się prawidłowe profilowanie, omówienie osiowania wejścia i krzywizny (camber); Bradbury, Flat Book część 1, wyjaśnienie falowania krawędzi i nierównomiernego wydłużenia. Źródła dotyczące maszyn i procesów potwierdzają te mechanizmy, a nie uniwersalne tolerancje ani twierdzenia, że cięcie wzdłużne jest przyczyną wszystkich wad. Porównanie masy i kosztów ma charakter hipotetyczny.

