
Hvad ændrer sig, når du køber fuld-bredde- eller slået coil?
Fuld-bredde-coil er den bredere forældercoil, der leveres før de breddeforbedringer, der kræves til dit produkt. Slået coil er et smalere bånd, der er skåret længdevis fra en forældercoil og omviklet. Her betyder «fuld bredde» den forælderbredde, der tilbydes til ordren, ikke en universel værksbredde eller en garanti for, at de oprindelige kanter er ubeskåret.
Samme rullevormer kan modtage samme bånd
Hvis den valgte profil kræver et smalt bånd, giver køb af en bredere forældercoil ikke mulighed for at føde det bredere materiale direkte ind i samme værktøj. Båndet skal forberedes først. En leverandør af færdigslåede coils udfører eller arrangerer denne forberedelse inden levering; en køber af forældercoils arrangerer den efter købet af forældercoilen.
Sammenlign samme stålsorte, tykkelse, overfladebehandling, krævet båndbredde, accepteret mængde og leveringsdato. En lavere pris pr. ton for forældercoils er kun én faktor. Den udelukker arbejde, der måske allerede er inkluderet i prisen for færdigslåede coils.
Køberens ansvarsområder på et blik
Swipe for at se hele tabellen.
| Faktor | Køb fuld-bredde-coil | Køb færdigslået coil |
|---|---|---|
| Slåning | Arranger et internt eller underkontraheret slåningstidspunkt | Leverandøren leverer det aftalte slåede bånd |
| Materialebalance | Regn med forældermasse, kantbeskæring og eventuelle ubrugte båndbredder | Aftal den accepterede båndmængde og eventuelt minimumsordre |
| Coildimensioner | Specificer både forældercoil- og færdigcoil-grænser | Specificer færdigcoil-grænserne for modtagelse og tilførsel |
| Kvalitetsaccept | Styr forældermaterialet og resultatet af efterfølgende slåning | Accepter leveret materiale, bredde, kanter og vikleforhold |
| Omkostning | Tilføj procesomkostninger, transport mellem trin og håndtering | Identificer, hvilke forberedelses- og leveringsposter der er inkluderet |
Hvornår er hvert køb det bedste valg?
Udstyrskompatibilitet går forud for pris
Start med det krævede bånd og det faktiske maskineri. Indhent profilens indløbsbredde og materialegrænser, derefter rulleformemaskinens coils indvendige diameter, udvendige diameter og vægtgrænser. Ved køb i fuld bredde skal du også kontrollere spalteværkets indgående og udgående grænser. En modercoil, der passer i spalteværket, kan stadig give coils, der ikke passer i rulleformemaskinens afvikler.
Færdigslåede coils til begrænset kapacitet eller skiftende efterspørgsel
Foretræk færdigslået levering, hvis du mangler en kvalificeret slåningsproces, hvis det tilgængelige slåningstidspunkt ville gå forbi produktionsdatoen, eller hvis ordren er for lille eller uregelmæssig til effektiv udnyttelse af forældercoilen. Det kan også forenkle et stabilt program med gentagende bredder, når leverandøren konsekvent opfylder dine specifikationer for færdige coils.
Fuld-bredde-coils til et kvalificeret og gentageligt program
Foretræk fuld-bredde-levering, hvis du har en kompetent procesør med tilgængelig kapacitet, en gentagelig skærepramme, der matcher efterspørgslen, og en samlet prisfordel. Før du tildeler denne fordel, fastlæg kvaliteten af det færdige bånd og coilstørrelserne – ikke kun procesørens maksimale indgående coilmasse.
Et kombineret køb til ujævn breddeefterspørgsel
Anvend en kombineret fremgangsmåde, når efterspørgslen varierer efter bredde. En stabil højvolumen-bredde kan retfærdiggøre et forældercoil-program, mens en lavvolumen- eller skiftende bredde købes færdigslået. Tæl ikke hver båndbredde i en flerbredde-skærepramme som nyttig output, medmindre der er en sikker produktionsanvendelse for den. Ubudgetterede bånd skaber lager, ikke besparelser.
Bredde-tolerance er kun en del af acceptkriterierne. Aftal, hvordan bredde, kantgrat, krumning, kantbølger og viklingskvalitet måles og vurderes for det valgte materiale og den valgte linje. Tag udgangspunkt i de faktiske produkt- og udstyrskrav i stedet for at overtage en enkelt forarbejdningsvirksomheds markedsførte tolerance. Når et nyt materiale, en ny bredde eller en ny leverandør foreslås, bør der gennemføres en aftalt prøveproduktion for at fastslå, om båndet kan fremføres og formes til det krævede produkt.
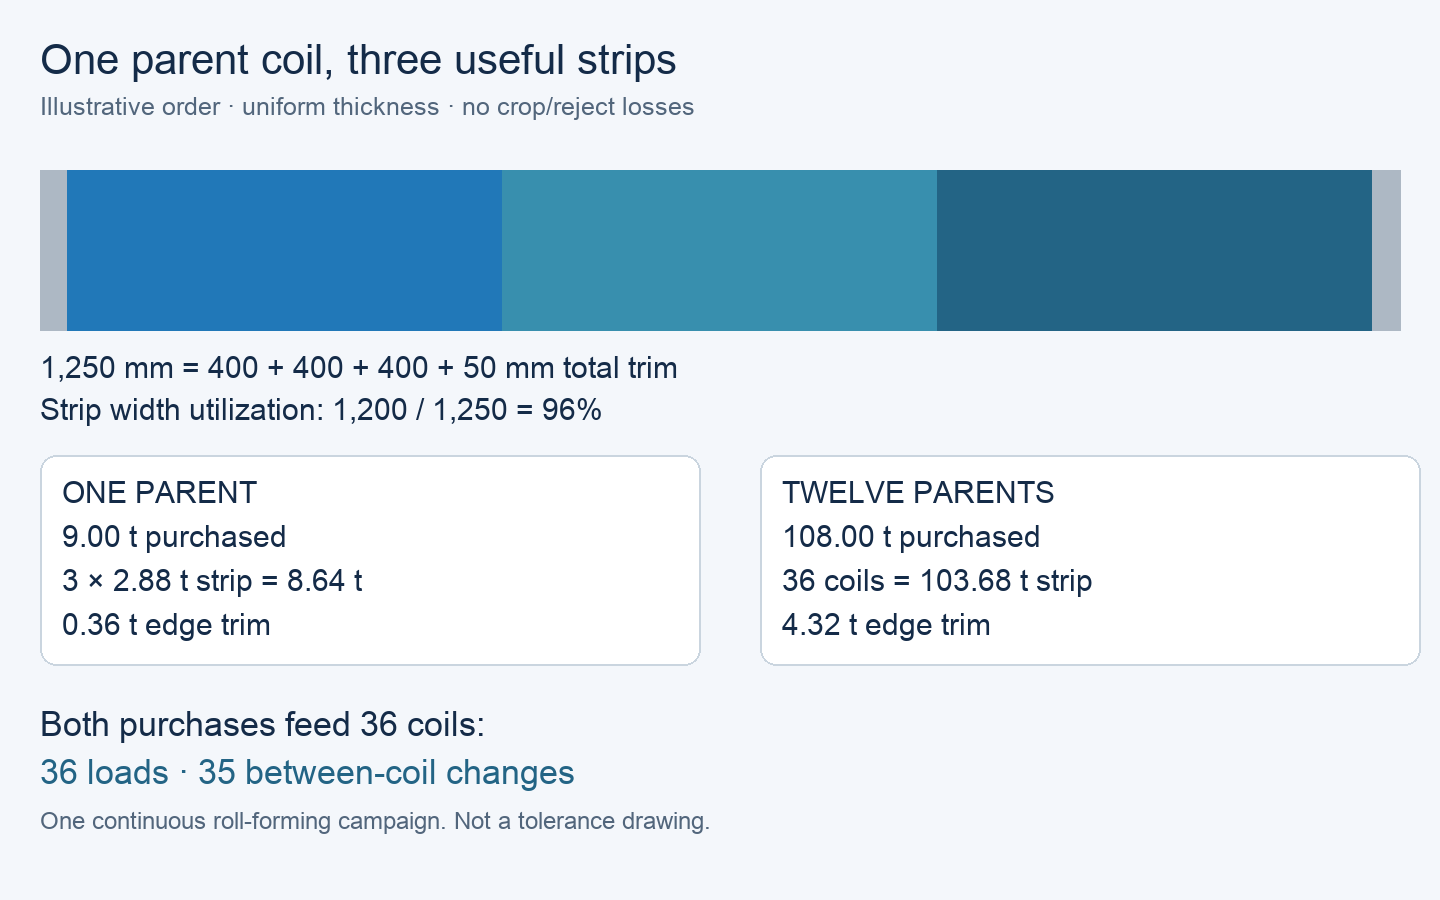
Et illustreret ordreeksempel: Materialeudnyttelse og coilskift
Overvej en hypotetisk ordre på 103,68 metriske ton godkendt 400 mm bånd. Begge køb anvender samme godkendte materiale, tykkelse og overfladebehandling; en mor-bredde på 1.250 mm; 9 t pr. mor-coil; samt en kvalificeret processor med bekræftet tidsslot. Den nedstrøms beliggende produktionslinje accepterer 400 mm bånd og coils op til 3 t, med kompatible indvendig og udvendig diameter.
Fra forælderbredde til brugbar båndmasse
Det antagne skæreoplæg giver tre bånd på 400 mm og fjerner i alt 50 mm som kantbeskæring. Dette giver en geometrisk breddeudnyttelse på 1.200 ÷ 1.250 = 96 %. Ved ensartet tykkelse og lige båndlængde vejer hver færdig coil 9 × 400 ÷ 1.250 = 2,88 t. Tre færdige coils vejer i alt 8,64 t; beskæringen udgør 0,36 t. Denne forenklede balance udelader start- og slutklip, kasseret materiale og senere formetab; inkludér disse i en faktisk ordre.
Tolv forældercoils købes derfor for 108 t og producerer 36 slåede coils med 103,68 t samt 4,32 t beskæring. Tilsvarende tilbyder færdigslået tilbud i dette eksempel de samme 36 coils á 2,88 t. Hvert kilogram af det accepterede bånd har en tildelt anvendelse.
Tæl skift ved rullemaskinen, ikke ved slitteren
Swipe for at se hele tabellen.
| Mængde | Køb i fuld bredde, derefter slittet | Køb af færdigslittet materiale |
|---|---|---|
| Moder-spoler indlæst ved slitteren | 12 | Håndteret før levering |
| Spoler indlæst ved rullemaskinen | 36 stk. á 2,88 t | 36 stk. á 2,88 t |
| Skift mellem spoler i én sammenhængende produktion | 35 | 35 |
| Accepteret båndmasse | 103.68 t | 103.68 t |
Begge muligheder kræver 36 indlæsninger på rullemaskinen og 35 skift mellem spoler i én sammenhængende produktion. At sammenligne 12 moder-spoler med 36 slittede spoler vil forveksle to forskellige produktionsfaser. Flere produktionskampe, materialekvalitetsændringer eller en anden leveret spol størrelse vil ændre det operative antal.
Hvis samme produktionslinje kun kan acceptere 1,5 t pr. spole, skal hver 2,88 t båndspole deles i to 1,44 t spoler af en processor, der kan levere denne konfiguration. Ordren vil så indeholde 72 spoler og 71 skift mellem spoler. Få ny pris på ekstra omvikling, emballage og håndtering, inden du vælger enten købsmulighed.
Sådan sammenligner du omkostningerne for samme brugbare output
Tilføj kun de omkostninger, som hver prisangivelse overlader køberen
Sammenlign de samlede omkostninger for at levere samme accepterede bånd på samme modtagersted. Hvis prisen for slidsede spoler allerede inkluderer slidsning, skal dette gebyr ikke tillægges igen. Inkluder bearbejdning af modercoils, transport mellem faciliteter, emballering, modtagelse, håndtering og oplagring, hvor disse er separate poster. Hold eventuelle forventede skrotgodtgørelser adskilt, indtil deres værdi og ejerskab er fastlagt.
De følgende fiktive USD-prisangivelser fortsætter samme ordre. Begge antages at opfylde kravene til båndaccept og produktionsdato. Materiale- og forarbejdningspriserne inkluderer den aftalte emballage og acceptinspektioner for deres respektive leveringsfaser. Fælles nedstrøms-formningsomkostninger er identiske og udeladt. Ingen afgifter, finansieringsforskelle, start-/sluttab eller skrotkreditter er inkluderet. Disse tal illustrerer beregningen; de er ikke aktuelle markedspriser.
En illustrativ omkostningssammenligning
Swipe for at se hele tabellen.
| Omkostningspost | Køb i fuld bredde, derefter slittet | Køb af færdigslittet materiale |
|---|---|---|
| Materiale | 108 t × 980 USD/t = 105.840,00 USD | 103,68 t × 1.070 USD/t = 110.937,60 USD |
| Slitting og omvikling | Adskilt: 2.600,00 USD | Inkluderet i båndprisen |
| Fragt til modtageranlægget | 2.000,00 USD; inkluderer alle transportfaser | $2,400.00 |
| Købers håndtering og lagring | $900.00 | $500.00 |
| Samlet udgift | $111,340.00 | $113,837.60 |
| Udgift pr. accepteret ton | 1.073,88 USD/t | 1.097,97 USD/t |
Under disse forudsætninger bør man vælge køb i fuld bredde hos den kvalificerede bearbejdningsvirksomhed: Den leverer samme godkendte bånd til tiden til en pris, der er 2.497,60 USD lavere. Det reducerer ikke antallet af spoleskift i de efterfølgende processer. Fordelen forsvinder, hvis netto meromkostninger ved denne løsning i forhold til levering af færdigslittede bånd overstiger 2.497,60 USD. Ekstra omkostninger til oprulning, lager eller transport, som ikke er prissat, skal afklares, inden ordren afgives.
Hvis en prisangivelse efterlader accepttest, transport eller en behandlingsgebyr som «skal bekræftes», registreres den som ukendt og ikke som nul. Hvis processoren ikke kan sikre båndkvalitet eller en anvendelig tidsplan, gør den billigere beregning ikke købet i fuld bredde egnet. Vælg et kvalificeret tilbud på færdigslittet materiale, eller anmod om en revideret behandlingsproposition.
Hvordan kvaliteten af slåede coils påvirker produktionen
Kanttilstand og lige tilførsel
En burr er en hævet skåret kant. Dens højde og retning kan påvirke kanthåndtering samt kontakt med vejledere eller formruller. Angiv, hvilken side der kontrolleres, målemetoden og den aftalte accept for den faktiske materialetykkelse og udstyret. Anvend ikke én generisk burrgrænse for alle spoler.
Camber er tværbøjning af båndet set i dets plan. Et buet bånd kan trække væk fra indgangsvejledere og bidrage til justerings- eller profilproblemer. Mål i henhold til den aftalte reference længde og metode. Kontrollér også vejledernes justering: Et tilførselsproblem beviser ikke, at den indkomne slittede spole alene er årsagen.
Fladhed ved indgangen
Kantbølger beskriver en bølget kant i forhold til resten af båndet. Ulig forlængelse tværs over bredden kan efterlade kanterne længere end midten, så de ikke ligger fladt. Resultatet kan forstyrre indgangsstøtte og formningskonsistens. Registrér den relevante ubelastede/belastede tilstand, støttemetode og den aftalte fladheds-måling i stedet for at gætte på accept ud fra et fotografi.
Disse kontroller gælder den færdige tilførsels-spole i begge købsarrangementer. Når begge leverancer opfylder linjens acceptkrav, bruges den arbejdede materialeudnyttelse og den komplette omkostningssammenligning til at vælge købet.
Hvad der skal specificeres, før ordren afgives
Dimensioner og accept af færdigspole
angiv materialets kvalitet, tykkelsesgrundlag og overfladebehandling, det krævede båndbredde og dens acceptmetode, mængden pr. bredde samt den færdige coil indvendige diameter, udvendige diameter og maksimal masse. Inkluder kravet til materiale- eller profilprøve, hvor det er relevant. En maksimal masse alene sikrer ikke, at en coil passer på mandren eller inden for den tilgængelige diameter-frihed.
Behandlingsomfang og sporsikkerhed fra moder-spole til bånd
Ved køb i fuld bredde angives behandlingsstedet samt den person eller virksomhed, der køber slittingstjenesten. Tildel ansvar for masseregistrering fra moder-spole til bånd, tilbageholdt materiale, trim-ejerskab og afvist bånd. Ved færdigslittet leverance indgår de tilsvarende acceptkrav for leverede spoler i købsbetingelserne.
Ved modtagelse anvendes en spolliste, der knytter hver slittede spole til dens moderspole og materialedokumenter. I eksemplet kunne en række identificere moderspole P01, bånd P01-A, 400 mm bredde, 2,88 t nominel eksempelmasse og den aftalte inspektionsregistrering. Sammenhold de faktiske mærkater, målte mængder og dokumenter, inden spolerne frigives til produktion. Aftal på forhånd, hvordan ikke-konforme spoler skal holdes tilbage og erstattes.
Hvis dette bånd skal bruges til tagdækning, sammenlignes den krævede metalliske belægning separat.
Ofte stillede spørgsmål
Kan et servicecenter slitte en moder-spole, som jeg køber separat?
Ja, hvis det valgte servicecenter accepterer det pågældende materiale, moder-spolestørrelsen og arbejdsscopet. Få pris på behandlingstid, båndaccept, transport og færdigspoldimensioner, inden moder-spolen købes. Ejerskab af moder-spolen og ansvar for slitting kan deles mellem virksomheder uden at ændre kravene til det færdige bånd.
Betyder en strengere tolerance for slittede båndbredder også en strengere tolerance for tykkelse?
Nej. Slitting styrer kun den skårne bredde; den fastlægger ikke en ny stålspecifikation for tykkelse. Angiv tykkelsesgrundlag og accept separat fra bredde, og kontrollér begge i forhold til det valgte produkt og formningsudstyret.
Kan forskellige båndbredder deles fra én moder-spole?
Det kan de, hvis forarbejderen kan fremstille den aftalte layout, og bredderne passer til den nødvendige trimning. Den brugbare udbytte afhænger af efterspørgslen efter hver resulterende bredde. Pris ubrugte bånd som beholdt lager eller anden aftalt disposition i stedet for at behandle dem som godkendt output for denne ordre.
Vil en større moderboble reducere standstid for rulleformeren?
Kun hvis den endeligt producerer større kompatible fødebobler eller på anden måde forbedrer den faktiske produktionsplan. Størrelsen på moderboblen alene reducerer ikke nedstrøms skift. I det gennemregnede eksempel leverer begge køb samme 36 fødebobler, så antallet af skift mellem bobler er det samme.
Kan malet stål slits efter belægningen?
Det kan tilbydes på den måde, men sekvensen og godkendelseskravene skal være passende for den specificerede belægning og det pågældende produkt. Anmod om tilstanden af slitskanten, overfladebeskyttelse, emballage og relevante belægningsvilkår. Antag ikke, at et harpiksnavn beviser, at en bestemt slits- og formeproces er acceptabel.
Hvad skal der ske, hvis en leveret boble består breddeinspektionen, men ikke kan fødes korrekt?
Hold den påvirkede boble tilbage og sammenlign dens faktiske indvendige diameter, udvendige diameter, masse, vikling og båndtilstand med de aftalte krav og maskinkonfigurationen. Registrer bobleidentiteten og den observerede fejl. En bestået breddekontrol alene sikrer ikke kompatibilitet med produktionslinjen, og et fotografi alene kan ikke identificere årsagen.
Teknisk baggrund og kildeomfang
Teknisk grundlag: Roll-Kraft, Entry Guides—Where Proper Roll Forming Begins, diskussion af indløbsjustering og krumning; Bradbury, Flat Book Part 1, forklaring af kantbølger/ulig forlængelse. Disse maskin- og proceskilder understøtter mekanismerne, ikke universelle tolerancer eller påstande om, at spaltning forårsager alle fejl. Masse- og omkostningssammenligningen er fortsat fiktiv.

