
Hva endrer seg når du kjøper fullbredd- eller skåret coil?
Fullbredd-coil er den bredere foreldrecoilen som leveres før breddeskjæringen som kreves for ditt produkt. Skåret coil er en smalere stripe som er skåret lengdevis fra en foreldrecoil og deretter viklet på ny. Her betyr «fullbredd» den foreldrebredden som tilbys for bestillingen, ikke en universell verkstadsbredd eller en garanti for at de opprinnelige kantene ikke er trimmet.
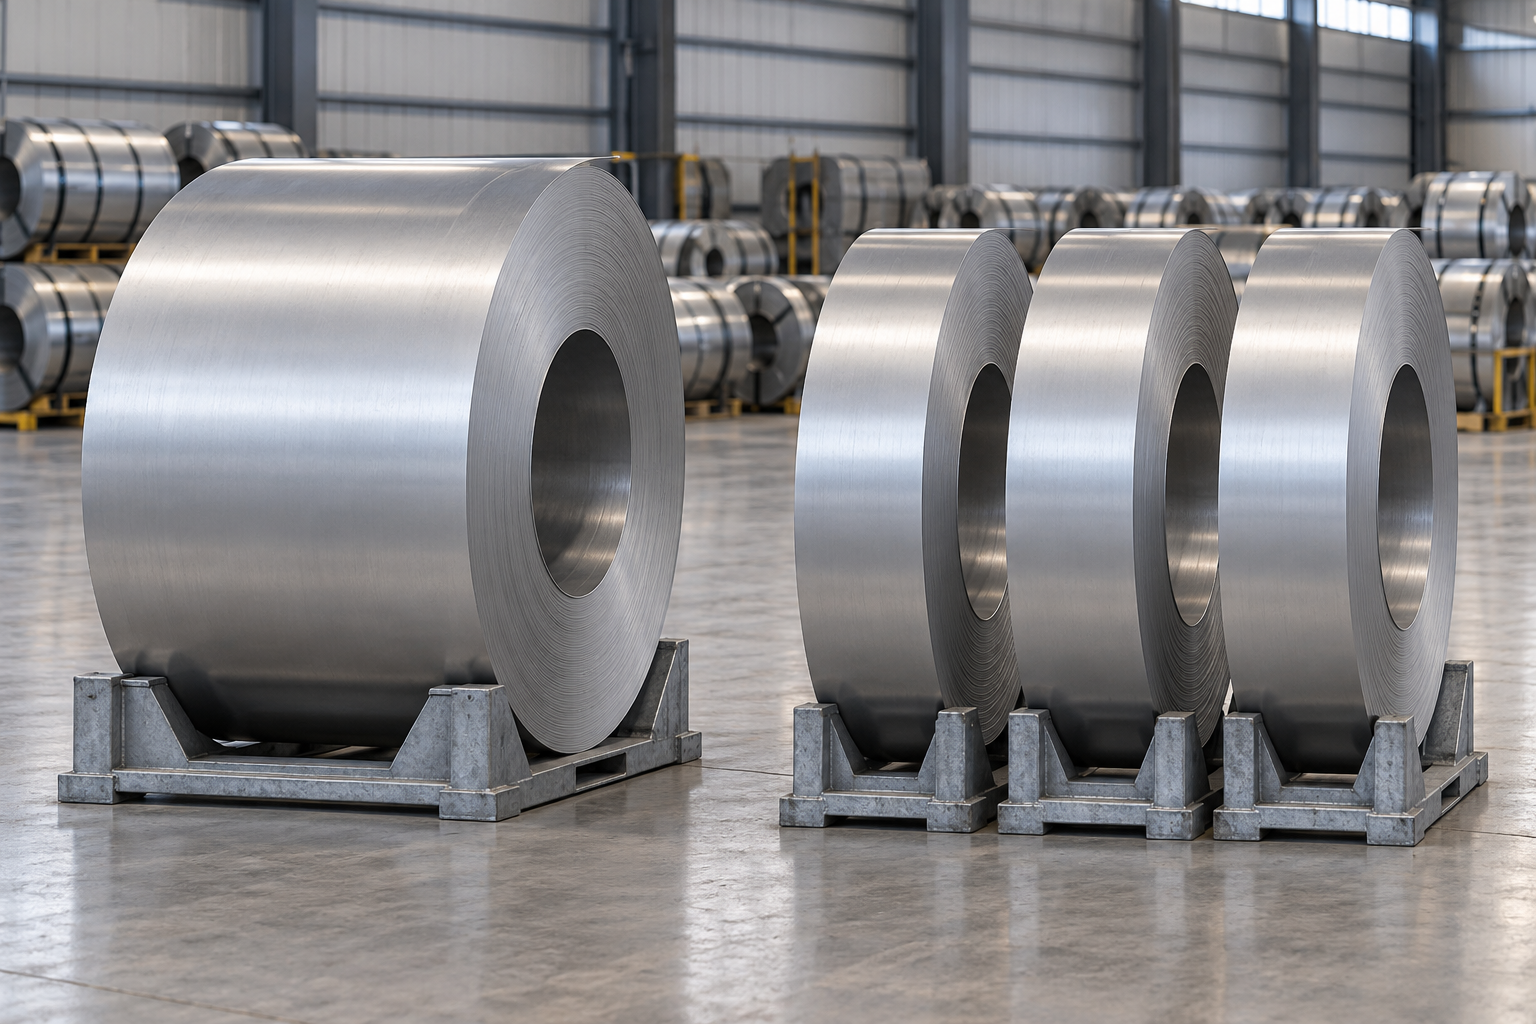
Samme rullformer kan motta samme stripe
Hvis profilvalget krever en smal stripe, lar ikke kjøp av en bredere foreldrecoil deg føre denne bredere materialet direkte inn i samme verktøysett. Stripen må forberedes først. En leverandør av ferdigskåret coil utfører eller ordner denne forberedelsen før levering; en kjøper av foreldrecoils ordner den etter kjøpet av foreldren.
Sammenlign samme stålsort, tykkelse, overflatebehandling, nødvendig stripebredde, godkjent mengde og leveringsdato. En lavere pris per tonn for foreldrecoils er bare én faktor. Den ekskluderer arbeid som allerede kan være inkludert i prisen for ferdigskåret coil.
Kjøperens ansvarsområder på ett blikk
Sveip for å se hele tabellen.
| Faktor | Kjøp fullbredd-coil | Kjøp ferdigskåret coil |
|---|---|---|
| Skåring | Ordne et internt eller kontraktbasert skåringstidspunkt | Leverandøren leverer den avtalte skårede stripen |
| Materialebalanse | Ta hensyn til foreldremasse, trim og eventuelle ubrukte stripebredder | Avtal den godkjente stripe-mengden og eventuelt minimumsbestillingsmengde |
| Coildimensjoner | Spesifiser både foreldrecoil- og ferdigcoil-grensene | Spesifiser ferdigcoil-grensene for mottak og matning |
| Kvalitetsgodkjenning | Kontroller foreldrematerialet og resultatet av den påfølgende skåringen | Godta levert materiale, bredde, kantkvalitet og viklingsforhold |
| Kostnad | Legg til prosessering, transport mellom trinn og håndtering | Identifiser hvilke forberedelses- og leveringsposter som er inkludert |
Når er hvert kjøpsalternativ best egnet?
Utstyrskompatibilitet kommer før pris
Start med den nødvendige stripen og det faktiske utstyret. Finn profilens inngangsbredde og materialgrenser, deretter rulleformmaskinens indre diameter, ytre diameter og massegrenser for coilen. Ved kjøp av fullbredde-coil, sjekk også slitterens inngangs- og utgangsgrenser. En morspol som passer i slitteren kan likevel produsere coiler som ikke passer i rulleformmaskinens avvikler.
Ferdigskåret coil ved begrenset kapasitet eller skiftende etterspørsel
Foretrekk ferdigskåret leveranse når du ikke har en kvalifisert skåringstjeneste, når det tilgjengelige skåringstidspunktet ikke dekker produksjonsdatoen, eller når bestillingen er for liten eller uregelmessig til å bruke foreldrematerialet effektivt. Det kan også forenkle et stabilt program med gjentatte bredder når leverandøren konsekvent oppfyller dine krav til ferdigcoil.
Fullbredd-coil for et kvalifisert og gjentagelig program
Foretrekk fullbredd-leveranse når du har en kompetent prosessor med tilgjengelig kapasitet, en gjentagelig skjærelayout som samsvarer med etterspørselen, og en helhetlig kostnadsfordel. Før du tillegger denne fordelen, fastsett kvaliteten på ferdigstripen og coilstørrelsene – ikke bare prosessorens maksimale inngående coilmasse.
Blandet kjøp ved ulik breddetterspørsel
Bruk en blandet tilnærming når etterspørselen varierer etter bredde. En stabil bredde med høyt volum kan rettferdiggjøre et program for modercoiler, mens bredder med lavt eller varierende volum kjøpes ferdigskåret. Ikke regn hver stripe i en flerbredde-layout som nyttig utbytte med mindre den har et fast produksjonsformål. Uallokerte striper skaper lagerbeholdning, ikke besparelser.
Breddetoleranse er bare én del av godkjenningen. Avtal hvordan bredde, kantgrad, krumning, kantbølge og viklingsforhold skal måles og vurderes for det valgte materialet og linjen. Bruk de faktiske produkt- og utstyrskravene, ikke en prosessors reklamerte toleranser. Når et nytt materiale, en ny bredde eller en ny prosessor foreslås, bruk en avtalt prøve for å fastslå om stripen mates og former det ønskede produktet.
Et gjennomgått ordre: Materialeutnyttelse og coilbytter
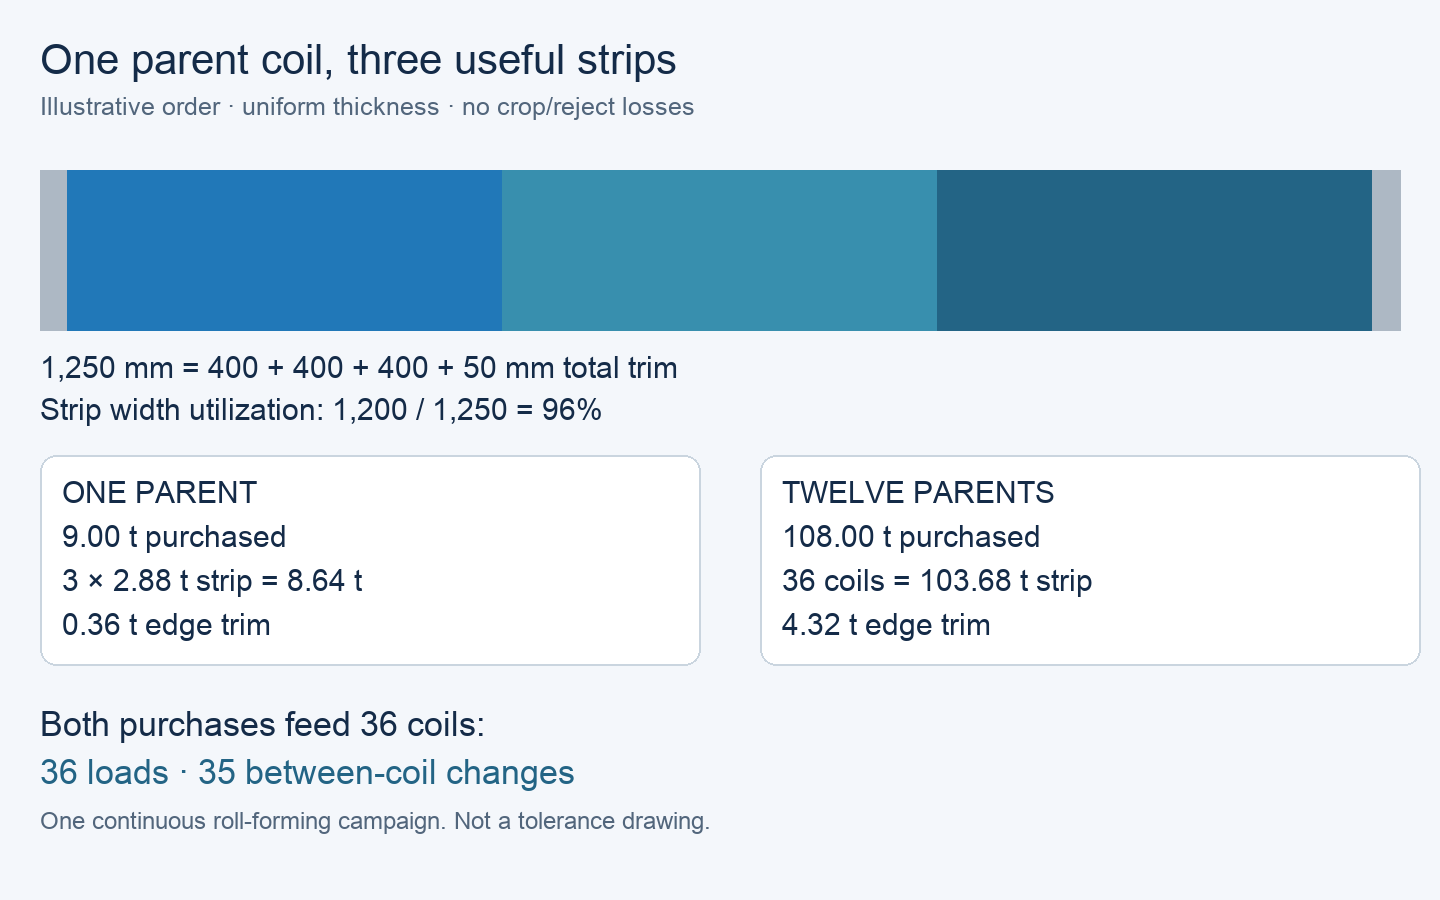
Tenk på en hypotetisk ordre på 103,68 metriske tonn akseptert 400 mm strip. Begge kjøpene bruker samme godkjente materiale, tykkelse og overflatebehandling; en foreldrebredde på 1 250 mm; 9 t per foreldrecoils; og en kvalifisert prosessør med bekreftet tidsslot. Den nedstrømslinjen aksepterer 400 mm strip og ruller opp til 3 t, med kompatible indre og ytre diameterer.
Fra foreldrebredd til bruksbar stripemasse
Den antatte layouten gir tre 400 mm-bånd og fjerner totalt 50 mm som kanttrim. Dette gir en geometrisk breddeutnyttelse på 1 200 ÷ 1 250 = 96 %. Ved jevn tykkelse og like båndlengder veier hver ferdige coil 9 × 400 ÷ 1 250 = 2,88 tonn. Tre ferdige coiler veier til sammen 8,64 tonn; trim utgjør 0,36 tonn. Denne forenklede balansen ekskluderer hode- og haleavkapp, vrakmateriale og senere formetap; inkluder disse i en faktisk bestilling.
Tolv foreldrecoiler innebär dermed en innkjøp på 108 tonn og produserer 36 skårete coiler med 103,68 tonn, samt 4,32 tonn trim. Tilbudet på ferdigskåret coil i dette eksemplet tilbyr de samme 36 coilene på 2,88 tonn hver. Hvert kilogram av den aksepterte stripen har en tildelt anvendelse.
Tell endringer ved rullformeren, ikke ved skjæremaskinen
Sveip for å se hele tabellen.
| Mengde | Kjøp av fullbredde, deretter skjæring | Kjøp av ferdigskåret materiale |
|---|---|---|
| Morspoler lastet ved skjæremaskinen | 12 | Håndtert før levering |
| Spoler lastet ved rullformeren | 36 stk à 2,88 tonn | 36 stk à 2,88 tonn |
| Endringer mellom spoler i én sammenhengende produksjonskampanje | 35 | 35 |
| Godkjent stripemasse | 103.68 t | 103.68 t |
Begge alternativene krever 36 lastinger ved rullformeren og 35 endringer mellom spoler i én sammenhengende produksjonskampanje. Å sammenligne 12 morspoler med 36 skårne spoler vil blande sammen to ulike produksjonsfaser. Flere kampanjer, kvalitetsendringer eller en annen leveransespolestørrelse vil endre antallet operasjonsendringer.
Hvis samme linje kun kan ta imot 1,5 tonn per spole, må hver 2,88-tonns stripespole deles i to spoler på 1,44 tonn av en prosessør som kan levere denne konfigurasjonen. Bestillingen vil da inneholde 72 spoler og 71 endringer mellom spoler. Få ny pris på ekstra omvikling, emballasje og håndtering før du velger et av kjøpsalternativene.
Hvordan sammenligne kostnaden for samme bruksbare utgang
Legg bare til kostnadene som hver prisangivelse overlater til kjøperen
Sammenlign de totale kostnadene for å levere samme godkjente stripe til samme mottakssted. Hvis prisen for skåret materiale allerede inkluderer skjæring, skal denne kostnaden ikke legges til på nytt. Inkluder behandling av morspolen, transport mellom anlegg, emballasje, mottak, håndtering og lagring der disse postene er separate. Hold eventuelle forventede skrapfradrag separate inntil verdi og eierskap er fastslått.
De følgende fiktive USD-pristilbudene gjelder fortsettelsen av samme bestilling. Begge antas å oppfylle kravene til stripemottak og produksjonsdato. Pristilbudene for materiale og bearbeiding inkluderer avtalt emballasje og mottaksinspeksjoner for sine respektive leveringsfaser. Felles kostnader for videre forming er identiske og utelatt. Ingen skatter, finansieringsforskjeller, start-/slutt-tap eller skrapgodtgjørelse er inkludert. Disse tallene illustrerer beregningen; de er ikke gjeldende markedspriser.
En illustrativ kostnadsammenligning
Sveip for å se hele tabellen.
| Kostnadspost | Kjøp av fullbredde, deretter skjæring | Kjøp av ferdigskåret materiale |
|---|---|---|
| Materiale | 108 tonn × 980 USD/tonn = 105 840,00 USD | 103,68 tonn × 1 070 USD/tonn = 110 937,60 USD |
| Skjæring og omvikling | Separat: 2 600,00 USD | Inkludert i stripens pris |
| Frakt til mottaksanlegget | 2 000,00 USD; inkluderer alle transportsteg | $2,400.00 |
| Kjøpers håndtering og lagring | $900.00 | $500.00 |
| Total utgift | $111,340.00 | $113,837.60 |
| Utgift per godkjent tonn | 1 073,88 USD/tonn | 1 097,97 USD/tonn |
Under disse forutsetningene bør du velge kjøp av fullbredde hos den kvalifiserte prosessøren: De leverer samme godkjente båndstål til rett tid for 2 497,60 USD mindre. Det reduserer ikke antall spoleskifter nedstrøms. Fordelen forsvinner dersom netto tilleggskostnader ved dette alternativet, sammenlignet med ferdigspaltet leveranse, overstiger 2 497,60 USD. Ekstra kostnader for omspoling, lagring eller transport som ikke er priset, må avklares før bestilling plasseres.
Hvis et pristilbud lar mottaksprøving, transport eller en prosesseringskostnad stå som «skal bekreftes», registrer det som ukjent, ikke som null. Hvis prosessøren ikke kan garantere båndkvaliteten eller en gjennomførbar produksjonsplass, gjør ikke den lavere kalkylen kjøpet av fullbredde egnet. Velg et kvalifisert tilbud på ferdigspaltet materiale, eller innhent et revidert prosesseringsforslag.
Hvordan kvaliteten på skåret coil påvirker produksjonen
Kanttilstand og rett tilføring
En burr er en hevet skåret kant. Høyden og retningen på burren kan påvirke kanthåndtering og kontakt med veiledere eller formruller. Angi hvilken side som skal kontrolleres, målemetoden og godkjenningskriteriene for den faktiske materialtykkelsen og utstyret. Ikke bruk én generell burrgrense for alle spoler.
Camber er sidoverbøyning av stripen når den betraktes i sitt plan. En buet strip kan styre mot innføringsskinner og bidra til justerings- eller profilproblemer. Mål mot den avtalte referanselengden og metoden. Sjekk også justeringen av veilederne: et tilføringsproblem beviser ikke at den innkomne skårne spolen er den eneste årsaken.
Flatthet ved innføring
Kantbølging beskriver en bølget kant i forhold til resten av stripen. Ulik forlengelse over bredden kan føre til at kantene blir lengre enn midten, slik at de ikke ligger flatt. Dette kan forstyrre støtte ved innføring og konsistensen under formingen. Registrer relevant ubelastet/belastet tilstand, støttemetode og avtalt flatthetsmåling i stedet for å gjette godkjenning fra et bilde.
Disse kontrollene gjelder den ferdige tilføringsspolen i begge kjøpsordninger. Når begge leveransene oppfyller linjens godkjenningskrav, brukes arbeidet med materialutnyttelse og fullstendig kostnadsanalyse for å velge kjøpsalternativet.
Hva du må spesifisere før bestillingen legges inn
Dimensjoner og godkjenning av ferdigspole
første spolens indre diameter, ytre diameter og maksimal masse første spolens indre diameter, ytre diameter og maksimal masse. Inkluder krav til materiale- eller profilprøve når det er relevant. En maksimal masse alene garanterer ikke at en coil passer på mandrel-en eller innenfor tilgjengelig diameterklaring.
Omfang av behandling og sporebarhet fra morspole til strip
Ved kjøp av fullbredde må stedet for behandlingen og personen eller selskapet som kjøper skjæretjenesten angis. Tilordne ansvar for masseregister fra morspole til strip, beholdt materiale, eierskap til trim og avvist strip. Ved ferdigskåret leveranse må tilsvarende godkjenningskrav for leverte spoler inkluderes i kjøpsvilkårene.
Ved mottak bør det benyttes en coilliste som knytter hver slissede coil til overordnet coil og tilhørende materialdokumentasjon. I eksemplet kan en rad identifisere overordnet coil P01, båndstål P01-A, bredde 400 mm, nominell eksempelmasse på 2,88 t og avtalt inspeksjonsprotokoll. Kontroller at faktiske merkelapper, målte mengder og dokumentasjon stemmer overens før coilene frigis til produksjon. Bestem på forhånd hvordan ikke-konforme coiler skal holdes tilbake og erstattes.
Hvis denne stripen skal brukes til tak, sammenlign dens nødvendige metallbelag separat.
Ofte stilte spørsmål
Kan et servicecenter skjære en morspole som jeg kjøper separat?
Ja, dersom det valgte servicecentret aksepterer materialet, morspolens størrelse og arbeidsomfanget. Få pris på behandlingstiden, stripens godkjenning, transport og dimensjonene på ferdigspolen før du kjøper morspolen. Eierskap til morspolen og ansvar for skjæring kan deles mellom selskaper uten å endre kravene til den ferdige stripen.
Betyr en strengere toleranse for skåret bredde også en strengere toleranse for tykkelse?
Nei. Skjæring kontrollerer bare bredden som skjæres; den fastsetter ikke en ny spesifikasjon for ståltykkelse. Angi tykkelsesgrunnlaget og godkjenningskravene separat fra bredden, og sjekk begge mot det valgte produktet og formingsutstyret.
Kan ulike stripbredder dele én morspole?
Det kan de, dersom prosessoren kan produsere den avtalte oppstillingen og breddene passer med den nødvendige kantbeskjæringen. Den bruksbare utbyttet avhenger av etterspørselen etter hver resulterende bredde. Pris ubrukte striper som beholdt lager eller en annen avtalt disposisjon, i stedet for å behandle dem som godkjent utgang for denne ordren.
Vil en større foreldrecoile redusere nedetid for rulleformeren?
Bare hvis den til slutt produserer større kompatible fôrcoiler eller på annen måte forbedrer den faktiske produksjonsplanen. Størrelsen på foreldrecoilen alene reduserer ikke nedstrøms endringer. I det gjennomførte eksempelet leverer begge kjøpene samme 36 fôrcoiler, så antallet mellom-coil-endringer er det samme for begge.
Kan malert stål slittes etter overflatebehandlingen?
Det kan tilbys på denne måten, men sekvensen og godkjenningskravene må være egnet for den angitte overflatebehandlingen og produktet. Spør om tilstanden på kantskåret kant, overflatebeskyttelse, emballasje og gjeldende vilkår for overflatebehandlingen. Anta ikke at et harpiksnavn beviser at en bestemt slitting- og formingsprosess er akseptabel.
Hva skal skje hvis en levert coil består breddekontrollen, men ikke fôres korrekt?
Hold tilbake den berørte coilen og sammenlign dens faktiske indre diameter, ytre diameter, masse, vikling og båndtilstand med de avtalte kravene og maskinkonfigurasjonen. Registrer coilens identitet og det observerte problemet. At en breddekontroll er innenfor toleranse, bekrefter ikke i seg selv kompatibilitet med produksjonslinjen, og et bilde alene kan ikke identifisere årsaken.
Teknisk grunnlag og kildeomfang
Teknisk grunnlag: Roll-Kraft, Entry Guides – der riktig rulleforming starter, diskusjon om innføringsjustering og buehøyde; Bradbury, Flat Book del 1, forklaring av kantbølger/ulik forlengelse. Disse maskin-/prosesskildene understøtter mekanismene, ikke universelle toleranser eller påstander om at slitting forårsaker alle feil. Masse- og kostnadssammenligningen forblir fiktiv.

