
Apakah Perubahan Apabila Anda Membeli Koil Lebar Penuh atau Koil Terbelah?
Koil lebar penuh ialah koil induk yang lebih lebar yang dibekalkan sebelum potongan lebar yang diperlukan untuk produk anda. Koil terbelah ialah jalur sempit yang dipotong secara membujur daripada koil induk dan digulung semula. Di sini, istilah ‘lebar penuh’ merujuk kepada lebar induk yang ditawarkan untuk pesanan ini, bukan lebar kilang universal atau jaminan bahawa tepi asalnya tidak dipotong.
Mesin Pembentukan Gulung yang Sama Boleh Menerima Jalur yang Sama
Jika profil yang dipilih memerlukan jalur sempit, pembelian koil induk yang lebih lebar tidak membenarkan anda memasukkan bahan yang lebih lebar itu ke dalam perlengkapan yang sama. Jalur tersebut mesti disediakan terlebih dahulu. Pembekal koil terbelah siap guna menjalankan atau mengatur penyediaan tersebut sebelum penghantaran; pembeli koil induk mengatur penyediaan tersebut selepas membeli koil induk.
Bandingkan gred keluli, ketebalan, permukaan, lebar jalur yang diperlukan, kuantiti yang diterima dan tarikh penghantaran yang sama. Harga koil induk yang lebih rendah setiap tan metrik hanyalah satu faktor masukan. Ia tidak termasuk kerja yang mungkin sudah terkandung dalam harga koil terbelah siap guna.
Tanggungjawab Pembeli Secara Ringkas
Geser untuk melihat jadual lengkap.
| Faktor | Beli koil lebar penuh | Beli koil terbelah siap guna |
|---|---|---|
| Pembelahan | Atur slot pembelahan dalam rumah atau melalui kontraktor | Pembekal menghantar jalur terbelah yang dipersetujui |
| Keseimbangan bahan | Ambil kira jisim koil induk, potongan tepi dan sebarang lebar jalur yang tidak digunakan | Setujui kuantiti jalur yang diterima dan sebarang pesanan minimum |
| Dimensi koil | Nyatakan had koil induk dan had koil siap | Nyatakan had koil siap untuk penerimaan dan pemakanan |
| Penerimaan kualiti | Kawal bahan koil induk dan hasil pembelahan seterusnya | Terima bahan, lebar, tepi dan keadaan penggulungan yang dihantar |
| Kos | Tambahkan kos pemprosesan, pengangkutan antara peringkat dan penanganan | Kenal pasti item persiapan dan penghantaran yang termasuk |
Bilakah Setiap Jenis Pembelian Lebih Sesuai?
Kesesuaian Peralatan Mendahului Harga
Mulakan dengan jalur yang diperlukan dan jentera sebenar. Dapatkan lebar input dan had bahan untuk profil tersebut, kemudian had diameter dalaman, diameter luaran dan jisim koil untuk mesin pembentukan gulung. Untuk pembelian koil lebar penuh, semak juga had masukan dan keluaran mesin pembelah. Koil induk yang sesuai dengan mesin pembelah masih boleh menghasilkan koil yang tidak sesuai dengan penggulung masukan mesin pembentukan gulung.
Koil Terbelah Siap Guna untuk Kapasiti Terhad atau Permintaan Berubah-ubah
Utamakan bekalan koil terbelah siap guna apabila anda tiada operasi pembelahan berkelayakan, slot yang tersedia tidak dapat memenuhi tarikh pengeluaran, atau pesanan terlalu kecil atau tidak sekata untuk menggunakan koil induk secara cekap. Ia juga boleh mempermudah program lebar tetap dan berulang apabila pembekal secara konsisten memenuhi spesifikasi koil siap anda.
Koil Lebar Penuh untuk Program Berkelayakan dan Berulang
Utamakan bekalan koil lebar penuh apabila anda mempunyai pemproses yang cekap dengan kapasiti tersedia, susunan pemotongan berulang yang selaras dengan permintaan, dan kelebihan kos keseluruhan. Sebelum menetapkan kelebihan ini, pastikan kualiti jalur siap dan saiz koil—bukan hanya jisim maksimum koil masukan pemproses.
Pembelian Bercampur untuk Permintaan Lebar Tidak Sekata
Gunakan pendekatan bercampur apabila permintaan berbeza mengikut lebar. Lebar yang stabil dan berisipadu tinggi mungkin menghalalkan program koil induk, manakala lebar berisipadu rendah atau berubah-ubah dibeli sebagai koil terbelah siap guna. Jangan anggap setiap jalur dalam susunan pelbagai lebar sebagai output yang berguna kecuali terdapat penggunaan pengeluaran yang pasti untuknya. Jalur yang tidak diperuntukkan mencipta inventori, bukan penjimatan.
Toleransi lebar hanyalah sebahagian daripada penerimaan. Setujui cara lebar, burr tepi, kambar, gelombang tepi dan keadaan penggulungan diukur dan dinilai bagi bahan dan barisan yang dipilih. Gunakan keperluan produk dan peralatan sebenar, bukannya meminjam toleransi yang diiklankan oleh satu pemproses. Apabila bahan, lebar atau pemproses baharu dicadangkan, gunakan percubaan yang dipersetujui untuk menentukan sama ada jalur tersebut dapat disuap dan dibentuk menjadi produk yang diperlukan.
Contoh Pesanan: Penggunaan Bahan dan Pertukaran Koil
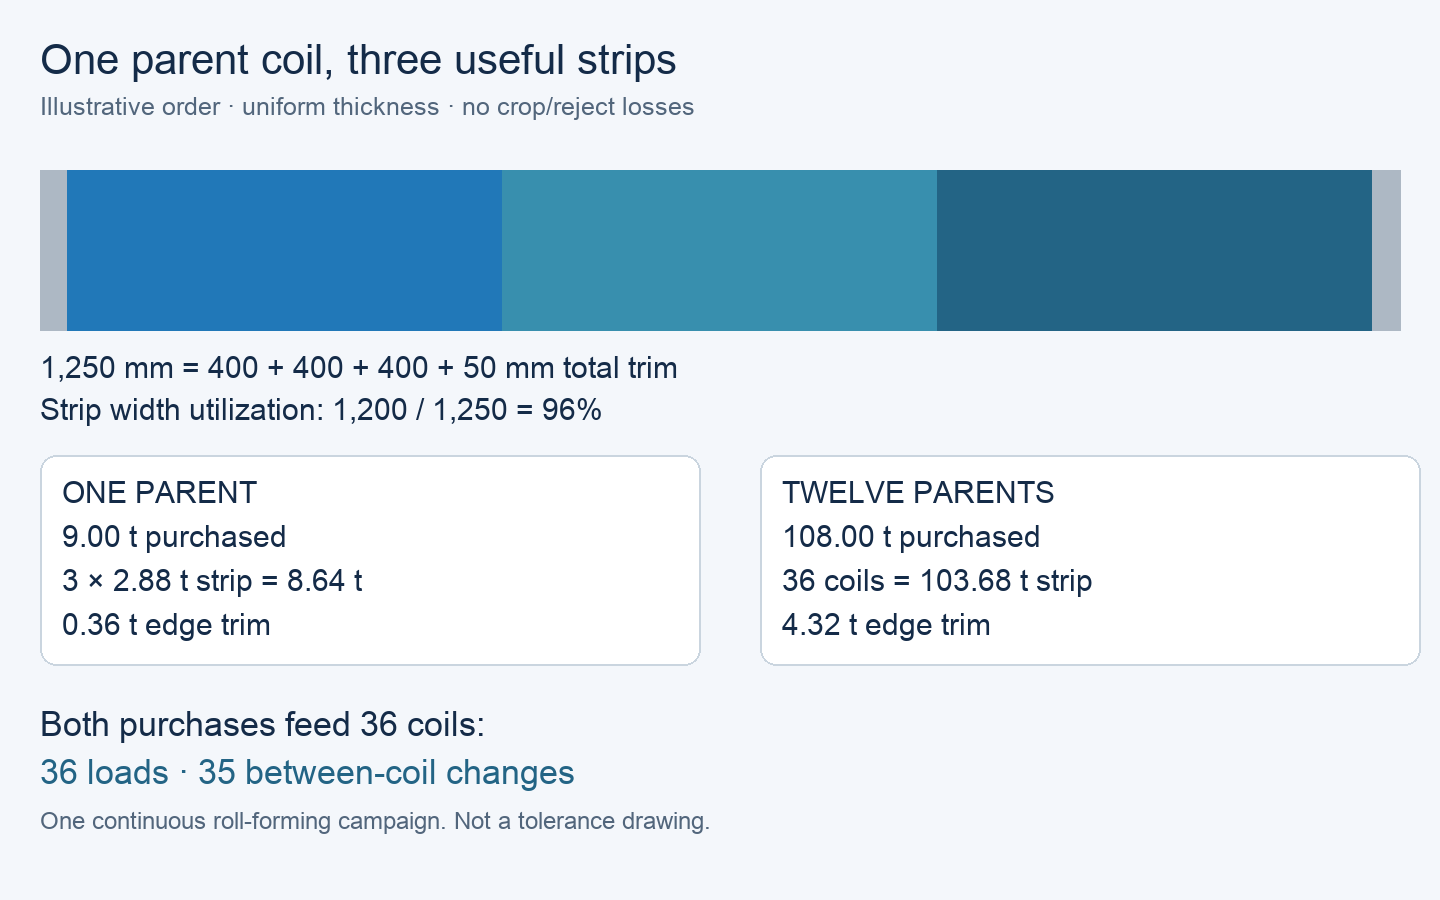
Pertimbangkan pesanan hipotetikal sebanyak 103.68 tanrik metrik bahan jalur 400 mm yang diterima. Kedua-dua pembelian menggunakan bahan, ketebalan dan penyelesaian yang sama dan diluluskan; lebar induk 1,250 mm; 9 t setiap gulungan induk; serta pengolah yang berkelayakan dengan slot yang disahkan. Barisan hilir menerima jalur 400 mm dan gulungan sehingga 3 t, dengan diameter dalaman dan luaran yang sesuai.
Daripada Lebar Induk kepada Jisim Jalur yang Dapat Digunakan
Susun atur yang diandaikan menghasilkan tiga jalur 400 mm dan membuang sejumlah 50 mm sebagai trim tepi. Ini memberikan penggunaan lebar geometri sebanyak 1,200 ÷ 1,250 = 96%. Pada ketebalan seragam dan panjang jalur yang sama, setiap gegelung siap berbobot 9 × 400 ÷ 1,250 = 2.88 t. Tiga gegelung siap berjumlah 8.64 t; trim menyumbang 0.36 t. Imbangan ringkas ini tidak termasuk potongan kepala dan ekor, bahan yang ditolak dan kehilangan pembentukan kemudian; sertakan semua ini dalam pesanan sebenar.
Oleh itu, dua belas koil induk membeli 108 tan dan menghasilkan 36 koil terbelah mengandungi 103.68 tan, ditambah 4.32 tan potongan tepi. Sebut harga koil terbelah siap guna dalam contoh ini menawarkan 36 koil yang sama, masing-masing berjisim 2.88 tan. Setiap kilogram jalur yang diterima mempunyai kegunaan yang ditetapkan.
Kira perubahan di mesin pembentuk gulungan, bukan di mesin pengiris
Geser untuk melihat jadual lengkap.
| Kuantiti | Pembelian lebar penuh, kemudian diiris | Pembelian siap-iris |
|---|---|---|
| Gulungan induk dimuatkan di mesin pengiris | 12 | Ditangani sebelum penghantaran |
| Gulungan dimuatkan di mesin pembentuk gulungan | 36 gulungan masing-masing 2.88 t | 36 gulungan masing-masing 2.88 t |
| Perubahan antara gulungan dalam satu kempen berterusan | 35 | 35 |
| Jisim jalur yang diterima | 103.68 t | 103.68 t |
Kedua-dua pilihan memerlukan 36 muatan di mesin pembentuk gulungan dan 35 perubahan antara gulungan bagi satu kempen berterusan. Membandingkan 12 gulungan induk dengan 36 gulungan teriris akan mengaburkan dua peringkat pengeluaran yang berbeza. Kempen berbilang, perubahan gred atau saiz gulungan bekalan yang berbeza akan mengubah bilangan operasi.
Jika talian yang sama hanya boleh menerima 1.5 t setiap gulungan, setiap gulungan jalur 2.88 t perlu dibahagikan kepada dua gulungan 1.44 t oleh pemproses yang mampu menyediakan konfigurasi tersebut. Pesanan tersebut kemudiannya akan mengandungi 72 gulungan dan 71 perubahan antara gulungan. Minta semula harga tambahan untuk penggulungan semula, pembungkusan dan penanganan sebelum memilih mana-mana pilihan pembelian.
Cara Membandingkan Kos untuk Output yang Dapat Digunakan Sama
Tambahkan hanya kos yang ditanggung pembeli dalam setiap sebut harga
Bandingkan jumlah perbelanjaan untuk menghantar jalur yang diterima dalam kuantiti yang sama ke titik penerimaan yang sama. Jika harga jalur teriris sudah termasuk kos pengirisan, jangan tambah caj tersebut sekali lagi. Masukkan kos pemprosesan gulungan induk, pengangkutan antara kemudahan, pembungkusan, penerimaan, penanganan dan penyimpanan jika ia dipisahkan. Kekalankan sebarang kredit sisa yang dijangka secara berasingan sehingga nilai dan hak miliknya ditetapkan.
Sebut harga USD rekaan berikut meneruskan pesanan yang sama. Kedua-duanya diandaikan memenuhi keperluan penerimaan jalur dan tarikh pengeluaran. Sebut harga bahan dan pemprosesan termasuk pembungkusan dan pemeriksaan penerimaan yang dipersetujui untuk peringkat penghantaran masing-masing. Kos pembentukan hiliran sepunya adalah sama dan tidak dimasukkan. Tiada cukai, perbezaan pembiayaan, kehilangan awal/akhir atau kredit sisa dimasukkan. Angka ini menunjukkan kaedah pengiraan; ia bukan harga pasaran semasa.
Perbandingan Kos Ilustratif
Geser untuk melihat jadual lengkap.
| Item kos | Pembelian lebar penuh, kemudian diiris | Pembelian siap-iris |
|---|---|---|
| Bahan | 108 t × $980/t = $105,840.00 | 103.68 t × $1,070/t = $110,937.60 |
| Pengirisan dan penggulungan semula | Berasingan: $2,600.00 | Termasuk dalam harga jalur |
| Frekuensi ke kilang penerima | $2,000.00; termasuk semua peringkat pengangkutan | $2,400.00 |
| Penanganan dan penyimpanan oleh pembeli | $900.00 | $500.00 |
| Jumlah perbelanjaan | $111,340.00 | $113,837.60 |
| Perbelanjaan setiap tan jalur yang diterima | $1,073.88/t | $1,097.97/t |
Berdasarkan andaian ini, pilih pembelian lebar penuh bersama pemproses yang layak: ia membekalkan jalur yang sama dan diterima pada masa yang ditetapkan dengan kos $2,497.60 lebih rendah. Ia tidak mengurangkan bilangan pertukaran gegelung di hiliran. Kelebihan ini hilang jika kos tambahan bersih bagi pilihan ini, berbanding bekalan siap iris, melebihi $2,497.60. Kos tambahan untuk penggulungan semula, penyimpanan atau pengangkutan yang belum ditetapkan harganya mesti diselesaikan sebelum pesanan dibuat.
Jika sebut harga meninggalkan ujian penerimaan, pengangkutan atau caj pemprosesan sebagai 'akan ditetapkan', catatkan sebagai tidak diketahui dan bukan sifar. Jika pemproses tidak dapat menentukan kualiti jalur atau slot yang boleh digunakan, pengiraan harga yang lebih rendah tidak menjadikan pembelian lebar penuh sesuai. Pilih tawaran siap-iris yang layak atau dapatkan cadangan pemprosesan semula.
Bagaimana Kualiti Koil Terbelah Mempengaruhi Pengeluaran
Keadaan Tepi dan Penyuapan Lurus
Tepi tajam (burr) ialah tepi potongan yang timbul. Ketinggian dan arahnya boleh mempengaruhi penanganan tepi serta sentuhan dengan panduan atau rol pembentuk. Nyatakan permukaan yang diperiksa, kaedah pengukuran dan kriteria penerimaan yang dipersetujui berdasarkan ketebalan bahan sebenar dan peralatan. Jangan gunakan satu had tepi tajam umum untuk semua gulungan.
Kelengkungan sisi (camber) ialah lengkungan sisi jalur apabila dilihat dalam satahnya. Jalur yang melengkung boleh menyimpang terhadap panduan masuk dan menyumbang kepada masalah pelarasan atau profil. Ukur berdasarkan panjang rujukan dan kaedah yang dipersetujui. Periksa juga pelarasan panduan: masalah penyuapan tidak membuktikan gulungan teriris yang masuk sebagai satu-satunya punca.
Rataan pada Titik Masuk
Gelombang tepi (edge wave) menggambarkan tepi berombak berbanding bahagian lain jalur. Pemanjangan tidak sama merentasi lebar jalur boleh menyebabkan tepi lebih panjang daripada bahagian tengah, maka tidak rata. Keadaan ini boleh mengganggu sokongan masuk dan konsistensi pembentukan. Catatkan keadaan berkaitan (tanpa beban/dengan beban), kaedah sokongan dan ukuran kerataan yang dipersetujui, bukan membuat anggaran penerimaan berdasarkan gambar.
Semua pemeriksaan ini berlaku ke atas gulungan suapan akhir dalam kedua-dua susunan pembelian. Setelah kedua-dua bekalan memenuhi syarat penerimaan talian, gunakan perbandingan penggunaan bahan yang sebenar dan perbandingan kos lengkap untuk memilih pembelian.
Apa yang Perlu Ditentukan Sebelum Menempah
Dimensi Gulungan Akhir dan Penerimaan
diameter dalaman gulungan siap, diameter luaran gulungan siap dan jisim maksimum gulungan siap diameter dalaman gulungan siap, diameter luaran gulungan siap dan jisim maksimum gulungan siap. Masukkan keperluan uji bahan atau profil apabila berkaitan. Jisim maksimum sahaja tidak menentukan sama ada gulungan tersebut muat pada mandrel atau ruang jarak diameter yang tersedia.
Lingkup Pemprosesan dan Jejakabiliti dari Gulungan Induk ke Jalur
Bagi pembelian lebar penuh, nyatakan lokasi pemprosesan dan nama individu atau syarikat yang membeli perkhidmatan pengirisan. Tetapkan tanggungjawab bagi rekod jisim dari gulungan induk ke jalur, bahan yang disimpan, hak milik sisa potongan dan jalur yang ditolak. Bagi bekalan siap-iris, masukkan keperluan penerimaan gulungan yang dihantar ke dalam terma pembelian.
Semasa penerimaan, gunakan senarai gegelung yang memetakan setiap gegelung teriris kepada gegelung induk dan dokumen bahan masing-masing. Sebagai contoh, satu baris mungkin mengenal pasti induk P01, jalur P01-A, lebar 400 mm, jisim nominal contoh 2.88 t dan rekod pemeriksaan yang dipersetujui. Padankan label sebenar, kuantiti yang diukur dan dokumen sebelum melepaskan gegelung ke pengeluaran. Tentukan terlebih dahulu cara gegelung tidak mematuhi spesifikasi akan ditahan dan diganti.
Soalan lazim
Bolehkah pusat perkhidmatan mengiris gulungan induk yang saya beli secara berasingan?
Ya, jika pusat perkhidmatan yang dipilih menerima bahan, saiz gulungan induk dan lingkup kerja tersebut. Dapatkan sebut harga untuk slot pemprosesan, penerimaan jalur, pengangkutan dan dimensi gulungan akhir sebelum membeli gulungan induk. Hak milik gulungan induk dan tanggungjawab pengirisan boleh dibahagikan antara syarikat tanpa mengubah spesifikasi jalur akhir yang diperlukan.
Adakah toleransi lebar jalur teriris yang lebih ketat juga bermaksud toleransi ketebalan yang lebih ketat?
Tidak. Pengirisan mengawal lebar potongan; ia tidak menetapkan spesifikasi baru untuk ketebalan keluli. Nyatakan asas ketebalan dan kriteria penerimaan secara berasingan daripada lebar, kemudian sahkan kedua-duanya terhadap produk dan peralatan pembentuk yang dipilih.
Bolehkah lebar jalur yang berbeza dikongsi dalam satu gulungan induk?
Boleh, jika pengolah mampu menghasilkan susun atur yang dipersetujui dan lebar-lebar tersebut sesuai dengan pemotongan yang diperlukan. Hasil guna bergantung pada permintaan bagi setiap lebar hasil akhir. Hargai jalur-jalur tidak terpakai sebagai inventori tersimpan atau penyelesaian lain yang dipersetujui, bukan sebagai keluaran diterima untuk pesanan ini.
Adakah gulungan induk yang lebih besar dapat mengurangkan masa henti jentera pembentuk gelondong?
Hanya jika ia akhirnya menghasilkan gulungan suapan yang lebih besar dan sesuai, atau memperbaiki jadual pengeluaran sebenar. Saiz gulungan induk semata-mata tidak mengurangkan perubahan di hiliran. Dalam contoh pesanan yang dikaji, kedua-dua pembelian menghantar 36 gulungan suapan yang sama, maka bilangan perubahan antara gulungan adalah sama.
Bolehkah keluli berwarna dipotong selepas dilapisi?
Ia boleh ditawarkan sedemikian, tetapi turutan dan keperluan penerimaan mesti sesuai dengan lapisan dan produk yang dispesifikasikan. Mohon maklumat mengenai keadaan tepi potongan, perlindungan permukaan, pembungkusan dan terma lapisan yang berkenaan. Jangan menganggap nama resin membuktikan bahawa proses pemotongan dan pembentukan tertentu adalah diterima.
Apakah tindakan yang perlu diambil jika gulungan yang dihantar lulus pemeriksaan lebar tetapi tidak dapat disuapkan dengan betul?
Tahan gulungan yang terjejas dan bandingkan diameter dalaman sebenar, diameter luaran, jisim, cara lilitan dan keadaan jalur dengan keperluan yang dipersetujui serta konfigurasi jentera. Rekodkan identiti gulungan dan masalah yang diperhatikan. Ukuran lebar yang lulus sahaja tidak menjamin keserasian dengan talian pengeluaran, dan gambar foto sahaja tidak cukup untuk mengenal pasti punca masalah.
Asas Teknikal dan Lingkup Sumber
Asas teknikal: Roll-Kraft, Panduan Masuk—Di Mana Pembentukan Gelondong yang Betul Bermula, perbincangan tentang penyelarasan masuk dan kelengkungan; Bradbury, Flat Book Bahagian 1, penerangan gelombang tepi/panjangan tidak sama. Sumber jentera/proses ini menyokong mekanisme tersebut, bukan toleransi universal atau dakwaan bahawa pemotongan menjadi punca semua cacat. Perbandingan jisim dan kos tetap bersifat hipotetikal.

