
Wat verandert er bij aankoop van volledige-breedte- of gespleten coil?
Een volledige-breedtecoil is de bredere ‘oudercoil’ die wordt geleverd vóór de breedtesneden die nodig zijn voor uw product. Een gespleten coil is een smallere strook die lengtewijs uit een oudercoil is gesneden en opnieuw is opgewonden. Hier betekent ‘volledige breedte’ de ouderbreedte die voor deze bestelling wordt aangeboden, niet een universele walbreedte of een garantie dat de oorspronkelijke randen onaangeraakt zijn.
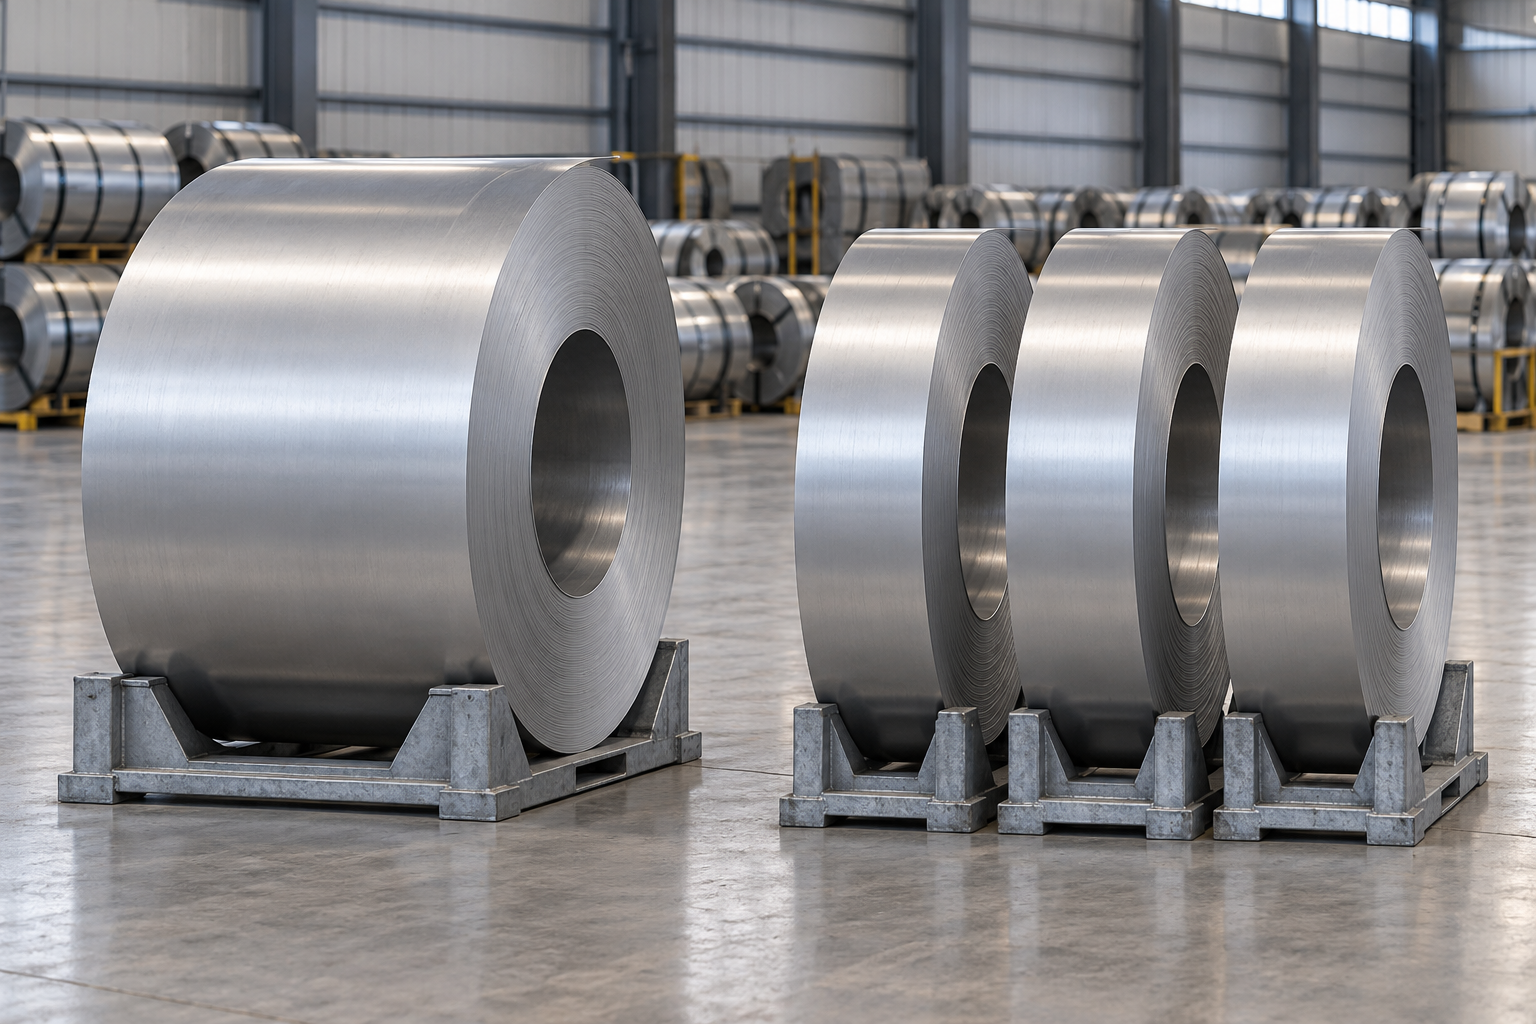
Dezelfde rolvormmachine kan dezelfde strook ontvangen
Als het geselecteerde profiel een smalle strook vereist, kunt u door een bredere oudercoil te kopen niet direct die bredere strook in dezelfde gereedschapsset voeren. De strook moet eerst worden voorbereid. Een leverancier van gereed-gespleten materialen voert of regelt die voorbereiding vóór levering uit; een koper van oudercoils regelt dit na aankoop van de oudercoil.
Vergelijk dezelfde staalsoort, dikte, oppervlakteafwerking, vereiste strookbreedte, geaccepteerde hoeveelheid en leverdatum. Een lagere prijs per ton voor de oudercoil is slechts één factor. Deze sluit werk uit dat mogelijk al is opgenomen in de prijs voor gereed-gespleten materialen.
Verantwoordelijkheden van de koper in één oogopslag
Veeg om de volledige tabel te bekijken.
| Factor | Koop volledige-breedtecoil | Koop gereed-gespleten coil |
|---|---|---|
| Spleten | Regel een interne of externe spleetcapaciteit | Leverancier levert de overeengekomen gespleten strook |
| Materiaalbalans | Reken rekening met de massa van de oudercoil, de afvalranden en eventuele ongebruikte strookbreedten | Vereenvoeg de geaccepteerde strookhoeveelheid en eventuele minimale bestelhoeveelheid |
| Coilafmetingen | Specificeer zowel de limieten voor de oudercoil als voor de eindcoil | Specificeer de limieten voor de eindcoil ten behoeve van ontvangst en aanvoer |
| Kwaliteitsacceptatie | Controleer het oudermateriaal en het resultaat van de daaropvolgende spleting | Accepteer het geleverde materiaal, de breedte, de randkwaliteit en de wikkelconditie |
| Kosten | Voeg bewerkings-, transport- en hanteringskosten tussen de stappen toe | Identificeer welke voorbereidings- en leveringsposten zijn inbegrepen |
Wanneer is elke aankoop de geschiktere keuze?
Machinescompatibiliteit gaat voor prijs
Begin met de vereiste strip en de daadwerkelijke machines. Bepaal de invoerbreedte en materiaalbeperkingen van het profiel, en vervolgens de binnendiameter, buitendiameter en massalimieten van de coil voor de rolvormmachine. Bij aankoop van coils over de volle breedte controleert u ook de inkomende en uitgaande limieten van de snijmachine. Een moedercoil die in de snijmachine past, kan nog steeds coilstroken opleveren die niet passen op de afwikkelinrichting van de rolvormmachine.
Gereed-gespleten coil bij beperkte capaciteit of wisselende vraag
Geef de voorkeur aan gereed-gespleten levering wanneer u geen gekwalificeerde spleetcapaciteit hebt, de beschikbare spleetcapaciteit de productiedatum niet haalt, of de bestelling te klein of onregelmatig is om de oudercoil efficiënt te gebruiken. Dit kan ook een stabiel programma met herhaalde strookbreedte vereenvoudigen, mits de leverancier consistent aan uw specificatie voor eindcoils voldoet.
Volledige-breedtecoil voor een gekwalificeerd, herhaalbaar programma
Geef de voorkeur aan volledige-breedtelevering wanneer u beschikt over een bekwaam verwerker met voldoende capaciteit, een herhaalbaar snijpatroon dat aansluit bij de vraag, en een duidelijk totaalvoordeel op kosten. Voordat u dit voordeel toekent, stelt u de kwaliteit van de eindstrook en de coilafmetingen vast – niet alleen de maximale inkomende coilmassa van de verwerker.
Gemengde aankoop bij ongelijke breedtevraag
Pas een gemengde aanpak toe wanneer de vraag per breedte verschilt. Een stabiele, hoge-volumebreedte kan een oudercoilprogramma rechtvaardigen, terwijl een lage-volume- of wisselende breedte gereed-gespleten wordt ingekocht. Tel niet elke strook in een meervoudig-breedtepatroon als nuttige output, tenzij er een gefundeerde productieopdracht voor bestaat. Niet-toegewezen stroken creëren voorraad in plaats van besparingen.
Breedtetolerantie is slechts één onderdeel van de acceptatie. Spreek af hoe breedte, randbraam, kromming (camber), randgolf en wikkelconditie worden gemeten en beoordeeld voor het geselecteerde materiaal en de lijn. Gebruik de werkelijke product- en machine-eisen in plaats van de geadverteerde tolerantie van één verwerker over te nemen. Bij een nieuw materiaal, nieuwe breedte of nieuwe verwerker gebruikt u een overeengekomen proef om te bepalen of de strip goed wordt aangevoerd en het gewenste product vormt.
Een voorbeeldbestelling: materiaalgebruik en coilwisselingen
Neem een hypothetische bestelling van 103,68 metrische ton goedgekeurde strook van 400 mm breedte. Beide aankopen gebruiken hetzelfde goedgekeurde materiaal, dezelfde dikte en afwerking; een ouderbreedte van 1.250 mm; 9 t per oudercoïl; en een gekwalificeerde bewerker met een bevestigde productieslot. De downstream-lijn accepteert strook van 400 mm breedte en coïls tot 3 t, met compatibele binnendiameter en buitendiameter.
Van ouderbreedte naar bruikbare strookmassa
Het aangenomen snijpatroon levert drie stroken van 400 mm op en verwijdert in totaal 50 mm als randafval. Dat geeft een geometrische breedtebenutting van 1.200 ÷ 1.250 = 96 %. Bij gelijke dikte en gelijke strooklengte weegt elke eindcoil 9 × 400 ÷ 1.250 = 2,88 t. Drie eindcoils wegen samen 8,64 t; het randafval bedraagt 0,36 t. Deze vereenvoudigde balans laat kop- en staartafval, afgekeurd materiaal en latere vormverliezen buiten beschouwing; neem die wel op in een werkelijke bestelling.
Twaalf oudercoils leveren dus 108 t en produceren 36 gespleten coilstroken met een totaalmassa van 103,68 t, plus 4,32 t randafval. De offerte voor gereed-gespleten materialen in dit voorbeeld biedt dezelfde 36 coilstroken van elk 2,88 t aan. Elke kilogram van de geaccepteerde strook heeft een toegewezen toepassing.
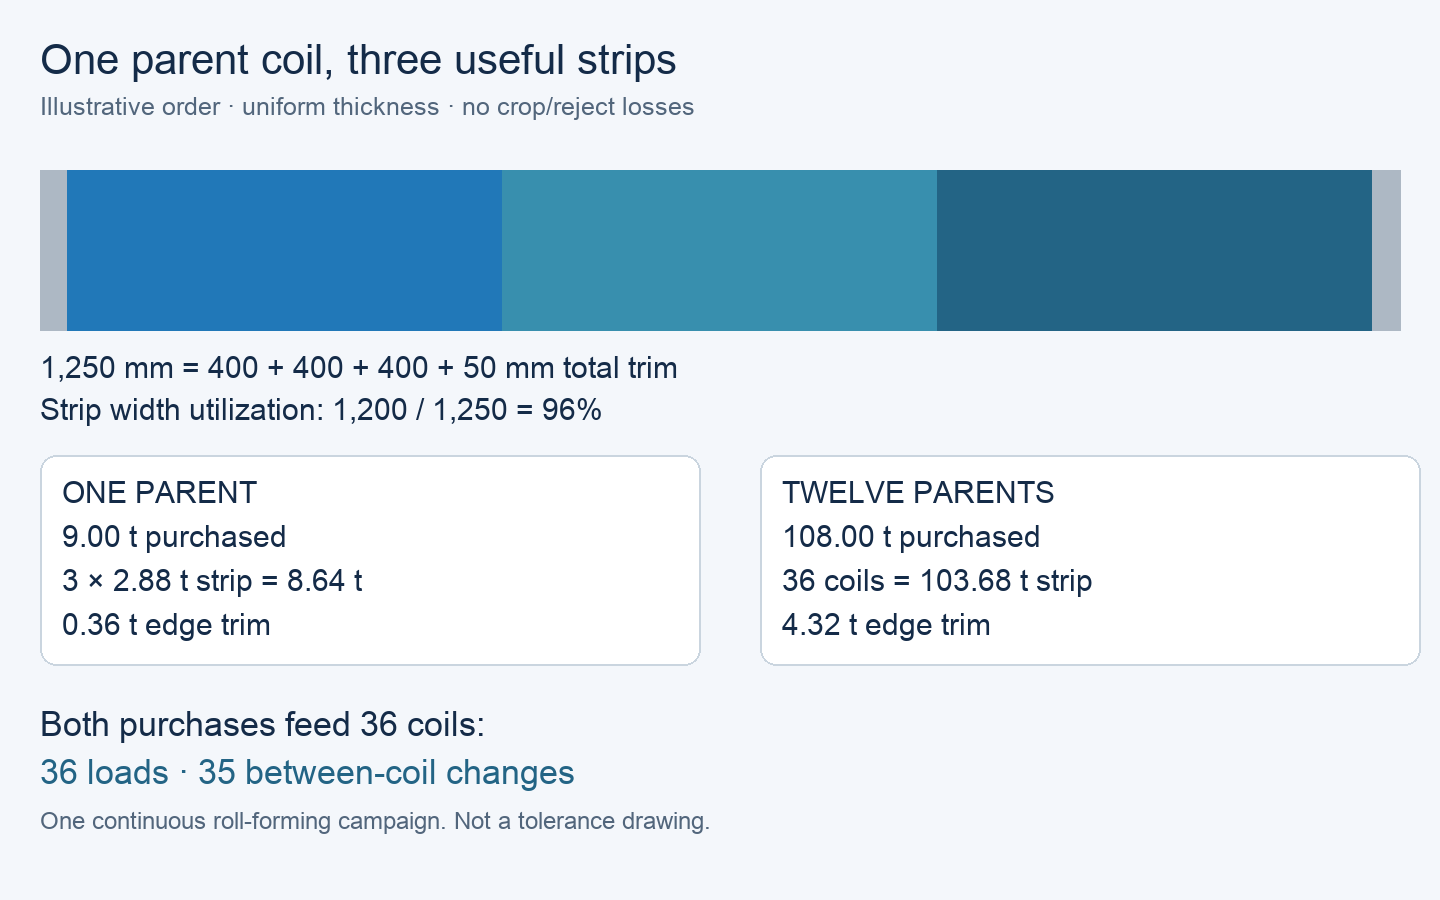
Tel de wisselingen bij de rolvormmachine, niet bij de spleetmachine.
Veeg om de volledige tabel te bekijken.
| Hoeveelheid | Aankoop in volledige breedte, daarna gespleten | Aankoop van direct-spleetmateriaal |
|---|---|---|
| Oorspronkelijke spoelen geladen op de spleetmachine | 12 | Afgehandeld vóór levering |
| Spoelen geladen op de rolvormmachine | 36 stuks à 2,88 t | 36 stuks à 2,88 t |
| Wisselingen tussen spoelen binnen één continue productiecampagne | 35 | 35 |
| Geaccepteerde stripmassa | 103.68 t | 103.68 t |
Beide opties vereisen 36 ladingsbeurten op de rolvormmachine en 35 wisselingen tussen spoelen binnen één continue productiecampagne. Een vergelijking van 12 oorspronkelijke spoelen met 36 gespleten spoelen zou twee verschillende productiefasen verwarren. Meerdere campagnes, kwaliteitswijzigingen of een andere leveringspoelmaat zouden het aantal operationele wisselingen wijzigen.
Indien dezelfde lijn slechts 1,5 t per spoel kan verwerken, moet elke 2,88 t zware stripspoel door een bewerker die deze configuratie kan leveren, worden verdeeld in twee spoelen van 1,44 t. De bestelling zou dan 72 spoelen en 71 wisselingen tussen spoelen omvatten. Vraag de extra herwikkelkosten, verpakkingskosten en hanteringskosten opnieuw aan voordat u een van beide aankoopt.
Hoe u kosten kunt vergelijken voor dezelfde bruikbare output
Voeg alleen de kosten toe die elke offerte aan de koper laat
Vergelijk de totale kosten om dezelfde geaccepteerde strip op dezelfde ontvangstlocatie te leveren. Als de prijs voor gespleten coil reeds de snijkosten omvat, tel deze kosten dan niet opnieuw mee. Neem bewerking van de moedercoil, transport tussen locaties, verpakking, ontvangst, handling en opslag mee waar deze afzonderlijk worden berekend. Houd eventuele verwachte schrootopbrengsten apart totdat hun waarde en eigendom zijn vastgesteld.
De volgende fictieve USD-offertes zetten dezelfde bestelling voort. Beide worden verondersteld te voldoen aan de eisen voor stripacceptatie en productiedatum. De materiaal- en bewerkingsoffertes omvatten de overeengekomen verpakking en acceptatie-inspecties voor hun respectievelijke leveringsfase. Gemeenschappelijke downstream-vormingskosten zijn identiek en zijn uitgesloten. Geen belasting, financieringsverschil, start-/eindverlies of schrootkrediet is opgenomen. Deze cijfers illustreren de berekening; zij vertegenwoordigen geen actuele marktprijzen.
Een illustratieve kostenvergelijking
Veeg om de volledige tabel te bekijken.
| Kostenpost | Aankoop in volledige breedte, daarna gespleten | Aankoop van direct-spleetmateriaal |
|---|---|---|
| Materiaal | 108 t × $980/t = $105.840,00 | 103,68 t × $1.070/t = $110.937,60 |
| Spleten en herwikkeling | Afzonderlijk: $2.600,00 | Inbegrepen in de stripprijs |
| Vracht naar de ontvangstfabriek | $2.000,00; omvat alle transportfasen | $2,400.00 |
| Hantering en opslag door de koper | $900.00 | $500.00 |
| Totale uitgaven | $111,340.00 | $113,837.60 |
| Uitgaven per geaccepteerde ton | $1.073,88/t | $1.097,97/t |
Bij deze aannames kiest u voor de aankoop in volledige breedte via de gekwalificeerde verwerker: deze levert dezelfde goedgekeurde strip tijdig tegen $2.497,60 minder. Dit vermindert niet het aantal spoelwisselingen in het vervolgproces. Het voordeel verdwijnt als de netto extra kosten van deze optie ten opzichte van kant-en-klaar gespleten levering meer dan $2.497,60 bedragen. Extra herwikkel-, opslag- of transportkosten waarvoor nog geen prijs is vastgesteld, moeten vóór het plaatsen van de bestelling zijn opgelost.
Indien een offerte de acceptatietest, transport of een bewerkingskost als 'nog te bevestigen' vermeldt, noteer deze dan als onbekend in plaats van nul. Indien de bewerker de stripkwaliteit of een haalbare productietijdslot niet kan garanderen, maakt de lagere berekende prijs de aankoop in volledige breedte niet geschikt. Kies een gekwalificeerde direct-spleetofferte of vraag een herziene bewerkingsaanbieding aan.
Hoe de kwaliteit van gespleten coil de productie beïnvloedt
Randvoorwaarde en rechte voeding
Een burr is een verhoogde snijrand. De hoogte en richting ervan kunnen invloed hebben op randhantering en contact met geleiders of vormrollen. Specificeer welke zijde wordt gecontroleerd, de meetmethode en de overeengekomen acceptatiecriteria voor de werkelijke materiaaldikte en apparatuur. Pas geen algemene burrgrens toe voor elke spoel.
Camber is zijdelingse kromming van de strip gezien in zijn vlak. Een gebogen strip kan tegen de invoergeleiders aansturen en bijdragen aan uitlijnings- of profielproblemen. Meet volgens de overeengekomen referentielengte en methode. Controleer ook de uitlijning van de geleiders: een voedingsprobleem bewijst niet dat de binnenkomende gespleten spoel de enige oorzaak is.
Vlakheid bij de invoer
Randgolf beschrijft een golfvormige rand ten opzichte van de rest van de strip. Ongelijke rek over de breedte kan ervoor zorgen dat de randen langer zijn dan het midden, waardoor deze niet vlak liggen. Dit kan de ondersteuning bij de invoer en de consistentie van het vormproces verstoren. Noteer de relevante onbelaste/belaste toestand, ondersteuningsmethode en overeengekomen vlakheidsmeting in plaats van de acceptatie te raden op basis van een foto.
Deze controles gelden voor de afgewerkte voedingspoel bij beide aankoopvormen. Zodra beide leveringen aan de acceptatie-eisen van de lijn voldoen, gebruikt u de gewerkte materiaalbenutting en de volledige kostenvergelijking om de aankoop te kiezen.
Wat u moet specificeren voordat u de bestelling plaatst
Afmetingen en acceptatie van de afgewerkte spoel
geef de kwaliteit, de diktebasis en de afwerking, de vereiste strookbreedte en de bijbehorende acceptatiemethode, de hoeveelheid per breedte en de binnendiameter, buitendiameter en maximale massa van de afgewerkte coïl. Neem de eis voor materiaal- of profielproef op waar van toepassing. Een maximale massa alleen stelt niet vast dat een coïl op de mandrel past of binnen de beschikbare diametervrijheid valt.
Bereik van bewerking en traceerbaarheid van oorspronkelijke spoel naar strip
Bij aankoop in volledige breedte dient u de locatie van de bewerking en de persoon of onderneming die de spleetdienst afneemt, te noemen. Wijs verantwoordelijkheid toe voor het massaregister van oorspronkelijke spoel naar strip, het bewaarde materiaal, eigendom van het afval en een afgewezen strip. Bij direct-spleetlevering dient u de overeenkomstige acceptatie-eisen voor de geleverde spoel in de aankoopvoorwaarden op te nemen.
Gebruik bij ontvangst een spoellijst die elke gespleten spoel koppelt aan de moederspoel en materiaaldocumenten. In het voorbeeld kan een rij bijvoorbeeld identificeren: moederspoel P01, strip P01-A, breedte 400 mm, nominale voorbeeldmassa 2,88 t en het overeengekomen inspectierapport. Vergelijk de werkelijke etiketten, gemeten hoeveelheden en documenten voordat u de spoelen vrijgeeft voor productie. Bepaal van tevoren hoe niet-conforme spoelen worden geblokkeerd en vervangen.
Veelgestelde vragen
Kan een servicecentrum een oorspronkelijke spoel splijten die ik afzonderlijk aankoop?
Ja, mits het geselecteerde servicecentrum dat materiaal, die oorspronkelijke spoelmaat en dat werkgebied accepteert. Vraag de bewerkingscapaciteit, stripacceptatie, transport en afmetingen van de afgewerkte spoel op voordat u de oorspronkelijke spoel koopt. Eigendom van de oorspronkelijke spoel en verantwoordelijkheid voor het spleten kunnen tussen bedrijven worden verdeeld zonder dat de vereiste eindstrip wijzigt.
Betekent een nauwkeurigere spleetbreedtetolerantie ook een nauwkeurigere diktetolerantie?
Nee. Spleten regelt de gesneden breedte; het stelt geen nieuwe staaldiktespecificatie vast. Specificeer de diktebasis en acceptatie afzonderlijk van de breedte, en controleer beide tegen het geselecteerde product en de vormapparatuur.
Kunnen verschillende stripbreedten één oorspronkelijke spoel delen?
Dat kan wanneer de bewerker de overeengekomen lay-out kan produceren en de breedten passen bij de vereiste afkanting. Het bruikbare opbrengstpercentage hangt af van de vraag naar elke resulterende breedte. Bepaal de prijs van ongebruikte stroken als behouden voorraad of via een andere overeengekomen afhandeling, in plaats van ze te beschouwen als geaccepteerde productie voor deze bestelling.
Verlaagt een grotere basisrol de stilstandtijd van de rolvormmachine?
Alleen indien dit uiteindelijk grotere compatibele voedingsrollen oplevert of anderszins het daadwerkelijke productieschema verbetert. De grootte van de basisrol alleen vermindert niet het aantal downstream-wisselingen. In het uitgewerkte voorbeeld leveren beide aankopen dezelfde 36 voedingsrollen, zodat het aantal wisselingen tussen rollen identiek is.
Kan geverfd staal na de coating worden gespleten?
Dit kan zo worden aangeboden, maar de volgorde en acceptatievereisten moeten geschikt zijn voor de gespecificeerde coating en het product. Vraag naar de toestand van de gespleten rand, oppervlaktebescherming, verpakking en toepasselijke coatingvoorwaarden. Neem niet aan dat een harsnaam bewijst dat een bepaald spleet- en vormproces toegestaan is.
Wat moet er gebeuren als een geleverde rol wel voldoet aan de breedte-inspectie, maar niet correct wordt aangevoerd?
Houd de betrokken rol vast en vergelijk de werkelijke binnendiameter, buitendiameter, massa, wikkelwijze en strooktoestand met de overeengekomen eisen en machineconfiguratie. Noteer de identiteit van de rol en het waargenomen probleem. Een breedtemeting die voldoet, garandeert nog geen compatibiliteit met de productielijn, en een foto alleen kan de oorzaak niet identificeren.
Technische basis en bronomvang
Technische bronnen: Roll-Kraft, Entry Guides—Where Proper Roll Forming Begins (bespreking van invoeruitlijning en kromming); Bradbury, Flat Book Part 1 (uitleg van randgolven/ongelijke rek). Deze bronnen over machines en processen onderbouwen de mechanismen, niet universele toleranties of beweringen dat splitten alle gebreken veroorzaakt. De massa- en kostenvergelijking blijft fictief.

