
Vad ändras när ni köper fullbreddskolv eller slitskolv?
Fullbreddskolv är den bredare moderkolven som levereras innan breddskärningarna krävs för er produkt. Slitskolv är ett smalare band som skurits längsgående från en moderkolv och omvindits. Här betyder "fullbredd" den moderbredd som erbjuds för beställningen, inte en universell valsbredd eller en garanti för att de ursprungliga kanterna är orådade.
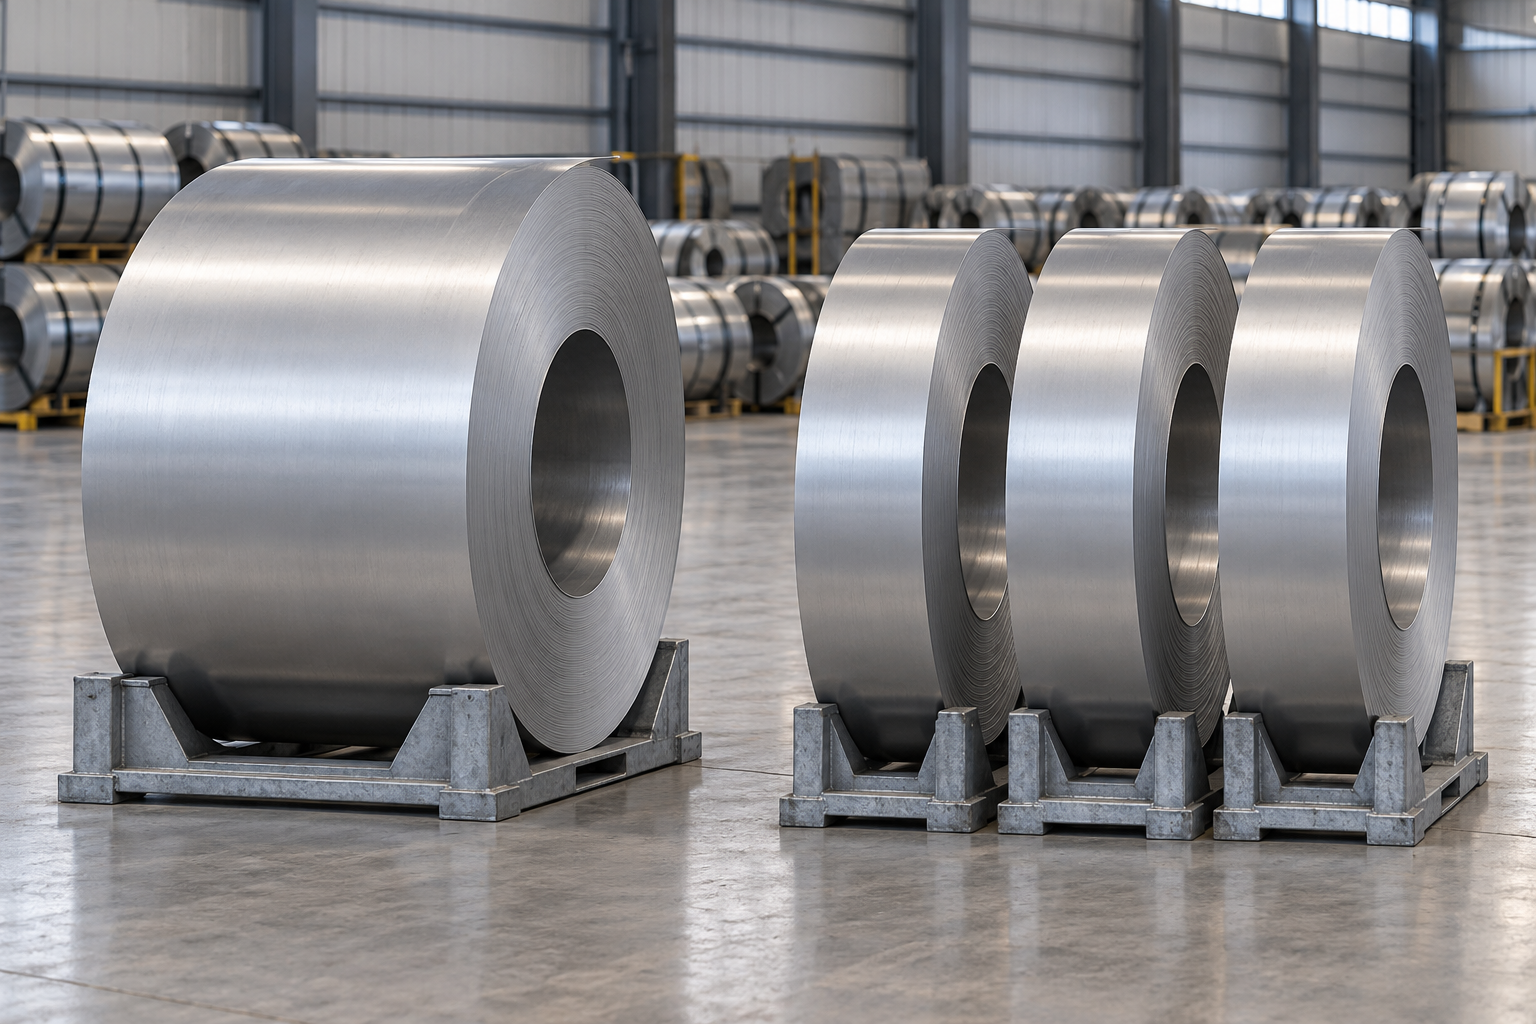
Samma rullformare kan ta emot samma band
Om den valda profilen kräver ett smalt band innebär inköp av en bredare moderkolv inte att det bredare materialet kan matas in i samma verktyg. Bandet måste först förberedas. En leverantör av färdigslit material utför eller ordnar denna förberedelse innan leverans; en köpare av moderkolv ordnar den efter inköpet av moderkolven.
Jämför samma stålsort, tjocklek, yta, krävd bandbredd, godkänd kvantitet och leveransdatum. Ett lägre pris per ton för moderkolven är endast en del av beräkningen. Det utesluter arbete som redan kan ingå i priset för färdigslit material.
Köparens ansvarsområden på en rad
Svep för att visa hela tabellen.
| Faktor | Köp fullbreddskolv | Köp färdigslit kolv |
|---|---|---|
| Slitsning | Ordna en intern eller underentreprenörs slitsningsplats | Leverantören levererar det överenskomna slitbandet |
| Materialbalans | Redovisa modermassan, kanttrimning och eventuella oanvända bandbredder | Överenskomm om den godkända bandkvantiteten och eventuellt minimiorder |
| Kolvdimensioner | Specificera både moderkolv- och färdigkolvgränser | Specificera färdigkolvgränserna för mottagning och matning |
| Kvalitetsgodkännande | Kontrollera modermaterialet och resultatet av efterföljande slitsning | Godkänn levererat material, bredd, kanter och lindningsförhållande |
| Kostnad | Lägg till bearbetning, transport mellan steg samt hantering | Identifiera vilka förberedelse- och leveransposter som ingår |
När är varje inköpsalternativ det bästa valet?
Utrustningsanpassning går före pris
Börja med det krävda bandet och den faktiska maskineringen. Ta reda på profilen inmatningsbredd och materialgränser, sedan rullformarens kolv innert diameter, ytterdiameter och massgränser. För ett inköp av fullbreddskolv kontrollera även slitsmaskinens inkommande och utgående gränser. En moderkolv som passar slitsmaskinen kan ändå ge kolvar som inte passar rullformarens avvindningsanordning.
Färdigslit kolv för begränsad kapacitet eller varierande efterfrågan
Föredra färdigslit leverans när ni saknar en kvalificerad slitsningsanläggning, den tillgängliga slitsplatsen inte möter produktionsdatumet eller beställningen är för liten eller för oregelbunden för effektiv användning av moderkolven. Det kan också förenkla ett stabilt program med upprepad bandbredd när leverantören konsekvent uppfyller er specifikation för färdigkolv.
Fullbreddskolv för ett kvalificerat och upprepbart program
Föredra fullbreddskolv när ni har en kapabel process med tillgänglig kapacitet, en upprepbar skärningslayout som matchar efterfrågan och en helhetsmässig kostnadsfördel. Innan denna fördel fastställs bör färdigbandkvaliteten och kolvstorlekarna fastställas – inte bara processorns maximala inkommande kolv massa.
Blandat inköp för ojämn efterfrågan på olika bredder
Använd ett blandat tillvägagångssätt när efterfrågan skiljer sig åt mellan olika bredder. En stabil högvolymsbredd kan motivera ett moderkolvprogram medan en lågvolyms- eller varierande bredd köps som färdigslit. Räkna inte varje band i en flerbredslayout som användbart utdata om det inte finns en säker produktionsanvändning för det. Oallokerade band skapar lager istället för besparingar.
Breddtolerans är endast en del av godkännandet. Kom överens om hur bredd, kantgrad, bågighet, kantvåg och upprullningskvalitet ska mätas och bedömas för det valda materialet och linjen. Utgå från de faktiska produkt- och utrustningskraven snarare än att låna en bearbetares marknadsförda tolerans. När ett nytt material, en ny bredd eller en ny bearbetare föreslås, använd en överenskommen provkörning för att fastställa om bandet kan matas och formas till önskad produkt.
Ett genomräknat beställningsexempel: materialutnyttjande och kolvbyten
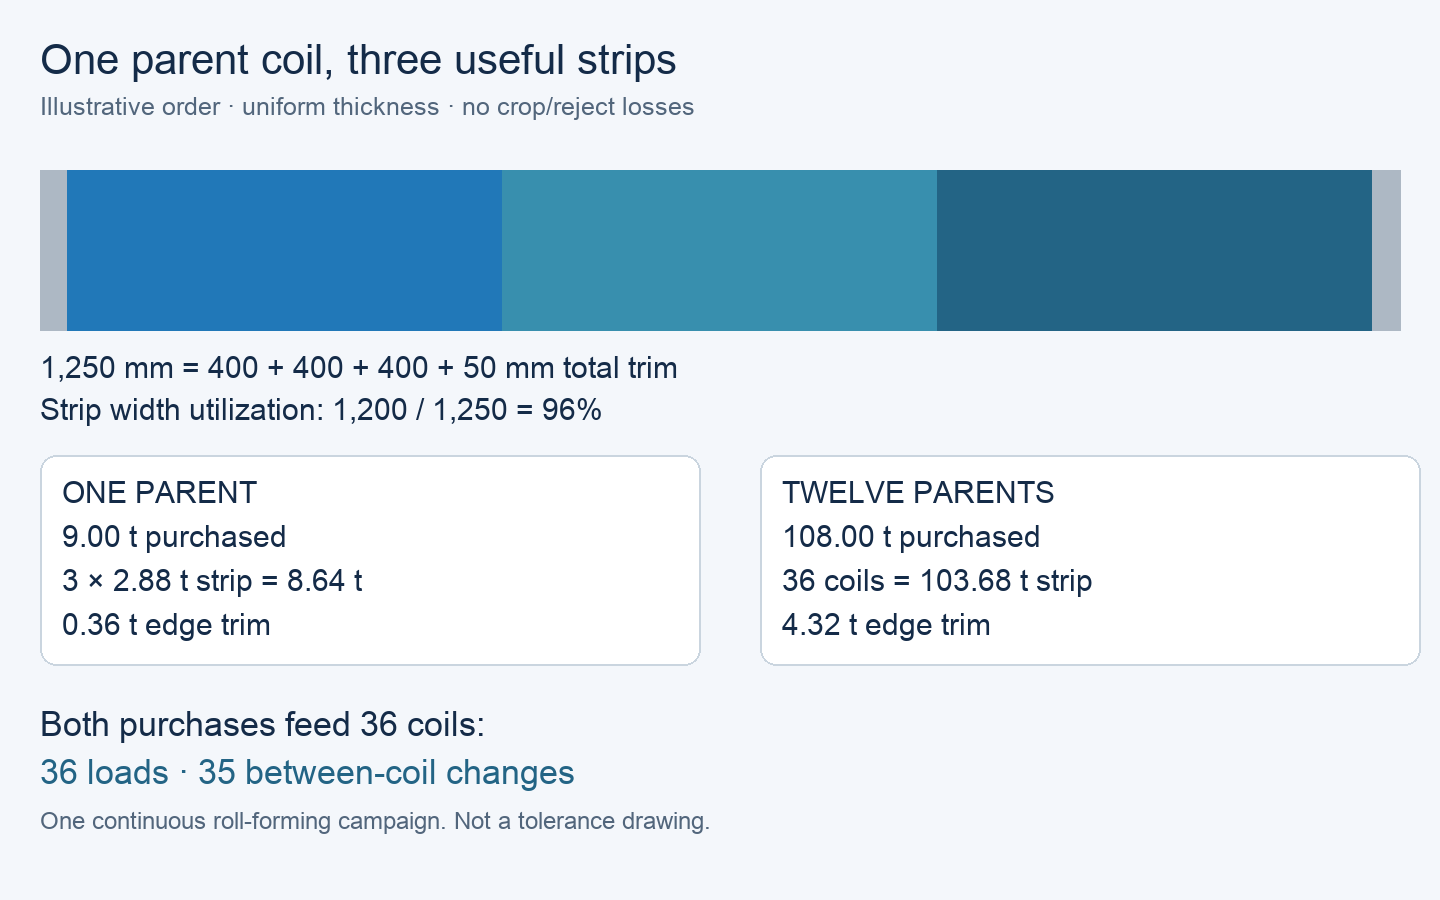
Anta en hypotetisk order på 103,68 metriska ton godkänt 400 mm band. Båda inköpen använder samma godkända material, tjocklek och yta; en föräldrarullbredd på 1 250 mm; 9 t per föräldrarull; samt en kvalificerad bearbetare med bekräftad tidsslot. Den nedströms belägna linjen accepterar 400 mm band och rullar upp till 3 t, med kompatibla inre och yttre diametrar.
Från moderbredd till användbar bandmassa
Den antagna layouten ger tre 400 mm-band och tar bort totalt 50 mm som kantbeskärning. Det ger en geometrisk breddutnyttjandegrad på 1 200 ÷ 1 250 = 96 %. Vid jämn tjocklek och lika bandlängd väger varje färdig coil 9 × 400 ÷ 1 250 = 2,88 ton. Tre färdiga coiler väger totalt 8,64 ton; beskärningen utgör 0,36 ton. Denna förenklade balansräkning inkluderar inte huvud- och svansbeskärningar, kasserat material och senare formningsförluster; dessa måste tas med i en verklig beställning.
Tolv moderkolvar innebär alltså ett inköp på 108 ton och producerar 36 slitkolvar med 103,68 ton plus 4,32 ton trim. I detta exempel erbjuder offerten för färdigslit material samma 36 kolvar på 2,88 ton vardera. Varje kilogram av det godkända bandet har en tilldelad användning.
Räkna omställningar vid rullformningsmaskinen, inte vid slitsmaskinen
Svep för att visa hela tabellen.
| Antal | Köp av fullbreddsrull, sedan slits | Köp av färdigslitna rullar |
|---|---|---|
| Utgående rullar lastade vid slitsmaskinen | 12 | Hanteras före leverans |
| Rullar lastade vid rullformningsmaskinen | 36 stycken à 2,88 t | 36 stycken à 2,88 t |
| Omställningar mellan rullar i en kontinuerlig produktion | 35 | 35 |
| Godkänd bandmassa | 103.68 t | 103.68 t |
Båda alternativen kräver 36 lastningar vid rullformningsmaskinen och 35 omställningar mellan rullar för en kontinuerlig produktion. Att jämföra 12 utgående rullar med 36 slitna rullar skulle blanda ihop två olika produktionssteg. Flera produktionsserier, materialklassändringar eller en annan utgående rullstorlek skulle ändra antalet driftomställningar.
Om samma linje endast kan acceptera 1,5 t per rulle skulle varje 2,88 t bandrulle behöva delas i två rullar à 1,44 t av en bearbetare som kan tillhandahålla den konfigurationen. Beställningen skulle då innehålla 72 rullar och 71 omställningar mellan rullar. Begär ny offert för extra omvikling, förpackning och hantering innan du väljer något av köpalternativen.
Hur man jämför kostnaden för samma användbara utdata
Lägg endast till de kostnader som varje offert lämnar åt köparen
Jämför totala kostnader för att leverera samma godkända band till samma mottagningsplats. Om slitpriset redan inkluderar slitskostnaden ska denna inte läggas till på nytt. Inkludera bearbetning av utgående rullar, transport mellan anläggningar, förpackning, mottagning, hantering och lagring där dessa är separata. Behåll eventuell förväntad skrotkredit separat tills dess värde och äganderätt är fastställda.
Följande fiktiva USD-offerter fortsätter samma beställning. Båda antas uppfylla kraven på bandgodkännande och produktionsdatum. Material- och bearbetningsofferten inkluderar de överenskomna förpackningarna och mottagningskontrollerna för respektive leveranssteg. Gemensamma nedströmsformningskostnader är identiska och ingår ej. Ingen skatt, finansieringsskillnad, start-/slutförlust eller skrotkredit ingår. Dessa siffror illustrerar beräkningen; de utgör inte aktuella marknadspriser.
En illustrativ kostnadsjämförelse
Svep för att visa hela tabellen.
| Kostnadspost | Köp av fullbreddsrull, sedan slits | Köp av färdigslitna rullar |
|---|---|---|
| Material | 108 t × 980 USD/t = 105 840,00 USD | 103,68 t × 1 070 USD/t = 110 937,60 USD |
| Slitsning och omvikling | Separat: 2 600,00 USD | Inkluderat i bandpriset |
| Frakt till mottagningsanläggningen | 2 000,00 USD; inkluderar alla transportsteg | $2,400.00 |
| Köparens hantering och lagring | $900.00 | $500.00 |
| Totala kostnader | $111,340.00 | $113,837.60 |
| Kostnad per godkänd tonn | 1 073,88 USD/t | 1 097,97 USD/t |
Under dessa förutsättningar bör du välja köp av fullbreddsrulle från en kvalificerad bearbetare: den levererar samma godkända band i tid till en kostnad som är 2 497,60 USD lägre. Den minskar inte antalet rullbyten i efterföljande processer. Fördelen försvinner om nettokostnadsökningen för detta alternativ, jämfört med färdigslitsad leverans, överstiger 2 497,60 USD. Eventuella ej prissatta extrakostnader för omrullning, lagring eller transport måste klarläggas innan beställning läggs.
Om ett offert lämnar acceptansprovning, transport eller en bearbetningskostnad som "att bekräftas", registrera den som okänd snarare än noll. Om bearbetaren inte kan säkerställa bandkvalitet eller en fungerande tidsbokning gör inte den billigare beräkningen köpet av fullbreddsrull lämpligt. Välj ett kvalificerat erbjudande på färdigslitna rullar eller begär en reviderad bearbetningsförslag.
Hur kvaliteten på slitskolv påverkar produktionen
Kantförhållande och rakt matning
En burr är en upphöjd skuren kant. Dess höjd och riktning kan påverka kanthanteringen samt kontakt med guider eller formrullar. Ange vilken yta som kontrolleras, hur mätningen utförs och vilken godkännandegräns som gäller för det faktiska materialtjockleken och utrustningen. Använd inte en generell burrgräns för alla rullar.
Camber är sidleds krökning av bandet sett i dess plan. Ett krökt band kan styras mot införselguider och bidra till justerings- eller profilproblem. Mät mot den överenskomna referenslängden och metoden. Kontrollera även guidernas justering: ett matningsproblem bevisar inte att den inkommande slitna rullen är dess enda orsak.
Plattform vid införseln
Kantvåg beskriver en vågig kant i förhållande till resten av bandet. Ojämn töjning över bredden kan göra att kanterna blir längre än mittpartiet, så att de inte ligger plana. Detta kan störa stödet vid inmatningen och påverka formningsjämnheten. Dokumentera relevanta förhållanden (obelastat/belastat), stödmetod och överenskommen planhetsmätning istället för att gissa godkännande utifrån ett fotografi.
Dessa kontroller gäller den färdiga matningsrullen i båda köpalternativen. När båda leveranserna uppfyller linjens godkännandekrav används arbetad materialutnyttjande- och fullständig kostnadsjämförelse för att välja köpalternativet.
Vad som ska specificeras innan beställningen placeras
Dimensioner och godkännande av färdigrull
ange sorten, tjockleksbasen och ytan, det krävda bandbredden och dess godkännandemetod, kvantiteten per bredd samt den färdiga rullens inre diameter, yttre diameter och maximal massa. Inkludera kravet på material- eller profilprov om tillämpligt. Enbart en maximal massa innebär inte att rullen passar på mandeln eller att det finns tillräckligt med diameterutrymme.
Bearbetningsomfång och spårbarhet från utgående rull till band
Vid köp av fullbreddsrull ange bearbetningsplatsen och personen eller företaget som köper slitservice. Tilldela ansvar för massregistrering från utgående rull till band, kvarhållen material, trimägande och avvisat band. Vid färdigslitn leverans inkluderas motsvarande godkännandekrav för levererade rullar i inköpsvillkoren.
Vid mottagning ska en bandlista användas som kopplar varje slitsad rulle till dess moderrulle och materialdokument. I exemplet kan en rad identifiera moderrulle P01, band P01-A, bredd 400 mm, nominell exempelmassa 2,88 t och det överenskomna inspektionsprotokollet. Stäm av faktiska etiketter, uppmätta kvantiteter och dokument innan rullarna frisläpps till produktion. Bestäm i förväg hur rullar som inte uppfyller kraven ska hållas och ersättas.
Om detta band kommer att bli tak, jämför dess krävda metallbeläggning separat.
Vanliga frågor
Kan ett servicecenter slita en utgående rull som jag köper separat?
Ja, om det valda servicecentret accepterar materialet, utgående rullstorleken och arbetsomfånget. Begär offert för bearbetningstiden, bandgodkännande, transport och dimensioner för färdigrull innan du köper utgående rullen. Äganderätt till utgående rullen och ansvar för slitsning kan delas mellan företag utan att påverka kraven på det färdiga bandet.
Betyder en striktare tolerans för slitbredd också en striktare tolerans för tjocklek?
Nej. Slitsning styr den skurna bredden; den fastställer inte en ny ståltjocklekspecificering. Ange tjockleksgrund och godkännande separat från bredd, och kontrollera båda mot det valda produkten och formningsutrustningen.
Kan olika bandbredder dela en utgående rull?
Det är möjligt om bearbetaren kan tillverka den överenskomna layouten och bredden stämmer med nödvändig kanttrimning. Den användbara utbytet beror på efterfrågan på varje resulterande bredd. Prissätt oanvända band som behållen lagerförrådsvara eller en annan överenskommen disposition, snarare än att betrakta dem som godkänd leverans för denna order.
Minskar en större moderlindning stopptid för rullformningsmaskinen?
Endast om den slutligen ger större kompatibla matningslindningar eller på annat sätt förbättrar den faktiska produktionsplanen. Storleken på moderlindningen ensam minskar inte nedströms byten. I det genomräknade exemplet levererar båda inköpen samma 36 matningslindningar, så antalet byten mellan lindningar är detsamma.
Kan lackerad stålplåt slits efter beläggningen?
Det kan erbjudas på detta sätt, men sekvensen och godkännandekraven måste vara lämpliga för den angivna beläggningen och produkten. Begär information om slitkanten, ytskydd, förpackning och tillämpliga beläggningsvillkor. Anta inte att ett harsnamn bevisar att en viss slits- och formningsprocess är godtagbar.
Vad ska ske om en levererad lindning godkänns vid breddkontroll men inte matas korrekt?
Håll tillbaka den berörda lindningen och jämför dess faktiska innerdiameter, ytterdiameter, massa, lindningskvalitet och bandkvalitet med de överenskomna kraven och maskinkonfigurationen. Registrera lindningens identitet och det observerade felet. En godkänd breddmätning i sig säkerställer inte kompatibilitet med produktionslinjen, och en enda bild kan inte identifiera orsaken.
Teknisk grund och omfattning av källa
Teknisk grund: Roll-Kraft, Entry Guides—Where Proper Roll Forming Begins (inledande justering och kammerdiskussion); Bradbury, Flat Book Part 1 (förklaring av kantvågor/olik elongation). Dessa maskin-/processkällor stödjer mekanismerna, inte universella toleranser eller påståenden om att slitsning orsakar alla defekter. Jämförelsen av massa och kostnad är fortfarande fiktiv.

