
สิ่งที่เปลี่ยนแปลงไปเมื่อคุณสั่งซื้อขดลวดแบบเต็มความกว้าง หรือขดลวดแบบตัดแยกความกว้าง
ขดลวดแบบเต็มความกว้างคือขดลวดแม่ที่มีความกว้างมากกว่า ซึ่งจัดส่งก่อนการตัดแยกความกว้างที่จำเป็นสำหรับผลิตภัณฑ์ของคุณ ขดลวดแบบตัดแยกความกว้างคือแผ่นโลหะที่แคบกว่า ซึ่งถูกตัดตามยาวจากขดลวดแม่แล้วม้วนใหม่ ที่นี่ คำว่า “เต็มความกว้าง” หมายถึงความกว้างของขดลวดแม่ที่เสนอสำหรับคำสั่งซื้อนี้ โดยไม่ได้หมายถึงความกว้างมาตรฐานของโรงหลอมทั่วไป หรือการรับประกันว่าขอบดั้งเดิมของขดลวดยังคงไม่ถูกตัดแต่ง
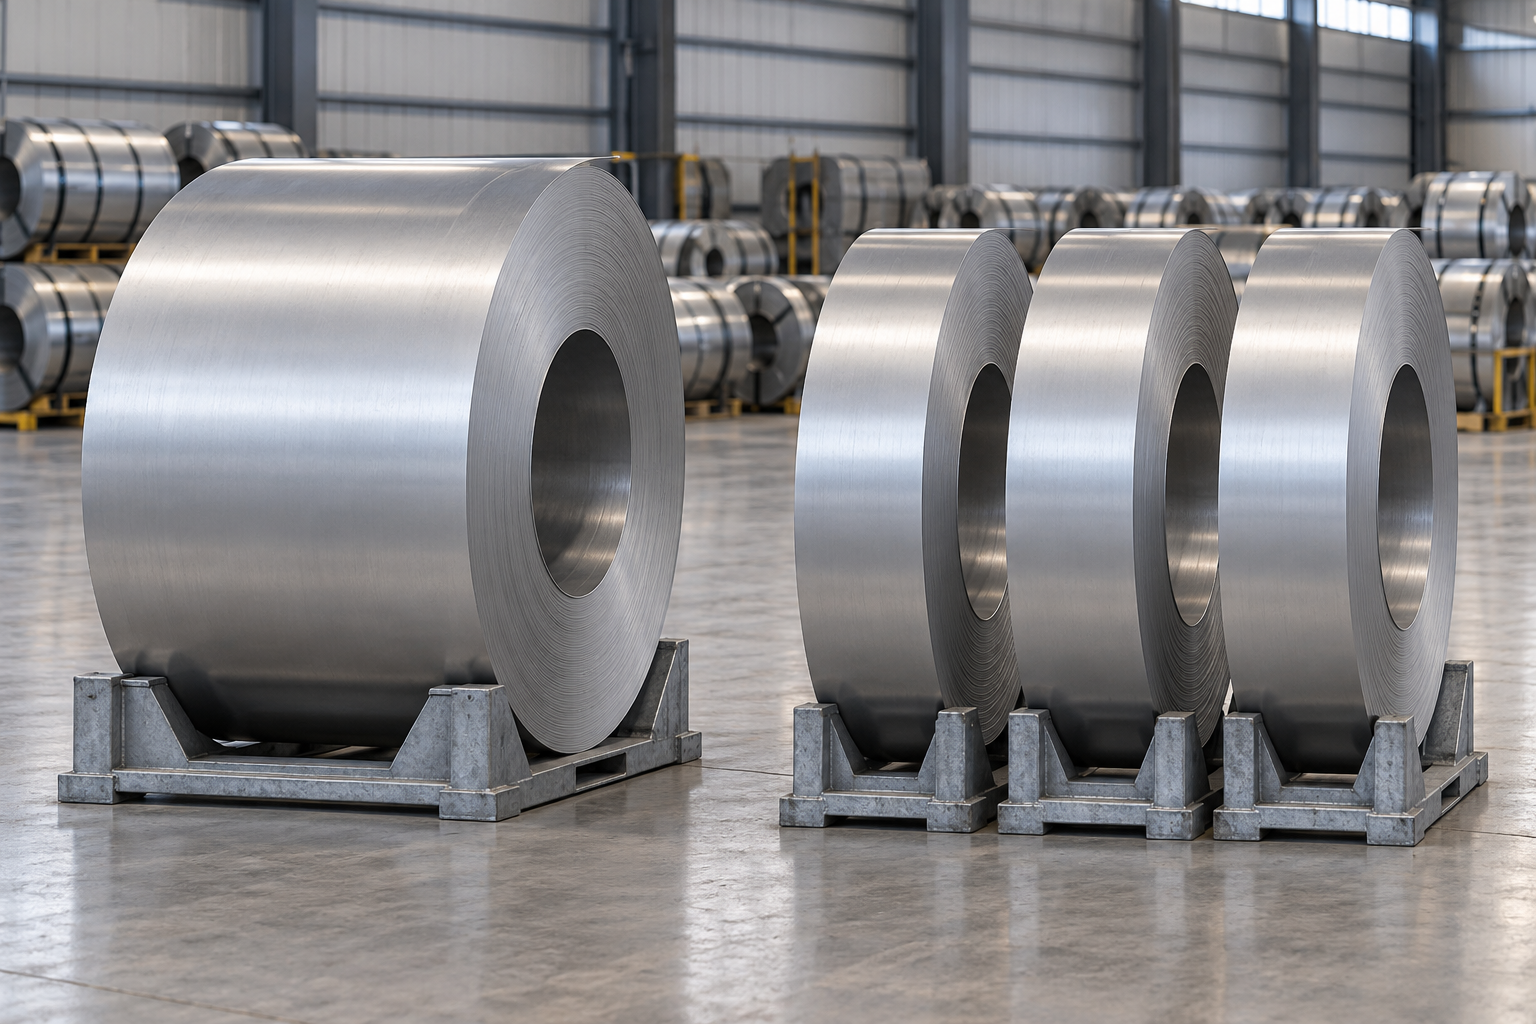
เครื่องขึ้นรูปแบบโรลเดียวกันสามารถรับแผ่นโลหะที่มีความกว้างเท่ากันได้
หากโปรไฟล์ที่เลือกต้องการแผ่นโลหะที่แคบ การซื้อม้วนหลัก (parent coil) ที่กว้างกว่าจะไม่สามารถป้อนวัสดุที่กว้างกว่านั้นเข้าสู่ชุดแม่พิมพ์เดียวกันได้ ต้องเตรียมแผ่นโลหะก่อน โดยผู้จัดจำหน่ายที่ให้ม้วนพร้อมตัด (ready-slit supplier) จะดำเนินหรือจัดเตรียมขั้นตอนนี้ก่อนส่งมอบ ส่วนผู้ซื้อม้วนหลักจะต้องจัดเตรียมเองหลังจากซื้อม้วนหลักแล้ว
เปรียบเทียบตามเกรดเหล็ก เครื่องหมายความหนา พื้นผิว ความกว้างของแผ่นที่ต้องการ ปริมาณที่ยอมรับได้ และกำหนดเวลาจัดส่งที่เหมือนกัน ราคาต่อม้วนหลักต่อตันที่ต่ำกว่าเป็นเพียงปัจจัยหนึ่งเท่านั้น ซึ่งไม่รวมค่าใช้จ่ายในการแปรรูปที่อาจถูกบรรจุอยู่ในราคาของม้วนพร้อมตัดแล้ว
หน้าที่ของผู้ซื้อโดยย่อ
เลื่อนเพื่อดูตารางฉบับเต็ม
| ปัจจัย | ซื้อม้วนเต็มความกว้าง | ซื้อม้วนพร้อมตัด |
|---|---|---|
| การตัดม้วน (Slitting) | จัดหาช่องเวลาสำหรับการตัดม้วนภายในองค์กรหรือผ่านผู้รับจ้าง | ผู้จัดจำหน่ายส่งมอบแผ่นที่ตัดตามที่ตกลงไว้ |
| สมดุลวัสดุ | คำนวณมวลของม้วนหลัก ขอบที่ตัดทิ้ง (trim) และความกว้างของแผ่นที่ไม่ได้ใช้งาน | ตกลงปริมาณแผ่นที่ยอมรับได้และปริมาณสั่งซื้อขั้นต่ำ (ถ้ามี) |
| มิติของม้วน | ระบุข้อจำกัดทั้งของม้วนหลักและม้วนสำเร็จรูป | ระบุข้อจำกัดของม้วนสำเร็จรูปสำหรับการรับเข้าและการป้อนเข้าเครื่อง |
| การรับรองคุณภาพ | ควบคุมวัสดุม้วนหลักและผลลัพธ์จากการตัดม้วนที่ตามมา | รับรองวัสดุที่จัดส่งมา ความกว้าง ขอบม้วน และสภาพการม้วน |
| ต้นทุน | เพิ่มค่าใช้จ่ายในการแปรรูป การขนส่งระหว่างขั้นตอน และการจัดการ | ระบุรายการการเตรียมการและจัดส่งที่รวมอยู่ในแต่ละใบเสนอราคา |
แต่ละรูปแบบการสั่งซื้อเหมาะกับสถานการณ์ใด
ความเหมาะสมของอุปกรณ์มาก่อนราคา
เริ่มต้นจากความกว้างของแผ่นที่ต้องการและเครื่องจักรจริง จากนั้นตรวจสอบความกว้างของแผ่นที่ใช้ป้อนโปรไฟล์และข้อจำกัดของวัสดุ ตามด้วยข้อจำกัดของม้วนสำเร็จรูปสำหรับเครื่องขึ้นรูปแบบโรล (coil inside diameter, outside diameter และ mass limits) สำหรับการซื้อม้วนเต็มความกว้าง ต้องตรวจสอบข้อจำกัดของการรับเข้าและส่งออกของเครื่องตัดม้วนด้วย ม้วนหลักที่ใส่เข้าเครื่องตัดม้วนได้ อาจยังผลิตม้วนสำเร็จรูปที่ไม่สามารถใส่เข้าเครื่องขึ้นรูปแบบโรลได้
ม้วนพร้อมตัดสำหรับการผลิตที่มีกำลังการผลิตจำกัดหรือความต้องการเปลี่ยนแปลง
ให้เลือกจัดหาแบบม้วนพร้อมตัดเมื่อคุณไม่มีกระบวนการตัดม้วนที่ผ่านการรับรอง หรือช่องเวลาที่มีอยู่ไม่ทันกำหนดการผลิต หรือคำสั่งซื้อมีปริมาณน้อยเกินไปหรือไม่สม่ำเสมอจนไม่สามารถใช้ม้วนหลักได้อย่างมีประสิทธิภาพ นอกจากนี้ยังช่วยลดความซับซ้อนของโปรแกรมที่มีความกว้างคงที่และทำซ้ำได้ เมื่อผู้จัดจำหน่ายสามารถตอบสนองข้อกำหนดของม้วนสำเร็จรูปตามที่คุณกำหนดได้อย่างสม่ำเสมอ
ม้วนเต็มความกว้างสำหรับโปรแกรมที่ผ่านการรับรองและทำซ้ำได้
ให้เลือกจัดหาแบบม้วนเต็มความกว้างเมื่อคุณมีผู้แปรรูปที่มีศักยภาพและมีกำลังการผลิตว่าง รูปแบบการตัดที่ทำซ้ำได้ตรงกับความต้องการ และมีข้อได้เปรียบด้านต้นทุนโดยรวม ก่อนสรุปข้อได้เปรียบนี้ ต้องกำหนดคุณภาพของแผ่นสำเร็จรูปและขนาดของม้วนสำเร็จรูปก่อน — ไม่ใช่เพียงมวลสูงสุดของม้วนที่ผู้แปรรูปสามารถรับเข้าได้
การซื้อแบบผสมสำหรับความต้องการที่มีความกว้างไม่สม่ำเสมอ
ใช้แนวทางแบบผสมเมื่อความต้องการแตกต่างกันตามความกว้าง ความกว้างที่มีปริมาณสูงและเสถียรอาจคุ้มค่าที่จะจัดตั้งโครงการม้วนหลัก ในขณะที่ความกว้างที่มีปริมาณต่ำหรือเปลี่ยนแปลงบ่อยควรซื้อแบบม้วนพร้อมตัด อย่าถือว่าทุกแผ่นในรูปแบบการตัดหลายความกว้างเป็นผลผลิตที่ใช้งานได้จริง เว้นแต่จะมีการใช้งานจริงในสายการผลิตที่แน่นอน แผ่นที่ไม่มีการจัดสรรจะกลายเป็นสินค้าคงคลัง แทนที่จะเป็นการประหยัดต้นทุน
ความคลาดเคลื่อนของความกว้างเป็นเพียงส่วนหนึ่งของการรับรอง ต้องตกลงวิธีการวัดและประเมินความกว้าง ขอบที่มีรอยคม (edge burr) ความโค้งของแผ่น (camber) คลื่นที่ขอบ (edge wave) และสภาพการม้วน สำหรับวัสดุและสายการผลิตที่เลือก โดยใช้ข้อกำหนดจริงของผลิตภัณฑ์และอุปกรณ์ ไม่ใช่ยืมค่าความคลาดเคลื่อนที่ผู้แปรรูปหนึ่งโฆษณาไว้ เมื่อมีการเสนอวัสดุ ความกว้าง หรือผู้แปรรูปใหม่ ให้ใช้การทดลองตามที่ตกลงกันไว้เพื่อยืนยันว่าแผ่นสามารถป้อนและขึ้นรูปเป็นผลิตภัณฑ์ที่ต้องการได้หรือไม่
ตัวอย่างคำสั่งซื้อ: การใช้ประโยชน์จากวัสดุและการเปลี่ยนขดลวด
พิจารณาคำสั่งซื้อสมมุติสำหรับแถบโลหะขนาด 400 มม. จำนวน 103.68 ตันเมตริก โดยมีคุณภาพตามที่กำหนดทั้งสองแบบ การสั่งซื้อทั้งสองแบบใช้วัสดุชนิดเดียวกันที่ผ่านการรับรอง ความหนาและผิวสัมผัสเดียวกัน ความกว้างของม้วนต้น (parent width) เท่ากับ 1,250 มม. น้ำหนักม้วนต้นแต่ละม้วนเท่ากับ 9 ตัน และผู้ประมวลผลที่ผ่านการรับรองแล้วพร้อมช่องเวลาที่ยืนยันแล้ว สายการผลิตขั้นปลายรับแถบโลหะขนาด 400 มม. และม้วนโลหะที่มีน้ำหนักไม่เกิน 3 ตัน พร้อมทั้งมีเส้นผ่านศูนย์กลางด้านในและด้านนอกที่เข้ากันได้
จากความกว้างของม้วนหลักสู่มวลของแผ่นที่ใช้งานได้
รูปแบบที่สมมุติไว้ผลิตแถบกว้าง 400 มม. จำนวนสามแถบ และตัดขอบทิ้งรวม 50 มม. ทำให้อัตราการใช้ความกว้างเชิงเรขาคณิตเท่ากับ 1,200 ÷ 1,250 = 96% ภายใต้ความหนาสม่ำเสมอและความยาวแถบเท่ากัน ขดลวดสำเร็จรูปแต่ละม้วนมีน้ำหนัก 9 × 400 ÷ 1,250 = 2.88 ตัน ขดลวดสำเร็จรูปสามม้วนมีน้ำหนักรวม 8.64 ตัน ส่วนขอบที่ตัดทิ้งมีน้ำหนัก 0.36 ตัน การคำนวณอย่างง่ายนี้ไม่รวมเศษหัว-ท้าย วัสดุที่ถูกคัดออก และการสูญเสียในขั้นตอนการขึ้นรูปภายหลัง ซึ่งต้องนำมาพิจารณาในการสั่งซื้อจริง
ดังนั้นการซื้อม้วนหลัก 12 ม้วนจะได้ 108 ตัน และผลิตม้วนที่ตัดแล้ว 36 ม้วน ซึ่งมีมวลรวม 103.68 ตัน พร้อมเศษขอบทิ้ง 4.32 ตัน ส่วนใบเสนอราคาแบบม้วนพร้อมตัดในตัวอย่างนี้เสนอให้ม้วนที่ตัดแล้ว 36 ม้วนเช่นกัน แต่ละม้วนน้ำหนัก 2.88 ตัน โดยทุกกิโลกรัมของแผ่นที่ยอมรับได้มีการจัดสรรการใช้งานที่แน่นอน
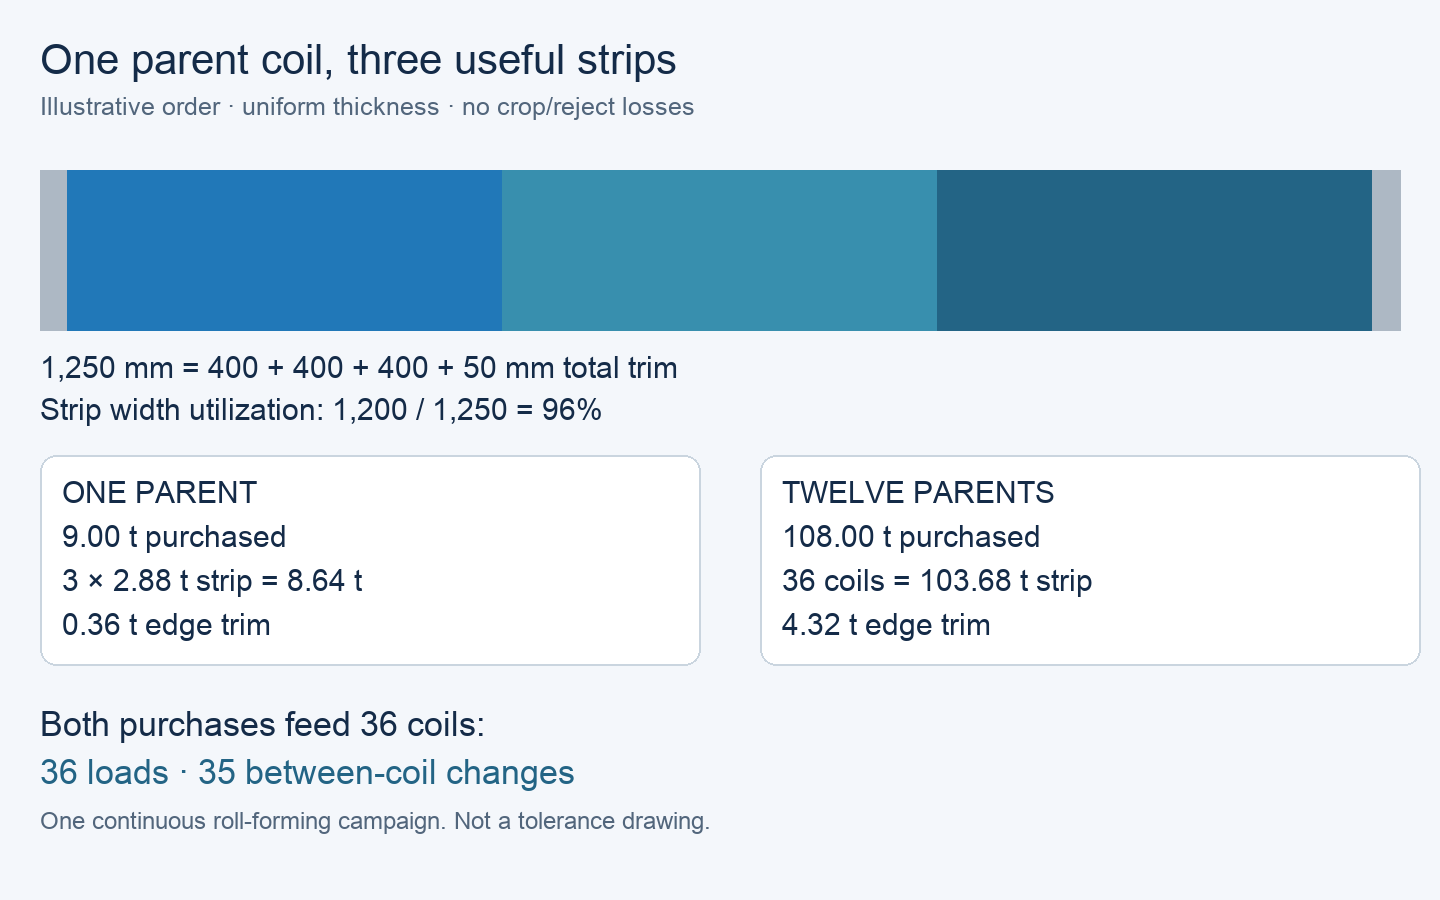
นับการเปลี่ยนม้วนที่เครื่องขึ้นรูปแบบโรล ไม่ใช่ที่เครื่องตัดม้วน
เลื่อนเพื่อดูตารางฉบับเต็ม
| ปริมาณ | ซื้อม้วนเต็มความกว้างก่อน แล้วจึงตัด | ซื้อม้วนพร้อมตัด |
|---|---|---|
| ม้วนหลักที่โหลดเข้าเครื่องตัดม้วน | 12 | จัดการก่อนส่งมอบ |
| ม้วนที่โหลดเข้าเครื่องขึ้นรูปแบบโรล | 36 ม้วน หนักม้วนละ 2.88 ตัน | 36 ม้วน หนักม้วนละ 2.88 ตัน |
| การเปลี่ยนม้วนระหว่างม้วนในแคมเปญการผลิตแบบต่อเนื่องหนึ่งรอบ | 35 | 35 |
| มวลของแผ่นที่ยอมรับได้ | 103.68 t | 103.68 t |
ทั้งสองทางเลือกต้องใช้ม้วนที่โหลดเข้าเครื่องขึ้นรูปแบบโรล 36 ม้วน และเปลี่ยนม้วนระหว่างม้วน 35 ครั้งในแคมเปญการผลิตแบบต่อเนื่องหนึ่งรอบ การเปรียบเทียม้วนหลัก 12 ม้วนกับม้วนที่ตัดแล้ว 36 ม้วนจะทำให้สับสนระหว่างสองขั้นตอนการผลิตที่ต่างกัน แคมเปญการผลิตหลายรอบ การเปลี่ยนเกรดวัสดุ หรือขนาดม้วนที่จัดหาแตกต่างกัน จะส่งผลต่อจำนวนการเปลี่ยนม้วนที่ใช้งานจริง
หากสายการผลิตเดียวกันสามารถรับม้วนได้เพียง 1.5 ตันต่อม้วน แผ่นที่ตัดแล้วแต่ละม้วนน้ำหนัก 2.88 ตัน จะต้องถูกแบ่งออกเป็นสองม้วน น้ำหนักม้วนละ 1.44 ตัน โดยผู้แปรรูปที่สามารถจัดเตรียมรูปแบบนี้ได้ คำสั่งซื้อจะมีม้วนทั้งหมด 72 ม้วน และการเปลี่ยนม้วนระหว่างม้วน 71 ครั้ง ให้ขอใบเสนอราคาใหม่สำหรับค่าใช้จ่ายเพิ่มเติมในการม้วนซ้ำ การบรรจุภัณฑ์ และการจัดการ ก่อนตัดสินใจเลือกทางเลือกใดทางเลือกหนึ่ง
วิธีเปรียบเทียบต้นทุนสำหรับผลลัพธ์ที่ใช้งานได้เท่ากัน
เพิ่มเฉพาะต้นทุนที่ใบเสนอราคาแต่ละใบไม่ได้ครอบคลุมไว้ ซึ่งตกเป็นภาระของผู้ซื้อ
เปรียบเทียบค่าใช้จ่ายรวมในการจัดส่งแผ่นที่ยอมรับได้ไปยังจุดรับเข้าเดียวกัน หากใบเสนอราคาแบบม้วนที่ตัดแล้วรวมค่าตัดม้วนไว้แล้ว ห้ามนำค่านั้นมาคิดซ้ำอีก ให้รวมค่าแปรรูปม้วนหลัก การขนส่งระหว่างสถานที่ การบรรจุภัณฑ์ การรับเข้า การจัดการ และการเก็บรักษา กรณีที่ค่าใช้จ่ายเหล่านี้แยกต่างหาก ให้คงยอดเครดิตเศษวัสดุที่คาดว่าจะได้รับไว้แยกต่างหาก จนกว่ามูลค่าและสิทธิในการเป็นเจ้าของจะมีการกำหนดชัดเจน
ใบเสนอราคาในสกุลเงินดอลลาร์สหรัฐแบบสมมติด้านล่างนี้ยังคงอ้างอิงคำสั่งซื้อชุดเดิม โดยสมมติว่าทั้งสองรายการเป็นไปตามข้อกำหนดการยอมรับแถบเหล็กและวันที่ผลิตที่กำหนด ใบเสนอราคาวัสดุและการแปรรูปได้รวมค่าบรรจุภัณฑ์และการตรวจสอบการยอมรับตามที่ตกลงกันไว้สำหรับแต่ละขั้นตอนการจัดส่งที่เกี่ยวข้องแล้ว ต้นทุนการขึ้นรูปในกระบวนการถัดไปที่เหมือนกันจะไม่ถูกนำมาคิดรวม และไม่มีการรวมภาษี ความแตกต่างด้านการเงิน การสูญเสียจากเศษหัว/ท้าย หรือเครดิตจากเศษวัสดุ ตัวเลขเหล่านี้ใช้เพื่อสาธิตวิธีการคำนวณเท่านั้น ไม่ใช่ราคาตลาดปัจจุบัน
การเปรียบเทียบต้นทุนเชิงตัวอย่าง
เลื่อนเพื่อดูตารางฉบับเต็ม
| รายการต้นทุน | ซื้อม้วนเต็มความกว้างก่อน แล้วจึงตัด | ซื้อม้วนพร้อมตัด |
|---|---|---|
| วัสดุ | 108 ตัน × 980 ดอลลาร์สหรัฐฯ/ตัน = 105,840.00 ดอลลาร์สหรัฐฯ | 103.68 ตัน × 1,070 ดอลลาร์สหรัฐฯ/ตัน = 110,937.60 ดอลลาร์สหรัฐฯ |
| การตัดแยกแนวขวาง (slitting) และม้วนใหม่ (recoiling) | แยกคิด: 2,600.00 ดอลลาร์สหรัฐฯ | รวมอยู่ในราคาแถบเหล็ก |
| ค่าขนส่งไปยังโรงงานผู้รับ | 2,000.00 ดอลลาร์สหรัฐฯ; รวมค่าขนส่งทุกขั้นตอน | $2,400.00 |
| ค่าจัดการและเก็บรักษาของผู้ซื้อ | $900.00 | $500.00 |
| ยอดการใช้จ่ายทั้งหมด | $111,340.00 | $113,837.60 |
| ค่าใช้จ่ายต่อตันที่ได้รับการยอมรับ | 1,073.88 ดอลลาร์สหรัฐ/ตัน | 1,097.97 ดอลลาร์สหรัฐ/ตัน |
ภายใต้สมมุติฐานเหล่านี้ ให้เลือกการซื้อแบบฟูลวิดท์ร่วมกับผู้แปรรูปที่ผ่านการรับรอง เนื่องจากสามารถจัดส่งแถบโลหะที่ได้รับการยอมรับในปริมาณและเวลาเดียวกัน แต่ถูกกว่า 2,497.60 ดอลลาร์สหรัฐ อย่างไรก็ตาม การเลือกนี้ไม่ลดจำนวนครั้งที่ต้องเปลี่ยนขดลวดที่ขั้นตอนการผลิตต่อเนื่อง หากต้นทุนเพิ่มเติมสุทธิของทางเลือกนี้เมื่อเปรียบเทียบกับการจัดหาขดลวดที่ตัดเรียบร้อยแล้วเกิน 2,497.60 ดอลลาร์สหรัฐ ข้อได้เปรียบจะหายไป ดังนั้น ต้องชี้แจงค่าใช้จ่ายเพิ่มเติมที่ยังไม่กำหนดราคา เช่น การม้วนใหม่ การจัดเก็บ หรือการขนส่ง ก่อนดำเนินการสั่งซื้อ
หากใบเสนอราคาไม่ระบุรายละเอียดการทดสอบการยอมรับ การขนส่ง หรือค่าบริการแปรรูปไว้ชัดเจน (ระบุว่า 'รอการยืนยัน') ให้บันทึกเป็น 'ไม่ทราบ' แทนที่จะใส่ศูนย์ หากผู้แปรรูปไม่สามารถยืนยันคุณภาพของแถบโลหะหรือกำหนดช่วงเวลาที่เหมาะสมในการผลิตได้ การคำนวณที่มีราคาต่ำกว่าก็ไม่ทำให้การซื้อแบบฟูลวิดท์เหมาะสม ให้เลือกข้อเสนอขดลวดที่ตัดเรียบร้อยแล้วซึ่งผ่านการรับรอง หรือขอข้อเสนอการแปรรูปฉบับปรับปรุง
คุณภาพของขดลวดแบบตัดแยกความกว้างมีผลต่อการผลิตอย่างไร
สภาพขอบและระบบป้อนวัสดุแบบตรง
รอยบั่น (Burr) คือ ขอบที่ยกขึ้นหลังการตัด ความสูงและทิศทางของรอยบั่นอาจส่งผลต่อการจัดการขอบ และการสัมผัสกับไกด์หรือลูกกลิ้งขึ้นรูป โปรดระบุว่าตรวจสอบด้านใด วิธีการวัด และเกณฑ์การยอมรับที่ตกลงกันไว้ ซึ่งต้องสอดคล้องกับความหนาจริงของวัสดุและอุปกรณ์ที่ใช้ ห้ามใช้เกณฑ์ความสูงสูงสุดของรอยบั่นแบบทั่วไปสำหรับขดลวดทุกชนิด
ความโค้งข้าง (Camber) คือ ความโค้งของแถบโลหะในแนวขวางเมื่อมองในระนาบของแถบเอง แถบที่โค้งอาจเบี่ยงเบนออกจากไกด์นำเข้า และก่อให้เกิดปัญหาด้านการจัดตำแหน่งหรือรูปร่างของผลิตภัณฑ์ ให้วัดตามความยาวอ้างอิงและวิธีการที่ตกลงกันไว้ ทั้งนี้ ควรตรวจสอบการจัดแนวของไกด์ด้วย เพราะปัญหาการป้อนวัสดุไม่ได้หมายความว่าขดลวดที่ตัดมาแล้วเป็นสาเหตุเพียงอย่างเดียว
ความแบนราบที่จุดป้อนเข้า
คลื่นที่ขอบ (Edge wave) คือ ลักษณะขอบที่เป็นคลื่นเมื่อเปรียบเทียบกับส่วนอื่นของแถบโลหะ การยืดตัวไม่เท่ากันตามความกว้างของแถบอาจทำให้ขอบยาวกว่าส่วนกลาง ส่งผลให้ขอบไม่อยู่ในแนวแบนราบ ซึ่งอาจรบกวนการรองรับที่จุดป้อนเข้าและความสม่ำเสมอของการขึ้นรูป ให้บันทึกเงื่อนไขที่เกี่ยวข้อง (เช่น ขณะไม่มีน้ำหนักหรือมีน้ำหนัก), วิธีการรองรับ และวิธีการวัดความแบนราบที่ตกลงกันไว้ แทนที่จะคาดเดาการยอมรับจากภาพถ่ายเพียงอย่างเดียว
การตรวจสอบเหล่านี้ใช้ได้กับขดลวดป้อนสำเร็จรูปทั้งในกรณีการซื้อแบบฟูลวิดท์และแบบตัดเรียบร้อยแล้ว เมื่อทั้งสองแหล่งจัดหาสอดคล้องกับเกณฑ์การยอมรับของสายการผลิตแล้ว ให้ใช้การเปรียบเทียบประสิทธิภาพการใช้วัสดุและการเปรียบเทียบต้นทุนโดยรวมเพื่อตัดสินใจเลือกวิธีการจัดหา
สิ่งที่ต้องระบุให้ชัดเจนก่อนสั่งซื้อ
มิติและเกณฑ์การยอมรับของขดลวดสำเร็จรูป
ระบุเกรด ฐานความหนาและผิวสัมผัส ความกว้างของแถบโลหะที่ต้องการและวิธีการยอมรับ ปริมาณตามความกว้าง และ เส้นผ่านศูนย์กลางด้านในของม้วนสำเร็จรูป เส้นผ่านศูนย์กลางด้านนอกของม้วนสำเร็จรูป และน้ำหนักสูงสุดของม้วนสำเร็จรูปรวมข้อกำหนดในการทดลองวัสดุหรือโปรไฟล์เมื่อมีผลบังคับใช้ น้ำหนักสูงสุดเพียงอย่างเดียวไม่สามารถยืนยันได้ว่าม้วนโลหะนั้นสามารถใส่ลงบนแกนหมุน (mandrel) หรือมีระยะว่างของเส้นผ่านศูนย์กลางเพียงพอสำหรับการใช้งาน
ขอบเขตการแปรรูปและการติดตามย้อนกลับจากขดลวดต้นแบบสู่แถบโลหะ
สำหรับการซื้อแบบฟูลวิดท์ ให้ระบุสถานที่แปรรูปและบุคคลหรือบริษัทที่จัดซื้อบริการการตัดขดลวด กำหนดความรับผิดชอบสำหรับการบันทึกมวลจากขดลวดต้นแบบสู่แถบโลหะ วัสดุคงเหลือ กรรมสิทธิ์ในเศษวัสดุที่ตัดออก และแถบโลหะที่ถูกปฏิเสธ สำหรับการจัดหาขดลวดที่ตัดเรียบร้อยแล้ว ให้ระบุข้อกำหนดการยอมรับขดลวดที่จัดส่งมาไว้ในเงื่อนไขการซื้อ
เมื่อรับสินค้า ให้ใช้รายการขดลวดที่แสดงความสัมพันธ์ระหว่างขดลวดที่ตัดแล้วแต่ละม้วนกับขดลวดต้นแบบและเอกสารวัสดุที่เกี่ยวข้อง ตัวอย่างเช่น แถวหนึ่งอาจระบุขดลวดต้นแบบ P01 แถบ P01-A ความกว้าง 400 มม. มวลตัวอย่างตามทฤษฎี 2.88 ตัน และบันทึกการตรวจสอบที่ตกลงกันไว้ ให้ตรวจสอบให้ตรงกันระหว่างฉลากจริง ปริมาณที่วัดได้จริง และเอกสารก่อนปล่อยขดลวดเข้าสู่กระบวนการผลิต ทั้งนี้ ต้องตกลงล่วงหน้าว่าจะจัดการขดลวดที่ไม่สอดคล้องกับเกณฑ์อย่างไร และจะจัดหาขดลวดทดแทนอย่างไร
หากแถบโลหะนี้จะนำไปใช้เป็นวัสดุหลังคา ให้เปรียบเทียบการเคลือบโลหะที่ต้องการแยกต่างหาก
คำถามที่พบบ่อย
ศูนย์บริการสามารถตัดขดลวดต้นแบบที่ฉันซื้อแยกต่างหากได้หรือไม่
ได้ แต่เฉพาะเมื่อศูนย์บริการที่เลือกยอมรับวัสดุ ขนาดขดลวดต้นแบบ และขอบเขตงานดังกล่าว โปรดขอใบเสนอราคาสำหรับช่วงเวลาการแปรรูป เกณฑ์การยอมรับแถบโลหะ การขนส่ง และมิติของขดลวดสำเร็จรูปก่อนซื้อขดลวดต้นแบบ ทั้งนี้ กรรมสิทธิ์ในขดลวดต้นแบบและความรับผิดชอบในการตัดสามารถแบ่งแยกระหว่างบริษัทต่าง ๆ ได้ โดยไม่ส่งผลต่อข้อกำหนดของแถบโลหะสำเร็จรูปที่ต้องการ
หากกำหนดความคลาดเคลื่อนของความกว้างแถบที่ตัดให้แคบลง ความคลาดเคลื่อนของความหนาจะแคบลงด้วยหรือไม่
ไม่ กระบวนการตัดควบคุมเฉพาะความกว้างที่ตัดเท่านั้น ไม่ได้กำหนดข้อกำหนดความหนาของเหล็กใหม่ ดังนั้น จึงต้องระบุฐานความหนาและเกณฑ์การยอมรับแยกต่างหากจากความกว้าง แล้วตรวจสอบทั้งสองประเด็นนี้กับผลิตภัณฑ์และอุปกรณ์ขึ้นรูปที่เลือก
แถบโลหะที่มีความกว้างต่างกันสามารถใช้ขดลวดต้นแบบม้วนเดียวกันได้หรือไม่
เป็นไปได้ หากผู้แปรรูปสามารถผลิตตามแผนผังที่ตกลงกันไว้ และความกว้างที่ต้องการสามารถจัดเรียงได้พร้อมเศษวัสดุที่จำเป็น ผลตอบแทนที่ใช้ได้จริงขึ้นอยู่กับความต้องการสำหรับความกว้างแต่ละแบบที่ได้จากการตัด ให้ประเมินมูลค่าแถบที่ไม่ได้ใช้เป็นสินค้าคงคลังที่เก็บไว้ หรือจัดการตามวิธีอื่นที่ตกลงกันไว้ แทนที่จะถือว่าเป็นผลผลิตที่ได้รับการยอมรับสำหรับคำสั่งซื้อนี้
ขดลวดต้นแบบที่มีขนาดใหญ่ขึ้นจะช่วยลดเวลาหยุดเครื่องของเครื่องขึ้นรูปลูกกลิ้งได้หรือไม่
ได้ก็ต่อเมื่อขดลวดต้นแบบขนาดใหญ่สามารถผลิตขดลวดป้อนสำเร็จรูปที่มีขนาดใหญ่ขึ้นและสอดคล้องกัน หรือปรับปรุงตารางการผลิตจริงได้ในทางอื่น ขนาดของขดลวดต้นแบบเพียงอย่างเดียวไม่สามารถลดจำนวนครั้งที่ต้องเปลี่ยนขดลวดในขั้นตอนการผลิตต่อเนื่องได้ ในคำสั่งซื้อที่ใช้เป็นตัวอย่างนี้ ทั้งสองวิธีการจัดหาส่งมอบขดลวดป้อนจำนวน 36 ม้วนเท่ากัน ดังนั้น จำนวนครั้งที่ต้องเปลี่ยนขดลวดระหว่างม้วนจึงเท่ากัน
สามารถตัดเหล็กที่ทาสีแล้วได้หรือไม่
สามารถจัดหาในรูปแบบนี้ได้ แต่ลำดับขั้นตอนและข้อกำหนดการยอมรับต้องสอดคล้องกับการเคลือบที่ระบุและผลิตภัณฑ์ที่ต้องการ โปรดสอบถามเกี่ยวกับสภาพขอบที่ตัดแล้ว การป้องกันพื้นผิว การบรรจุภัณฑ์ และข้อกำหนดการเคลือบที่เกี่ยวข้อง ห้ามถือว่าชื่อเรซินเพียงอย่างเดียวสามารถยืนยันได้ว่ากระบวนการตัดและขึ้นรูปเฉพาะนั้นเหมาะสม
หากขดลวดที่จัดส่งมาผ่านการตรวจสอบความกว้าง แต่ไม่สามารถป้อนเข้าเครื่องได้อย่างถูกต้อง ควรดำเนินการอย่างไร
ให้เก็บขดลวดที่มีปัญหาไว้ และเปรียบเทียบเส้นผ่านศูนย์กลางภายใน เส้นผ่านศูนย์กลางภายนอก มวล การม้วน และสภาพของแถบโลหะกับข้อกำหนดที่ตกลงกันไว้และโครงสร้างเครื่องจักรที่ใช้งานจริง ทั้งนี้ ให้บันทึกเลขประจำตัวของขดลวดและปัญหาที่สังเกตพบ ค่าความกว้างที่ผ่านการตรวจสอบเพียงอย่างเดียวไม่สามารถยืนยันความเข้ากันได้กับสายการผลิตได้ และภาพถ่ายเพียงอย่างเดียวก็ไม่สามารถระบุสาเหตุของปัญหาได้
พื้นฐานทางเทคนิคและขอบเขตแหล่งที่มา
พื้นฐานทางเทคนิค: Roll-Kraft, Entry Guides—Where Proper Roll Forming Begins (การอภิปรายเกี่ยวกับการจัดแนวที่จุดป้อนเข้าและการโค้งข้าง); Bradbury, Flat Book Part 1 (คำอธิบายปรากฏการณ์คลื่นที่ขอบ/การยืดตัวไม่เท่ากัน) แหล่งข้อมูลด้านเครื่องจักรและกระบวนการเหล่านี้สนับสนุนกลไกการทำงาน ไม่ใช่ข้อกำหนดความคลาดเคลื่อนทั่วไป หรือข้ออ้างว่ากระบวนการตัดเป็นสาเหตุของข้อบกพร่องทุกชนิด การเปรียบเทียบมวลและต้นทุนยังคงเป็นกรณีสมมุติ

