Ключові висновки
Спочатку вкажіть тип з’єднання, а потім обирайте кінець труби
Прості, фасковані, нарізані різьбою та канавкові кінці описують спосіб підготовки кінця труби. Вони не вказують марку матеріалу чи захист від корозії. Оцинкована труба все одно може потребувати конкретної різьби чи канавки, а чорна труба може поставлятися з простими кінцями або підготовленою під зварювання. У графіку матеріалів зберігайте специфікацію труби, підготовку кінця та покриття як окремі поля.
Почніть із з’єднувального компонента та його експлуатаційних вимог. Визначте підготовку кожного кінця труби окремо: один простий і один нарізаний різьбою кінець — це не те саме, що два нарізаних різьбою кінці. Муфти або фітинги, що поставляються окремо, враховуйте як окремі позиції.
| З’єднувальний компонент | Вимоги до кінця труби | Контрольна інформація |
|---|---|---|
| Фітинг під стикове зварювання | Вказана підготовка кінця під зварювання | Стандарт або креслення підготовки кінця, товщина стінки з’єднувальної труби та деталі з’єднання |
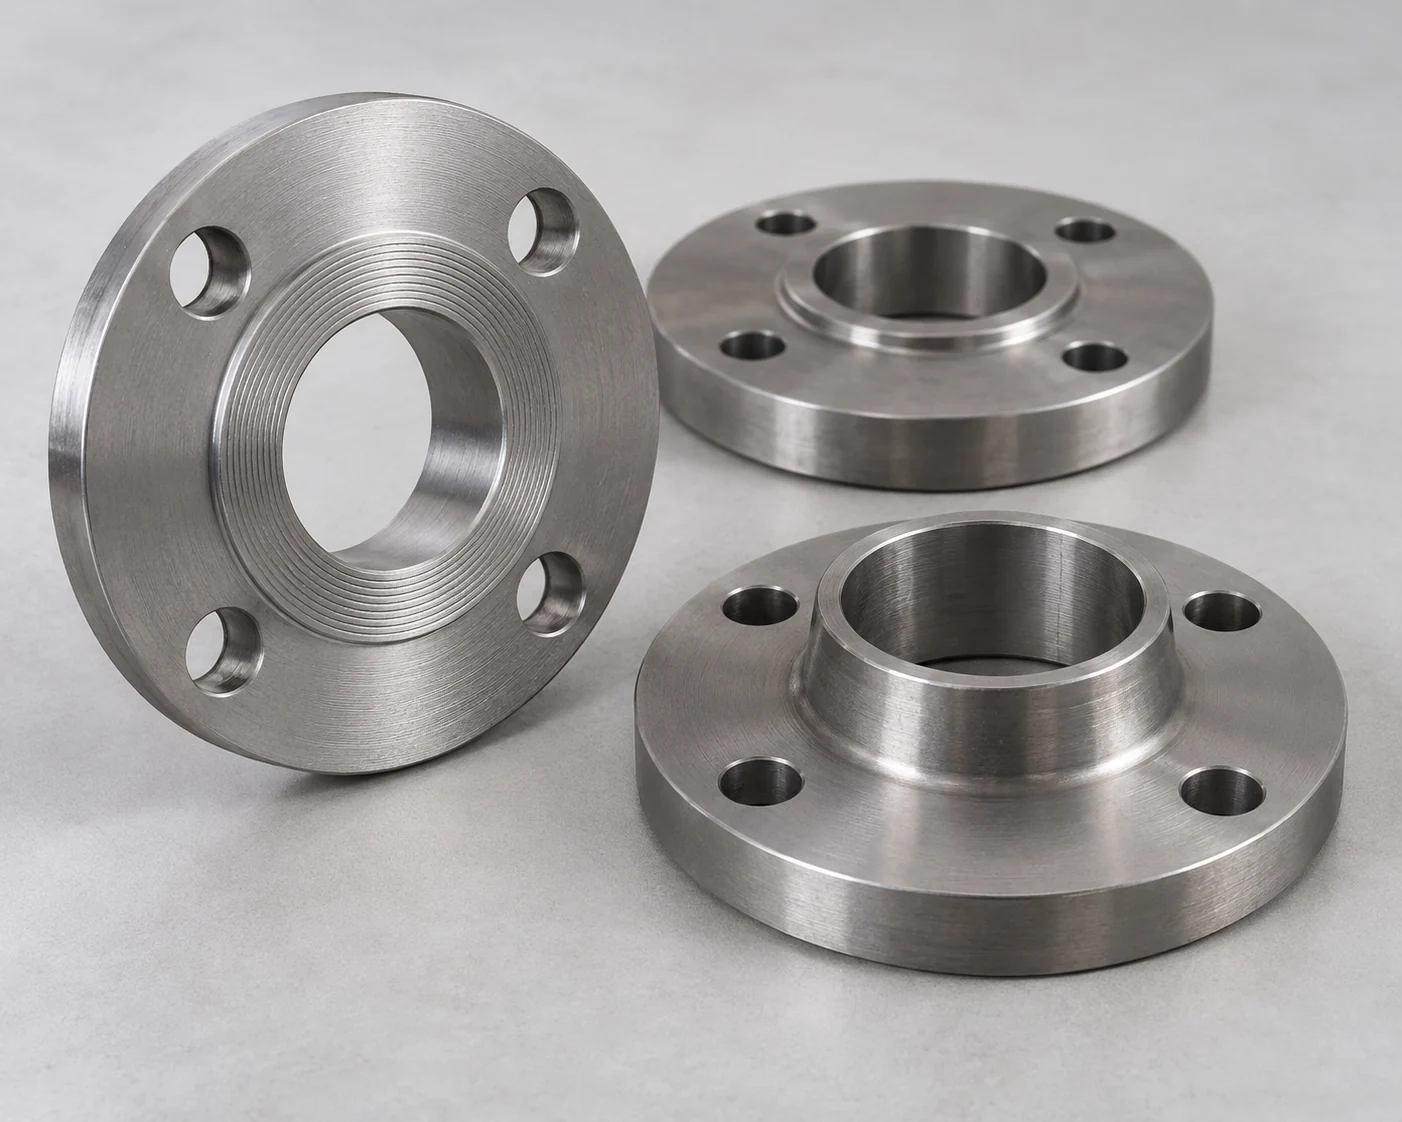
| Різьбовий клапан або фітинг | Точна відповідна система різьби | NPT або вказані форми ISO 7-1 R/Rc/Rp, умовний розмір та вимоги до герметизації з’єднання |
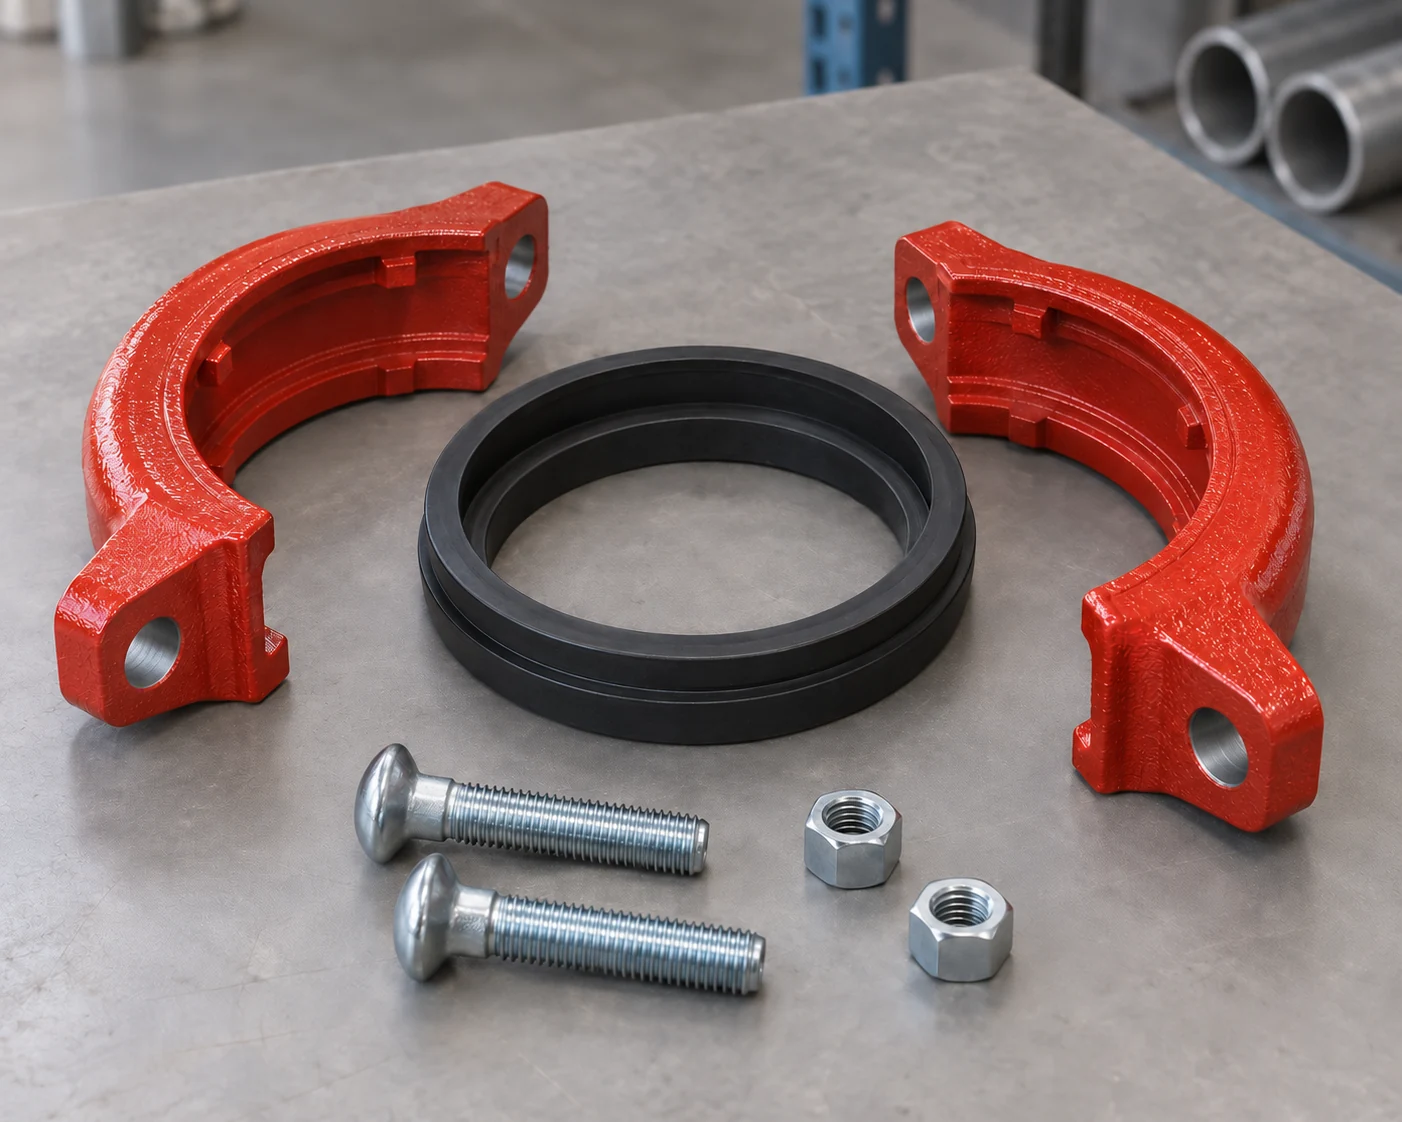
| Канавкове муфтове з’єднання | Канавка, підготовлена під обрану систему | Зовнішній діаметр і товщина стінки труби, профіль канавки, прокладка та інструкції щодо муфти |
| Заготовка труби для місцевого виготовлення | Простий кінець або вказана підготовка на заводі | Довжина різання, залишений припуск на механічну обробку та роботи, виконані локально |
Прості кінці та фаски під зварювання призначені для різних видів підготовки
Простий кінець — це кінець без різьби та без канавки. Прямий зріз описує торцеву поверхню; він не забезпечує фаску, кореневу поверхню чи внутрішній перехід, необхідні для конкретного стикового зварного з’єднання. Для підготовленого кінця під зварювання вкажіть діючий стандарт або креслення підготовки кінця та товщину стінки з’єднувальної труби. ASME B16.25 регламентує фаски під зварювання та внутрішню та зовнішню формувальну обробку кінців під стикове зварювання.
процедура зварювання визначає остаточну підготовку з’єднання та його підгонку. Один опис фаски не слід застосовувати універсально для всіх товщин стінки, методів кореневого проходу та конструкцій підкладки. Якщо внутрішні діаметри фітинга й труби відрізняються, визначте деталі переходу до механічної обробки. Наші фітинги під стикове зварювання мають бути вказані разом із розмірами труби, а не замовлені лише за умовним розміром.
Для труби, яку буде різати та зварювати на виробничому майданчику, визначте, яку підготовку забезпечує завод, а яку — локально. Це забезпечує чітке визначення припуску на різання, тимчасового захисту та остаточних зварних поверхонь у комерційній пропозиції.

NPT і BSPT — це окремі системи різьби
R, Rc та Rp мають різні форми
NPT використовує кут різьби 60°; форма різьби ISO 7, пов’язана з BSPT, має кут 55°. У цій таблиці порівнюються конічні форми NPT та ISO 7 R/Rc. ISO 7-1 також включає паралельні внутрішні різьби Rp. Однак однакові умовні розміри або співпадання кроку не роблять з’єднання NPT та ISO 7 взаємозамінними. При розмірі 3/4 дюйма обидві мають 14 ниток на дюйм. При розмірі 1 дюйм NPT має 11,5 ниток на дюйм, а BSPT — 11.
Вкажіть точну форму ISO 7-1: R — конічна зовнішня різьба, Rc — конічна внутрішня різьба, Rp — паралельна внутрішня різьба. Rp є частиною системи герметизації різьбових з’єднань ISO 7 і не є загальною заміною різьби ISO 228 G. Для NPT зберігайте вказане позначення NPT. Перевіряйте діаметр, крок і форму різьби відповідним методом контролю. Фітинг, який легко навертається вручну, не гарантує сумісності.
Проведіть пальцем, щоб побачити всі стовпці.
Таблиця порівнює конічні форми
| Характеристика | NPT | ISO 7 R/Rc (конічні форми) |
|---|---|---|
| Кут різьби | 60° | 55° |
| Умовний розмір 3/4 дюйма | 14 ниток на дюйм | 14 ниток на дюйм |
| Умовний розмір 1 дюйм | 11,5 ниток на дюйм | 11 різьб на дюйм |
| номінальний розмір 1¼ дюйма | 11,5 ниток на дюйм | 11 різьб на дюйм |
Узгодьте профіль канавки з обраним муфтовим з’єднанням
Формування паза методом прокатки здійснюється без видалення металу з стінки труби. Формування паза методом різання передбачає видалення матеріалу з зовнішньої поверхні. Вибір методу впливає на стан стінки у зоні з’єднання й має відповідати матеріалу труби, товщині стінки та системі муфт. Замовлення пазових труб є неповним без вказівки профілю паза та вимог виробника фітингів щодо підготовки кінців.
Перевірка з’єднань охоплює фактичний зовнішній діаметр, овальність, перпендикулярність торця, поверхню посадки ущільнення та геометрію паза. Ширина та діаметр паза повинні відповідати обраній муфті; загальна таблиця розмірів труб не може замінити розмірні обмеження конкретної системи. Для футерованих труб також потрібен метод підготовки, який зберігає необхідне внутрішнє покриття в зоні з’єднання. Під час перевірки розмірів обов’язково враховуйте товщину покриття та будь-яке розширення кінця (flare).
замовте трубу та пазові фітинг та муфти як узгоджену комплектну систему з’єднання. Уточніть, чи муфти поставляються окремо чи разом із відрізками труби, а також вкажіть необхідний матеріал ущільнювального кільця. Схожі за виглядом корпуси та пази не гарантують однакових робочих характеристик або вимог до монтажу.
Визначте систему покриття та місце її закінчення
Позначення «чорна» описує лише стан поверхні продукту, а не повну специфікацію покриття. Незахищена сталь, тимчасове мастило або лак, а також постійне захисне покриття мають різні вимоги щодо закупівлі та підготовки. Для фарбованого або покритого продукту вкажіть спосіб підготовки поверхні, систему покриття, необхідну товщину та те, чи покриваються внутрішня, зовнішня чи обидві поверхні. Сам по собі колір не характеризує цю систему.
Зони з’єднання потребують окремих інструкцій. Кінці для зварювання можуть вимагати визначеної відсічки покриття, захисту під час транспортування та спеціальної системи відновлення після зварювання. Різьба, пази та поверхні посадки ущільнювальних кілець повинні мати допустимий стан поверхні для вибраного фітинга. Товсте покриття, нанесене на поверхню з’єднання, може змінити розміри, необхідні для збирання.
Наша асортимент покритих сталевих труб тому замовлюється за повним описом покриття та обробки кінців. Для чорних сталевих труб, залиште в замовленні будь-яке тимчасове захисне покриття, щоб виконавець знав, що саме потрібно видалити перед подальшою обробкою або зварюванням.
Узгодьте оцинкування з різьбою та подальшим фарбуванням
Гаряче цинкування потребує окремої, застосовної специфікації та вимог щодо повноти покриття. Куплений продукт може бути цинкованим у вигляді готових труб, виготовлених компонентів або зібраних конструкцій; ці форми не повинні спадкувати один від одного вимоги щодо прийняття покриття. Для різьбових виробів у специфікації цинкованого продукту слід вказати готову різьбу та схему з’єднання з муфтою.
Нанесення фарби поверх гаряче цинкованого шару утворює двошарову систему покриття. Адгезія залежить від підготовки цинкової поверхні під вибрану фарбу. Цю підготовку регламентує стандарт ASTM D6386; для порошкового напилення застосовується окремий стандарт ASTM D7803. Повідомте цинкувальника про подальшу обробку ще до обробки, оскільки додаткові операції можуть погіршити адгезію.
Вкажіть, хто забезпечує очищення поверхні, профілювання та нанесення остаточного покриття, а також будь-яку підготовку зрізаних або оброблених кінців. Наша специфікація цинкованих сталевих труб має бути включена в це узгоджене замовлення. Лише світлий або матовий вигляд не гарантує придатності до фарбування, не вказує на товщину покриття чи стан цинкового шару.
Огляньте поверхні з’єднання перед захистом кінців труби
Готова труба потребує перевірок у зонах, які фактично використовуються в з’єднанні. Для різьбових з’єднань визначте передбачений контроль калібром та видимі пошкодження на вершині різьби або на вході. Для пазових з’єднань зафіксуйте розміри системи та стан посадкової поверхні ущільнення. Для зварних кінців перевірте геометрію підготовки та чистоту поверхонь відповідно до креслення. Ці результати слід прив’язувати до конкретної позиції замовлення або партії, а не вважати одну загальну фотографію інспекцією всіх розмірів.
Пакування захищає підготовлені поверхні. Захисні ковпачки для різьби, торцеві заглушки, опори та розділювачі мають відповідати типу труби та її покриттю; вони виконують різні функції. Визначте місця, де схема стропування та підйому може пошкодити покриття. Новооцинковані вироби також потребують дренажу та вентиляції під час зберігання, оскільки волога, що затримується між щільно складеними поверхнями, може спричинити білу корозію при зберіганні. У разі появи такої корозії зовнішній вигляд покриття та його фактичний стан слід оцінювати окремо.
Перед розміщенням замовлення об’єднайте розміри труби, стандарт кінців, сумісний фітинг, охоплення покриття, відсічку та захист кінців у єдиному графіку. довідник розмірів, графіків та мас охоплює розмірну характеристику. Використовуйте довідник закупівлі та інспекції для узгодження цих вимог із документацією, кількостями та приймальними перевірками.
- Підготовка кінців на кожному кінці та відповідний стандарт або креслення
- Ідентифікація сумісного фітинга, профіль з’єднання та вимоги до ущільнювального кільця або герметизації
- Охоплення покриття, його товщина та відсічка всередині та ззовні
- Інспекція, специфічна для з’єднання, та захист готової поверхні
Поширені запитання
Чи можна комбінувати різьбові з’єднання NPT і BSPT, якщо фітинг накручується вручну?
Ні. Початок накручування вручну не гарантує правильного збігу. NPT і BSPT мають різні профілі різьби; перед підбором труби та фітинга вкажіть вимагану систему, діаметр, конусність та крок різьби.
Яку інформацію потрібно надати при замовленні пазових труб?
Вкажіть обрану систему муфт, профіль паза, зовнішній діаметр та товщину стінки труби, матеріал ущільнювального кільця та вимоги до підготовки кінців. Уточніть, чи муфти поставляються як окремі позиції чи разом із відрізками труби.
Що слід вказати, якщо цинковані труби планують фарбувати пізніше?
Назвіть майбутню фарбову систему та спосіб підготовки цинкової поверхні й повідомте про це цинкувальника до обробки. Підготовку під фарбування регламентує стандарт ASTM D6386; для порошкового напилення застосовується стандарт ASTM D7803. Обов’язки щодо очищення, профілювання та остаточної обробки мають бути чітко вказані в замовленні.
Чи можна використовувати труби з непідготовленими кінцями без змін для будь-якого зварного з’єднання?
Підготовка кінців під зварювання залежить від товщини стінки труби та затвердженого деталізованого опису з’єднання. Деякі зварні шви вимагають визначеної фаски, кореневої частини або іншої підготовки; термін «непідготовлені кінці» автоматично не включає такі роботи.
Чи може зовнішнє покриття покривати підготовлену фаску під зварювання?
Охоплення покриття та відсічка кінців під зварювання відповідають встановленим вимогам до покриття та зварювання. У графіку вказується зона, зарезервована для зварювання, та будь-який необхідний захист до монтажу.
Чи використовує пазове з’єднання одне й те саме ущільнювальне кільце для будь-якої рідини?
Матеріал ущільнювального кільця вибирається з урахуванням реального типу рідини та температурних умов для обраної муфти. Розмір муфти та відповідність паза не пов’язані з придатністю матеріалу ущільнення до експлуатації.
Технічна основа та сфера застосування джерела
Технічна основа: ISO 7-1:1994, область застосування та символи позначення різьби R/Rc/Rp; система NPT за ASME B1.20.1; керівництво Swagelok щодо ідентифікації різьбових з’єднань та кінцевих з’єднань, таблиці конічної різьби — лише для обмеженої кількості прикладів TPI. Вимоги до пазів або ущільнень, специфічні для окремих компонентів, залишаються прив’язаними до фактичного з’єднання.
Офіційний документ ISO 7-1:1994 — Поточне офіційне позначення стандарту; ISO підтверджує його дійсність до 2026 року.
Підготовка оцинкованої поверхні: ASTM D6386-22, загальна область застосування 1.1 та розділи «Значення та сфера застосування» 4.1 стосуються рідкого фарбування; ASTM D7803-25, загальна область застосування 1.1–1.1.2 стосується порошкового покриття. Ці методики стосуються вказаних гарячооцинкованих виробів і не поширюються на процеси нанесення покриттів на листовий прокат або рулони. Повний платний текст процедур не наводиться.