Ringkasan utama
Tentukan jenis sambungan terlebih dahulu sebelum memilih bentuk ujung pipa
Ujung polos, bevel, ulir, dan alur (grooved) menggambarkan cara persiapan ujung pipa; tidak menunjukkan grade material atau perlindungan terhadap korosi. Pipa galvanis tetap dapat memerlukan ulir atau alur tertentu, sedangkan pipa hitam (black pipe) dapat dikirim dalam kondisi polos atau telah disiapkan untuk pengelasan. Simpan spesifikasi pipa, persiapan ujung, dan finishing sebagai kolom terpisah dalam jadwal material.
Mulailah dari komponen sambungan pasangan (mating component) dan beban kerja yang diperlukannya. Identifikasi persiapan pada masing-masing ujung pipa secara terpisah; satu ujung polos dan satu ujung berulir berbeda dengan dua ujung berulir. Hitung kopling atau fitting yang disuplai terpisah sebagai item tersendiri.
| Komponen sambungan pasangan | Persyaratan ujung pipa | Informasi pengendali |
|---|---|---|
| Fitting las butt-weld | Persiapan ujung las yang ditentukan | Standar atau gambar persiapan ujung, ketebalan dinding pipa pasangan, dan detail sambungan |
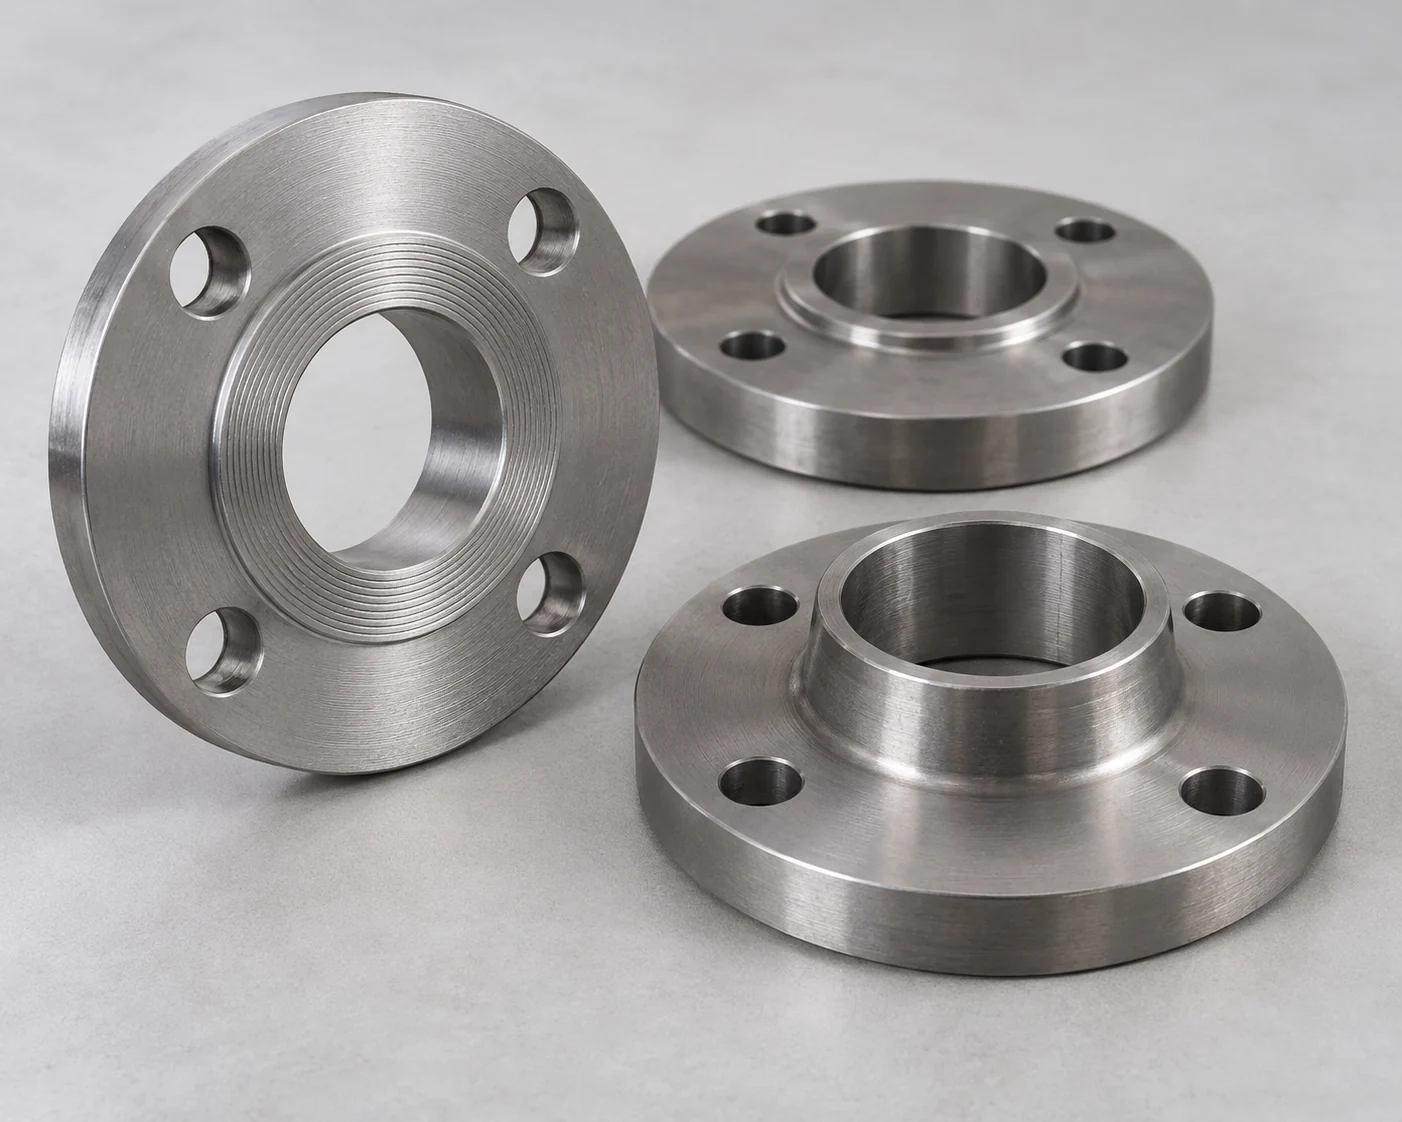
| Katup atau fitting berulir | Sistem ulir yang cocok secara tepat | NPT atau bentuk ISO 7-1 R/Rc/Rp yang ditentukan, ukuran nominal, serta persyaratan penyegelan sambungan |
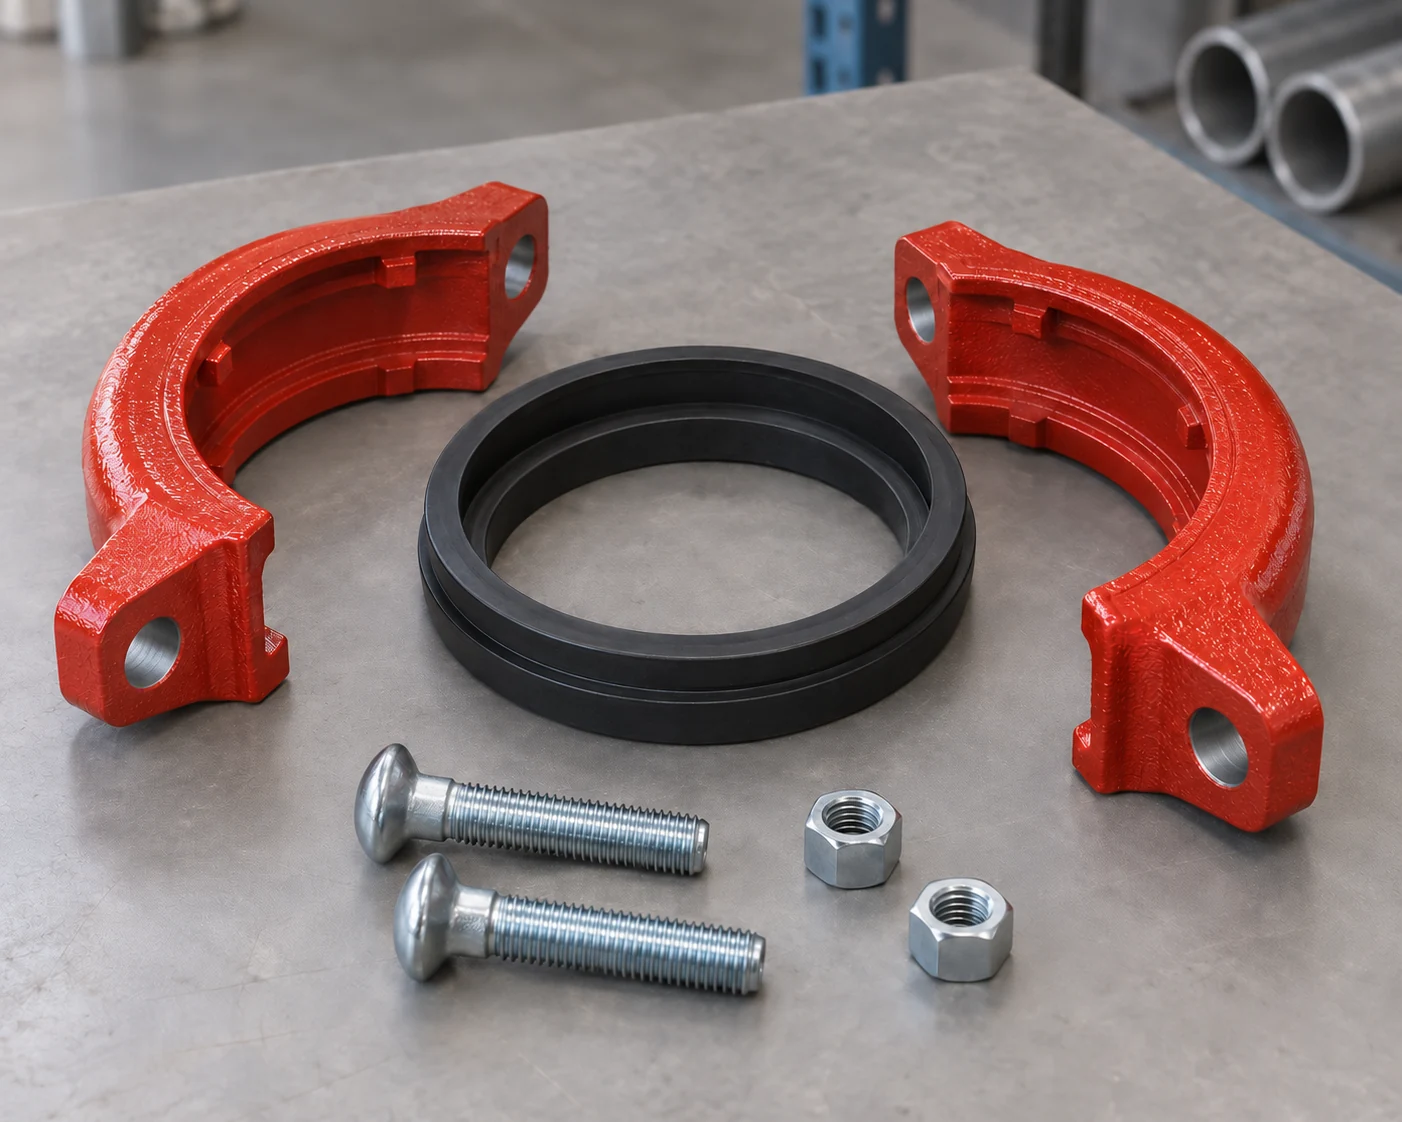
| Kopling bertipe alur (grooved coupling) | Alur yang dipersiapkan khusus untuk sistem yang dipilih | Diameter luar (OD) dan ketebalan dinding pipa, profil alur, ring (gasket), serta instruksi pemasangan kopling |
| Batang pipa mentah (pipe blank) untuk fabrikasi lokal | Ujung polos atau persiapan bengkel yang dinyatakan | Panjang potong, allowance mesin yang dipertahankan, dan pekerjaan yang diselesaikan secara lokal |
Ujung polos dan bevel las merupakan persiapan yang berbeda
Ujung polos tidak berulir dan tidak beralur. Potongan persegi (square cut) menggambarkan bentuk permukaan ujung; tidak menyediakan bevel, root face, maupun transisi internal yang dibutuhkan oleh sambungan butt-weld tertentu. Untuk ujung las yang telah dipersiapkan, nyatakan standar atau gambar persiapan ujung yang berlaku serta ketebalan dinding pipa pasangan. ASME B16.25 mengatur bevel las dan pembentukan internal maupun eksternal pada ujung butt-weld.
prosedur pengelasan menentukan persiapan sambungan dan penyesuaian (fit-up) akhir. Satu deskripsi bevel tidak boleh diterapkan secara seragam pada semua ketebalan dinding, metode root-pass, dan susunan backing. Ketika diameter dalam (bore) fitting dan pipa berbeda, identifikasi detail transisi sebelum proses permesinan. Kami fitting pipa butt-weld harus ditentukan bersamaan dengan dimensi pipa, bukan hanya dipesan berdasarkan ukuran nominal saja.
Untuk pipa yang akan dipotong dan dilas di bengkel fabrikasi, tentukan persiapan mana yang disediakan pabrik dan mana yang diselesaikan secara lokal. Hal ini memperjelas allowance pemotongan, perlindungan sementara, serta permukaan las akhir dalam kutipan harga.

NPT dan BSPT adalah sistem ulir yang terpisah
R, Rc, dan Rp Memiliki Bentuk yang Berbeda
NPT menggunakan sudut ulir 60°; bentuk ulir ISO 7 yang terkait dengan BSPT menggunakan sudut 55°. Bentuk ulir tirus NPT dan ISO 7 R/Rc yang dibandingkan dalam tabel ini bersifat tirus. ISO 7-1 juga mencakup ulir internal paralel Rp. Kesamaan nama ukuran atau pitch yang cocok tidak menjadikan sambungan NPT dan ISO 7 saling dapat dipertukarkan. Pada ukuran nominal 3/4 inci, keduanya memiliki 14 ulir per inci. Pada ukuran 1 inci, NPT memiliki 11,5 ulir per inci, sedangkan BSPT memiliki 11 ulir per inci.
Tentukan bentuk ISO 7-1 secara tepat: R adalah ulir luar tirus, Rc adalah ulir dalam tirus, dan Rp adalah ulir dalam paralel. Rp merupakan bagian dari sistem penyegelan ulir ISO 7; ini bukan pengganti umum untuk ulir G ISO 228. Untuk NPT, pertahankan penunjukan NPT yang ditentukan. Periksa diameter, kisar (pitch), dan bentuk ulir dengan metode inspeksi yang sesuai. Fitting yang dapat diputar dengan tangan belum tentu menjamin kesesuaian.
Geser untuk melihat semua kolom.
Tabel Ini Membandingkan Bentuk Ulir Tirus
| Karakteristik | NPT | ISO 7 R/Rc (bentuk tirus) |
|---|---|---|
| Sudut ulir | 60° | 55° |
| Ukuran nominal 3/4 inci | 14 ulir per inci (TPI) | 14 ulir per inci (TPI) |
| Ukuran nominal 1 inci | 11,5 ulir per inci (TPI) | 11 TPI |
| Ukuran nominal 1-1/4 inci | 11,5 ulir per inci (TPI) | 11 TPI |
Sesuaikan alur (groove) dengan kopling yang dipilih
Grooving rol membentuk dinding pipa tanpa menghilangkan logam. Grooving potong menghilangkan material dari permukaan luar. Pilihan ini memengaruhi ketebalan dinding di area sambungan dan harus sesuai dengan bahan pipa, ketebalan dinding, serta sistem kopling. Permintaan pipa bergroove tidak lengkap tanpa profil grove dan persyaratan persiapan dari produsen fitting.
Pemeriksaan sambungan mencakup diameter luar (OD) aktual, kebulatan, kesikuan ujung, permukaan dudukan gasket, serta geometri alur. Lebar dan diameter alur harus sesuai dengan kopling yang dimaksud; tabel ukuran pipa umum tidak dapat menggantikan batas dimensi sistem tersebut. Pipa berlapis juga memerlukan metode persiapan yang mempertahankan lapisan internal yang diperlukan pada sambungan. Masukkan ketebalan lapisan dan flare ujung apa pun ke dalam pemeriksaan dimensi.
Pesan pipa dan fitting dan kopling bergroove sebagai satu set sambungan terkoordinasi. Nyatakan apakah kopling disuplai terpisah atau bersama panjang pipa, serta identifikasi bahan gasket yang diperlukan. Rumah (housing) dan grove yang tampak serupa tidak menjamin tingkat layanan atau persyaratan pemasangan yang sama.
Tentukan sistem pelapisan dan lokasi akhir pelapisan tersebut
Istilah 'black' mengacu pada penyelesaian permukaan produk, bukan spesifikasi pelapisan lengkap. Baja polos, minyak atau pernis sementara, serta pelapis pelindung permanen memiliki persyaratan pembelian dan persiapan yang berbeda. Untuk produk yang dicat atau dilapisi, nyatakan persiapan permukaan, sistem pelapisan, ketebalan yang diperlukan, serta apakah permukaan bagian dalam, luar, atau keduanya yang dilapisi. Warna saja tidak mendeskripsikan sistem tersebut.
Area sambungan memerlukan instruksi terpisah. Ujung las mungkin memerlukan pemotongan lapisan (cutback) yang ditentukan, perlindungan selama pengangkutan, serta sistem perbaikan yang dispesifikasikan setelah penyambungan. Ulir, grove, dan permukaan dudukan gasket harus memenuhi kondisi permukaan yang diizinkan untuk fitting yang dipilih. Lapisan tebal yang diterapkan di atas permukaan sambungan dapat mengubah dimensi yang diperlukan untuk perakitan.
Penawaran rentang pipa baja berlapis oleh karena itu dipesan berdasarkan deskripsi lapisan lengkap dan perlakuan ujung. Untuk pipa baja hitam, pertahankan perlakuan pelindung sementara apa pun secara eksplisit dalam pesanan agar fabrikator mengetahui bagian mana yang harus dihilangkan sebelum penyelesaian akhir atau pengelasan.
Koordinasikan proses galvanisasi dengan ulir dan pengecatan berikutnya
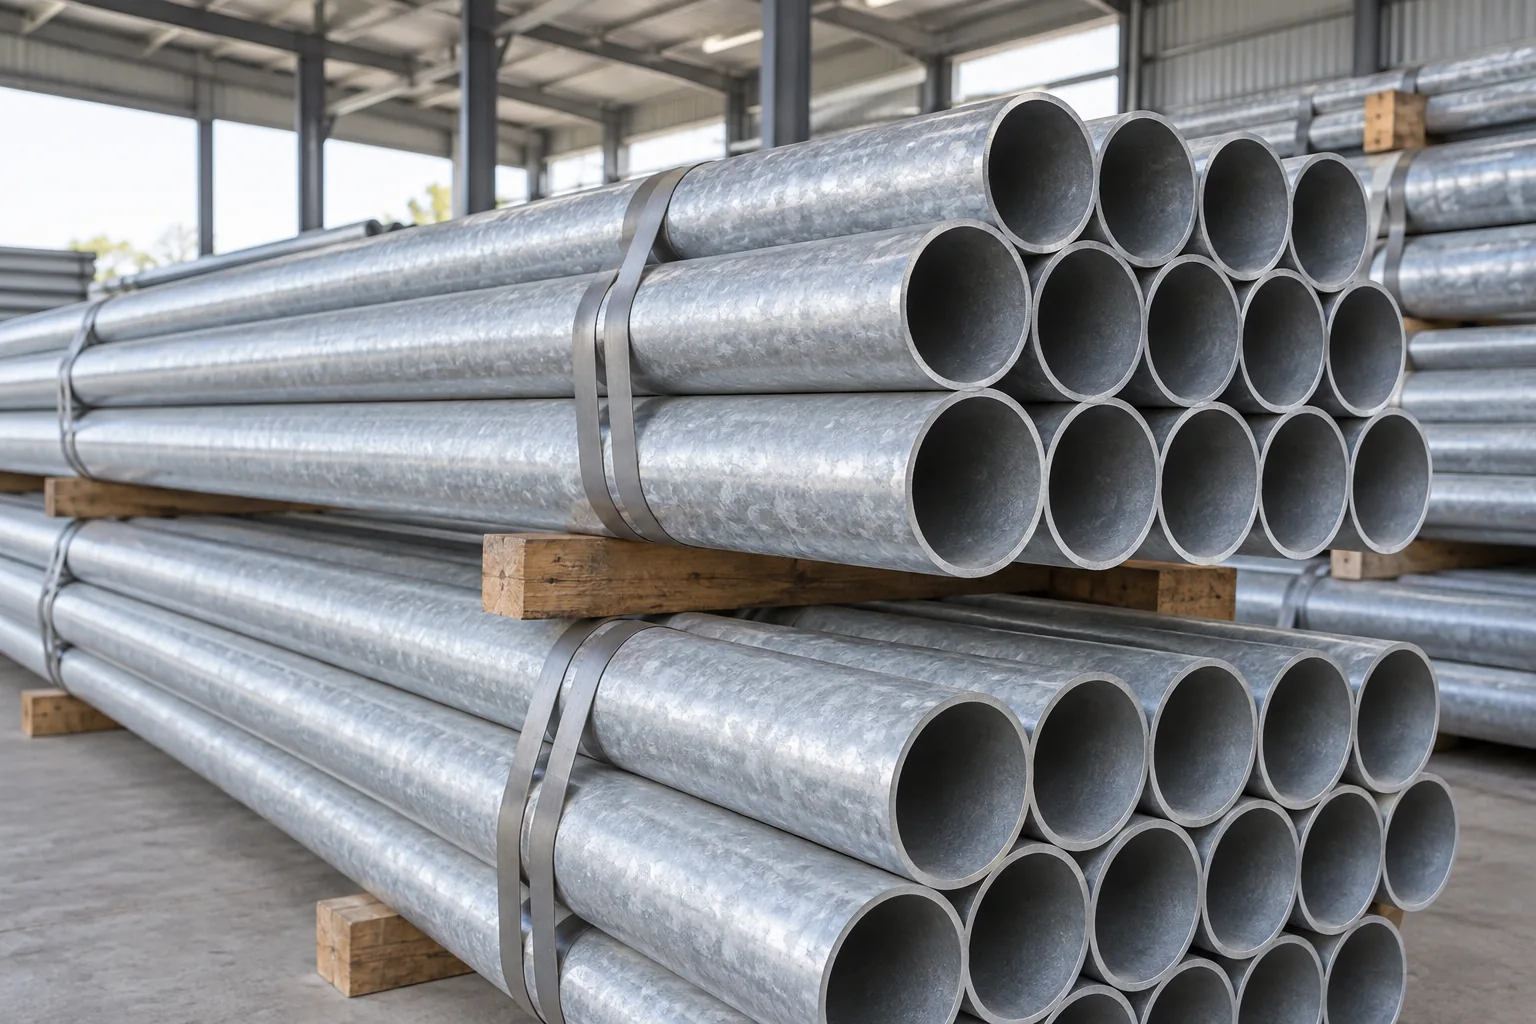
Lapisan galvanis memerlukan spesifikasi dan persyaratan cakupan tersendiri. Produk yang dibeli dapat digalvanis dalam bentuk pipa jadi, komponen fabrikasi, atau struktur terpasang; bentuk-bentuk tersebut tidak boleh saling mewarisi aturan penerimaan lapisan. Untuk barang berulir, tentukan ulir akhir dan susunan sambungan sebagai bagian dari deskripsi produk galvanis.
Pengecatan di atas galvanis hot-dip membentuk sistem lapisan duplikat. Daya rekat bergantung pada persiapan permukaan seng untuk cat yang dipilih. ASTM D6386 mengatur persiapan ini; pelapisan bubuk (powder coating) mengacu pada praktik terpisah ASTM D7803. Beri tahu galvanizer mengenai lapisan akhir berikutnya sebelum proses, karena perlakuan pasca-proses dapat mengganggu daya rekat.
Identifikasi pihak yang menyediakan pembersihan permukaan, profiling, dan lapisan akhir, termasuk persiapan di ujung potong atau ujung yang telah diproses. Spesifikasi pipa baja galvanis termasuk dalam pesanan terkoordinasi tersebut. Penampilan mengkilap atau redup saja tidak menjamin kesiapan pengecatan, ketebalan lapisan, maupun kondisi lapisan seng.
Periksa permukaan sambungan sebelum melindungi ujung pipa
Pipa jadi memerlukan pemeriksaan di area yang benar-benar digunakan oleh sambungan. Untuk ulir, identifikasi pemeriksaan dengan alat ukur (gauge) yang ditentukan serta kerusakan terlihat di puncak atau area masuk ulir. Untuk alur, catat dimensi sistem dan kondisi dudukan gasket. Untuk ujung las, periksa geometri persiapan dan kebersihan permukaan sesuai gambar. Kaitkan hasil pemeriksaan ini dengan item baris atau batch terkait, bukan menganggap satu foto umum sebagai pemeriksaan untuk semua ukuran.
Pengemasan kemudian melindungi permukaan yang telah dipersiapkan. Pelindung ulir, tutup ujung, penyangga, dan pemisah harus sesuai dengan jenis pipa dan lapisannya; masing-masing memiliki fungsi berbeda. Identifikasi lokasi di mana metode pengangkatan dan pengikatan berisiko mengikis lapisan. Produk galvanis baru juga memerlukan drainase dan ventilasi selama penyimpanan, karena kelembaban yang terperangkap di antara permukaan yang ditumpuk rapat dapat menyebabkan noda penyimpanan basah (wet storage stain). Penampilan lapisan dan kondisi lapisan yang tersisa harus dinilai secara terpisah jika muncul noda.
Sebelum memesan, gabungkan dimensi pipa, standar ujung, fitting pasangan, cakupan lapisan, cutback, dan perlindungan ujung ke dalam satu jadwal. Panduan ukuran, schedule, dan berat mencakup deskripsi dimensi. Gunakan panduan pembelian dan inspeksi untuk menyelaraskan persyaratan ini dengan dokumen, kuantitas, dan pemeriksaan penerimaan.
- Persiapan ujung pada masing-masing ujung serta standar atau gambar yang berlaku
- Identitas fitting pasangan, profil sambungan, serta kebutuhan gasket atau segel
- Cakupan lapisan dalam dan luar, ketebalan, serta cutback
- Inspeksi khusus sambungan dan perlindungan permukaan jadi
Pertanyaan yang sering diajukan
Apakah sambungan NPT dan BSPT dapat dicampur jika fitting dapat dipasang dengan tangan?
Tidak. Pemasangan awal dengan tangan tidak menjamin kesesuaian yang benar. NPT dan BSPT memiliki bentuk ulir yang berbeda; identifikasi sistem, diameter, kemiringan (taper), dan pitch yang ditentukan sebelum mencocokkan pipa dan fitting.
Informasi apa saja yang diperlukan dalam pesanan pipa bergroove?
Identifikasi sistem kopling yang dipilih, profil grove, OD dan ketebalan dinding pipa, bahan gasket, serta persiapan ujung yang diperlukan. Nyatakan apakah kopling merupakan item terpisah atau disuplai bersama panjang pipa.
Apa yang harus saya spesifikasikan jika pipa galvanis akan dicat di kemudian hari?
Sebutkan sistem cat berikutnya dan persiapan permukaan seng, serta beri tahu galvanizer sebelum proses. ASTM D6386 mengatur persiapan untuk pengecatan; pelapisan bubuk menggunakan ASTM D7803. Pertahankan kejelasan tanggung jawab atas pembersihan, profiling, dan penyelesaian akhir dalam pesanan.
Apakah pipa ujung polos dapat digunakan tanpa perubahan untuk setiap sambungan las?
Persiapan ujung las mengikuti ketebalan dinding pipa dan detail sambungan yang disetujui. Beberapa sambungan las memerlukan bevel, root face, atau persiapan lain yang dispesifikasikan; deskripsi 'ujung polos' tidak otomatis mencakup pekerjaan tersebut.
Apakah lapisan eksternal boleh menutupi bevel las yang telah dipersiapkan?
Cakupan dan cutback ujung las mengikuti persyaratan lapisan dan pengelasan yang ditentukan. Jadwal mengidentifikasi area yang dikhususkan untuk pengelasan serta perlindungan apa pun yang diperlukan sebelum pemasangan.
Apakah sambungan bergroove menggunakan gasket yang sama untuk setiap jenis fluida?
Komposisi gasket mengikuti kebutuhan fluida dan suhu aktual untuk kopling yang dipilih. Ukuran kopling dan kecocokan grove terpisah dari kesesuaian bahan segel terhadap layanan.
Dasar Teknis dan Ruang Lingkup Sumber
Dasar teknis: ISO 7-1:1994, ruang lingkup dan simbol penunjukan ulir R/Rc/Rp; sistem NPT ASME B1.20.1; Panduan Identifikasi Ulir dan Sambungan Ujung Swagelok, tabel ulir tirus, untuk contoh TPI terbatas. Persyaratan alur atau segel khusus komponen tetap melekat pada sambungan aktual.
Catatan resmi ISO 7-1:1994 — Identitas standar resmi saat ini; catatan ISO mengonfirmasi berlakunya hingga tahun 2026.
Persiapan permukaan galvanis: ASTM D6386-22, Ruang Lingkup Publik 1.1 dan Signifikansi serta Penggunaan 4.1, mencakup pelapisan cair; ASTM D7803-25, Ruang Lingkup Publik 1.1–1.1.2, mencakup pelapisan bubuk. Praktik-praktik ini berlaku khusus untuk produk galvanis celup panas yang disebutkan dan tidak mencakup proses pelapisan lembaran/kumparan. Tidak ada prosedur lengkap berbayar yang direproduksi.