Viktiga slutsatser
Ange kopplingen innan du väljer rörslutning
Obehandlade, kantade, gängade och spårade slutningar beskriver hur en rörslutning är förberedd. De anger inte materialklassen eller korrosionsskyddet. Ett galvaniserat rör kan fortfarande kräva en specifik gänga eller ett specifikt spår, och ett svart rör kan levereras obehandlat eller förberett för svetsning. Behåll rörspecifikationen, förberedelsen av rörslutningen och ytbehandlingen som separata fält i materialplanen.
Börja med den motkopplande komponenten och dess krävda belastning. Identifiera förberedelsen vid varje rörslutning separat; en obehandlad slutning och en gängad slutning skiljer sig från två gängade slutningar. Räkna separat levererade kopplingar eller fittings som egna artiklar.
| Motkopplande komponent | Krav på rörslutning | Styrande information |
|---|---|---|
| Butt-svetsfitting | Angiven förberedelse för svetsning vid slutning | Standard eller ritning för slutningsförberedelse, motstående rörvägg och kopplingsdetalj |
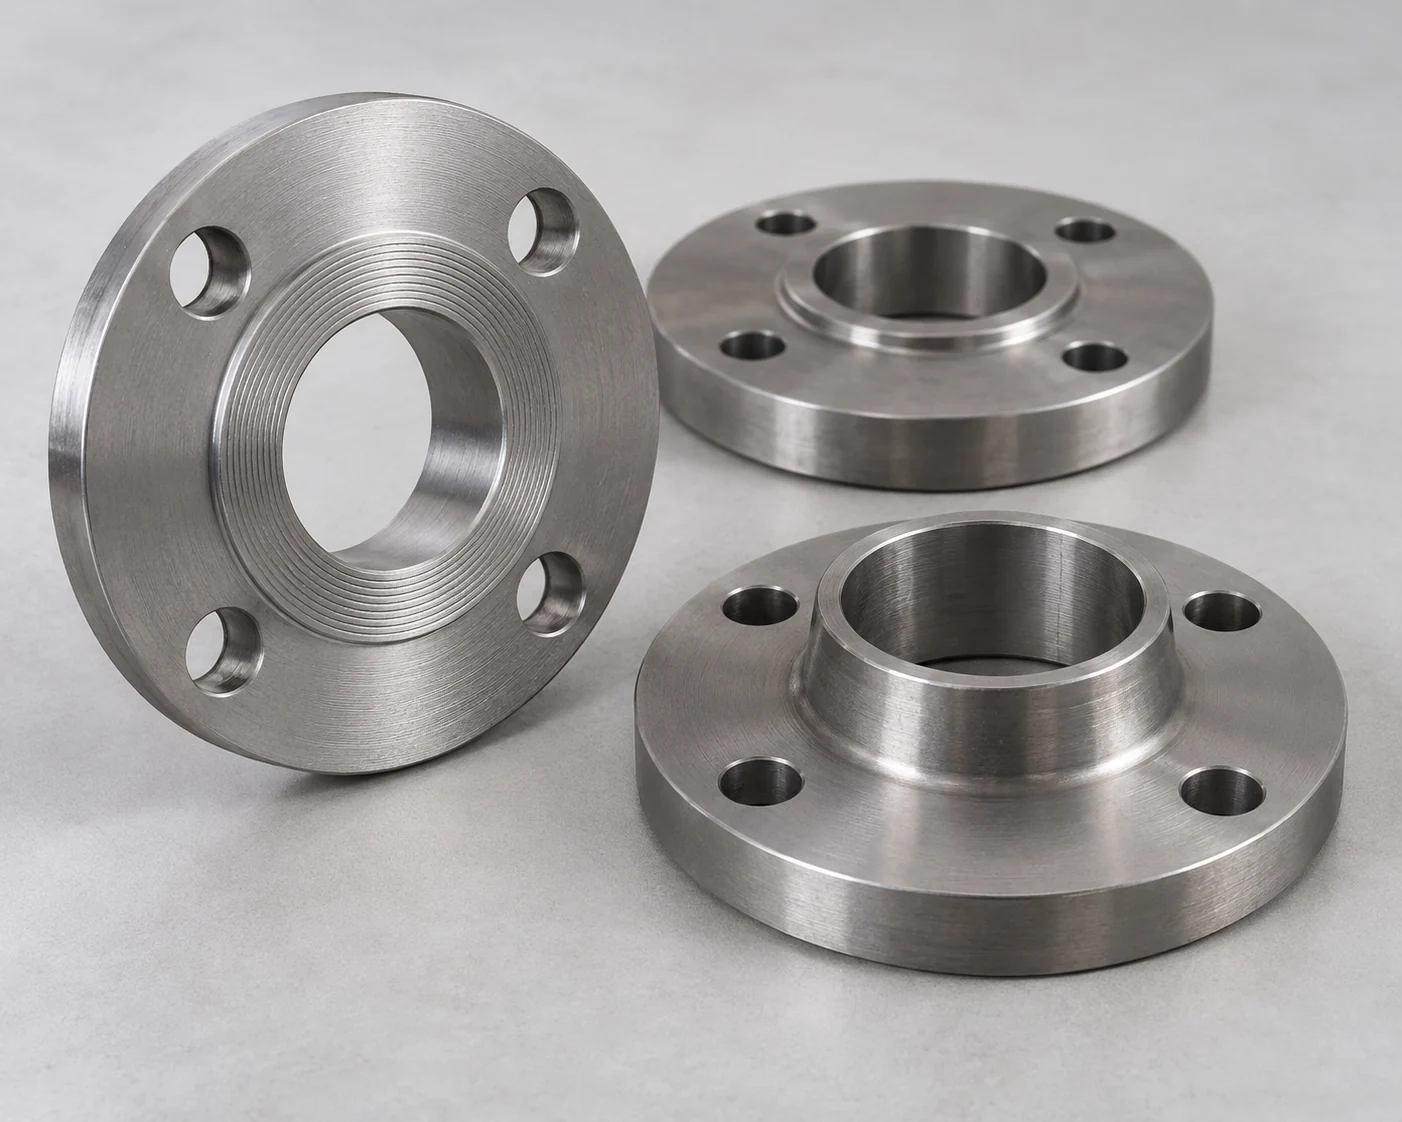
| Gängad ventil eller fitting | Exakt matchande gängsystem | NPT eller de angivna ISO 7-1 R/Rc/Rp-formerna, nominell storlek och krav på kopplingstäthet |
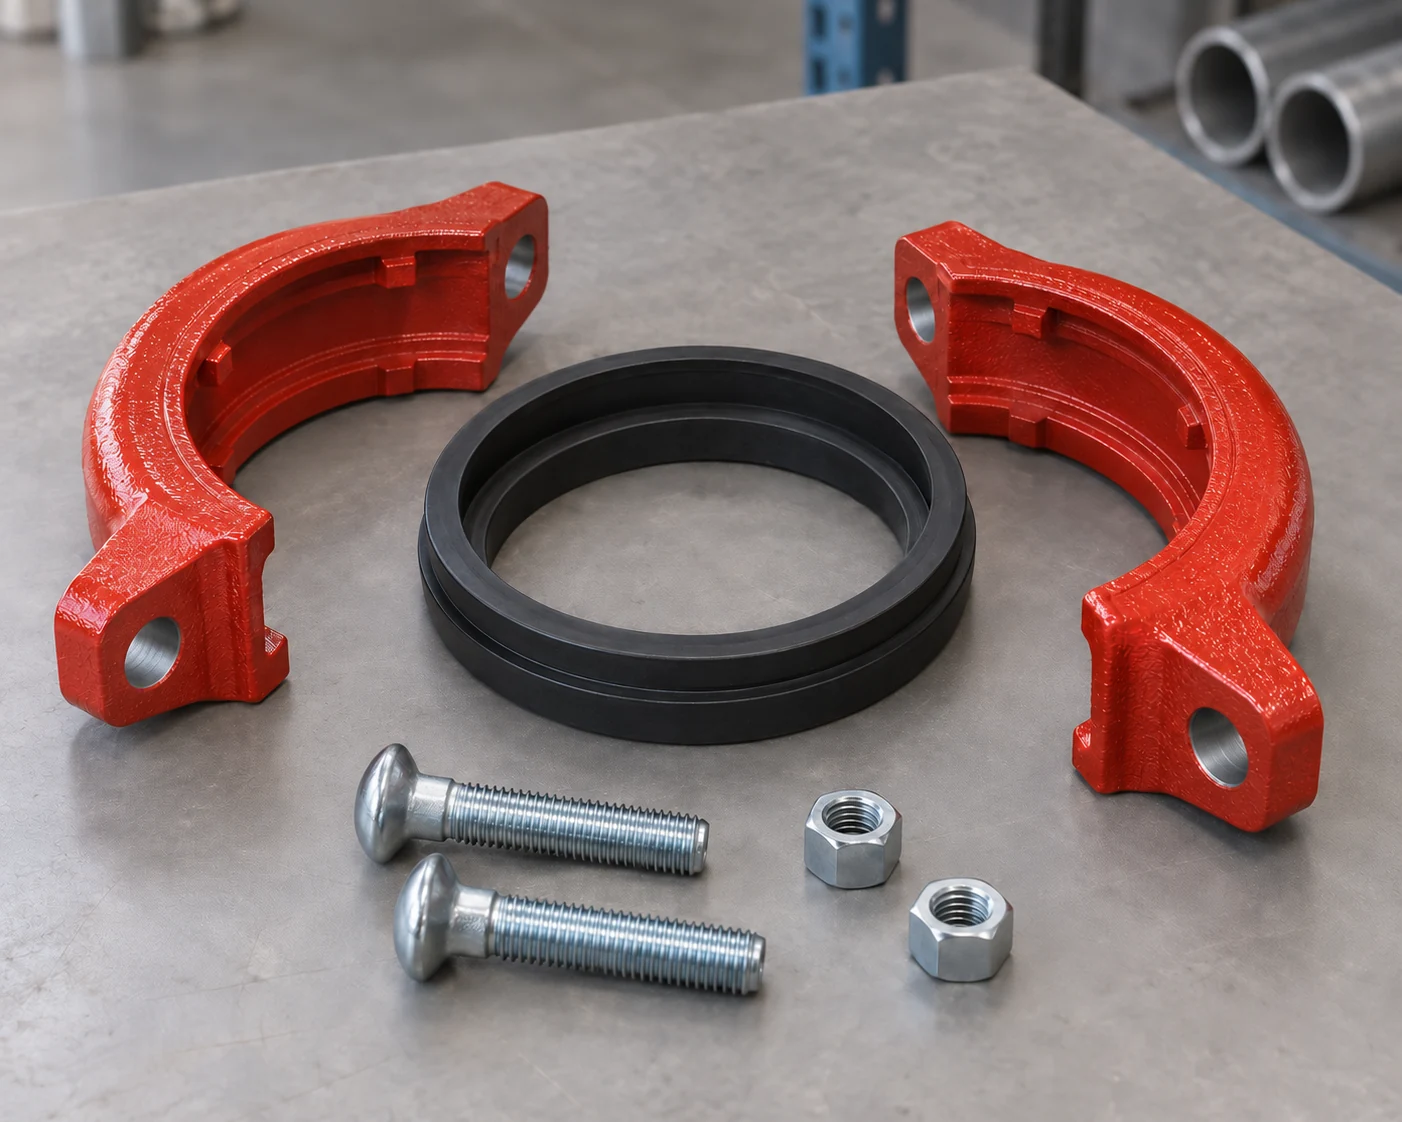
| Spårkoppling | Spår förberett för det valda systemet | Rörets ytterdiameter och väggtjocklek, spårprofil, packning och kopplingsanvisningar |
| Rörråmaterial för lokal bearbetning | Obehandlad slutning eller angiven verkstadsförberedelse | Kapplängd, bevarad bearbetningstillåtelse och lokalt utfört arbete |
Obehandlade slutningar och svetskantförberedelser är olika förberedelser
En plan ände är ogängad och ospårad. Ett vinkelrätt snitt beskriver ändytan; det ger inte den fasning, rotansikte eller inre övergång som krävs för en viss stumsvetsfog. För en bearbetad svetsände ska gällande standard eller ritning för ändbearbetning samt motstående rörväggstjocklek anges. ASME B16.25 behandlar svetsfasningar samt inre och yttre formning vid stumsvetsändar.
svetsrörfittingar butt-svetsrörfittingar ska anges tillsammans med rördimensionerna, snarare än att beställas enbart efter nominell storlek.
För rör som ska kapas och svetsas i bearbetningsverkstaden ska anges vilken förberedelse som levereras av fabriken och vilken som utförs lokalt. Detta gör att kapptillåtelse, tillfällig skyddsanordning och slutliga svetsytor tydligt framgår i offerten.

NPT och BSPT är separata gängsystem
R, Rc och Rp har olika former
NPT använder en gängvinkel på 60°; ISO 7-gängformen som är kopplad till BSPT använder 55°. De NPT- och ISO 7 R/Rc-former som jämförs i denna tabell är koniska. ISO 7-1 inkluderar även parallella inre gängor av typ Rp. Samma storleksbeteckningar eller samma gängsteg gör inte NPT- och ISO 7-kopplingar utbytbara. Vid 3/4 tum har båda 14 gängor per tum. Vid 1 tum har NPT 11,5 gängor per tum medan BSPT har 11.
Ange exakt ISO 7-1-form: R är en konisk utvändig gänga, Rc en konisk invändig gänga och Rp en parallell invändig gänga. Rp ingår i det gängtätande ISO 7-systemet; det är inte en generell ersättning för ISO 228 G-gänga. För NPT behåll den angivna NPT-beteckningen. Kontrollera diameter, gängstigning och form med lämplig inspektionsmetod. En rördel som går på för hand garanterar inte kompatibilitet.
Swipa för att se alla kolumner.
Tabellen jämför de koniska formerna
| Egenskap | NPT | ISO 7 R/Rc (koniska former) |
|---|---|---|
| Gängvinkel | 60° | 55° |
| Nominell storlek 3/4 tum | 14 gängor per tum | 14 gängor per tum |
| Nominell storlek 1 tum | 11,5 gängor per tum | 11 gängor per tum |
| 1¼ tum nominell storlek | 11,5 gängor per tum | 11 gängor per tum |
Anpassa spåret till den valda kopplingen
Rullrännor formas i rörranden utan att avlägsna metall. Skärningsrännor avlägsnar material från ytterytan. Valet påverkar rörrandens tjocklek vid anslutningen och måste anpassas till rörmaterialet, väggtjockleken och kopplingssystemet. En beställning av rör med rännor är ofullständig utan angivande av rännprofilen och tillverkarens krav på förberedelse av kopplingar.
Kontrollerna av anslutningen omfattar faktisk ytterdiameter, rundhet, ändvinkelräthet, packningens anläggningsyta samt spårgeometrin. Ett spårs bredd och diameter måste stämma överens med den avsedda kopplingen; en allmän rördimensionstabell kan inte ersätta det aktuella systemets dimensionsgränser. För fodrade rör krävs även en förberedelsemetod som bevarar den erforderliga inre beläggningen vid fogstället. Inkludera beläggningstjocklek och eventuell änduppvidgning i dimensionskontrollen.
beställ röret och rörkopplingar och kopplingar med rännor som en samordnad anslutningsuppsättning. Ange om kopplingar levereras separat eller tillsammans med rörlängderna, och identifiera den erforderliga packningsmaterialet. Liknande utseende hus och rännor garanterar inte samma driftklass eller installationskrav.
Ange beläggningssystemet och var det avslutas
Svart beskriver produktens yta, inte en fullständig beläggningsspecifikation. Obehandlat stål, ett tillfälligt olje- eller lackskikt samt en permanent skyddsbeläggning har olika krav på inköp och förberedelse. För målade eller belagda produkter ska ytförberedelsen, beläggningssystemet, den krävda tjockleken samt om insidan, utsidan eller båda ytorna ska täckas anges tydligt. Färg ensam beskriver inte detta system.
Fogområden kräver separata instruktioner. Vid svetsade ändar kan en definierad beläggningsförkortning krävas, tillsammans med skydd under transport och ett specificerat reparationssystem efter fogning. Gängor, rännor och packningsfästytor måste ha den yta som tillåts för den valda kopplingen. En tjock beläggning som täcker en anslutningsyta kan förändra de dimensioner som krävs för montering.
Vår sortiment av belagda stålrör beställs därför enligt fullständig beläggningsbeskrivning och ändbehandling. För svarta stålrör, behåll eventuella tillfälliga skyddsanordningar synliga i beställningen så att tillverkaren vet vad som måste avlägsnas innan vidare bearbetning eller svetsning.
Synchronisera galvanisering med gängor och senare målning
En galvaniserad yta kräver sin egen tillämpliga specifikation och täckningskrav. Den inköpta produkten kan vara galvaniserad som färdiga rör, tillverkade komponenter eller en monterad konstruktion; dessa former bör inte arva varandras godkännandekrav för beläggning. För ett gängat föremål ska den färdiga gängan och kopplingsanordningen anges som en del av beskrivningen av den galvaniserade produkten.
Målningsbehandling över hett-dip-galvanisering skapar ett duplexbeläggningssystem. Häftningen beror på förberedelse av zinkytan för den valda färgen. ASTM D6386 behandlar denna förberedelse; pulverbeläggning använder den separata standarden ASTM D7803. Informera galvanisören om den senare ytbehandlingen innan bearbetning, eftersom efterbehandlingar kan påverka häftningen negativt.
Ange vem som ansvarar för ytrengöring, profilering och slutlig beläggning, liksom eventuell förberedelse vid skurna eller bearbetade ändar. Vår specifikation för galvaniserade stålrör hör till denna samordnade beställning. En blank eller matt yta i sig fastställer inte färdigheten för målningsbehandling, beläggningstjockleken eller zinklagrets tillstånd.
Inspektera kopplingsytor innan du skyddar slutningarna
Ett färdigt rör kräver kontroller i de områden som fogen faktiskt använder. För gängor ska den specificerade gängkontrollen och synliga skador vid gängtoppen eller ingången identifieras. För spår ska systemdimensionerna och packningssätets tillstånd registreras. För svetsändar ska den förberedda geometrin och rena ytor kontrolleras mot ritningen. Koppla dessa resultat till respektive artikelrad eller batch istället för att betrakta ett allmänt fotografi som inspektion av alla storlekar.
Förpackning skyddar sedan de förberedda ytorna. Gängskydd, ändkapslar, stöd och separation måste anpassas till rörets typ och yta; de har olika funktioner. Identifiera var lyft- och spännanordningen kan slita på beläggningen. Nygalvaniserade produkter kräver även dränering och ventilation under lagring, eftersom kvarhållen fukt mellan närliggande ytor kan orsaka våtlagringsfläckar. Utseendet på beläggningen och dess återstående tillstånd bör bedömas separat om sådana fläckar uppstår.
Innan beställningen placeras ska rördimensionerna, ändstandard, motkoppling, beläggningsomfattning, förkortning och ändskydd kombineras i ett enda schema. Den storleks-, schedule- och viktguiden omfattar den dimensionella beskrivningen. Använd inköps- och inspektionsguiden för att justera dessa krav mot dokument, kvantiteter och mottagningskontroller.
- Ändförberedelse vid varje ände och dess styrande standard eller ritning
- Identitet för motkoppling, anslutningsprofil samt packnings- eller tätningskrav
- Beläggningsomfattning, tjocklek och förkortning på insidan och utsidan
- Anslutningsspecifik inspektion och skydd av färdig yta
Vanliga frågor
Kan NPT- och BSPT-anslutningar blandas om kopplingen går på för hand?
Nej. Att gå på för hand garanterar inte en korrekt passning. NPT och BSPT har olika gängformer; identifiera det specificerade systemet, diametern, konen och gängavståndet innan röret och kopplingen matchas.
Vilken information krävs för en beställning av rör med rännor?
Identifiera det valda kopplingssystemet, rännprofilen, rörets ytterdiameter och väggtjocklek, packningsmaterialet samt den krävda ändförberedelsen. Ange om kopplingarna är separata artiklar eller levereras tillsammans med rörlängderna.
Vad ska jag ange när galvaniserat rör kommer att målas senare?
Ange det senare målningssystemet och förberedelsen av zinkytan, och informera galvanisören innan bearbetning. ASTM D6386 behandlar förberedelse för målningsbehandling; pulverbeläggning använder ASTM D7803. Behåll ansvaret för rengöring, profilering och avslutande ytbehandling synligt i beställningen.
Kan rör med släta ändar användas oförändrade för alla svetsade fogar?
Förberedelse för svetsändar följer rörväggtjockleken och den godkända fogdetaljen. Vissa svetsar kräver en specificerad avfasning, rotansikt eller annan förberedelse; en beskrivning av släta ändar inkluderar inte automatiskt detta arbete.
Kan en yttre beläggning täcka den förberedda svetsavfasningen?
Beläggningsomfattning och förkortning vid svetsändar följer de specificerade beläggnings- och svetskraven. Schemat anger det område som är avsatt för svetsning samt eventuellt skydd som krävs före installation.
Använder en rännanslutning samma packning för alla vätskor?
Packningsmaterialet väljs utifrån den faktiska vätskan och temperaturkraven för den valda kopplingen. Kopplingens storlek och rännpassning är oberoende av packningsmaterialets driftlämplighet.
Teknisk grund och omfattning av källa
Teknisk grund: ISO 7-1:1994, omfång och trådsymboler R/Rc/Rp; ASME B1.20.1 NPT-system; Swageloks vägledning för identifiering av tråd- och ändanslutningar, koniska trådtabeller, för de begränsade TPI-exemplen. Komponentspecifika krav på spår eller tätning förblir kopplade till den faktiska anslutningen.
ISO 7-1:1994 officiell publikation — Gällande officiell standardidentitet; ISO bekräftar att standarden fortfarande gäller år 2026.
Förberedelse av galvaniserad yta: ASTM D6386-22, offentlig omfattning 1.1 samt betydelse och användning 4.1, avser vätskefärgning; ASTM D7803-25, offentlig omfattning 1.1–1.1.2, avser pulverbeläggning. Dessa metoder avser de angivna produkterna med varmförzinkning och utesluter beläggningsprocesser för plåt/coil. Ingen fullständig betald procedur återges.