Hlavní body
Nejprve specifikujte spoj, poté vyberte konec trubky
Hladký, zkosený, závitový a drážkový konec popisují způsob úpravy konce trubky. Neoznačují materiálovou třídu ani ochranu proti korozi. Pozinkovaná trubka může stále vyžadovat specifický závit nebo drážku a černá trubka může být dodána s hladkým koncem nebo upravená pro svařování. V soupisu materiálu vedte specifikaci trubky, úpravu konců a povrchovou úpravu jako samostatná pole.
Začněte s protilehlým komponentem a jeho požadovanou zátěží. Pro každý konec trubky odděleně identifikujte požadovanou přípravu; jeden hladký a jeden závitový konec se liší od dvou závitových konců. Samostatně dodávané spojovací prvky nebo tvarové prvky počítejte jako samostatné položky.
| Protilehlý komponent | Požadavek na konec trubky | Řídící údaje |
|---|---|---|
| Svařovací tvarový prvek | Specifikovaná příprava konce pro svařování | Norma nebo výkres přípravy konce, tloušťka stěny protilehlé trubky a detail spoje |
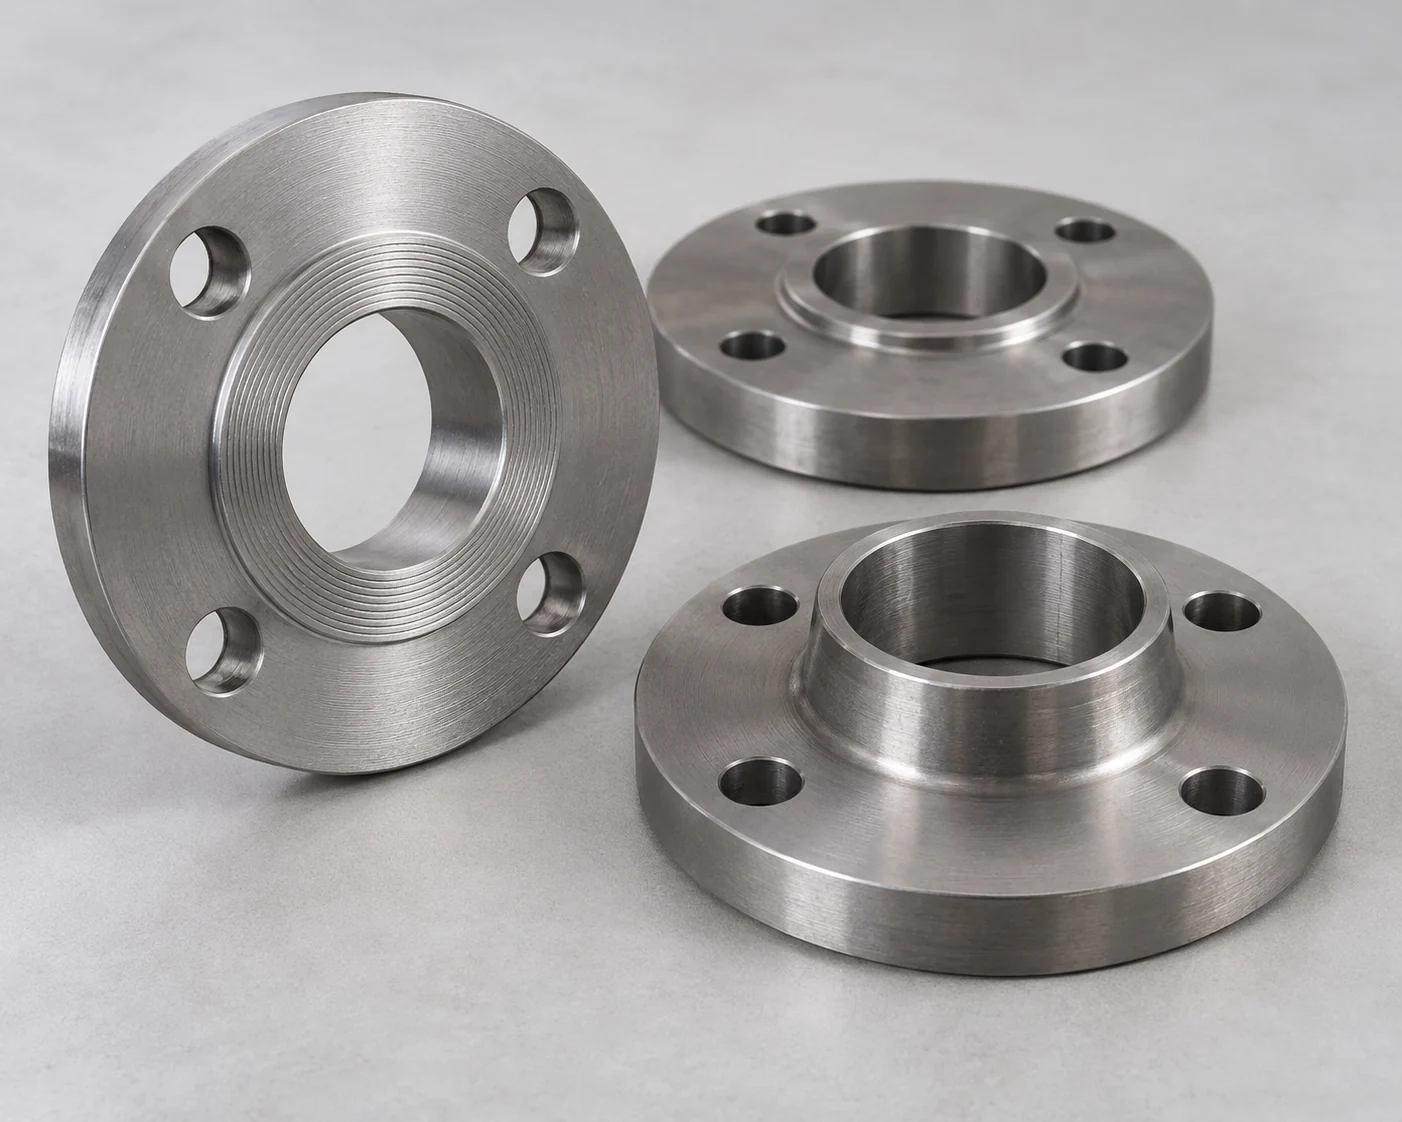
| Závitový uzavírací nebo tvarový prvek | Přesně odpovídající závitový systém | NPT nebo specifikované závity ISO 7-1 R/Rc/Rp, jmenovitý rozměr a požadavky na utěsnění spoje |
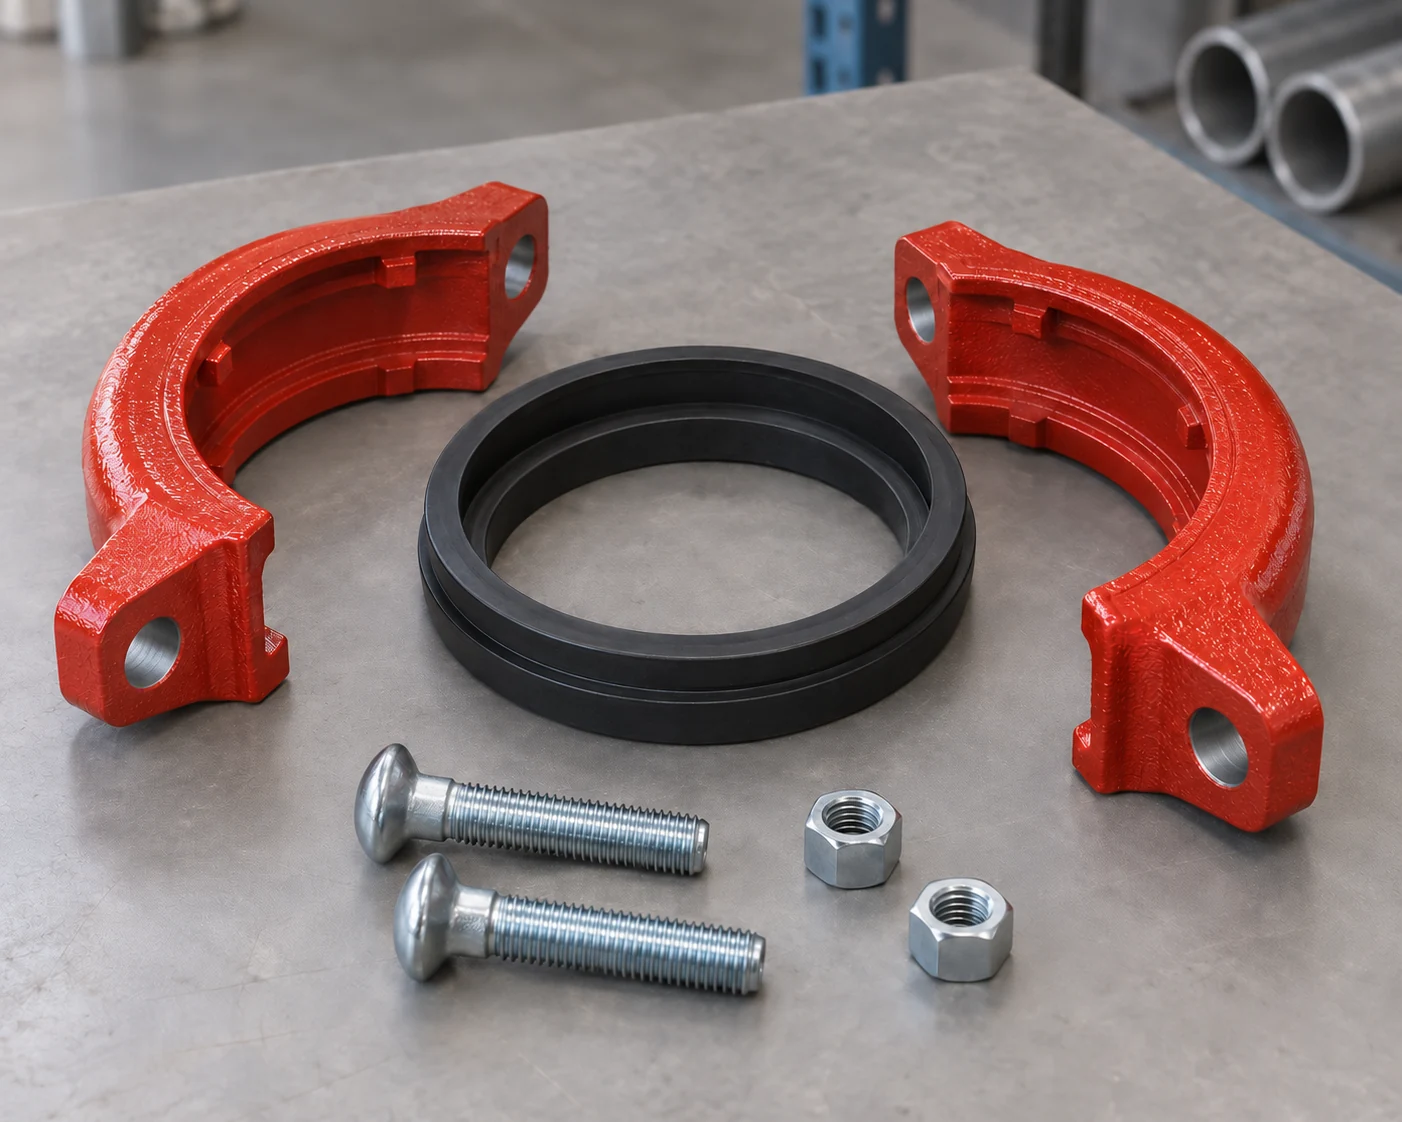
| Drážkový spojovací prvek | Drážka připravená pro vybraný systém | VN průměr a tloušťka stěny trubky, profil drážky, těsnění a pokyny pro spojovací prvek |
| Trubka bez úpravy konce pro místní výrobu | Hladký konec nebo stanovená výrobní příprava | Střižná délka, ponechaná obráběcí přídavek a práce dokončená místně |
Hladké konce a svařovací kosení slouží různým účelům přípravy
Hladký konec není opatřen závitem ani drážkou. Kolmý řez popisuje pouze čelní plochu; nezajišťuje úkos, kořenovou plochu ani vnitřní přechod vyžadovaný konkrétním tupým svarem. U připraveného svarového konce uveďte rozhodující normu nebo výkres pro přípravu konců a tloušťku stěny navazující trubky. Norma ASME B16.25 upravuje svarové úkosy a vnitřní i vnější tvarování konců pro tupé svařování.
postup svařování určuje konečnou přípravu spoje a jeho přizpůsobení. Jeden popis kosení by neměl být použit pro všechny tloušťky stěny, metody kořenového průchodu a uspořádání podkladu. Pokud se průměr otvoru tvarového prvku liší od průměru otvoru trubky, identifikujte před obráběním detail přechodu. Naše svařovací tvarové prvky pro trubky by měly být specifikovány spolu s rozměry trubky, nikoli pouze na základě jmenovitého rozměru.
Pro trubky, které budou ve výrobní dílně stříhány a svařovány, definujte, kterou přípravu dodává továrna a kterou provede místně. Tím zůstanou v nabídce jasné přídavky na střih, dočasná ochrana a koneční povrchy svaru.

NPT a BSPT jsou samostatné závitové systémy
R, Rc a Rp mají různé tvary
NPT používá závitový úhel 60°; závitový tvar ISO 7 spojený s BSPT má úhel 55°. Závity NPT a ISO 7 R/Rc uvedené v této tabulce jsou kuželové. ISO 7-1 obsahuje také rovnoběžné vnitřní závity Rp. Stejná označení rozměrů nebo shodné stoupání závitu neznamenají vzájemnou výměnnost spojů NPT a ISO 7. U rozměru 3/4 palce mají oba 14 závitů na palec. U rozměru 1 palec má NPT 11,5 závitů na palec, zatímco BSPT má 11.
Specifikujte přesný typ závitu dle ISO 7-1: R je kuželový vnější závit, Rc kuželový vnitřní závit a Rp válcový vnitřní závit. Rp je součástí těsnicího závitového systému ISO 7; nejedná se o obecnou náhradu za závit G dle ISO 228. U NPT zachovejte předepsané označení NPT. Průměr, stoupání a tvar závitu ověřte vhodnou měřicí metodou. Skutečnost, že tvarovka jde zpočátku zašroubovat ručně, neprokazuje její kompatibilitu.
Přejeďte prstem, abyste viděli všechny sloupce.
Tabulka porovnává kuželové tvary
| Vlastnost | NPT | ISO 7 R/Rc (kuželové tvary) |
|---|---|---|
| Závitový úhel | 60° | 55° |
| Jmenovitý rozměr 3/4 palce | 14 závitů na palec | 14 závitů na palec |
| Jmenovitý rozměr 1 palec | 11,5 závitů na palec | 11 závitů na palec |
| nominální rozměr 1¼ palce | 11,5 závitů na palec | 11 závitů na palec |
Přizpůsobte drážku vybranému spojovacímu prvku
Valcování drážek tvaruje stěnu trubky bez odstraňování kovu. Frézování drážek odstraňuje materiál z vnějšího povrchu. Volba ovlivňuje stěnu v místě spoje a musí být vhodná pro materiál trubky, tloušťku stěny a systém spojovacích částí. Požadavek na drážkované trubky je neúplný bez zadání profilu drážky a požadavků výrobce spojovacích částí na přípravu.
Kontroly spoje zahrnují skutečný vnější průměr (OD), ovalitu, kolmost konců, dosedací plochu těsnění a geometrii drážky. Šířka a průměr drážky musí odpovídat určené spojce; obecná tabulka rozměrů trubek nemůže nahradit rozměrové limity daného systému. U trubek s vnitřním povlakem je rovněž nutná metoda přípravy, která zachová požadovaný vnitřní povlak v místě spoje. Při rozměrové kontrole zohledněte tloušťku povlaku i případné rozšíření konců.
objednejte trubky a drážkované armatury a spojovací části jako koordinovanou sadu spojů. Uveďte, zda jsou spojovací části dodávány samostatně nebo spolu s délkami trubek, a specifikujte požadovaný materiál těsnění. Vzhledem podobných pouzder a drážek nelze automaticky předpokládat stejnou provozní klasifikaci ani stejné požadavky na montáž.
Definujte systém povlaku a místo jeho ukončení
Výraz „černé“ popisuje povrchovou úpravu výrobku, nikoli úplnou specifikaci povlaku. Neopatřená ocel, dočasný olej nebo lak a trvalý ochranný povlak mají odlišné požadavky na nákup a přípravu. U natřeného nebo povlakovaného výrobku uveďte způsob přípravy povrchu, systém povlaku, požadovanou tloušťku povlaku a to, zda je povlak aplikován na vnitřní povrch, vnější povrch nebo na oba povrchy. Barva sama o sobě systém nepopisuje.
Místa spojů vyžadují samostatné pokyny. U svařovaných konců může být nutné definovat omezení povlaku (cutback), chránit místo spoje během dopravy a po svaření aplikovat stanovený systém opravy povlaku. Závity, drážky a povrchy pro uložení těsnění musí mít povrchovou úpravu povolenou pro zvolenou armaturu. Silný povlak aplikovaný přes povrch spoje může změnit rozměry nutné pro montáž.
Naše sortiment povlakovaných ocelových trubek je proto objednáván kompletním popisem povlaku a úpravou konců. Pro černé ocelové trubky, uveďte v objednávce jakékoli dočasné ochranné úpravy, aby montážní firma věděla, co je třeba před další úpravou povrchu nebo svařováním odstranit.
Synchronizujte žárové zinkování se závity a pozdějším nátěrem
Zinkovaný povrch vyžaduje vlastní příslušnou specifikaci a požadavky na pokrytí. Zakoupený výrobek může být zinkován jako hotová trubka, opracované součásti nebo smontovaná konstrukce; tyto formy by neměly přebírat pravidla pro přejímku povlaku jedna od druhé. U závitových položek uveďte v popisu zinkovaného výrobku také provedení závitu a uspořádání spojek.
Nátěr přes žárově zinkovaný povrch vytváří duplexní povlakový systém. Přilnavost závisí na přípravě zinkového povrchu pro zvolený nátěr. Tuto přípravu upravuje norma ASTM D6386; pro práškový nátěr se používá samostatná norma ASTM D7803. Galvanizér informujte o pozdějším nátěru ještě před zpracováním, protože následné úpravy mohou negativně ovlivnit přilnavost.
Uveďte, kdo zajišťuje čištění povrchu, profilování a konečný povlak, stejně jako jakoukoli přípravu na řezaných nebo zpracovaných koncích. Naše specifikace žárově zinkovaných ocelových trubek patří do této koordinované objednávky. Světlý nebo matný vzhled sám o sobě nepotvrzuje připravenost povrchu pro nátěr, tloušťku povlaku ani stav zinkové vrstvy.
Před ochranou konců zkontrolujte povrchy spojů
Hotové trubky vyžadují kontrolu v oblastech, které spoj skutečně využívá. U závitů ověřte předepsanou kontrolu kalibrem a viditelné poškození vrcholu nebo náběhu závitu. U drážek zaznamenejte rozměry systému a stav dosedací plochy těsnění. U svařovacích konců zkontrolujte připravenou geometrii a čistotu povrchu podle výkresu. Tyto výsledky přiřaďte k příslušné položce objednávky nebo šarži, namísto toho, aby jedna obecná fotografie byla považována za kontrolu všech rozměrů.
Balení pak chrání připravené povrchy. Ochranné krytky závitů, uzávěry konců, podpěry a oddělovací prvky musí být vhodné pro danou trubku a její povrchovou úpravu; každý z nich plní jinou funkci. Identifikujte místa, kde může způsob zvedání a uvazování poškrábat povlak. Nově zinkované výrobky vyžadují také odvodnění a ventilaci během skladování, protože zadržená vlhkost mezi těsně uloženými povrchy může způsobit tzv. vlhké skladovací skvrny. Pokud se skvrny objeví, hodnotí se vzhled povlaku a stav zbytkového povlaku odděleně.
Před vydáním objednávky zkombinujte rozměry trubek, standard konců, přiléhající armaturu, rozsah povlaku, omezení povlaku (cutback) a ochranu konců do jednoho harmonogramu. přehled rozměrů, tlouštěk stěn (schedule) a hmotností zahrnuje rozměrový popis. Použijte nákupem a kontrolou k zarovnání těchto požadavků s dokumenty, množstvími a příjemními kontrolami.
- Příprava konců na každém konci a příslušný normativní standard nebo výkres
- Identita přiléhající armatury, profil spoje a požadavek na těsnění nebo těsnicí prvek
- Rozsah povlaku a tloušťka povlaku na vnitřním i vnějším povrchu a omezení povlaku (cutback)
- Kontrola specifická pro spoj a ochrana dokončeného povrchu
Často kladené otázky
Lze kombinovat závity NPT a BSPT, pokud se spojovací prvek dá zasunout rukou?
Ne. Možnost zasunutí rukou nezaručuje správné shodování. Závity NPT a BSPT mají odlišné tvary; před shodováním trubky a armatury identifikujte stanovený systém, průměr, kuželovost a závitový rozteč.
Jaké informace vyžaduje objednávka drážkovaných trubek?
Identifikujte zvolený systém spojovacích částí, profil drážky, vnější průměr (OD) a tloušťku stěny trubky, materiál těsnění a požadovanou přípravu konců. Uveďte, zda jsou spojovací části samostatnými položkami nebo jsou dodávány spolu s délkami trubek.
Co je třeba specifikovat, pokud bude zinkovaná trubka později natírána?
Uveďte pozdější nátěrový systém a přípravu zinkového povrchu a informujte o tom galvanizéra ještě před zpracováním. Přípravu pro nátěr upravuje norma ASTM D6386; pro práškový nátěr se používá norma ASTM D7803. Zodpovědnost za čištění, profilování a dokončování uveďte v objednávce zřetelně.
Lze hladké trubky použít beze změny pro každý svařovaný spoj?
Příprava konců pro svařování závisí na tloušťce stěny trubky a schváleném detailu spoje. Některé svary vyžadují stanovený zkosení, zakulacení kořene nebo jinou přípravu; popis hladkého konce tuto práci automaticky nezahrnuje.
Může vnější povlak pokrývat připravený zkosení pro svařování?
Pokrytí a omezení povlaku (cutback) na koncích pro svařování jsou určeny stanoveným povlakovým a svařovacím požadavkem. Harmonogram určuje oblast vyhrazenou pro svařování a jakoukoli ochranu nutnou před instalací.
Používá se u drážkovaného spoje stejné těsnění pro každou kapalinu?
Složení těsnění odpovídá skutečným požadavkům na kapalinu a teplotu pro zvolený spojovací prvek. Velikost spojovacího prvku a pasování drážky jsou oddělené od vhodnosti materiálu těsnění pro daný provozní režim.
Technický základ a rozsah zdroje
Technický základ: ISO 7-1:1994, rozsah a symboly označení závitů R/Rc/Rp; systém ASME B1.20.1 NPT; průvodce Swagelok pro identifikaci závitů a koncových připojení, tabulky kuželových závitů pro omezený počet příkladů TPI. Požadavky na drážku nebo těsnění specifické pro danou součást zůstávají vázány na skutečné spojení.
Úřední záznam ISO 7-1:1994 — Současná úřední identita normy; ISO potvrzuje platnost v roce 2026.
Příprava povrchu pozinkované oceli: ASTM D6386-22, veřejný rozsah 1.1 a význam a použití 4.1 se týkají nátěru kapalnými nátěrovými hmotami; ASTM D7803-25, veřejný rozsah 1.1–1.1.2 se týká práškového nátěru. Tyto postupy se vztahují na uvedené výrobky s teplem poniklovaným povrchem a vylučují procesy nátěru plechů a cívek. Úplný placený postup není zde uveden.