اہم نتائج
پائپ کے سروں کا انتخاب کرنے سے پہلے جوڑ کی وضاحت کریں
سادہ، بیولڈ، تھریڈڈ اور گرووڈ پائپ کے سروں کی تیاری کے طریقوں کو بیان کرتے ہیں۔ یہ میٹریل گریڈ یا سنکنرن سے تحفظ کی نشاندہی نہیں کرتے۔ گیلوانائزڈ پائپ کو بھی کسی مخصوص تھریڈ یا گروو کی ضرورت ہو سکتی ہے، اور بلیک پائپ سادہ یا ویلڈنگ کے لیے تیار شدہ حالت میں بھی آ سکتا ہے۔ پائپ کی تفصیلات، اینڈ پریپریشن اور فنش کو میٹیریل شیڈول میں الگ الگ فیلڈز کے طور پر رکھیں۔
ملنے والے جزو اور اس کی درکار ذمہ داری سے شروع کریں۔ ہر پائپ کے سروں پر تیاری کو الگ الگ شناخت کریں؛ ایک سادہ سرا اور ایک تھریڈڈ سرا دو تھریڈڈ سروں سے مختلف ہوتا ہے۔ الگ سے فراہم کردہ کپلنگز یا فٹنگز کو اپنی الگ اشیاء کے طور پر گنیں۔
| ملنے والا جزو | پائپ کے سر کی ضرورت | کنٹرولنگ معلومات |
|---|---|---|
| بٹ ویلڈ فٹنگ | مقررہ ویلڈنگ سر کی تیاری | سر کی تیاری کا معیار یا ڈرائنگ، ملنے والی دیوار اور جوڑ کی تفصیل |
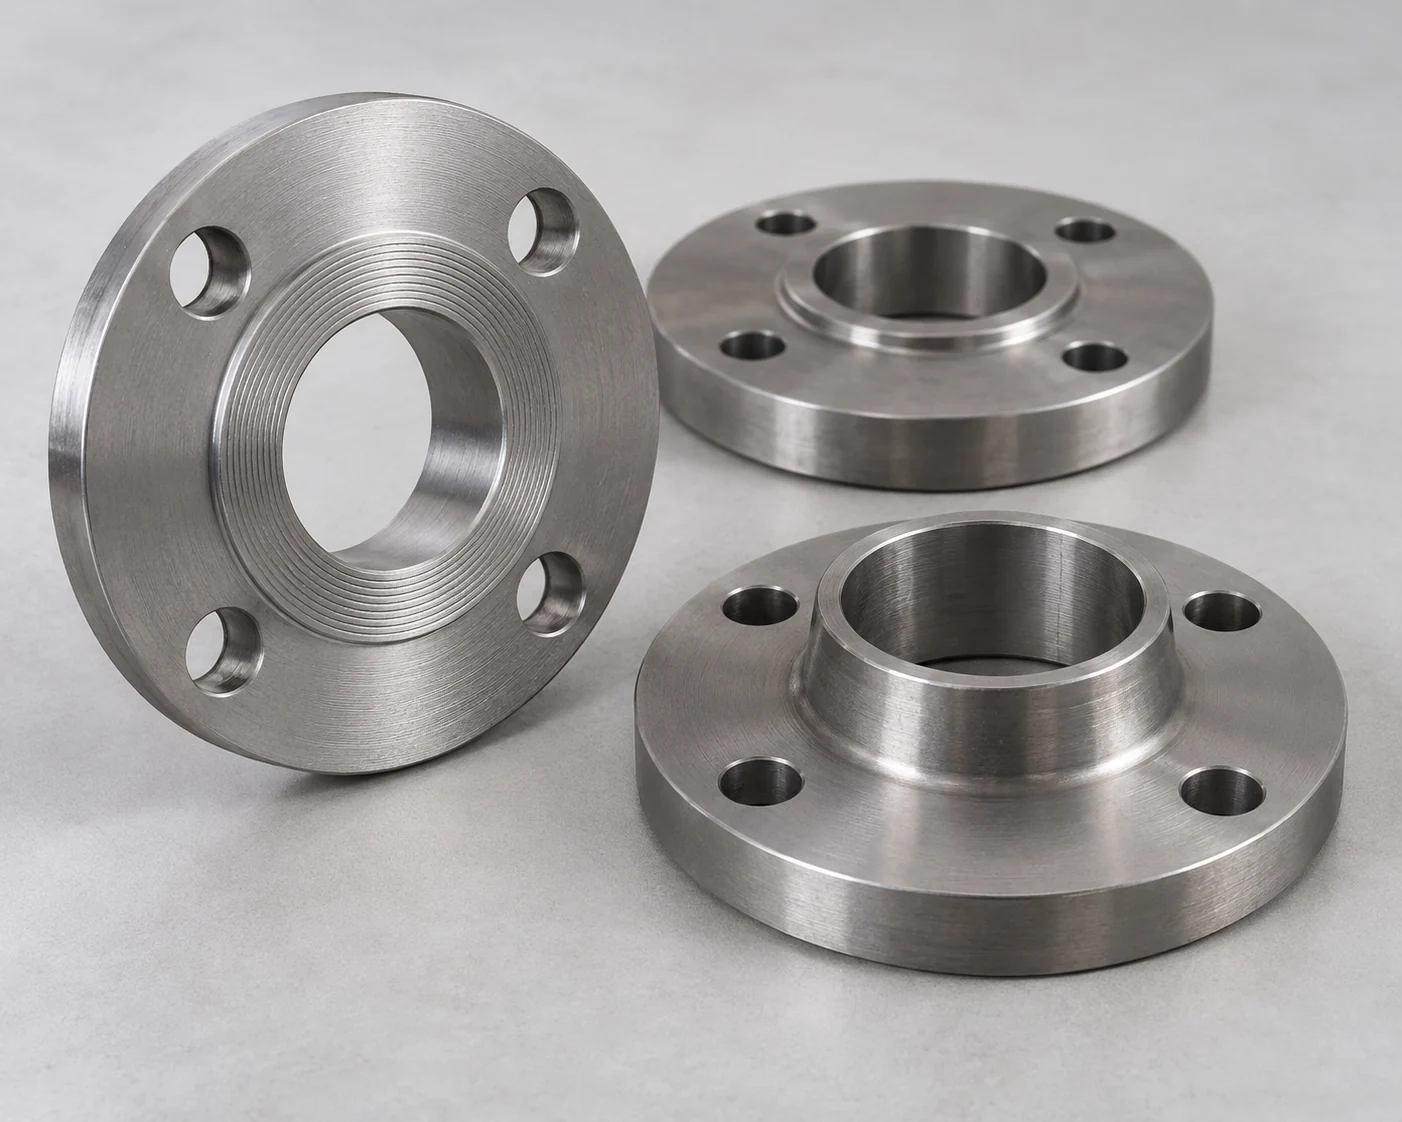
| تھریڈڈ والو یا فٹنگ | بالکل مطابقت رکھنے والا تھریڈ سسٹم | این پی ٹی (NPT) یا مقررہ آئی ایس او 7-1 R/Rc/Rp اشکال، اسمی سائز اور جوڑ کو سیل کرنے کی ضروریات |
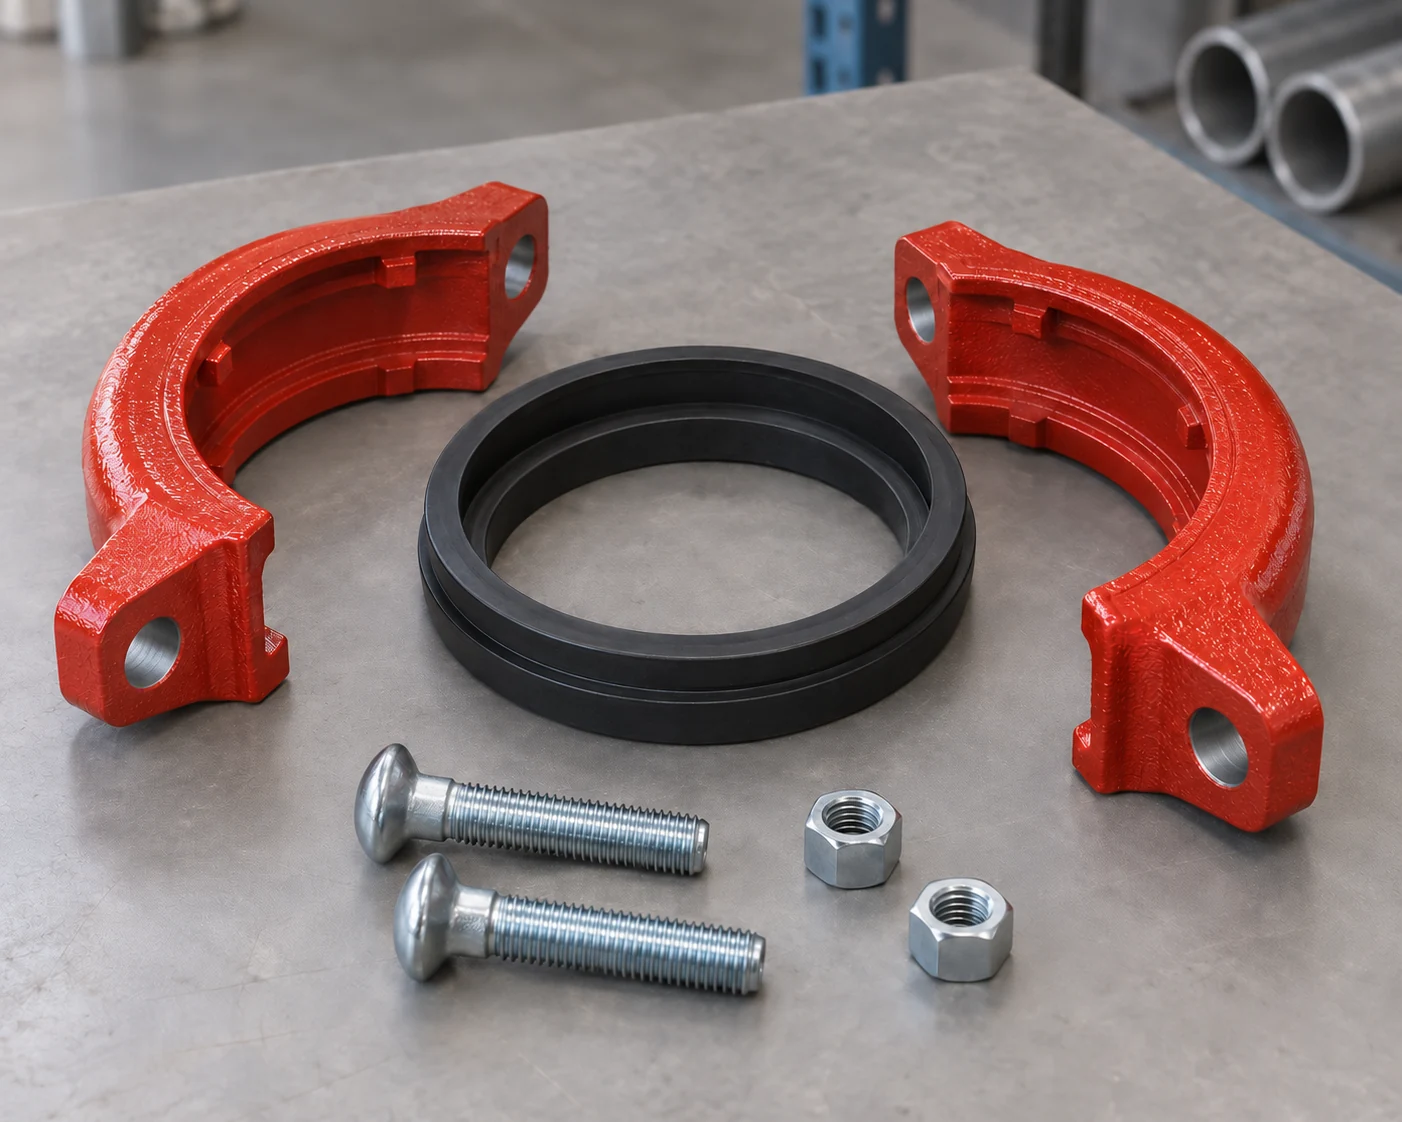
| گرووڈ کپلنگ | منتخب سسٹم کے لیے تیار کردہ گروو | پائپ کا باہری قطر اور دیوار، گروو کا پروفائل، گاسکٹ اور کپلنگ کے ہدایات |
| مقامی تیاری کے لیے پائپ بلینک | سادہ سرا یا بیان کردہ شاپ تیاری | کٹ لمبائی، برقرار رکھی گئی مشیننگ کی اجازت اور مقامی طور پر مکمل کی گئی کام |
سادہ سروں اور ویلڈنگ بیول مختلف تیاریوں کے لیے استعمال ہوتے ہیں
سادہ سرا بغیر تھریڈ اور بغیر گروو والا ہوتا ہے۔ اسکوائر کٹ سرے کی سطح کی شکل کو ظاہر کرتا ہے؛ یہ کسی خاص بٹ ویلڈ جوڑ کے لیے درکار بیول، روٹ فیس یا اندرونی ٹرانزیشن فراہم نہیں کرتا۔ تیاری شدہ ویلڈنگ سرے کے لیے، لاگو ہونے والے اینڈ پریپیریشن اسٹینڈرڈ یا ڈرائنگ اور میٹنگ پائپ وال کا تعین کریں۔ ASME B16.25 بٹ ویلڈنگ سروں پر ویلڈنگ بیولز اور اندرونی و بیرونی شیپنگ سے متعلق ہے۔
ویلڈنگ کا طریقہ کار جوڑ کی مکمل تیاری اور فٹ اپ کو طے کرتا ہے۔ ایک بیول کی وضاحت کو ہر دیوار کی موٹائی، روٹ پاس کے طریقہ اور بیکنگ کی ترتیب پر لاگو نہیں کیا جانا چاہیے۔ جہاں فٹنگ کا بور اور پائپ کا بور مختلف ہو، مشیننگ سے پہلے ٹرانزیشن کی تفصیل کو شناخت کریں۔ ہمارا بٹ ویلڈ پائپ فٹنگز صرف اسمی سائز کی بنیاد پر آرڈر نہیں کیے جانے چاہییں، بلکہ پائپ کے ابعاد کے ساتھ مخصوص کیے جانے چاہییں۔
جس پائپ کو فیبریکیشن شاپ میں کاٹا اور ویلڈ کیا جانا ہے، وہاں یہ طے کریں کہ کون سی تیاری فیکٹری سے فراہم کی جاتی ہے اور کون سی مقامی طور پر مکمل کی جاتی ہے۔ اس سے قیمتی تقسیم میں کاٹنگ کی اجازت، عارضی تحفظ اور آخری ویلڈ کی سطحوں کو واضح رکھا جا سکتا ہے۔

این پی ٹی (NPT) اور بی ایس پی ٹی (BSPT) الگ الگ تھریڈ سسٹم ہیں
R، Rc اور Rp کی مختلف اشکال ہیں
این پی ٹی (NPT) میں 60° تھریڈ اینگل استعمال ہوتا ہے؛ بی ایس پی ٹی (BSPT) کے ساتھ منسلک آئی ایس او 7 تھریڈ فارم میں 55° استعمال ہوتا ہے۔ اس جدول میں موازنہ کی گئی این پی ٹی اور آئی ایس او 7 R/Rc اشکال ٹیپرڈ ہیں۔ آئی ایس او 7-1 میں Rp متوازی اندرونی تھریڈز بھی شامل ہیں۔ برابر سائز کے نام یا مطابقت رکھنے والی پچ این پی ٹی اور آئی ایس او 7 جوڑز کو قابل تبادلہ نہیں بناتے۔ 3/4 انچ میں دونوں کی 14 تھریڈ فی انچ ہیں۔ 1 انچ میں این پی ٹی کی 11.5 تھریڈ فی انچ ہیں جبکہ بی ایس پی ٹی کی 11 ہیں۔
ISO 7-1 کی درست شکل کی وضاحت کریں: R ایک ٹیپرڈ بیرونی تھریڈ ہے، Rc ایک ٹیپرڈ اندرونی تھریڈ ہے اور Rp ایک متوازی اندرونی تھریڈ ہے۔ Rp تھریڈ سیلنگ ISO 7 سسٹم کا حصہ ہے؛ یہ عمومی ISO 228 G-تھریڈ کا متبادل نہیں ہے۔ NPT کے لیے، مقررہ NPT ڈیزگنیشن برقرار رکھیں۔ قطر، پچ اور فارم کو مناسب معائنے کے طریقہ کار سے چیک کریں۔ محض ہاتھ سے لگ جانے والی فٹنگ مطابقت کی ضمانت نہیں دیتی۔
ہر کالم دیکھنے کے لیے سوائپ کریں۔
جدول ٹیپرڈ اشکال کا موازنہ کرتا ہے
| خصوصیت | این پی ٹی (NPT) | آئی ایس او 7 R/Rc (ٹیپرڈ اشکال) |
|---|---|---|
| تھریڈ اینگل | 60° | 55° |
| 3/4 انچ اسمی سائز | 14 TPI | 14 TPI |
| 1 انچ اسمی سائز | 11.5 تھریڈ فی انچ | 11 تھریڈ فی انچ |
| 1-1/4 انچ اسمی سائز | 11.5 تھریڈ فی انچ | 11 تھریڈ فی انچ |
منتخب کپلنگ کے مطابق گروو کو ہم آہنگ کریں
رول گرووِنگ پائپ کی دیوار کو دھات ہٹائے بغیر تشکیل دیتی ہے۔ کٹ گرووِنگ بیرونی سطح سے مواد کو ہٹا دیتی ہے۔ اس کے انتخاب کا اثر جوڑ کی جگہ پر دیوار پر پڑتا ہے اور یہ پائپ کے مواد، دیوار کی موٹائی اور جوڑ کے نظام کے مطابق ہونا ضروری ہے۔ گرووڈ پائپ کا حکم دینے کے لیے گروو کا پروفائل اور فٹنگ کے بنانے والے کی تیاری کی ضروریات کے بغیر درخواست نامکمل ہوتی ہے۔
جوڑ کی جانچ میں اصل باہری قطر، گولائی، سروں کا مربع پن، گاسکٹ سیٹنگ سطح اور گروو کی جیومیٹری شامل ہیں۔ کسی گروو کی چوڑائی اور قطر کو مطلوبہ کپلنگ سے مطابقت رکھنی چاہیے؛ عام پائپ سائز کا جدول اس نظام کی ابعادی حدود کا متبادل نہیں بن سکتا۔ لائنڈ پائپ کے لیے بھی تیاری کا ایسا طریقہ درکار ہوتا ہے جو جوڑ پر مطلوبہ اندرونی کوٹنگ کو برقرار رکھے۔ کوٹنگ کی موٹائی اور سرے کے کسی بھی فلیئر کو ابعادی جانچ میں شامل رکھیں۔
پائپ کا حکم دیں اور گرووڈ فٹنگز اور کپلنگز ایک من coordinated جوڑ کے سیٹ کے طور پر۔ یہ بتائیں کہ کپلنگز الگ سے فراہم کی جا رہی ہیں یا پائپ کی لمبائیوں کے ساتھ فراہم کی جا رہی ہیں، اور درکار گاسکٹ کے مواد کی شناخت کریں۔ ایک جیسی نظر آنے والی ہاؤسنگز اور گرووز ایک ہی سروس ریٹنگ یا انسٹالیشن کی ضروریات کو قائم نہیں کرتیں۔
کوٹنگ سسٹم اور اس کے ختم ہونے کی جگہ کی وضاحت کریں
'بلیک' پروڈکٹ کے فنش کو ظاہر کرتا ہے، مکمل کوٹنگ اسپیسفیکیشن کو نہیں۔ ننگے اسٹیل، عارضی تیل یا وارنش، اور مستقل حفاظتی کوٹنگ کی خریداری اور تیاری کی ضروریات مختلف ہوتی ہیں۔ پینٹ یا کوٹڈ پروڈکٹ کے لیے سطح کی تیاری، کوٹنگ سسٹم، درکار موٹائی اور یہ واضح کریں کہ آیا اندر، باہر یا دونوں سطحوں پر کوٹنگ کی گئی ہے۔ صرف رنگ اس سسٹم کی مکمل وضاحت نہیں کرتا۔
جوڑ کے علاقوں کے لیے الگ ہدایات کی ضرورت ہوتی ہے۔ ویلڈنگ کے سروں کو مخصوص کوٹنگ کٹ بیک کی ضرورت ہو سکتی ہے، جس کے ساتھ نقل و حمل کے دوران تحفظ اور جوڑنے کے بعد مخصوص مرمت کا سسٹم بھی درکار ہو سکتا ہے۔ تھریڈز، گرووز اور گاسکٹ سیٹس کے لیے منتخب فٹنگ کے لیے اجازت دی گئی ختم ہونے کی صفت کی ضرورت ہوتی ہے۔ جوڑ کی سطح پر لگائی گئی موٹی کوٹنگ اسمبلی کے لیے درکار ابعاد کو تبدیل کر سکتی ہے۔
ہمارا کوٹڈ سٹیل پائپ کی رینج اس لیے مکمل کوٹنگ کی وضاحت اور سر کے علاج کے مطابق حکم دی جاتی ہے۔ برائے بلیک سٹیل پائپ، حکم میں کوئی عارضی تحفظی علاج واضح رکھیں تاکہ فیبریکیٹر کو معلوم ہو کہ مزید ختم ہونے یا ویلڈنگ سے پہلے کیا ہٹانا ہے۔
تھریڈز کے ساتھ گیلوانائزیشن اور بعد میں پینٹنگ کو ہم آہنگ کریں
گیلوانائزڈ فنش کے لیے اپنی قابلِ اطلاق اسپیسفیکیشن اور کوریج کی ضروریات درکار ہوتی ہیں۔ خریدی گئی پروڈکٹ کو تیار شدہ پائپ، فیبریکیٹڈ اجزاء یا اسمبل شدہ ڈھانچے کے طور پر گیلوانائز کیا جا سکتا ہے؛ ان شکلوں پر ایک دوسرے کی کوٹنگ قبولیت کے قواعد لاگو نہیں ہونے چاہئیں۔ تھریڈڈ آئٹم کے لیے، تیار شدہ تھریڈ اور کپلنگ کے انتظام کو گیلوانائزڈ پروڈکٹ کی تفصیل کا حصہ بنائیں۔
ہاٹ ڈپ گیلوینائزیشن پر پینٹنگ ایک ڈیوپلیکس کوٹنگ سسٹم بناتی ہے۔ چپکنے کی صلاحیت منتخب پینٹ کے لیے زنک کی سطح کی تیاری پر منحصر ہوتی ہے۔ ASTM D6386 اس تیاری کو متوجہ کرتا ہے؛ پاؤڈر کوٹنگ الگ طریقہ ASTM D7803 استعمال کرتی ہے۔ بعد کے ختم ہونے کے بارے میں گیلوینائزر کو پروسیسنگ سے پہلے آگاہ کریں، کیونکہ بعد کے علاج چپکنے کو متاثر کر سکتے ہیں۔
سطح کی صفائی، پروفائلنگ اور آخری کوٹنگ کو فراہم کرنے والے کی شناخت کریں، اس کے ساتھ ساتھ کٹ یا پروسیس کردہ سروں پر کوئی بھی تیاری بھی۔ ہماری گیلوینائزڈ سٹیل پائپ کی وضاحت اس من coordinated حکم میں شامل ہونی چاہیے۔ صرف چمکدار یا دھندلا نظر آنا پینٹ کی تیاری، کوٹنگ کی موٹائی یا زنک کی تہ کی حالت کو قائم نہیں کرتا۔
سر کی حفاظت سے پہلے کنکشن کی سطح کا معائنہ کریں
تیار شدہ پائپ کے ان حصوں کی جانچ ضروری ہے جو جوڑ میں اصل میں استعمال ہوتے ہیں۔ تھریڈز کے لیے، مخصوص گیج کی جانچ اور سر یا داخلے پر نظر آنے والے نقصان کی نشاندہی کریں۔ گرووز کے لیے، سسٹم کے ابعاد اور گاسکٹ سیٹ کی حالت ریکارڈ کریں۔ ویلڈنگ کے سروں کے لیے، تیار شدہ جیومیٹری اور صاف سطحوں کو ڈرائنگ کے مطابق جانچیں۔ ان نتائج کو متعلقہ لائن آئٹم یا بیچ سے منسلک رکھیں، بجائے اس کے کہ کسی ایک عمومی تصویر کو ہر سائز کی معائنہ سمجھا جائے۔
پیکنگ پھر تیار شدہ سطحوں کی حفاظت کرتی ہے۔ تھریڈ پروٹیکٹرز، اینڈ کیپس، سپورٹس اور علیحدگی پائپ اور فنش کے مطابق ہونی چاہیے؛ یہ مختلف مقاصد کے لیے استعمال ہوتے ہیں۔ اس بات کی نشاندہی کریں کہ لفٹنگ اور اسٹریپنگ کا انتظام کوٹنگ کو کہاں سے رگڑ سکتا ہے۔ نئی گیلوینائزڈ مصنوعات کو اسٹوریج کے دوران ڈرینیج اور وینٹی لیشن کی بھی ضرورت ہوتی ہے، کیونکہ قریب سے رکھی گئی سطحوں کے درمیان جمع ہونے والی نمی ویٹ اسٹوریج اسٹین کا باعث بن سکتی ہے۔ اگر داغ پڑ جائیں تو کوٹنگ کی ظاہری شکل اور باقی ماندہ کوٹنگ کی حالت کو الگ سے جانچا جانا چاہیے۔
حکم دینے سے پہلے، پائپ کے ابعاد، سر کا معیار، ملانے والی فٹنگ، کوٹنگ کوریج، کٹ بیک اور سر کے تحفظ کو ایک شیڈول میں جمع کریں۔ سائز، شیڈولز اور وزن کا گائیڈ ابعادی وضاحت کو کور کرتا ہے۔ استعمال کریں خریداری اور معائنہ گائیڈ ان ضروریات کو دستاویزات، مقداروں اور وصولی کی جانچ کے ساتھ ہم آہنگ کرنے کے لیے خریداری اور معائنہ گائیڈ کو۔
- ہر سر پر اختتامی تیاری اور اس کا حکمران معیار یا ڈرائنگ
- ملانے والی فٹنگ کی شناخت، جوڑ کا پروفائل اور گاسکٹ یا سیلنگ کی ضرورت
- اندر اور باہر کی کوٹنگ کوریج، موٹائی اور کٹ بیک
- جوڑ کے مخصوص معائنہ اور ختم ہونے والی سطح کا تحفظ
اکثر پوچھے جانے والے سوالات
کیا NPT اور BSPT کنکشنز کو اگر فٹنگ ہاتھ سے شروع ہو جائے تو ملا دیا جا سکتا ہے؟
نہیں۔ ہاتھ سے شروع ہونا صحیح میل قائم نہیں کرتا۔ NPT اور BSPT کے مختلف تھریڈ فارم ہیں؛ پائپ اور فٹنگ کو ملانے سے پہلے مخصوص سسٹم، قطر، ڈھال اور پچ کی شناخت کریں۔
گرووڈ پائپ کے حکم کے لیے کون سی معلومات کی ضرورت ہوتی ہے؟
منتخب کپلنگ سسٹم، گروو پروفائل، پائپ OD اور دیوار، گاسکٹ کا مواد اور درکار اختتامی تیاری کی شناخت کریں۔ یہ بتائیں کہ کپلنگز الگ آئٹمز ہیں یا پائپ کی لمبائیوں کے ساتھ فراہم کی جا رہی ہیں۔
جب گیلوینائزڈ پائپ کو بعد میں پینٹ کیا جائے گا تو مجھے کیا وضاحت کرنی چاہیے؟
بعد کے پینٹ سسٹم اور زنک کی سطح کی تیاری کا نام بتائیں، اور پروسیسنگ سے پہلے گیلوینائزر کو آگاہ کریں۔ ASTM D6386 پینٹنگ کے لیے تیاری کو متوجہ کرتا ہے؛ پاؤڈر کوٹنگ ASTM D7803 استعمال کرتی ہے۔ صفائی، پروفائلنگ اور ختم ہونے کی ذمہ داری کو حکم میں واضح رکھیں۔
کیا ہر ویلڈڈ جوڑ کے لیے بلین اینڈ پائپ کو غیر تبدیل شدہ استعمال کیا جا سکتا ہے؟
ویلڈ اینڈ تیاری پائپ کی دیوار اور منظور شدہ جوڑ کی تفصیلات کے مطابق ہوتی ہے۔ کچھ ویلڈز مخصوص بیول، روٹ فیس یا دیگر تیاری کا استعمال کرتے ہیں؛ بلین اینڈ کی وضاحت میں خود بخود یہ کام شامل نہیں ہوتا۔
کیا بیرونی کوٹنگ تیار شدہ ویلڈ بیول کو ڈھانپ سکتی ہے؟
ویلڈ اینڈ کوریج اور کٹ بیکس مخصوص کوٹنگ اور ویلڈنگ کی ضروریات کے مطابق ہوتے ہیں۔ شیڈول میں ویلڈنگ کے لیے مخصوص علاقہ اور انسٹالیشن سے پہلے کی ضروری حفاظت کی شناخت کی جاتی ہے۔
کیا گرووڈ جوڑ ہر سیال کے لیے ایک ہی گاسکٹ استعمال کرتا ہے؟
گاسکٹ کا مرکب منتخب کپلنگ کے لیے اصل سیال اور درجہ حرارت کی ضروریات کے مطابق ہوتا ہے۔ کپلنگ کا سائز اور گروو کا فٹ کسی سیل کے مواد کی سروس کی مناسبیت سے الگ ہیں۔
فنی بنیاد اور ذرائع کا دائرہ
فنی بنیاد: ISO 7-1:1994 کا دائرۂ کار اور دھاگے کی شناختی علامات R/Rc/Rp؛ ASME B1.20.1 کا NPT نظام؛ اور TPI کی محدود مثالوں کے لیے Swagelok کی Thread and End Connection Identification Guide میں مخروطی دھاگوں کی جدولیں۔ اجزا کے گروو یا سیل سے متعلق مخصوص تقاضے اصل جوڑ سے وابستہ رہتے ہیں۔
آئی ایس او 7-1:1994 کا سرکاری ریکارڈ — موجودہ سرکاری معیار کی شناخت؛ آئی ایس او نے 2026ء میں تصدیق کا ریکارڈ رکھا ہے۔
گیلنیزڈ سطح کی تیاری: اے ایس ٹی ایم ڈی 6386-22، عوامی دائرہ کار 1.1 اور اہمیت اور استعمال 4.1، مائع پینٹنگ کا حوالہ دیتا ہے؛ اے ایس ٹی ایم ڈی 7803-25، عوامی دائرہ کار 1.1–1.1.2، پاؤڈر کوٹنگ کا حوالہ دیتا ہے۔ یہ طریقے درج ذیل ہاٹ ڈپ گیلنیزڈ مصنوعات سے متعلق ہیں اور شیٹ/کوائل کوٹنگ کے عمل کو خارج کرتے ہیں۔ کوئی مکمل ادائیگی والی طریقہ کار دوبارہ پیش نہیں کی گئی ہے۔