Főbb tanulságok
Határozza meg először a csatlakozást, majd válassza ki a csővég-képzést
A sima, ferdeséggel ellátott, menetes és hornyos végképzés leírja, hogyan készült elő a csővég. Ezek nem azonosítják az anyagminőséget vagy a korrózióvédelmet. Egy horganyzott csőnek továbbra is szüksége lehet egy adott menetre vagy horonyra, és egy fekete cső sima vagy hegesztésre előkészített állapotban is érkezhet. Tartsa külön a csőspecifikációt, a végelőkészítést és a felületkezelést a anyaglista külön mezőiben.
Induljon ki a párosított alkatrészből és annak szükséges terheléséből. Azonosítsa külön-külön minden csővég előkészítését; egy sima és egy menetes vég más, mint két menetes vég. A külön szállított csatlakozókat vagy szerelvényeket saját tételként vegye figyelembe.
| Párosított alkatrész | Csővég-követelmény | Szabályozó információk |
|---|---|---|
| Hegesztéshez készített szerelvény | Meghatározott hegesztési végelőkészítés | Végelőkészítési szabvány vagy rajz, párosított falvastagság és csatlakozási részletek |
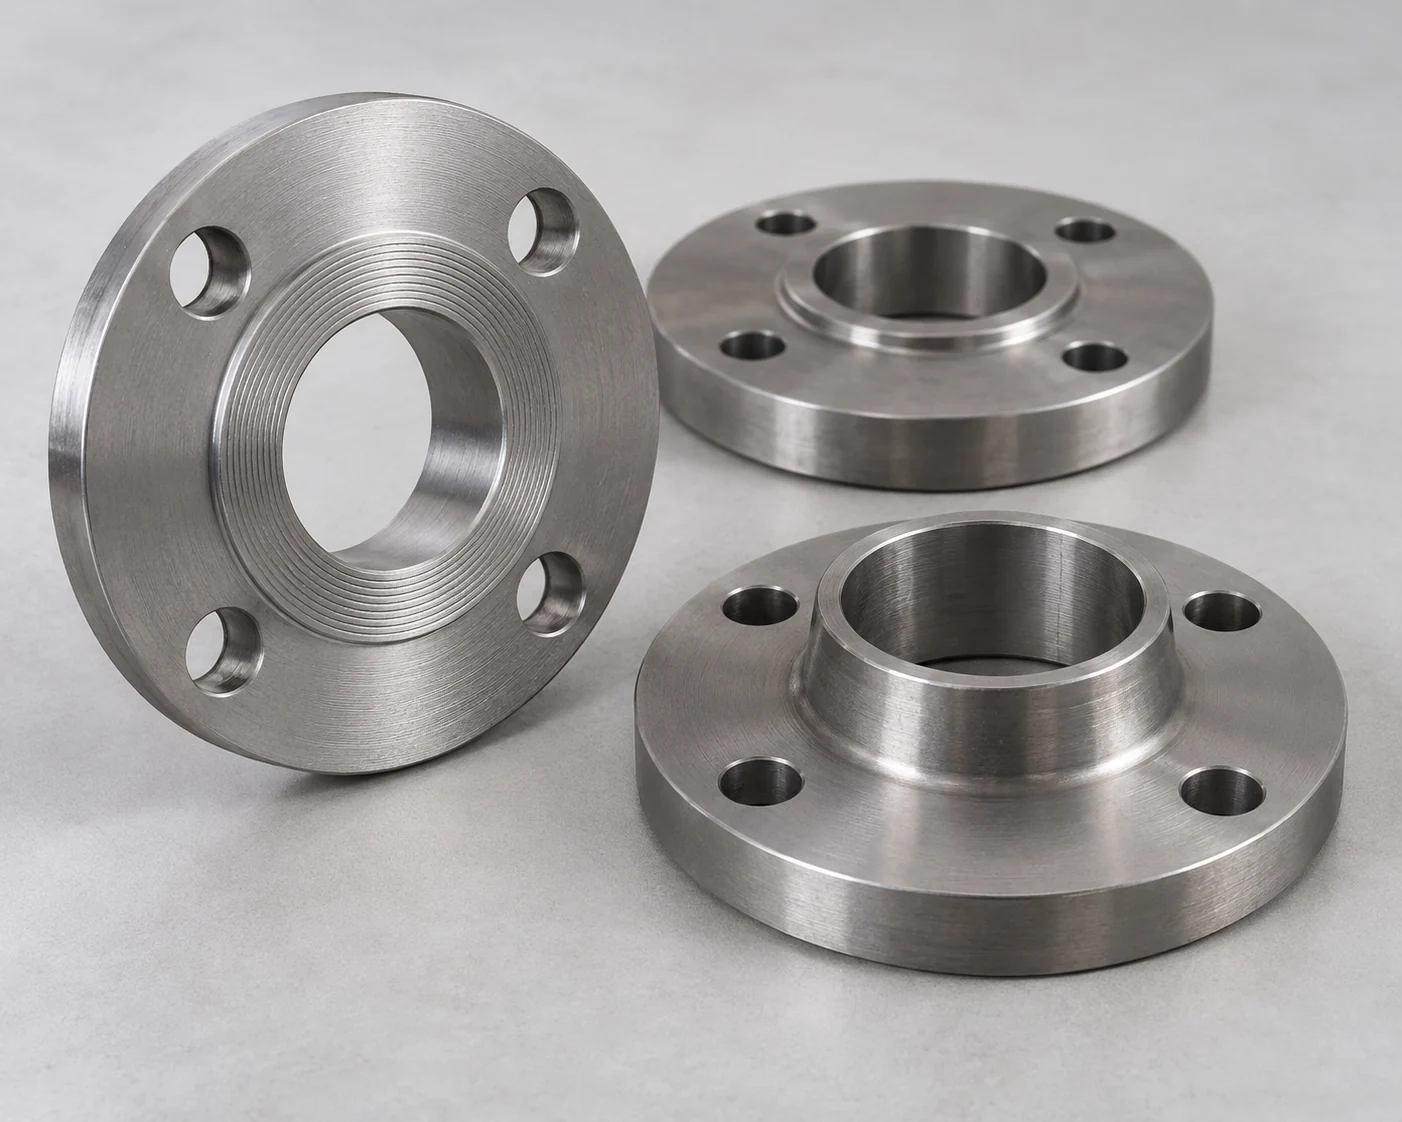
| Menetes szelep vagy szerelvény | Pontosan illeszkedő menetrendszer | NPT vagy a megadott ISO 7-1 R/Rc/Rp formák, névleges méret és csatlakozási tömítési követelmények |
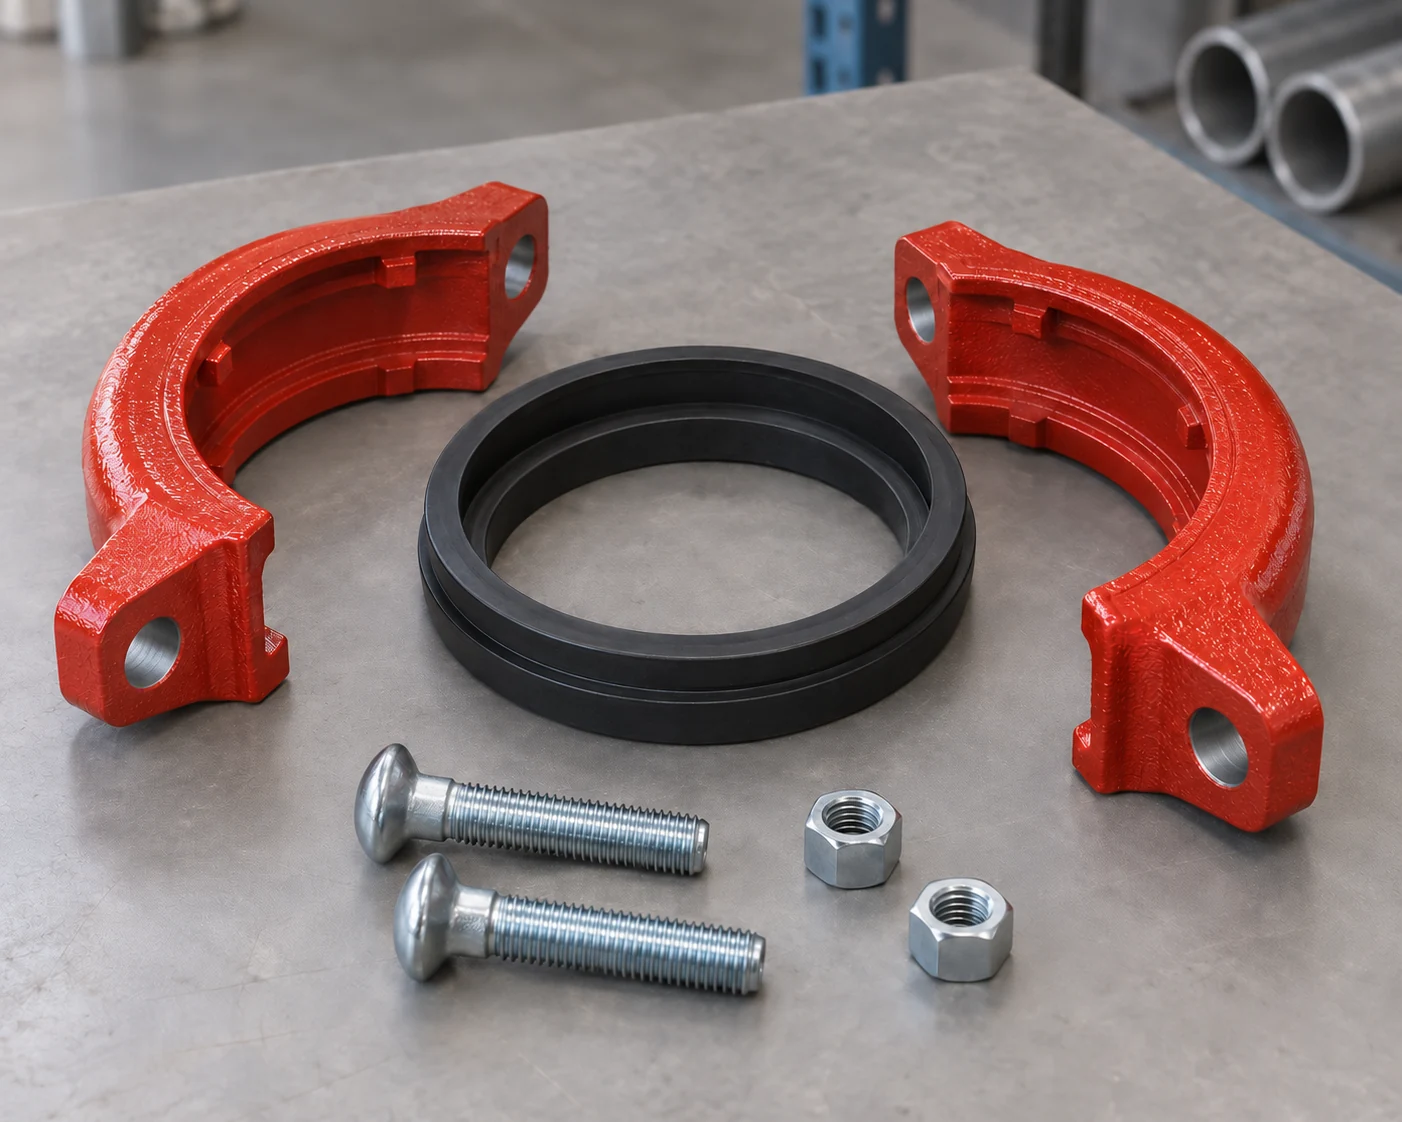
| Horonyos csatlakozó | A kiválasztott rendszerhez előkészített horony | Cső külső átmérője és falvastagsága, horonyprofil, tömítés és csatlakozó utasítások |
| Cső nyersdarab helyi gyártáshoz | Sima vég vagy megadott gyári előkészítés | Vágási hossz, megtartott gépi megmunkálási tartalék és helyileg elvégzett munka |
A sima vég és a hegesztési ferdeség különböző előkészítéseket szolgál
A sima vég nem menetes és nem hornyolt. A merőleges vágás a végfelület kialakítását jelöli; ez nem biztosítja az adott tompavarrat számára szükséges hegesztési élszöget, gyökélfelületet vagy belső átmenetet. Hegesztésre előkészített csővég esetén adja meg a mérvadó végelőkészítési szabványt vagy rajzot, valamint a hozzácsatlakozó cső falvastagságát. Az ASME B16.25 szabvány a tompavarratos kötések hegesztési élszögeivel, valamint a végek belső és külső alakításával foglalkozik.
A hegesztési eljárás határozza meg a kész csatlakozási előkészítést és a pontos illesztést. Egy ferdeség-leírást nem szabad minden falvastagságra, gyökérvarrat-módszerre és háttértámasz-elrendezésre alkalmazni. Ha a szerelvény és a cső belső átmérője eltér, azonosítsa az átmeneti részletet a megmunkálás előtt. A mi hegesztéshez készített csőszerelvényeink a csőméretek mellett kell megadni, nem csupán a névleges méret alapján rendelni.
A gyártóüzemben vágandó és hegesztendő csövek esetében határozza meg, mely előkészítést szállítja a gyár, és melyiket végzik helyileg. Ez biztosítja, hogy a vágási tartalék, az ideiglenes védőréteg és a végső hegesztési felületek egyértelműek legyenek az árajánlatban.

Az NPT és a BSPT különálló menetrendszerek
Az R, Rc és Rp különböző formákat jelent
Az NPT 60°-os menetszöget használ; a BSPT-hez társított ISO 7 menetforma 55°-os. Az ebben a táblázatban összehasonlított NPT és ISO 7 R/Rc formák kúposak. Az ISO 7-1 szabvány tartalmazza az Rp párhuzamos belső meneteket is. Azonos méretmegnevezések vagy egyező menetemelkedés nem teszi az NPT és az ISO 7 csatlakozásokat egymással cserélhetővé. 3/4 hüvelyknél mindkét menet 14 menet/hüvelyk. 1 hüvelyknél az NPT 11,5 menet/hüvelyk, míg a BSPT 11 menet/hüvelyk.
Adja meg pontosan az ISO 7-1 menetformát: az R kúpos külső menet, az Rc kúpos belső menet, az Rp pedig párhuzamos belső menet. Az Rp a menettömítéses ISO 7 rendszer része; nem használható általános ISO 228 G-menet helyettesítésére. NPT esetén tartsa meg az előírt NPT jelölést. Ellenőrizze az átmérőt, a menetemelkedést és a menetformát a megfelelő ellenőrzési módszerrel. Ha egy idom kézzel ráhajtható, az önmagában nem igazolja a kompatibilitást.
Csúsztasson, hogy minden oszlopot lásson.
A táblázat a kúpos formákat hasonlítja össze
| Jellemző | NPT | ISO 7 R/Rc (kúpos formák) |
|---|---|---|
| Menetszög | 60° | 55° |
| 3/4 hüvelyk névleges méret | 14 menet/hüvelyk | 14 menet/hüvelyk |
| 1 hüvelyk névleges méret | 11,5 menet/hüvelyk | 11 menet/col |
| 1-1/4 col névleges méret | 11,5 menet/hüvelyk | 11 menet/col |
Illessze a hornyot a kiválasztott csatlakozóhoz
A hengerelt hornyolás a csőfalat a fém eltávolítása nélkül alakítja ki. A vágott hornyolás anyagot távolít el a külső felületről. A választás befolyásolja a csatlakozási felületen lévő falvastagságot, és illeszkednie kell a cső anyagához, falvastagságához és csatlakozórendszeréhez. A hornyolt cső megrendelése hiányos a hornyolás profilja és a szerelvénygyártó előkészítési követelményei nélkül.
A csatlakozás ellenőrzése kiterjed a tényleges külső átmérőre, a körkörösségre, a véglap merőlegességére, a tömítés felfekvési felületére és a horony geometriájára. A horony szélességének és átmérőjének meg kell felelnie az alkalmazni kívánt csőkötésnek; egy általános csőméret-táblázat nem helyettesítheti az adott rendszer mérethatárait. A bélelt csövek esetében olyan előkészítési eljárás szükséges, amely megőrzi az előírt belső bevonatot a kötésnél. A méretellenőrzés során figyelembe kell venni a bevonat vastagságát és az esetleges végbővülést is.
a csöveket és hornyolt szerelvényeket és csatlakozókat koordinált csatlakozókészletként. Jelölje meg, hogy a csatlakozók különálló tételekként vagy a csőhosszakkal együtt kerülnek-e szállításra, és azonosítsa a szükséges tömítőanyagot. Hasonló megjelenésű házak és hornyok nem biztosítanak azonos üzemi minősítést vagy felszerelési követelményeket.
Határozza meg a felületkezelési rendszert és ahol véget ér
A „fekete” kifejezés a termék felületkezelését írja le, nem pedig teljes bevonatspecifikációt. A nyers acél, egy ideiglenes olaj- vagy lakkbevonat, valamint egy maradandó védőbevonat eltérő beszerzési és előkészítési követelményeket támaszt. Festett vagy bevonatos termék esetében adja meg a felület-előkészítést, a bevonatrendszer típusát, a szükséges vastagságot, valamint azt, hogy a belső, külső vagy mindkét felületet bevonják-e. A szín egyedül nem írja le ezt a rendszert.
A csatlakozási felületek külön utasításokat igényelnek. Hegesztési végfelületek esetében meghatározott bevonatvisszahúzás szükséges, valamint védelem a szállítás során és meghatározott javítási rendszer a csatlakozás után. Menetek, hornyok és tömítőfelületek esetében a választott szerelvényhez engedélyezett felületminőség szükséges. Egy vastag bevonat, amely a csatlakozási felületre is ráterül, megváltoztathatja az összeszereléshez szükséges méreteket.
A mi bevonatos acélcső-sort ezért a teljes bevonatspecifikáció és végfelület-előkészítés alapján rendelik. A fekete acélcsövek, tartsa meg a megrendelésben bármely ideiglenes védőkezelést, hogy a gyártó tudja, milyen kezelést kell eltávolítania a további felületkezelés vagy hegesztés előtt.
Koordinálja a horganyzást a menetekkel és a későbbi festéssel
A horganyzott felületkezeléshez saját alkalmazandó műszaki előírás és bevonatfedettségi követelmények szükségesek. A beszerzett termék lehet horganyzott kész cső, gyártott szerkezeti elem vagy összeszerelt szerkezet; ezek a kivitelek nem vehetik át egymás bevonat-elfogadási szabályait. Menetes elem esetén a kész menet és a csatlakozó elrendezését is meg kell adni a horganyzott termék leírásának részeként.
A forró-mázas horganyzásra festés duplex bevonatrendszert hoz létre. Az tapadás a kiválasztott festékhez megfelelő cinkfelület-előkészítéstől függ. Ezt az előkészítést az ASTM D6386 szabvány szabályozza; a porfestés esetében külön szabvány érvényes: ASTM D7803. Tájékoztassa a horganyzót a későbbi felületkezelésről a feldolgozás előtt, mivel a posztkezelések zavarhatják az tapadást.
Azonosítsa, ki végzi a felület tisztítását, profilozását és végső bevonását, valamint a vágott vagy feldolgozott végfelületeken szükséges előkészítést. A mi horganyzott acélcső-specifikációnk ebbe a koordinált megrendelésbe tartozik. A fényes vagy matt megjelenés egyedül nem határozza meg a festésre való alkalmasságot, a bevonat vastagságát vagy a cinkréteg állapotát.
Ellenőrizze a csatlakozási felületeket a végvédelem alkalmazása előtt
A kész csöveket a kötés által ténylegesen igénybe vett felületeken kell ellenőrizni. Menetek esetén végezze el az előírt idomszeres ellenőrzést, és vizsgálja meg a menetcsúcsnál vagy a bevezető szakaszon látható sérüléseket. Hornyok esetén rögzítse a rendszer méreteit és a tömítőülés állapotát. Hegesztési végek esetén ellenőrizze az előkészített geometriát és a tiszta felületeket a rajz szerint. Ezeket az eredményeket kösse a megfelelő tételsorhoz vagy gyártási tételhez, ahelyett, hogy egyetlen általános fényképet tekintene minden méret ellenőrzésének.
A csomagolás ezután védi az előkészített felületeket. Menetvédők, végkupakok, támasztók és elválasztók a cső típusához és felületkezeléséhez illőek legyenek; különböző célokat szolgálnak. Azonosítsa, hol sérülhet a bevonat az emelés vagy a kötözés során. A frissen horganyzott termékek tárolása során vízelvezetésre és szellőzésre is szükség van, mert a szorosan egymásra rakott felületek között megmaradó nedvesség nedves tárolási foltot okozhat. Ha foltok jelennek meg, a bevonat megjelenése és a megmaradt bevonat állapota külön-külön értékelendő.
A megrendelés leadása előtt egyesítse a cső méreteit, végfelület-szabványát, illeszkedő szerelvényt, bevonatfedettséget, visszahúzást és végfelület-védettséget egy ütemtervbe. A méretek, ütemtervek és súlytáblázat a méretmeghatározást tartalmazza. Használja a beszerzési és ellenőrzési útmutató ezeknek a követelményeknek a dokumentumokkal, mennyiségekkel és átvételi ellenőrzésekkel való összehangolásához.
- Minden végfelület előkészítése és a rá vonatkozó szabvány vagy rajz
- Illeszkedő szerelvény azonosítása, csatlakozási profil és tömítő- vagy zárókövetelmény
- Belső és külső bevonatfedettség, vastagság és visszahúzás
- Csatlakozáshoz specifikus ellenőrzés és kész felület védelme
Gyakran ismételt kérdések
Kezdetben kézzel illeszthetők-e össze NPT és BSPT csatlakozások?
Nem. A kézzel történő kezdeti illesztés nem garantálja a megfelelő illeszkedést. Az NPT és BSPT különböző menetformákat használ; azonosítsa a megadott rendszert, átmérőt, lejtést és menetemelkedést a cső és szerelvény illesztése előtt.
Milyen információk szükségesek egy hornyolt cső megrendeléséhez?
Azonosítsa a kiválasztott csatlakozórendszert, a hornyolás profilját, a cső külső átmérőjét és falvastagságát, a tömítőanyagot és a szükséges végfelület-előkészítést. Jelölje meg, hogy a csatlakozók különálló tételekként vagy a csőhosszakkal együtt kerülnek-e szállításra.
Mit kell megadnom, ha a horganyzott csöveket később festeni fogják?
Nevezze meg a későbbi festési rendszert és a cinkfelület előkészítését, és tájékoztassa róla a horganyzót a feldolgozás előtt. Az előkészítést a festéshez az ASTM D6386 szabvány szabályozza; a porfestés esetében az ASTM D7803 szabvány érvényes. A tisztítás, profilozás és felületkezelés felelőssége legyen egyértelműen látható a megrendelésben.
Használható-e változatlanul sima végű cső minden hegesztett csatlakozáshoz?
A hegesztési végfelület előkészítése a csőfal vastagságától és az elfogadott csatlakozási részletektől függ. Egyes hegesztések meghatározott ferdeséget, gyökérfelületet vagy más előkészítést igényelnek; a sima végű megnevezés nem jelenti automatikusan ezen munkák elvégzését.
Fedheti-e a külső bevonat a kialakított hegesztési ferdeséget?
A hegesztési végfelület bevonata és visszahúzása a megadott bevonat- és hegesztési követelmények szerint történik. Az ütemterv azonosítja a hegesztésre fenntartott területet és az esetleges telepítés előtti védelmi szükségletet.
Ugyanazt a tömítőgyűrűt használja-e minden folyadékhoz egy hornyolt csatlakozás?
A tömítőanyag összetétele a kiválasztott csatlakozóhoz tartozó tényleges folyadék- és hőmérséklet-követelmények szerint választandó. A csatlakozó mérete és a hornyolás illeszkedése különálló kérdés a tömítőanyag szolgálati alkalmaságától.
Műszaki alap és forráskör
Műszaki alap: ISO 7-1:1994, hatály és menetjelölési szimbólumok R/Rc/Rp; ASME B1.20.1 NPT-rendszer; Swagelok Menet- és Végkapcsolat-azonosítási Útmutató, csökkenő menetek táblázatai, korlátozott TPI-példákra. Az egyes alkatrészekre vonatkozó horpadás- vagy tömítési követelmények a tényleges csatlakozáshoz kapcsolódnak.
ISO 7-1:1994 hivatalos dokumentum — A szabvány jelenlegi hivatalos azonosítója; az ISO nyilvántartása 2026-os megerősítést tartalmaz.
A horganyzott felület előkészítése: ASTM D6386-22, nyilvános 1.1. szakasz és a Jelentőség és alkalmazás 4.1. pontja folyékony festésre vonatkozik; ASTM D7803-25, nyilvános 1.1–1.1.2. szakasz porfestésre vonatkozik. Ezek a módszerek a megadott forró-mártási horganyzott termékekre vonatkoznak, és kizárják a lemez/tekercs bevonási eljárásokat. A teljes fizetős eljárás nem kerül reprodukálásra.