Mga pangunahing puntos
Tukuyin ang sambitan bago pumili ng dulo ng tubo
Ang plain, beveled, threaded, at grooved ay naglalarawan kung paano hinahanda ang dulo ng tubo. Hindi nila tinutukoy ang grado ng materyal o proteksyon laban sa korosyon. Ang isang galvanized na tubo ay maaari pa ring kailanganin ng tiyak na thread o groove, at ang isang black pipe ay maaaring dumating na plain o handa na para sa welding. Panatilihin ang specification ng tubo, ang paghahanda ng dulo, at ang finish bilang hiwalay na mga field sa material schedule.
Simulan sa mating component at sa kanyang kinakailangang duty. Tukuyin ang paghahanda sa bawat dulo ng tubo nang hiwalay; ang isang plain end at isang threaded end ay iba sa dalawang threaded ends. Bilangin ang mga hiwalay na ipinapadala na couplings o fittings bilang kanilang sariling mga item.
| Mating component | Kinakailangan sa dulo ng tubo | Impormasyong pangkontrol |
|---|---|---|
| Butt-weld fitting | Tinukoy na paghahanda sa welding end | Pamantayan o drawing sa paghahanda ng dulo, mating wall, at detalye ng sambitan |
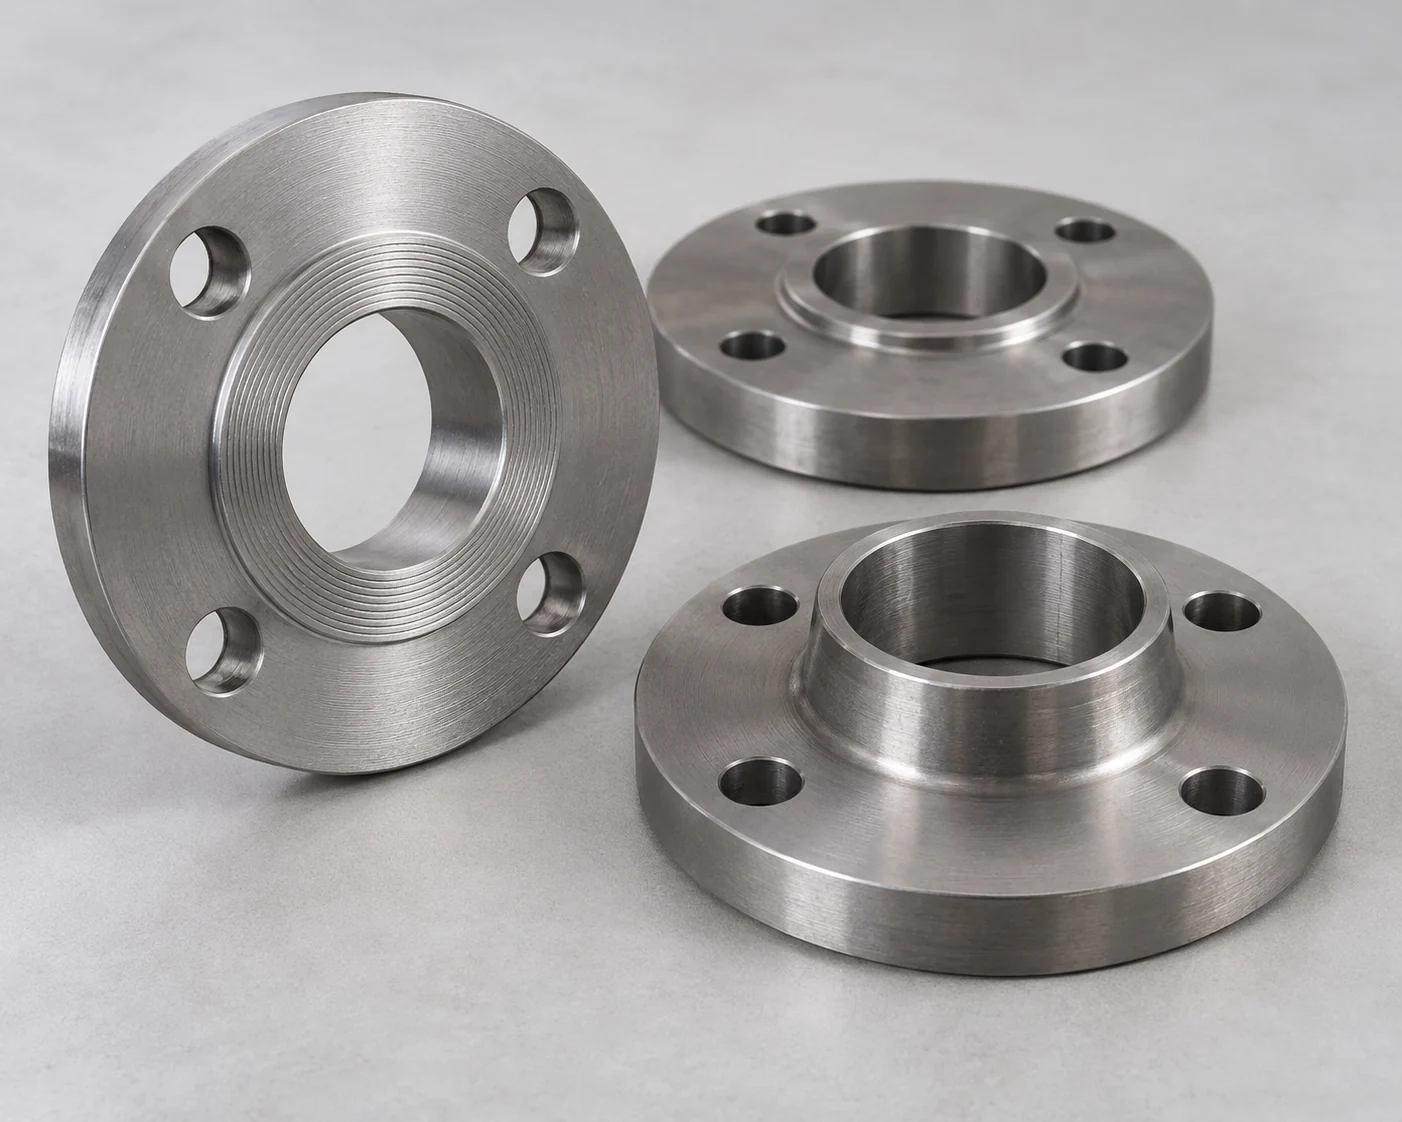
| Threaded valve o fitting | Eksaktong tugmang sistema ng thread | NPT o ang tinukoy na ISO 7-1 R/Rc/Rp forms, nominal na sukat, at mga kinakailangan sa joint sealing |
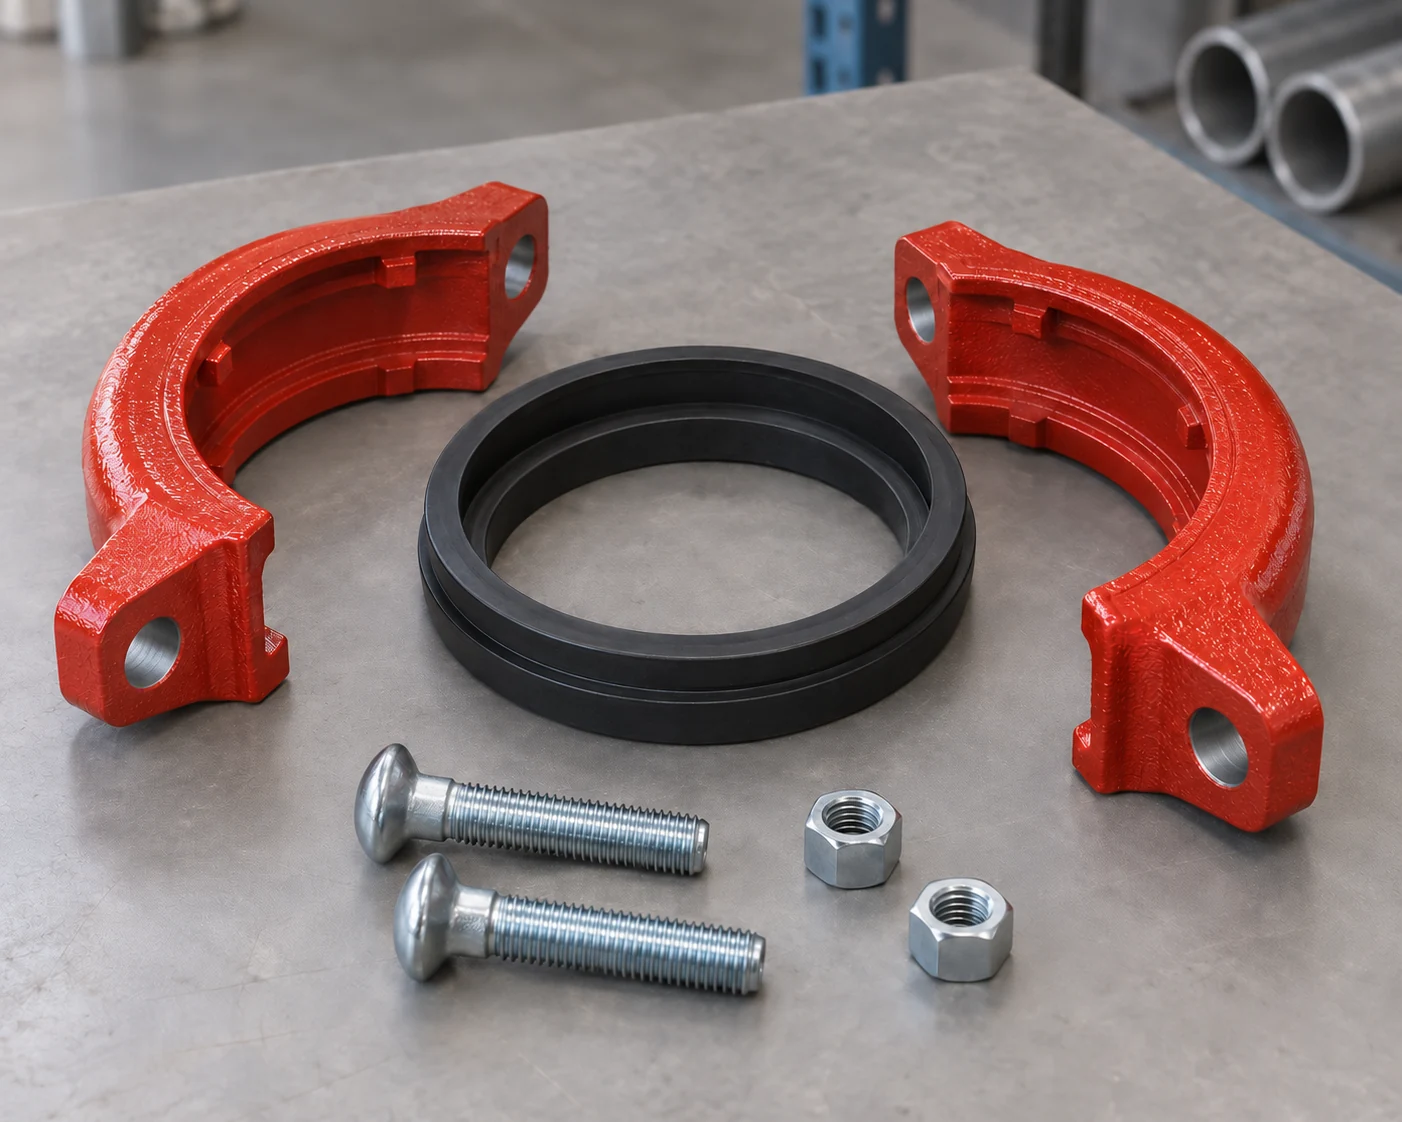
| Grooved coupling | Groove na handa para sa napiling sistema | Pipe OD at wall, groove profile, gasket, at mga instruksyon sa coupling |
| Pipe blank para sa lokal na paggawa | Plain end o tinukoy na shop preparation | Haba ng pinutol, natitirang machining allowance, at trabaho na natapos nang lokal |
Ang mga simpleng dulo (plain ends) at mga bevel para sa pag-weld ay ginagamit para sa iba’t ibang paghahanda
Ang plain end ay walang thread at walang groove. Ang square cut ay tumutukoy sa hugis ng dulo; hindi ito nagbibigay ng bevel, root face, o internal transition na kinakailangan ng isang partikular na butt-weld joint. Para sa isang prepared weld end, tukuyin ang pamantayan o drawing na namamahala sa paghahanda ng dulo at ang mating pipe wall. Sakop ng ASME B16.25 ang mga welding bevel at internal at external shaping sa mga buttwelding end.
ang prosedura sa pag-weld ay nagtutukoy sa kumpletong paghahanda ng sambitan at fit-up. Ang isang deskripsyon ng bevel ay hindi dapat ilapat sa bawat thickness ng wall, root-pass method, at backing arrangement. Kapag ang fitting bore at pipe bore ay magkaiba, tukuyin ang transition detail bago ang machining. Ang aming butt-weld pipe fittings ay dapat tukuyin kasama ang mga dimensyon ng tubo, imbes na i-order lamang batay sa nominal na sukat.
Para sa tubo na puputulin at i-weld sa fabrication shop, tukuyin kung aling paghahanda ang ipinapadala ng pabrika at kung alin ang natatapos nang lokal. Ito ang nagpapanatili ng kaliwanagan sa quotation tungkol sa cutting allowance, pansamantalang proteksyon, at mga huling ibabaw ng weld.

Ang NPT at BSPT ay magkahiwalay na sistema ng thread
Ang R, Rc, at Rp ay May Iba’t Ibang Form
Ginagamit ng NPT ang 60° thread angle; ang ISO 7 thread form na kaugnay ng BSPT ay gumagamit ng 55°. Ang mga NPT at ISO 7 R/Rc forms na inihahambing sa talabang ito ay tapered. Kasali rin sa ISO 7-1 ang Rp parallel internal threads. Ang magkaparehong pangalan ng sukat o tugmang pitch ay hindi nagpapagawa ng NPT at ISO 7 joints na magkapalit. Sa 3/4 in., pareho silang may 14 threads per inch. Sa 1 in., ang NPT ay may 11.5 threads per inch samantalang ang BSPT ay may 11.
Tukuyin ang eksaktong ISO 7-1 form: ang R ay tapered external thread, ang Rc ay tapered internal thread, at ang Rp ay parallel internal thread. Ang Rp ay bahagi ng thread-sealing ISO 7 system; hindi ito pangkalahatang kapalit ng ISO 228 G-thread. Para sa NPT, panatilihin ang tinukoy na NPT designation. Suriin ang diameter, pitch, at form gamit ang angkop na paraan ng inspeksyon. Ang isang fitting na nagsisimula nang mano-mano ay hindi nagpapatunay ng compatibility.
I-swipe para makita ang bawat hanay.
Ang Talaba ay Naghahambing sa mga Tapered Form
| Katangian | NPT | ISO 7 R/Rc (mga tapered form) |
|---|---|---|
| Angle ng thread | 60° | 55° |
| 3/4 in. nominal na sukat | 14 TPI | 14 TPI |
| 1 in. nominal na sukat | 11.5 TPI | 11 TPI |
| 1-1/4 pulgada na nominal na sukat | 11.5 TPI | 11 TPI |
I-ayon ang groove sa napiling coupling
Ang roll grooving ay bumubuo sa pader ng tubo nang hindi tinatanggal ang metal. Ang cut grooving ay tinatanggal ang materyal mula sa panlabas na ibabaw. Ang pagpili ay nakaaapekto sa pader sa koneksyon at dapat na angkop sa materyal ng tubo, kapal ng pader, at sistema ng coupling. Ang kahilingan para sa grooved pipe ay hindi kumpleto kung walang tinukoy na groove profile at mga kinakailangan sa paghahanda ng tagagawa ng fitting.
Kasama sa mga pagsusuri sa koneksyon ang aktwal na OD, pagka-bilog, pagka-perpendikular ng dulo, seating surface ng gasket, at heometriya ng groove. Ang lapad at diameter ng groove ay dapat tumugma sa nakatakdang coupling; hindi maaaring pamalit ang pangkalahatang talahanayan ng sukat ng tubo sa mga limitasyon sa dimensyon ng sistemang iyon. Ang lined pipe ay nangangailangan din ng pamamaraan ng paghahanda na nagpapanatili ng kinakailangang panloob na coating sa sambungan. Isama sa pagsusuri ng dimensyon ang kapal ng coating at anumang end flare.
Mag-order ng tubo at mga grooved fitting at coupling bilang isang pinag-uusapan na set ng koneksyon. Ipaalam kung ang mga coupling ay ipinapadala nang hiwalay o kasama ang mga haba ng tubo, at tukuyin ang kinakailangang materyal ng gasket. Ang mga bahay at groove na magkakatulad ang itsura ay hindi nangangahulugan ng parehong rating sa serbisyo o mga kinakailangan sa instalasyon.
Tukuyin ang sistema ng coating at kung saan ito natatapos
Ang 'Black' ay tumutukoy sa finish ng produkto, hindi sa kumpletong espesipikasyon ng coating. Ang bare steel, pansamantalang langis o varnish, at permanenteng protektibong coating ay may magkakaibang kinakailangan sa pagbili at paghahanda. Para sa mga produktong pininturahan o may coating, tukuyin ang surface preparation, coating system, kinakailangang kapal, at kung ang loob, labas, o parehong ibabaw ang sasakupan. Hindi sapat na paglalarawan ng sistema ang kulay lamang.
Ang mga lugar ng sambungan ay nangangailangan ng hiwalay na instruksyon. Ang mga welding end ay maaaring mangailangan ng tiyak na cutback ng coating, proteksyon habang inililipat, at tiyak na sistema ng reparehang gagawin pagkatapos ng pagkakasali. Ang mga thread, groove, at gasket seat ay nangangailangan ng finishing na pinapahintulutan ng napiling fitting. Ang isang makapal na coating na inilalagay sa buong ibabaw ng koneksyon ay maaaring baguhin ang mga dimensyon na kailangan para sa assembly.
Ang aming hanay ng coated steel pipe ay kaya’y ini-order batay sa kumpletong paglalarawan ng coating at paggamot sa dulo. Para sa black steel pipe, panatilihin ang anumang pansamantalang protektibong paggamot na nakikita sa order upang malaman ng fabricator kung ano ang dapat tanggalin bago ang karagdagang finishing o welding.
I-koordinado ang galvanizing sa mga thread at sa susunod na pagpipinta
Ang galvanized finish ay nangangailangan ng sariling aplikableng espesipikasyon at mga kinakailangan sa coverage. Ang biniling produkto ay maaaring galvanized bilang finished pipe, fabricated components, o assembled structure; ang mga anyong ito ay hindi dapat sakop ng mga patakaran sa pagtanggap ng coating ng isa't isa. Para sa isang threaded item, tukuyin ang finished thread at arrangement ng coupling bilang bahagi ng paglalarawan ng galvanized product.
Ang pagpipinta sa ibabaw ng hot-dip galvanizing ay lumilikha ng duplex coating system. Ang adhesion ay nakasalalay sa paghahanda ng zinc surface para sa napiling pintura. Tinatalakay ng ASTM D6386 ang paghahandang ito; ang powder coating ay gumagamit ng hiwalay na praktis na ASTM D7803. Ipaalam sa galvanizer ang susunod na finishing bago ang proseso, dahil ang mga post-treatment ay maaaring makaapekto sa adhesion.
Tukuyin kung sino ang nagbibigay ng surface cleaning, profiling, at final coating, kasama ang anumang paghahanda sa mga cut o processed ends. Ang aming espisipikasyon ng galvanized steel pipe ay kabilang sa pinag-uusapan na order. Ang isang maliwanag o madilim na hitsura lamang ay hindi nangangahulugan ng kah готовность para sa painting, kapal ng coating, o kalagayan ng zinc layer.
Suriin ang mga ibabaw ng koneksyon bago protektahan ang mga dulo
Ang isang tapos na tubo ay nangangailangan ng pagsusuri sa mga lugar na talagang ginagamit ng joint. Para sa mga thread, tukuyin ang tinukoy na gauge check at nakikitang pinsala sa crest o entry. Para sa mga groove, i-record ang mga dimensyon ng sistema at kalagayan ng gasket seat. Para sa mga welding end, suriin ang inihandang geometry at malinis na mga surface batay sa drawing. Panatilihin ang mga resultang ito na nauugnay sa tiyak na line item o batch, imbes na gamitin ang isang pangkalahatang litrato bilang inspeksyon para sa lahat ng sukat.
Ang packing ang nagpoprotekta sa mga inihandang ibabaw. Ang thread protectors, end caps, supports at separation ay dapat na angkop sa tubo at finish; may iba't ibang layunin ang mga ito. Tukuyin kung saan maaaring makabrasa ng coating ang pag-aangat at pag-iistrapping. Ang mga bagong galvanized na produkto ay nangangailangan din ng drainage at ventilation habang nakaimbak, dahil ang naiipong kahalumigmigan sa pagitan ng magkakapatong na mga surface ay maaaring magdulot ng wet storage stain. Ang hitsura ng coating at ang natitirang kalagayan nito ay dapat suriin nang hiwalay kung lilitaw ang staining.
Bago maglagay ng order, pagsamahin ang mga dimensyon ng tubo, standard ng dulo, mating fitting, coverage ng coating, cutback, at proteksyon ng dulo sa isang iisang schedule. Ang gabay sa mga sukat, schedule, at timbang ay sumasaklaw sa paglalarawan ng dimensyon. Gamitin ang gabay sa pagbili at inspeksyon upang i-align ang mga kinakailangang ito sa mga dokumento, dami, at pagsusuri sa pagtanggap.
- Paghahanda ng dulo sa bawat dulo at ang kaukulang standard o drawing nito
- Pangalan ng mating fitting, profile ng koneksyon, at kinakailangan sa gasket o sealing
- Coverage ng coating sa loob at labas, kapal, at cutback
- Inspeksyon na partikular sa koneksyon at proteksyon ng finished surface
Mga karaniwang tanong
Maaari bang i-mix ang NPT at BSPT na koneksyon kung ang fitting ay nagsisimula sa kamay?
Hindi. Ang pagsisimula sa kamay ay hindi nangangahulugan ng tamang tugma. Ang NPT at BSPT ay may iba’t ibang thread form; tukuyin ang tinukoy na sistema, diameter, taper, at pitch bago i-match ang tubo at fitting.
Anong impormasyon ang kailangan sa isang order ng grooved pipe?
Tukuyin ang napiling coupling system, groove profile, OD at pader ng tubo, materyal ng gasket, at kinakailangang paghahanda ng dulo. Ipaalam kung ang mga coupling ay hiwalay na item o kasama sa mga haba ng tubo.
Ano ang dapat kong tukuyin kapag ang galvanized pipe ay pipinturahan mamaya?
Tukuyin ang susunod na paint system at paghahanda ng zinc surface, at iinform ang galvanizer bago ang proseso. Tinatalakay ng ASTM D6386 ang paghahanda para sa painting; ang powder coating ay gumagamit ng ASTM D7803. Panatilihin ang responsibilidad para sa cleaning, profiling, at finishing na nakikita sa order.
Maaari bang gamitin ang plain-end pipe nang hindi binabago para sa bawat welded joint?
Ang paghahanda ng weld-end ay sumusunod sa kapal ng pader ng tubo at sa naaprobahang detalye ng joint. Ang ilang weld ay gumagamit ng tiyak na bevel, root face, o iba pang paghahanda; ang paglalarawan ng plain-end ay hindi awtomatikong kasama ang gawaing ito.
Maaari bang takpan ng panlabas na coating ang inihandang weld bevel?
Ang weld-end coverage at cutbacks ay sumusunod sa tinukoy na mga kinakailangan sa coating at welding. Ang schedule ay tumutukoy sa lugar na inilaan para sa welding at anumang proteksyon na kailangan bago ang instalasyon.
Ginagamit ba ang parehong gasket sa bawat fluid sa isang grooved joint?
Ang komposisyon ng gasket ay sumusunod sa aktwal na fluid at mga kinakailangan sa temperatura para sa napiling coupling. Ang sukat ng coupling at ang pagkakatugma ng groove ay hiwalay sa kahihinatnan ng seal material sa serbisyo.
Teknikal na Batayan at Saklaw ng Pinagmulan
Pangunahing teknikal: ISO 7-1:1994, saklaw at mga simbolo ng pagtatala ng ulo (R/Rc/Rp); sistema ng ASME B1.20.1 NPT; Gabay sa Pagkilala sa Ulo at Koneksyon sa Dulo ng Swagelok, mga talahanayan ng tapered-thread, para sa limitadong mga halimbawa ng TPI. Ang mga kinakailangan sa butas o seal na partikular sa bawat bahagi ay nananatiling nakakabit sa aktwal na sambungan.
Opisyal na rekord ng ISO 7-1:1994 — Kasalukuyang opisyal na identidad ng pamantayan; ang ISO ay nagpapatunay ng pagkakabisa hanggang 2026.
Paghahanda ng ibabaw na may galvanizing: ASTM D6386-22, pampublikong Saklaw 1.1 at Kahalagahan at Gamit 4.1, tumutukoy sa likidong pintura; ASTM D7803-25, pampublikong Saklaw 1.1–1.1.2, tumutukoy sa powder coating. Ang mga pamamaraang ito ay tumutukoy sa mga nabanggit na produktong hot-dip galvanized at hindi kasali ang mga proseso ng coating para sa sheet/coil. Walang kumpletong bayad na pamamaraan ang inuulit.