मुख्य पृष्ठ » उत्पाद » इस्पात सेक्शन, कॉइल्स एवं प्लेट्स » स्टील प्लेटें

स्टील प्लेट आपूर्तिकर्ता

कट-टू-साइज़ स्ट्रक्चरल प्लेट और अलग A516 ग्रेड 70 कार्यक्रम

संरचनात्मक प्लेट और दबाव-पोत प्लेट अलग-अलग सामग्री कार्यक्रमों का अनुसरण करते हैं। A36/A283 चयनों में प्रकाशित 4–60 मिमी और 60–115 मिमी मोटाई बैंड का उपयोग किया जाता है, जिनमें ऑर्डर के लिए फ़िनिश्ड-पीस आयामों को निर्दिष्ट किया गया है। A516 ग्रेड 70 प्लेट नीचे दिखाई गई इंच-आधारित सीमा का उपयोग करती है।

मध्यम-मोटी कैटलॉग
4–60 mm
मोटी प्लेट कैटलॉग
60–115 mm
आपूर्ति प्रारूप
सपाट आयताकार प्लेटें
अलग कार्यक्रम
A516 ग्रेड 70

हॉट-रोल्ड स्टील प्लेट आपूर्ति विशिष्टताएँ

प्लेट परिवार के अनुसार कैटलॉग का दायरा; ग्रेड और आयाम एक साथ पुष्टि किए जाते हैं
उत्पाद / आयामकैटलॉग का दायराऑर्डर आधार
मध्यम-मोटी संरचनात्मक प्लेट4–60 मिमी मोटाईप्रकाशित A36/A283 कैटलॉग बैंड
मोटी संरचनात्मक प्लेट60–115 मिमी मोटाईप्रकाशित A36/A283 कैटलॉग बैंड
संरचनात्मक प्लेट की चौड़ाई × लंबाईआकार के अनुसार काटे गए स्टील प्लेट्स का मूल्यांकनचयनित ग्रेड और मोटाई के लिए उपलब्ध मूल-प्लेट आकार और कटिंग अनुमति दी गई है
A516 ग्रेड 70 की मोटाई3/16–6 in.अलग दबाव-पात्र प्लेट कैटलॉग
A516 ग्रेड 70 की चौड़ाई48–120 in.समान A516 ग्रेड 70 कार्यक्रम
A516 ग्रेड 70 की लंबाई96–480 in.समान A516 ग्रेड 70 कार्यक्रम

A36/A283 कट ब्लैंक्स के लिए, कोटेशन में प्रत्येक ग्रेड और मोटाई के लिए प्रस्तावित मूल-प्लेट का आकार, अंतिम आयाम और तैयारी का कार्यक्षेत्र दिया जाता है। A516 ग्रेड 70 की अलग से ऊपर दी गई चौड़ाई, लंबाई और डिलीवरी-स्थिति की आवश्यकताएँ बनी रहती हैं।

प्लेट की मोटाई, चौड़ाई और अंतिम लंबाई

पूर्ण प्लेट आयाम

एक प्लेट शेड्यूल के लिए तीन आयामों और एक टुकड़ों की संख्या की आवश्यकता होती है। मोटाई × चौड़ाई × लंबाई डिलीवर किए गए आयत को परिभाषित करती है; आकृति वाले ब्लैंक के लिए उसके ड्रॉइंग संशोधन की भी आवश्यकता होती है। ऑर्डर पर इंच आयाम इंच में ही रहते हैं, बजाय उन्हें किसी अन्य मीट्रिक आकार में पूर्णांकित किए जाने के।

अलग-अलग प्लेट और कॉइल-कट प्रारूप

प्लेट मिल-रोल्ड हो सकती है या आवश्यक प्रसंस्करण और योग्यता के बाद कॉइल से उत्पादित की जा सकती है। कॉइल से प्राप्त संरचनात्मक प्लेट को पूर्ण प्लेट विनिर्देश और लागू ASTM A6 आवश्यकताओं, जिनमें आवश्यकता होने पर अतिरिक्त परीक्षण शामिल हैं, को पूरा करना आवश्यक है। मार्ग प्रतिबंध को स्वीकृत सामग्री लाइन पर दर्ज किया जाना चाहिए।

एक आयाम या स्वीकृति आवश्यकता खोजें।

प्लेट शेड्यूल के लिए आयाम और स्वीकृति चरण
आवश्यकतानिर्दिष्ट क्या हैस्वीकृति आधार
मोटाईनाममात्र, न्यूनतम या कोई अन्य निर्दिष्ट आधारदशमलव मान, इकाई और लागू मोटाई सहिष्णुता
अंतिम चौड़ाईप्लेट की चौड़ाई या अंतिम ब्लैंक की चौड़ाईनिर्दिष्ट आयाम और अनुमत विचलन
अंतिम लंबाईपूर्ण प्लेट या कट-पीस की लंबाईठीक ऑर्डर की गई लंबाई और अनुमत विचलन
वर्गाकारताआसन्न किनारों के बीच का संबंधड्रॉइंग डेटम और स्वीकार्य वर्गता मानदंड
समतलताआगे के कटिंग से पहले डिलीवर की गई मूल प्लेटउत्पाद मानक, मापन चरण और आवश्यक सीमा
किनारे की स्थितिमिल किनारा या अनुरोधित कट किनाराबर्र, किनारा अनुमति और कोई भी निर्दिष्ट किनारा तैयारी

कोई मेल वाली आवश्यकता नहीं। टेबल को पुनर्स्थापित करने के लिए खोज को साफ़ करें।

प्रत्येक कॉलम देखने के लिए क्षैतिज रूप से स्क्रॉल करें।

स्टील प्लेट ग्रेड और डिलीवरी स्थिति

हमारे संरचनात्मक कैटलॉग में A36, A283 ग्रेड C/D और A572 ग्रेड 42/50 की सूची है। A588 ग्रेड A/B/K मौसम-प्रतिरोधी स्टील के विकल्प हैं, जिनके अपने अनुमानित आयाम हैं। सटीक विनिर्देश, ग्रेड उपसर्ग, मोटाई और डिलीवरी स्थिति सामग्री की पहचान करते हैं; वैकल्पिक विकल्प अलग-अलग प्रस्तावों के रूप में दिखाई देते हैं।

SSAB ग्रेड डेटा से संदर्भ तन्यता मानदंड; हमारे स्टॉक के आयाम या शिपमेंट परीक्षण परिणाम नहीं
ग्रेडसंदर्भ मोटाई सीमान्यूनतम यील्ड (ksi)तन्य सामर्थ्य (ksi)
ASTM A360.100–6.00 in.3658–80 की सीमा
ASTM A572 ग्रेड 500.100–4.00 in.50न्यूनतम 65
ASTM A516 ग्रेड 70ग्रेड 70; विनिर्देश के अनुसार स्थिति3870–90 की सीमा
ASTM A588 ग्रेड A0.188–2.00 in.50न्यूनतम 70

उपरोक्त मोटाई सीमाएँ संदर्भ डेटा के अंतर्गत आती हैं। ये हमारी कैटलॉग सीमाओं का विस्तार नहीं करती हैं। यील्ड और टेंसाइल सामर्थ्य अलग-अलग डिज़ाइन जाँचों के लिए प्रयुक्त होती हैं; आदेशित प्लेट के लिए स्वीकृति की स्थापना नियंत्रक विनिर्देश और आपूर्ति किए गए सामग्री के अभिलेखों द्वारा की जाती है।

A516 ग्रेड 70 एक पृथक सामग्री ऑर्डर है

दबाव-पात्र प्लेट अपने A516 विनिर्देश और ASTM A20 सामान्य आवश्यकताओं का अनुसरण करती है। खरीद लाइन में कोई आवश्यक प्रभाव परीक्षण या अतिरिक्त निरीक्षण निर्दिष्ट किया जाता है। डिलीवरी की स्थिति ऑर्डर की गई मोटाई के लिए लागू विनिर्देश को पूरा करनी चाहिए और सामग्री लाइन पर उल्लिखित की जानी चाहिए। कोई भी ASME SA516 डुअल प्रमाणन या बर्तन-कोड आवश्यकताएँ स्पष्ट ऑर्डर स्वीकृति की आवश्यकता होती है।

प्लेट की सतहें और संक्षारण सुरक्षा

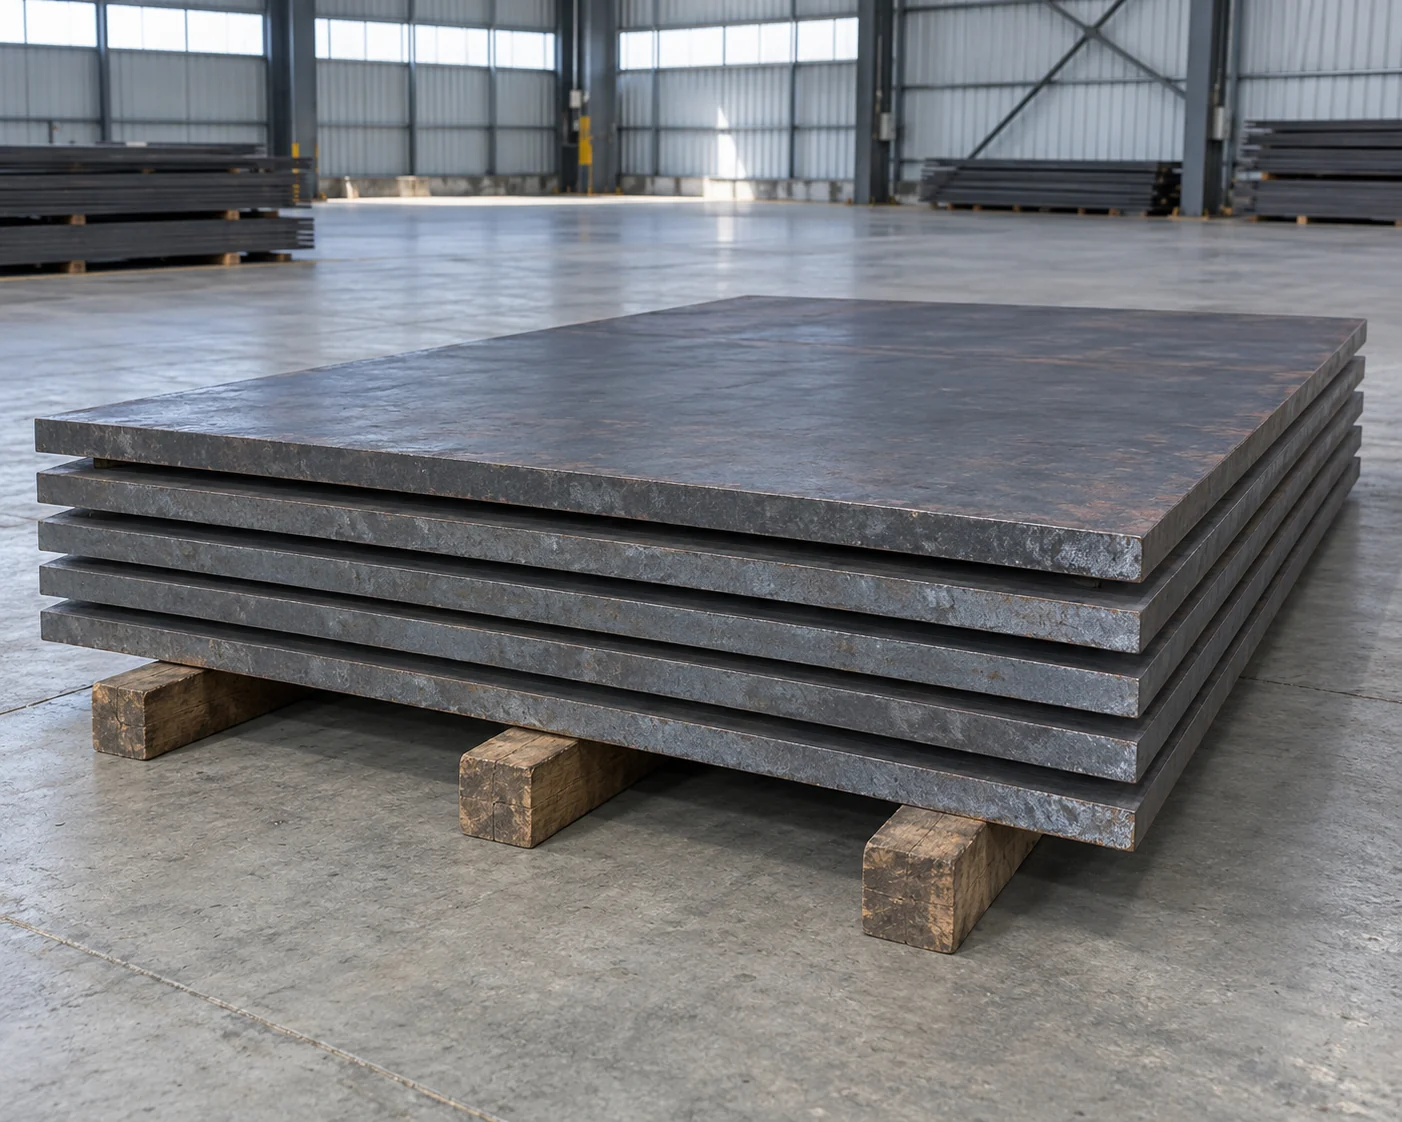
रोल्ड अवस्था में मिल स्केल

हॉट-रोल्ड कार्बन प्लेट की सतह पर मिल-स्केल होती है। स्केल की स्थिति और सतह के दोषों का मूल्यांकन चयनित उत्पाद विनिर्देश और उद्दिष्ट प्रदर्शित सतह के आधार पर किया जाता है। एक बेयर प्लेट ऑर्डर में पेंट-तैयार तैयारी मानक शामिल नहीं होता है।

कोटिंग के लिए तैयार सतहें

ब्लास्ट क्लीनिंग या कोई अन्य अनुरोधित तैयारी के अपने स्वयं के सफाई, सतह-प्रोफाइल और कोटिंग आवश्यकताएँ होती हैं। स्वीकृत तैयारी सीमा में उन मुख और किनारों की पहचान की जाती है जिन्हें उपचारित किया जाना है। प्राइमर या कोई अन्य कोटिंग शुद्ध सामग्री के मूल्य से अलग मूल्यांकित की जाती है।

वेदरिंग प्लेट का बाह्य निर्योजन

A588 उपयुक्त वातावरणीय जलवायु और आर्द्र-शुष्क चक्र के अधीन होने पर अपनी सुरक्षात्मक पैटिना विकसित करता है। लगातार नमी, फँसी हुई मलबे और नमक के संपर्क के कारण यह सुरक्षा प्रभावित हो सकती है। परियोजना की वातावरणीय स्थिति और विस्तृत डिज़ाइन निर्धारित करते हैं कि क्या मौसम प्रतिरोधी इस्पात उपयुक्त है या कोई लेप प्रणाली आवश्यक है।

आयताकार कट और ड्राइंग-परिभाषित ब्लैंक्स

आयताकार ब्लैंक्स और कट डेटम

समाप्त आयत की चौड़ाई और लंबाई निर्दिष्ट किनारों से मापी जाती है। प्रत्यक्ष फिट-अप में स्वीकृत आयामी और वर्गता सीमाओं का उपयोग किया जाता है, जिसमें एक परिभाषित कट-किनारा स्थिति होती है। एक स्पष्ट डेटम सुनिश्चित करता है कि डिलीवर किया गया आयत असेंबली ड्राइंग के साथ संरेखित हो।

प्रोफ़ाइल, छिद्र और बेवल अनुरोध

एक प्रोफ़ाइल आरेख आकृति का रूपरेखा, छिद्रों की स्थिति और किसी भी वेल्ड बेवल को परिभाषित करता है। आरेख का संशोधन, डेटम और अंतिम बनाम रफ़ आयाम इन सुविधाओं को सुसंगत बनाए रखते हैं। कटिंग, ड्रिलिंग और बेवलिंग के अनुरोधों की समीक्षा की जाती है और उन्हें अलग-अलग तैयारी वस्तुओं के रूप में मूल्यांकित किया जाता है।

मोटे मशीन किए गए भागों के लिए अनुमति

एक पूर्ण घटक और उसकी प्रारंभिक प्लेट ब्लैंक के आयाम अलग-अलग होते हैं। मशीनिंग अनुमति सामने की सतह और किनारों के फ़िनिशिंग के दौरान हटाए गए सामग्री को शामिल करती है; ब्लैंक को योजनाबद्ध संचालन के अनुसार आवश्यक मोटाई और स्थिति भी प्रदान करनी होगी। स्वीकृत तैयारी आरेख आपूर्ति किए गए टुकड़े को नियंत्रित करता है।

संरचनात्मक और निर्मित भागों के लिए प्लेट

आधार और संबंधन प्लेटें

आधार प्लेट्स और बीम कनेक्शन प्लेट्स के लिए डिज़ाइन ग्रेड और मोटाई, साथ ही निर्माण आरेख पर छिद्र पैटर्न और किनारे की दूरियाँ आवश्यक हैं। छिद्रों की स्थिति एक सामान्य डेटम से जुड़ी होती है ताकि तैयार किया गया भाग सदस्य या एंकर लेआउट के साथ संरेखित हो सके।

उपकरण और मशीन ब्लैंक्स

माउंटिंग प्लेट का संपर्क सतह निर्धारित करती है कि उपकरण अपने समर्थन के विरुद्ध कैसे स्थापित होता है। भाग आरेख में बेयरिंग क्षेत्र, सतह का फिनिश और मशीनिंग के बाद आवश्यक समतलता को परिभाषित किया गया है। इस अंतिम चरण पर स्वीकृति वास्तविक संपर्क को संबोधित करती है, न कि कच्चे ब्लैंक की उपस्थिति को।

फोल्डेड प्लेट भाग

एक मोड़ी हुई ब्रैकेट या चैनल-आकार के भाग के लिए निर्दिष्ट मोटाई, मोड़ त्रिज्या और दिशा के अनुकूल सामग्री की आवश्यकता होती है। मोड़ आरेख में आंतरिक त्रिज्या और अंतिम लेग आयामों को निर्धारित किया गया है। केवल ग्रेड की ताकत यह स्थापित नहीं करती है कि एक कसा हुआ फोल्ड दरार के बिना बनेगा।

प्लेट आयाम और सामग्री रिकॉर्ड

एक बेंच पर निष्क्रिय कैलिपर और सीधी रेखा के बगल में अंकित न किए गए स्टील प्लेट के नमूने

स्वीकृत चरण पर आयाम

मोटाई, अंतिम चौड़ाई और लंबाई का मूल्यांकन आदेशित आधार और सहनशीलता के विरुद्ध किया जाता है। डिलीवर किए गए प्लेट की समतलता, समकोणता और किनारे की जाँच निर्दिष्ट चरण और मापन विधि का उपयोग करके की जाती है। बाद में की गई मशीनिंग कार्यविधि के लिए अपने स्वयं के अंतिम-भाग मानदंड होते हैं।

सामग्री और डिलीवरी-स्थिति रिकॉर्ड

आवश्यक ग्रेड, रासायनिक संरचना, यांत्रिक परिणाम और डिलीवरी-स्थिति रिकॉर्ड प्लेट ऑर्डर के साथ संलग्न होते हैं। सामान्य आवश्यकताएँ संरचनात्मक प्लेट के लिए ASTM A6 और दबाव-पात्र प्लेट के लिए ASTM A20 का अनुसरण करती हैं।

निर्दिष्ट अल्ट्रासोनिक या प्रभाव परीक्षण

अल्ट्रासोनिक निरीक्षण के लिए एक विधि, कवरेज और स्वीकृति स्तर की आवश्यकता होती है। प्रभाव परीक्षण के लिए आवश्यक तापमान, नमूना अभिविन्यास और स्वीकृति मानदंडों की आवश्यकता होती है। ये ऑर्डर पर नामित आवश्यकताएँ हैं, न कि सभी प्लेट के लिए एक सामान्य परीक्षण दावा।

प्राप्ति पहचान

प्लेट और कट-टुकड़ों पर सहमत सामग्री पहचानकर्ताओं और भाग संख्याएँ अंकित की जाती हैं। दस्तावेज़ संदर्भ और टुकड़ों के समूह प्राप्ति के लिए पैकिंग सूची पर बने रहते हैं।

सामग्री और निरीक्षण दस्तावेज़

सामग्री पहचानअंतिम आयामडिलीवरी की स्थितिआवश्यक रिकॉर्ड
बल्क प्लेट मूल्य निर्धारण और शिपमेंट तैयारी

वास्तविक और सैद्धांतिक स्टील भार

हमारे उद्धरणों में यह बताया गया है कि क्या मूल्य वास्तविक तौले गए स्टील या सहमत सैद्धांतिक भार पर आधारित है। अनुमानित शेड्यूल भार की गणना आयामों, टुकड़ों की संख्या और चुने गए घनत्व से की जाती है; यह स्वतः बिल किए गए टन नहीं है। पैकिंग का भार शुद्ध स्टील से अलग होता है।

प्लेट सामग्री और प्रसंस्करण मूल्य

प्लेट सामग्री, कटिंग, सतह तैयारी, पैकिंग और फ्रेट को अलग-अलग दर्ज किया गया है। उद्धरण में वास्तविक ग्रेड-आकार मिश्रण के लिए लॉट मात्राएँ और डिलीवरी शर्तें शामिल हैं।

स्टैक भार और अनलोडिंग सीमाएँ

चौड़ी और भारी प्लेटों को समर्थित स्टैक, उपयुक्त सुरक्षा और सुरक्षित संपर्क बिंदुओं की आवश्यकता होती है। आवश्यक स्टैक आयाम और भार परिवहन योजना और अनलोडिंग सीमाओं के अनुसार निर्धारित किए जाते हैं। आकार और सामग्री के आधार पर समूहीकरण से पैकिंग शेड्यूल के विरुद्ध टुकड़ों की संख्या स्पष्ट रहती है।

स्टील प्लेट खरीद संबंधी प्रश्न

कटिंग के बाद प्लेट की समतलता समान रहती है क्या?

कटिंग से अवशिष्ट प्रतिबल मुक्त हो सकता है, और तापीय कटिंग से ऊष्मा भी प्रविष्ट होती है। एक मूल प्लेट जो अपनी डिलीवरी के समय निर्धारित समतलता आवश्यकता को पूरा करती है, उसके विभाजित होने के बाद विस्थापित हो सकती है। अंतिम कट ब्लैंक के लिए आवश्यक समतलता सीमा उस बाद के चरण में एक पृथक स्वीकृति मानदंड है।

क्या प्लेट ऑर्डर में आकार और टुकड़ों की संख्या का मिश्रण किया जा सकता है?

हाँ। एक मिश्रित शेड्यूल में प्रत्येक ग्रेड, मोटाई, चौड़ाई, लंबाई और मात्रा को अलग-अलग सूचीबद्ध किया जाता है। कोटेशन में स्वीकृत लाइनें, न्यूनतम लॉट और पैकिंग समूहों की पहचान की जाती है। पृथक शेड्यूल लाइनें एक छोटी ब्लैंक मात्रा को पूर्ण प्लेट मात्रा के रूप में गलती से पहचाने जाने से रोकती हैं।

क्या कट भागों पर हमारे भाग संख्याएँ (पार्ट नंबर) बनाए रखी जा सकती हैं?

भाग संख्याएँ और आवश्यक सामग्री संदर्भों को मार्किंग अनुरोध में निर्दिष्ट किया जा सकता है। स्वीकृत मार्किंग विधि और स्थान निर्धारित करते हैं कि प्रत्येक तैयार किए गए टुकड़े की पहचान कैसे की जाएगी। एक ड्रॉइंग नंबर अकेले कटिंग के बाद हीट नंबर या सामग्री रिपोर्ट के संबंध को परिभाषित नहीं करता है।

क्या उच्च-ताकत वाले ग्रेड का उपयोग निर्दिष्ट प्लेट के स्थान पर किया जा सकता है?

किसी प्रतिस्थापन के लिए भाग की पूर्ण सामग्री आवश्यकता के अनुसार मंजूरी की आवश्यकता होती है। यील्ड सामर्थ्य केवल एक कारक है; रासायनिक संगठन, टफनेस, डिलीवरी स्थिति, वेल्डिंग और फॉर्मिंग की आवश्यकताएँ भिन्न हो सकती हैं। हम किसी प्रस्तावित वैकल्पिक सामग्री को निर्दिष्ट ग्रेड को चुपचाप बदलने के बजाय एक पृथक सामग्री प्रस्ताव के रूप में पहचानते हैं।

क्या प्लेट ब्लैंक्स में अंतिम मशीनिंग के लिए अनुमति शामिल हो सकती है?

हाँ। ब्लैंक ड्रॉइंग में डिलीवर किए गए आयामों और मशीनिंग अनुमति को अंतिम भाग के आयामों से अलग रूप से दर्शाया जाता है। कटिंग और कोई भी स्वीकृत तैयारी उस ड्रॉइंग और उसकी सामग्री आवश्यकता के आधार पर कोट की जाती है।

अपने प्लेट शेड्यूल के लिए कोट प्राप्त करें

अपना प्लेट शेड्यूल या ड्रॉइंग्स और गंतव्य भेजें। हमारा कोट ठीक उस ग्रेड, डिलीवरी स्थिति, अंतिम आयामों और मात्राओं को कवर करता है, साथ ही प्रसंस्करण, निरीक्षण दस्तावेज़ और वजन आधारित विवरण भी विस्तार से दिया गया है।

METDAX
एक कोटेशन प्राप्त करें
METDAX की खोज करें

भाषा

कारखाने से कोटेशन प्राप्त करें

अपने विनिर्देश भेजें या सामग्री की सूची संलग्न करें।

स्टील प्लेटें

इस पूछताछ का उत्तर देने के लिए आपकी जानकारी का उपयोग किया जाता है। गोपनीयता नीति

ruofan1901@gmail.com