Acasă » Produse » Profile, role și table din oțel » Rolă din oțel laminată la rece

Furnizor de role din oțel laminat la rece

Role anealate și role complet rigide pentru comenzi de prelucrare în regim de vânzare cu amănuntul

Bandă laminată la rece necoatată, cu grosimea de la 0,12 la 2,0 mm, disponibilă în calități comerciale și pentru tragere, în stări de livrare recoptă sau complet dură. Comportamentul la deformare depinde de combinația dintre calitate și stare de livrare, precum și de grosimea și starea suprafeței necesare pentru carcase, piese deformate sau pentru o ulterioară aplicare a unui strat de acoperire.

Grosimea benzii
0.12–2.0 mm
Lățimea benzii
600–1,500 mm
Starea materialului
Recoctate / duritate maximă
Opțiuni pentru diametrul interior al rolei
508 / 610 mm

Specificații de livrare pentru rolele laminat la rece

Dimensiuni și stări pentru gama noastră de role laminat la rece, neacoperite
ParametruGama sau opțiunea de livrareDetalii de comandă
Grosime0.12–2.0 mm0,0047–0,0787 in.; conversie rotunjită
Lățime600–1500 mm23,62–59,06 in.; conversie rotunjită
Diametrul interior al rolei508 sau 610 mmSelectați diametrul găurii mandrinei de primire
Opțiuni de materialSPCC; SPCD; DC01; DC03; ASTM A1008 CS / DSDenumirea completă și starea de livrare rămân pe comandă
Stări de duritateAnealat; 1/8 rigid, 1/4 rigid, 1/2 rigid și complet rigidCalitatea, starea de rigiditate și încercările de acceptare aplicabile sunt definite împreună
Formatul de livrareRole cu lățime totală; pregătire tăiată longitudinal sau în lungimi fixe, conform cerințeiPrelucrarea și dimensiunile finale sunt tarifate separat

Dimensiunile în milimetri constituie baza cataloagului. Oferta indică calitatea, starea de rigiditate și combinația grosime-lățime acceptate, geometria rolei și toleranța dimensională. Diametrul exterior maxim și greutatea individuală a rolei respectă limitele liniei de primire.

Role anealate și stări de rigiditate pentru laminare la rece

Material anealat pentru deformare

Anelarea restabilește ductilitatea după reducerea la rece. Materialul comercial sau pentru tragere, în starea anealată specificată, este punctul de plecare pentru carcase îndoită, panouri presate și piese similare. Calitatea necesară se alege în funcție de severitatea operației de deformare; anelarea singură nu transformă orice oțel într-o calitate pentru tragere profundă.

Banda complet rigidă pentru prelucrare ulterioară

Banda complet rigidă păstrează starea de ecruisare obținută prin laminarea la rece. Este potrivită pentru comenzi a căror operație următoare este specificată pentru această stare, inclusiv tratamente ulterioare de anelare sau acoperire adecvate. Îndoirile strânse și formele trase necesită o evaluare proprie a formabilității; starea complet rigidă nu este un înlocuitor direct pentru materialul anealat destinat stampilării.

Căutați o stare de rigiditate JIS sau o gamă de duritate.

Referință JIS G 3141 privind starea de rigiditate
Stare de rigiditateSimbol JISRockwell B (HRB)Vickers (HV)
1/8 rigid850–7195–130
1/4 rigid465–80115–150
1/2 rigid274–89135–185
Complet rigid1≥85≥170

Nu există nicio stare de rigiditate corespunzătoare. Resetați căutarea pentru a restaura tabelul.

Derulați orizontal pentru a vedea fiecare coloană.

Acestea sunt valori de referință JIS privind starea de rigiditate, nu rezultate ale încercărilor efectuate pe o anumită rolă, nici echivalente pentru calitățile ASTM și EN. Scala și forța de încercare trebuie să corespundă grosimii benzii. Pentru materiale subțiri este necesară o metodă de determinare a durității convenită; coloanele HRB și HV corespund unor scale diferite de încercare.

Calități laminat la rece SPCC, DC01 și ASTM

Opțiuni de materiale conform specificației
DesignațieSpecificațieIdentificarea materialuluiDecizia de achiziție
SPCCJIS G 3141Oțel laminat la rece de calitate comercialăSpecificați starea de revenire; garanțiile privind rezistența la tractiune și alungire necesită un acord explicit
SPCDJIS G 3141Oțel laminat la rece pentru tragereUtilizați starea de recoacere specificată și acceptarea corespunzătoare a formării
DC01EN 10130Produs plan din oțel cu conținut scăzut de carbon, laminat la recePăstrați designația EN, starea de livrare și cerințele privind suprafața
DC03EN 10130Produs plan din oțel cu conținut scăzut de carbon, pentru tragereSelectați în funcție de operația de tragere necesară, cu cerințele mecanice aplicabile
CS Tip A / BASTM A1008/A1008MOțel comercialIncludeți tipul și starea de livrare necesară pe linia de materiale americane
DS Tip A / BASTM A1008/A1008MOțel pentru tragereIncludeți tipul, cerințele de formare și baza de încercare aplicabilă

Calitatea materialului și starea de livrare

Rolele din SPCC, DC01 și oțel CS conform ASTM sunt oferite în baza standardelor și stărilor de livrare specificate. Alternativele propuse sunt enumerate separat pentru aprobare, împreună cu proprietățile lor de formare și cerințele de acceptare.

Starea suprafeței, uleiul și pregătirea pentru aplicarea stratului de protecție

Cerințe privind finisajul mat și cel lucios

Textura suprafeței influențează aspectul, lubrifierea și finisarea ulterioară. Finisajul mat și cel lucios sunt descrieri ale stării suprafeței; niciunul dintre ele nu stabilește o rugozitate specifică sau o calitate a suprafeței vizibile. O stare definită a suprafeței, o clasă de suprafață sau o cerință de rugozitate este tratată ca o condiție de comandă și este adaptată materialului selectat.

Uleiul protector și curățarea

Rolele neacoperite sunt livrate în starea convenită cu ulei sau fără ulei. Operațiile de vopsire, placare și lipire folosesc curățarea și pretratarea impuse de procesul ulterior.

Oțel neacoperit și produse acoperite

Gama noastră de oțel laminat la rece neacoperit furnizează suportul din oțel. Rolele zincate și cele pre-vopsite adaugă o masă specificată de zinc sau un sistem de vopsea; aceste cerințe privind suprafața finită aparțin comenzii separate pentru produsele acoperite.

Toleranțe ale benzii și potrivirea rolelor

Grosimea zecimală și acceptarea

O grosime exprimată zecimal indică grosimea oțelului care intră în scule. Comanda definește grosimea nominală sau minimă, toleranța acesteia și baza de măsurare. Eticheta de calibru însoțește această valoare, fără să o înlocuiască. Variația grosimii este importantă la o matriță de formare, la o îmbinare sau într-un ansamblu strâns.

Lățimea benzii, marginile și alimentarea

Pentru o cerere de bandă tăiată longitudinal, lățimea finită și toleranța acesteia se asociază cu cerințele privind burr-ul, starea marginilor și curbura. Acestea controlează modul în care banda se deplasează prin role și ghiduri de poziționare. Rolele de lățime completă și benzile pregătite rămân linii separate în ofertă; dimensiunile acceptate ale benzii tăiate și domeniul de aplicare al marginilor sunt specificate înainte de prelucrare.

Diametrul interior, diametrul exterior și greutatea rolei

Opțiunile de diametru interior de 508 mm și 610 mm identifică ajustaje diferite ale mandrinei. Diametrul exterior și greutatea maximă individuală completează limitele de recepție, iar sensul de înfășurare și orientarea capului rolei influențează alimentarea. Pentru cererile de lungimi tăiate se adaugă cerințe privind nivelarea, lungimea finită și planitatea, în locul limitelor de alimentare cu rolă.

Material laminat la rece pentru piese formate și linii de acoperire

Cabinete, carcase și mobilier

Ușile îndoite, carcasele echipamentelor și piesele de mobilier combină potrivirea dimensională cu o suprafață finită vizibilă. Selecția materialului ține cont de rază de îndoire și de secvența de formare; starea suprafeței și cea a uleiului depind de procesul planificat de vopsire sau placare. Materialul recopt de calitate comercială face parte din această rută de selecție.

Componente presate și trase

Un recipient tras sau un panou adâncit întind materialul dincolo de o simplă îndoire. Specificația pentru tragere și starea de recoacere sunt deci esențiale, alături de grosime și geometria sculelor. Încercările mecanice sau de formare necesare fac parte din acceptarea materialului.

Materie primă pentru acoperirea ulterioară

O linie de acoperire poate necesita materie primă în stare „full-hard” sau recoptă, în funcție de secvența termică și de formare. Programul materialului identifică starea de intrare, compoziția chimică și pregătirea suprafeței.

Inspecția benzii laminate la rece

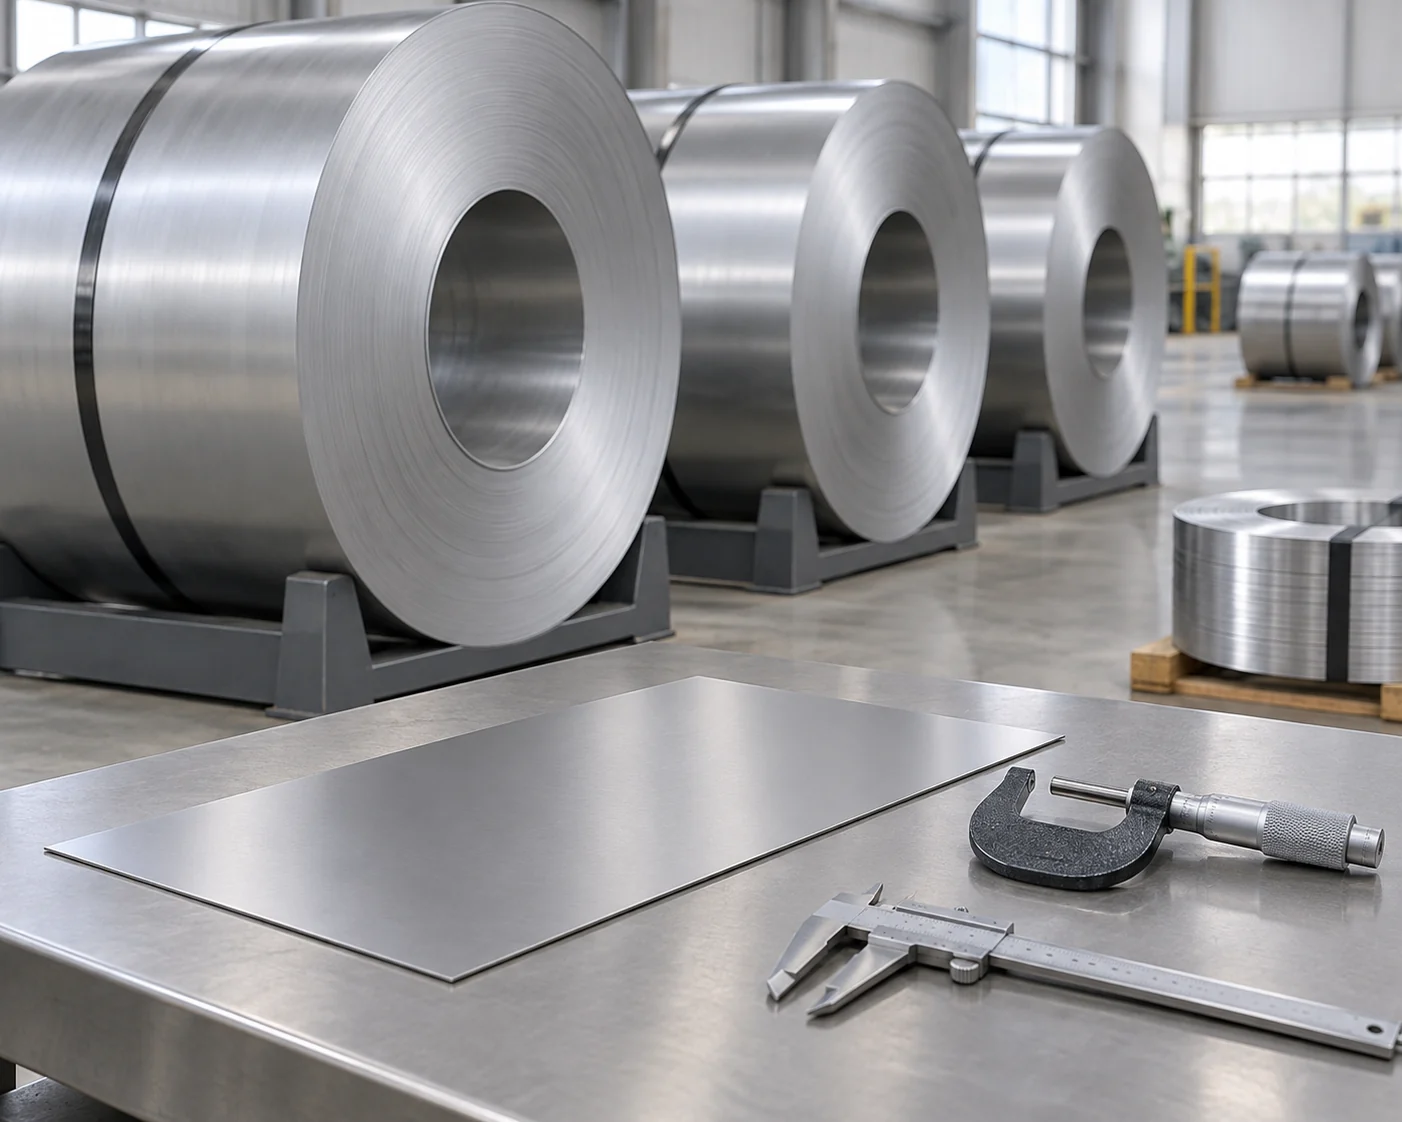
Eșantion subțire din bandă laminată la rece lângă un micrometru și un calibru aflate în repaus

Grosime, lățime și starea marginilor

Verificările respectă grosimea zecimală și lățimea benzii comandate. Pentru benzile pregătite, domeniul de inspecție include, de asemenea, starea specificată a marginilor, burr-ul și curbura. Pozițiile de măsurare și limitele de acceptare sunt păstrate în înregistrarea dimensională.

Starea de revenire și încercările materialelor

Înregistrarea materialului identifică calitatea și starea de livrare specificate. Verificările de duritate sau rezistență la tractiune necesare folosesc metoda, baza de eșantionare și condițiile de grosime aplicabile. O etichetă de revenire, în sine, nu înlocuiește rezultatul unei încercări mecanice solicitate.

Starea suprafeței și a înfășurării

Inspeția ia în considerare zgârieturile, coroziunea, urmele de manipulare și starea specificată a uleiului sau a finisajului. Verificările înfășurării acoperă înfășurarea aliniată și eventualele deteriorări de la marginile benzii sau în zona centrală a rolei. Cerința acceptată privind suprafața este evaluată pe partea specificată a benzii.

Identificarea rolelor și înregistrările de încercări

Numărul de bobină de pe fiecare rând al listei de ambalare leagă banda livrată de calitatea, starea de revenire și înregistrările de inspecție necesare.

Înregistrări de recepție pentru bobinele din oțel laminat la rece

Calitate și stare de revenireDimensiunile benziiIdentificare bobinăRezultatele testelor necesare

Prețuri și ambalare pentru export pentru bobinele din oțel laminat la rece

Prețuri la cantitate pentru calitate, stare de revenire și dimensiunea benzii

Prețurile la cantitate indică calitatea, starea de revenire, dimensiunea benzii și unitatea de greutate netă. Decuparea, nivelarea, pregătirea suprafeței, ambalarea și transportul sunt detaliate separat; o tonă metrică echivalează cu 1.000 kg.

Protecție pentru benzi subțiri neacoperite

Oțelul laminat la rece necesită protecție uscată în timpul transportului și depozitării. Ambalarea combină benzi și suporturi sigure cu bariera de umiditate convenită, protecția marginilor și protecția ochiului bobinei. Starea uleiului este coordonată cu această gamă de ambalare; ambalarea nu înlocuiește depozitarea corespunzătoare în mediu uscat după deschiderea bobinei.

Loturi, identificare bobine și expediere

Grosimi, calități și stări de revenire diferite formează linii de aprovizionare separate. Fiecare linie respectă lotul minim acceptat și termenii de producție sau expediere. Lista de ambalare indică numărul bobinei, dimensiunea benzii, starea și greutățile nete și brute individuale, iar orientarea descărcării este definită pentru expediere.

Întrebări privind achiziționarea bobinelor din oțel laminat la rece

Este potrivită bobina recoptă nevopsită pentru o finiță expusă lucioasă?

Recoptă nevopsită descrie o stare de livrare și de suprafață; nu garantează o față vizibilă lucioasă. Pentru o piesă expusă, comanda specifică clasa de suprafață necesară sau eșantionul de finiță aprobat, împreună cu procesul planificat de curățare și finisare. Materialul recopt nevopsit este cotat în starea sa proprie, nu ca înlocuitor pentru o cerință de suprafață lucioasă.

Ce trebuie să reproducă un test de deformare?

Un test util folosește calitatea, starea de revenire, grosimea, direcția de laminare și starea suprafeței sau a uleiului prevăzute, împreună cu sculele și lubrifiantul utilizate în producție. Criteriile de acceptare devin parte integrantă a cerințelor aprobate privind materialul. Un eșantion cu o stare diferită nu poate stabili performanța de deformare a bobinei propuse pentru producție.

Poate conține banda livrată îmbinări sudate?

Comanda stabilește dacă sunt permise îmbinări, modul de marcare al acestora și tratamentul porțiunii afectate de bandă. Operațiunile de alimentare continuă care impun absența îmbinărilor păstrează această condiție în ofertă și în specificația de recepție.

Cum identific suprafața care va fi vizibilă după deformare?

Identificați fața expusă pe desenul piesei sau în cerințele privind materialul, inclusiv clasa de suprafață, finița și criteriile de acceptare. Pentru alimentarea directă din bobină, orientarea înfășurării și a alimentării leagă această față de linia de recepție. Cerința convenită privind fața rămâne în cadrul domeniului de inspecție al bobinei.

Este protejată bobina din oțel laminat la rece împotriva coroziunii după dezambalare?

Oțelul neacoperit rămâne dependent de starea specificată a uleiului și de manipularea în mediu uscat. Barierelor de transport le protejează bobina ambalată; atelierul de recepție asigură depozitarea corespunzătoare și pregătirea planificată a suprafeței după deschidere.

Solicitați o ofertă pentru comanda dvs. de bobine din oțel laminat la rece

Trimiteți programul dvs. de bobine din oțel laminat la rece, cerințele privind suprafața și limitele liniei de recepție. Vă oferim prețul pentru calitatea și starea de revenire selectate, împreună cu dimensiunile benzii, pregătirea, ambalarea și termenii de expediere.

METDAX
Obțineți o ofertă
Căutați METDAX

Limbă

Obțineți o ofertă direct de la fabrică

Trimiteți-ne specificațiile sau atașați o listă de materiale.

Rolă din oțel laminată la rece

Informațiile dvs. sunt utilizate pentru a răspunde acestei interogări. Politica de confidențialitate

ruofan1901@gmail.com