Points clés
Commencez à partir de la commande acceptée
Utiliser la désignation Schedule acceptée et la version révisée du bon de commande comme base de comparaison. Rapprocher chaque article offert et chaque dérogation à cette base, puis reporter ces mêmes références sur la liste d’emballage et le registre de réception.
Rendre visible tout changement proposé de procédé de fabrication. Les descriptions pour tube soudé par résistance (ERW) et tubes en acier au carbone sans soudure indiquent les procédés de fabrication distincts ; un prix inférieur n’approuve pas une substitution.
Vous devez d’abord préparer votre demande ? Utilisez la checklist RFQ pour tubes.
Comparez les prix sur la base de la même quantité et des mêmes conditions de livraison
Un prix au mètre linéaire ne peut être comparé à un prix à la tonne qu’une fois que les deux sont fondés sur les mêmes dimensions, longueur et base de masse du tube. Précisez si la masse facturée est calculée à partir des dimensions nominales ou obtenue par pesée réelle. Précisez également si les raccords d’accouplement, le revêtement et l’emballage sont inclus. La masse nette du tube et la masse brute de l’expédition répondent à des questions différentes.
Indiquez clairement la destination et l’Incoterm à côté du prix du matériau. La livraison au port et la livraison dans la zone de réception impliquent des responsabilités différentes en matière de fret et de manutention. Pour une commande comportant des dimensions variées, précisez également, ligne par ligne, la quantité minimale de lot, la tolérance quantitative et le calendrier de production, plutôt que de les masquer dans un total unique. Les conversions ci-dessous permettent de concilier les unités ; elles ne définissent pas le nombre de pièces dans une botte fournisseur.
Faites glisser pour afficher toutes les colonnes.
| Unité de commande | Relation métrique | Vérification achat |
|---|---|---|
| 1 pied international | 0,3048 m exactement | Convertir la longueur linéaire sans modifier la longueur de coupe commandée |
| 1 tonne métrique | 1 000 kg exactement | Faire la distinction entre tonnes métriques et tonnes courtes américaines |
| 1 tonne courte américaine | 2 000 lb = 907,18474 kg exactement | Utiliser la même unité de masse lors de la comparaison des offres |
| 1 livre | 0,45359237 kg exactement | Conserver inchangée la base de pesée réelle ou théorique |
Reliez le numéro de coulée au matériau livré
Le numéro de coulée identifie la fusion sidérurgique. Un lot de fabrication ou d’inspection peut désigner un groupe de production ultérieur, donc ces deux références ne sont pas automatiquement identiques. La traçabilité exige un lien documenté entre le tube fourni, ses marquages ou étiquettes, la liste d’emballage et le certificat d’essai de matière correspondant. Un certificat mentionnant une nuance familière mais sans lien avec la livraison ne suffit pas à établir ce lien.
Vérifiez l’émetteur, la référence du certificat, la norme de matériau, la nuance, l’identité du numéro de coulée ou du lot, ainsi que les résultats déclarés, par rapport au bon de commande. Liez systématiquement les résultats d’analyse chimique et d’essais mécaniques au matériau qu’ils représentent. Si un type de document d’inspection, un essai supplémentaire ou la présence d’un témoin de l’acheteur est requis, précisez-le avant l’acceptation de la commande. Le certificat du système qualité de l’entreprise, la liste de certification produit et le certificat d’essai de matière remplissent des fonctions distinctes et doivent rester des documents séparés.
Vérifier les dimensions spécifiées par rapport à leurs limites réelles
Dimensions de référence et registres des instruments
L’inspection dimensionnelle nécessite les dimensions de référence commandées et les tolérances applicables. Vérifiez le diamètre extérieur (DE), l’épaisseur de paroi, la longueur, la circularité et la géométrie des extrémités requise pour le raccordement. Enregistrez l’instrument utilisé, les emplacements d’inspection et les résultats afin qu’une anomalie puisse être retracée jusqu’à un article spécifique. Une seule mesure du diamètre extérieur ne permet pas de déterminer l’épaisseur de paroi ni la circularité sur toute la section.
L’épaisseur nominale est une désignation, non une garantie que chaque mesure corresponde à cette valeur. La spécification produit définit les écarts autorisés. N’appliquez pas une même tolérance d’épaisseur aux tubes en acier au carbone, aux tubes soudés en acier inoxydable, aux tubes structurels et aux gaines électriques. Le plan d’échantillonnage doit aussi préciser son champ d’application : mesures ponctuelles et examen sur toute la longueur constituent des activités d’inspection différentes. Le guide des dimensions et désignations Schedule des tuyaux permet d’identifier la géométrie de référence avant l’application des limites d’acceptation.
Préciser la méthode d’essai et sa portée avant la production
Les essais hydrostatiques et les examens non destructifs ne fournissent pas les mêmes informations. Un essai de pression vérifie le produit dans ses conditions d’essai spécifiées ; une méthode non destructive détecte les discontinuités couvertes par cette méthode et ses critères d’acceptation. La spécification produit détermine les essais requis et les alternatives autorisées. Tout examen supplémentaire doit préciser la méthode, la portée, le niveau d’acceptation et les exigences de rapport.
Un plan d’inspection doit distinguer les contrôles de production courants, l’examen des documents, les activités sous témoignage et les points d’arrêt. Identifiez l’événement nécessitant la présence de l’acheteur et la libération requise avant la prochaine opération. Les essais réalisés à l’usine restent également distincts des essais sur site du système de tuyauterie achevé. Pour tube de conduite API 5L, conservez ensemble la nuance spécifiée, le niveau de spécification produit et toutes les exigences de service complémentaires, plutôt que de demander un certificat d’inspection général.
Inspecter la jonction finie et le revêtement
Les opérations de transformation modifient les zones destinées à être assemblées ou exposées en service. Les vérifications des filetages doivent porter sur le système de filetage commandé ; celles des rainures, sur le profil du raccord d’accouplement sélectionné ; celles des extrémités soudées, sur la préparation spécifiée. Identifiez les dommages présents à l’entrée du tube et sur les surfaces d’assemblage avant que les protecteurs d’extrémité ne les recouvrent. Le guide des extrémités et des revêtements explique quels détails doivent figurer dans chaque description de jonction.
Pour les tubes revêtus, liez le registre d’inspection à la préparation requise, au système de revêtement, à la couverture et à l’épaisseur. Incluez le traitement des zones dénudées (cutbacks) et des extrémités transformées. Des contrôles visuels de couleur seuls ne permettent pas d’établir l’épaisseur ou la continuité du film. Notre tube en acier revêtu Les commandes de tubes revêtus doivent inclure ces détails de finition en complément de la norme applicable aux tubes. Toute méthode de réparation et les critères d’acceptation des réparations doivent se fonder sur la spécification de revêtement convenue, et non sur des instructions générales de retouche.
Rapprocher les lots par article, longueur et nombre d’unités
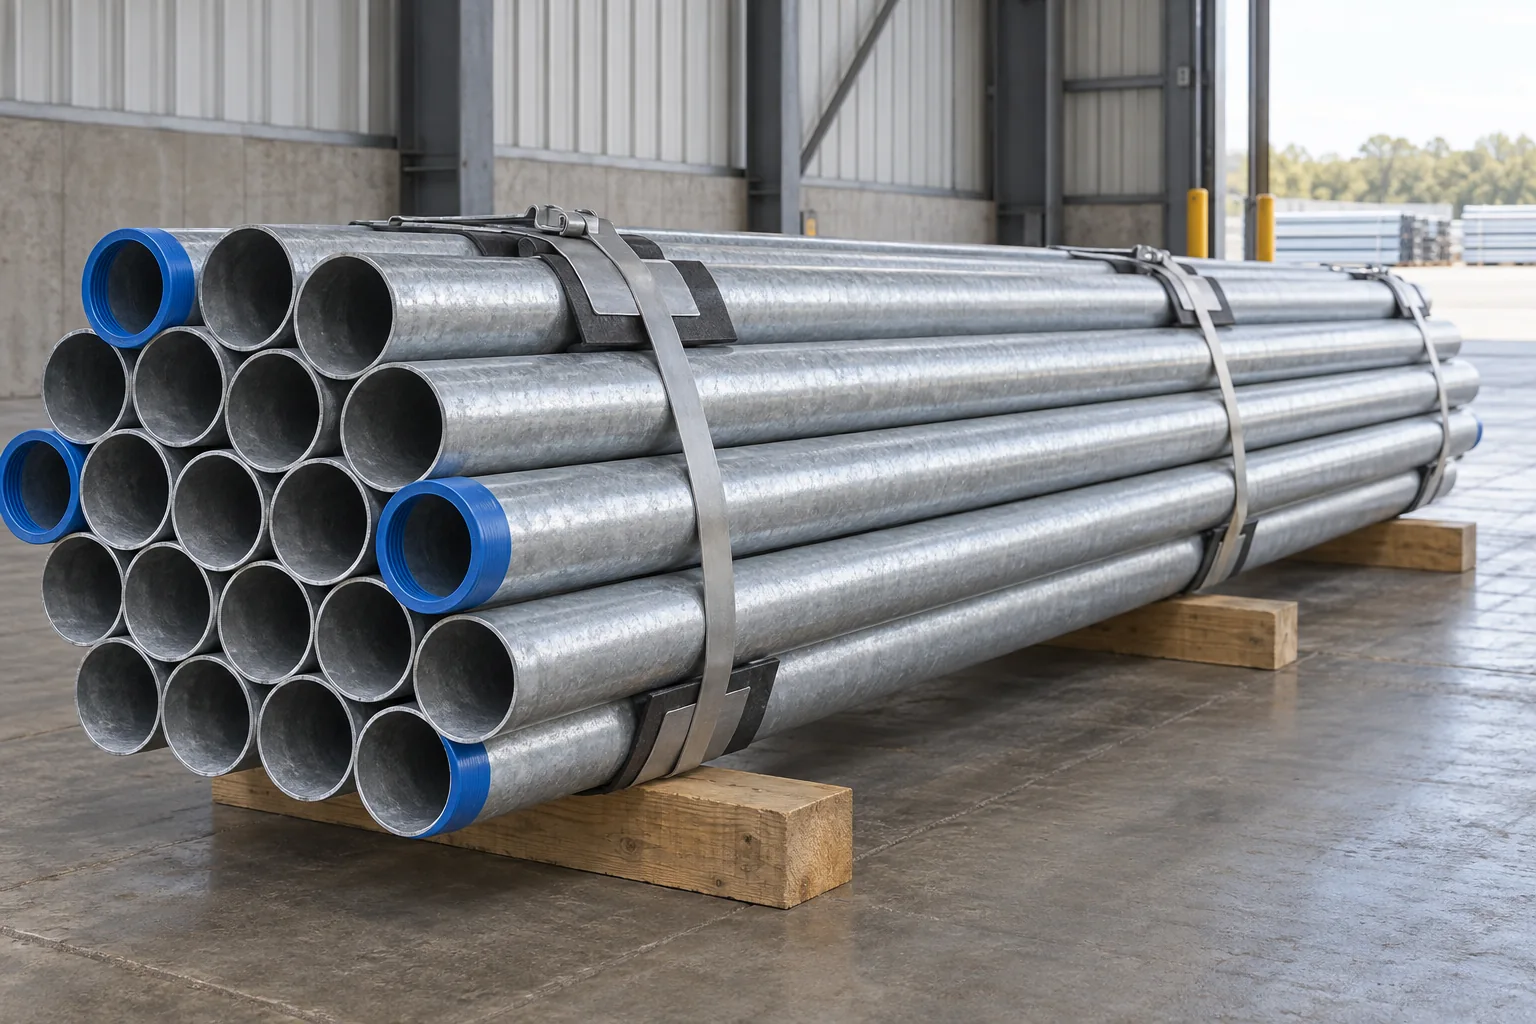
La liste de colisage doit indiquer la désignation du tube, son diamètre nominal, son épaisseur de paroi (Schedule), sa longueur, le nombre de pièces et la référence du colis ou de l’expédition. Lorsque la traçabilité par numéro de coulée est requise, il convient de préserver le lien avec le numéro de coulée ou le lot de fabrication. Les colis contenant des dimensions mélangées doivent porter des identifiants distincts, et les raccords d’accouplement ou pièces de raccordement livrés en vrac nécessitent des lignes de colisage séparées avec comptage précis. Le poids total de l’expédition ne permet pas de compenser une dimension manquante ou un déficit quantitatif d’accessoires.
Les protections et supports doivent préserver la préparation des extrémités et la finition commandées durant la manutention. Avant de décharger les bottes en stock général, vérifiez tout déplacement éventuel, l’écrasement des extrémités et les dommages causés par les feuillards. Signalez tout emballage humide ou eau piégée susceptible d’affecter une surface galvanisée. Conservez les références d’emballage fournies après ouverture des bottes afin de pouvoir toujours rapprocher chaque article de ses documents associés.
Un registre de réception : du résultat à la décision
Enregistrer l’écart par rapport à la commande réelle
L’exemple ci-dessous illustre une divergence quantitative hypothétique, non une tolérance d’inspection ni une règle d’échantillonnage. Le bon de commande PO-EX Rév. A exige 80 pièces pour l’article P-01. La liste de colisage PL-EX Rév. A indique également 80 pièces, mais le comptage à réception fait état de 78 pièces.
| Article à enregistrer | Exemple complété |
|---|---|
| Matériau / lot | P-01, colis EX-B01, référence au numéro de coulée conservée sur le document de colisage |
| Fondement de l’exigence | Bon de commande PO-EX Rév. A et liste de colisage PL-EX Rév. A : 80 pièces |
| Résultat observé | 78 pièces reçues ; pénurie de deux pièces |
| Disposition immédiate | Enregistrer une réception partielle de 78 pièces ; maintenir le solde en attente |
| Réponse du fournisseur et clôture | La réponse hypothétique confirme le remplacement de deux pièces ; la divergence quantitative n’est clôturée qu’après comptage de la livraison de remplacement |
| Autres contrôles d’acceptation | Le matériau, les dimensions, les extrémités et la finition conservent chacun leur propre statut d’inspection |
Ne clôturer que le problème effectivement résolu
Une pénurie ne signifie pas, en soi, que les 78 pièces reçues sont défectueuses. Une anomalie dimensionnelle ou une incertitude d’identité exige la séparation du matériel concerné. Liez chaque écart à ses preuves requises et à sa disposition définie ; la clôture de ce décompte n’entraîne pas celle des autres contrôles d’acceptation.
Contrôles à la réception et actions à enregistrer
Appliquez les exigences d’achat et d’inspection convenues pour le lot réel. Associez à chaque résultat la référence de l’article ou du colis concerné ; les photographies d’un écart doivent en montrer clairement l’emplacement et l’échelle.
| Vérifier | Enregistrer | Si non résolu |
|---|---|---|
| Documents et identification | Révision du bon de commande, identification de l’article/colis, liaison requise avec le numéro de coulée ou le lot, et documents de libération | Séparer le matériel dont l’identification reste incertaine et demander les documents requis |
| Quantité | Comptage et longueurs reçus par article de commande ; accessoires comptés séparément | Enregistrer une réception partielle en cas de pénurie et maintenir le solde en attente |
| Dimensions et raccordements accessibles | Mesures réelles, emplacements, instrument utilisé et limites de référence applicables | Séparer le matériel concerné en attendant que les parties responsables définissent la disposition à appliquer |
| Finition et état de l’emballage | Emplacement des dommages, quantité affectée, état du revêtement ou des extrémités, et photographies identifiées | Conserver les éléments de preuve et convenir de la réparation ou autre disposition spécifiée |
| Clôture de l’écart | Réponse du fournisseur, action acceptée, et vérification du remplacement ou de la réparation | Maintenir ouverts les autres contrôles d’acceptation ainsi que les éléments en attente |
Questions fréquentes
Comment comparer un devis au mètre linéaire avec un devis à la tonne ?
Commencez par concilier les dimensions, la longueur et la base de masse du tube. Précisez s’il s’agit d’une masse théorique ou d’un pesage réel, utilisez la même unité de masse, et vérifiez si les pièces de raccordement, les revêtements, l’emballage et les responsabilités logistiques sont inclus.
Une correspondance de nuance sur le certificat prouve-t-elle la traçabilité ?
Non. Le document doit établir un lien entre les tubes livrés (et leurs marquages ou étiquettes) et la liste de colisage ainsi que le numéro de coulée ou le lot pertinent. Une nuance familière, sans ce lien explicite, ne garantit pas la traçabilité du matériau.
Que dois-je enregistrer lors de la réception d’un colis endommagé ou erroné ?
Enregistrez l’article concerné, son emplacement et sa quantité, conservez la référence du colis, et prenez des photographies qui identifient clairement le problème et son ampleur. Séparez tout matériel dont l’identité, les dimensions ou l’état restent incertains jusqu’à ce que sa disposition soit déterminée.
L’essai hydrostatique usine fixe-t-il la pression de service du tube ?
Il s’agit d’un essai d’acceptation en fabrication réalisé dans les conditions spécifiées. La pression de service admissible est déterminée par la conception de l’installation, à partir du matériau, des dimensions, de la température, des joints et des règles de conception applicables.
Que doit indiquer la liste d’emballage pour des tubes de diamètres mixtes ?
Elle doit distinguer les articles commandés, les dimensions, les épaisseurs de paroi, les longueurs finies et les quantités, avec les références requises de numéro de coulée ou de lot. L’identification des faisceaux relie ces mentions au matériel physique reçu.
Les points d’arrêt inspection peuvent-ils être ajoutés après la fin de la production ?
Un point d’arrêt doit être convenu avant le passage de l’étape correspondante. Le plan d’inspection définit suffisamment tôt les exigences relatives aux essais, aux notifications et aux libérations, afin de permettre l’activité de témoignage ou d’acceptation requise.
Fondement technique et portée des sources
Fondement technique : la spécification du produit commandé fournit les exigences d’acceptation ; le domaine public de la norme ASTM A53/A53M-24 identifie la famille d’exemples de produits. Les quantités reçues et la disposition des écarts sont données à titre illustratif.