Principais pontos
Comece a Partir do Pedido Aceito
Utilize o número de Schedule aceito e a revisão da ordem de compra como base de comparação. Relacione cada item ofertado e exceção a essa base, transferindo então as mesmas referências para a lista de embalagem e o registro de recebimento.
Mantenha visível qualquer alteração proposta na rota de fabricação. As descrições para tubo ERW e tubos de aço ao carbono sem costura mostram rotas produtivas distintas; um preço menor não autoriza uma substituição.
Precisa preparar primeiro a solicitação? Use a lista de verificação para RFQ de tubos.
Compare preços com base na mesma quantidade e condições de entrega
Um preço por unidade de comprimento não pode ser comparado com um preço por tonelada até que ambos usem a mesma base de dimensões, comprimento e massa do tubo. Identifique se a massa faturada é calculada a partir das dimensões nominais ou obtida por pesagem real. Identifique também se acoplamentos, revestimento e embalagem estão incluídos. A massa líquida do tubo e a massa bruta do embarque respondem a perguntas diferentes.
Mantenha o destino e o termo de entrega visíveis ao lado do preço do material. A entrega no porto e a entrega no pátio de recebimento implicam responsabilidades diferentes de frete e manuseio. Um pedido com bitolas variadas também exige que o lote mínimo, a tolerância de quantidade e o cronograma de produção sejam informados por linha de item, em vez de ficarem ocultos em um único total. As conversões abaixo conciliam as unidades; elas não definem o número de peças por feixe do fornecedor.
Deslize para visualizar todas as colunas.
| Unidade de pedido | Relação métrica | Verificação de compra |
|---|---|---|
| 1 pé internacional | 0,3048 m exatamente | Converta metros lineares sem alterar o comprimento de corte solicitado |
| 1 tonelada métrica | 1.000 kg exatamente | Diferencie toneladas de toneladas curtas norte-americanas |
| 1 tonelada curta norte-americana | 2.000 lb = 907,18474 kg exatamente | Use a mesma unidade de massa ao comparar ofertas |
| 1 libra | 0,45359237 kg exatamente | Mantenha inalterada a base de pesagem real ou teórica |
Vincule o número de corrida ao material entregue
O número de corrida identifica a corrida de aciaria. Um lote de fabricação ou inspeção pode identificar um grupo produtivo posterior, portanto essas duas referências não são automaticamente idênticas. A rastreabilidade exige um vínculo documentado entre o tubo fornecido, suas marcações ou etiquetas, a lista de embalagem e o respectivo certificado de ensaio de material. Um certificado com um nome de grau familiar, mas sem ligação com a entrega, não é suficiente para estabelecer esse vínculo.
Verifique o emissor, a referência do certificado, a norma do material, o grau, a identidade da corrida ou do lote e os resultados informados em relação à ordem de compra. Mantenha os resultados de análise química e ensaios mecânicos associados ao material que representam. Se for exigido um tipo específico de documento de inspeção, ensaio adicional ou testemunha do comprador, especifique-o antes da aceitação da ordem. O certificado do sistema de qualidade da empresa, a listagem de produto e o certificado de ensaio de material têm finalidades distintas e devem permanecer como registros separados.
Meça as dimensões especificadas contra seus limites reais
Dimensões de Referência e Registros de Instrumentos
A inspeção dimensional exige as dimensões de referência solicitadas e as tolerâncias aplicáveis. Verifique o diâmetro externo (OD), espessura da parede, comprimento, redondeza e geometria das extremidades exigidas para a conexão. Registre o instrumento utilizado, os locais de inspeção e os resultados, para que qualquer questão possa ser rastreada até um item específico. Uma única leitura do diâmetro externo não determina a espessura da parede nem a redondeza em toda a seção.
A espessura nominal da parede é uma designação, não uma garantia de que todas as leituras correspondam a esse valor. A especificação do produto define a variação permitida. Não aplique uma única tolerância de espessura em tubos de aço carbono, tubos soldados de aço inoxidável, tubos estruturais e eletrodutos. Um plano de amostragem também exige que seu escopo seja declarado: leituras amostrais e exame ao longo de todo o comprimento são atividades de inspeção distintas. O guia de dimensões e Schedule de tubos ajuda a identificar a geometria de referência antes da aplicação dos limites de aceitação.
Especifique o método de ensaio e sua abrangência antes da produção
Os ensaios hidrostáticos e os ensaios não destrutivos não fornecem informações idênticas. Um ensaio de pressão verifica o produto sob suas condições específicas de ensaio; um método não destrutivo detecta descontinuidades cobertas por aquele método e pelos critérios de aceitação. A especificação do produto determina os ensaios exigidos e as alternativas permitidas. Ensaios adicionais exigem a indicação explícita do método, da abrangência, do nível de aceitação e do requisito de relatório.
Um plano de inspeção deve distinguir verificações rotineiras na produção, revisão de documentos, atividades testemunhadas e pontos de parada. Identifique o evento que exige a presença do comprador e a liberação necessária antes da próxima operação. Os ensaios realizados na usina também permanecem distintos do ensaio de campo no sistema de tubulação concluído. Para tubo de linha API 5L, mantenha juntos o grau especificado, o nível da especificação do produto e quaisquer requisitos suplementares de serviço, em vez de solicitar um certificado geral de inspeção.
Inspeccione a conexão e o revestimento finalizados
O processamento altera as áreas que serão unidas ou expostas em serviço. As verificações de rosca exigem o sistema de rosca solicitado; as verificações de ranhura exigem o perfil do acoplamento selecionado; as extremidades de solda exigem a preparação especificada. Identifique danos nas entradas dos tubos e nas superfícies de acoplamento antes que os protetores de extremidade os cubram. O guia de extremidades e revestimentos explica quais detalhes devem constar em cada descrição de conexão.
Para tubos revestidos, vincule o registro de inspeção à preparação exigida, ao sistema de revestimento, à cobertura e à espessura. Inclua o tratamento das áreas descascadas (cutbacks) e das extremidades processadas. Verificações visuais de cor isoladas não estabelecem a espessura ou a continuidade da película. Nosso tubo de aço revestido Os pedidos de tubos revestidos exigem esses detalhes de acabamento juntamente com a norma do tubo. Qualquer método de reparo e sua aceitação devem seguir a especificação de revestimento acordada, em vez de uma instrução genérica de retoque.
Conciliem os fardos por item, comprimento e contagem
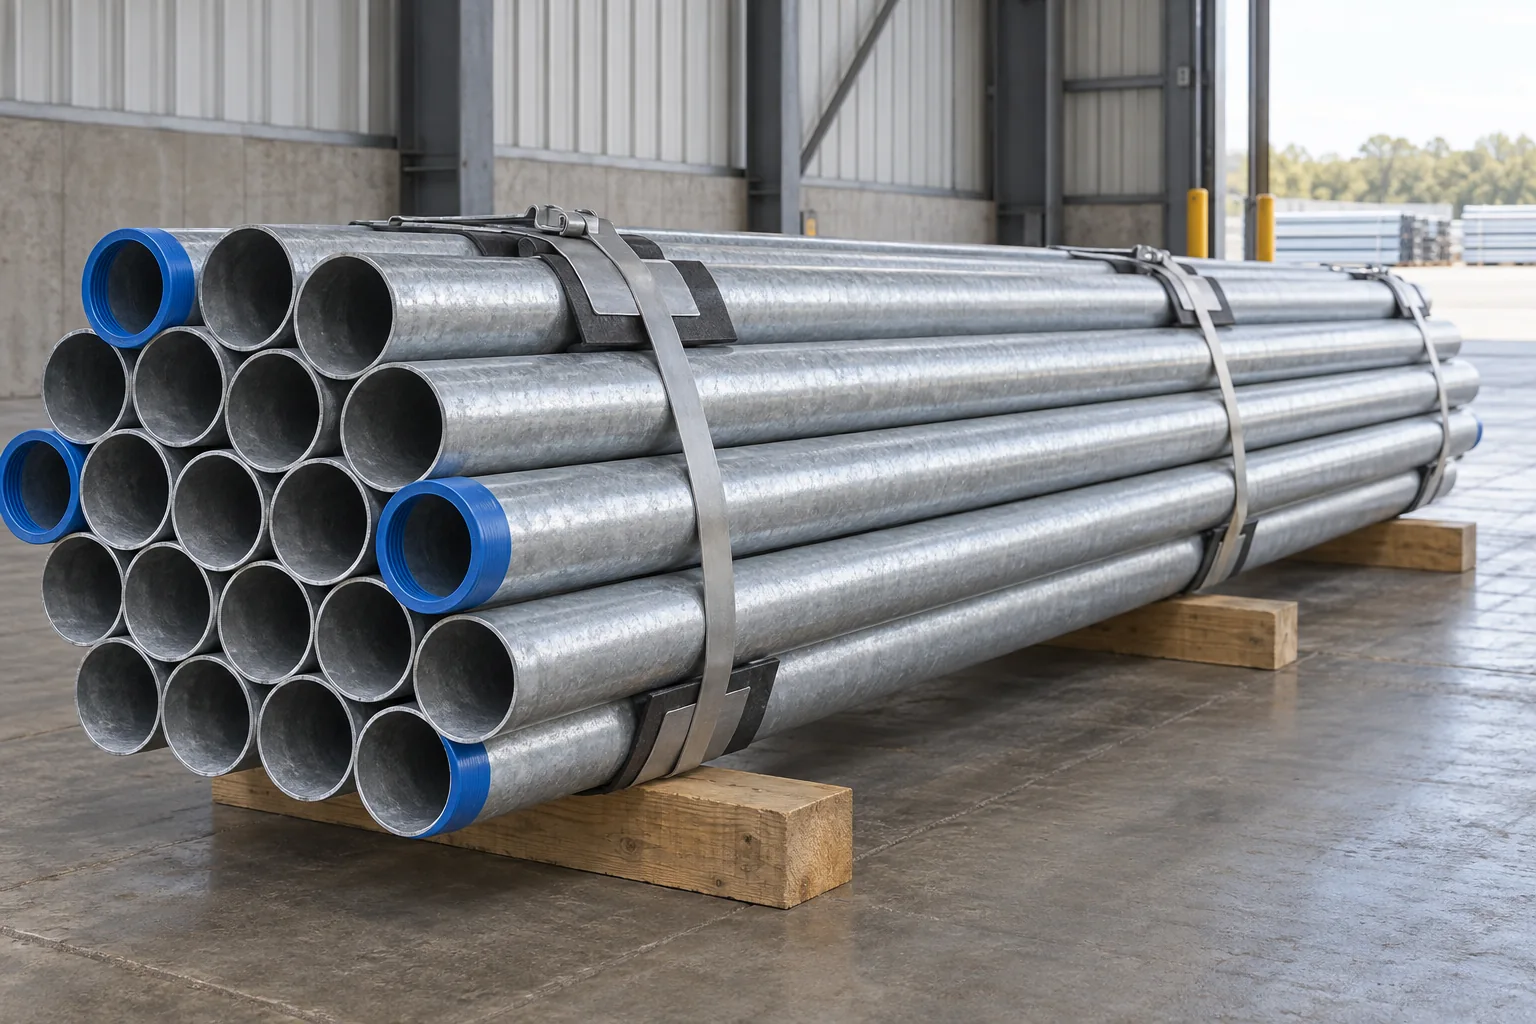
A lista de embalagem deve indicar o item do tubo, tamanho, espessura de parede, comprimento, quantidade de peças e referência do fardo ou da remessa. Quando for exigida a rastreabilidade por número de corrida, mantenha o vínculo com o número de corrida ou lote de fabricação. Fardos com tamanhos mistos devem ter identificações distintas, e luvas ou conexões soltas devem constar em entradas separadas na embalagem, com contagem individual. O peso total da remessa não permite identificar um tamanho faltante ou uma quantidade insuficiente de acessórios.
Protetores e suportes devem preservar a preparação das extremidades e o acabamento especificados no pedido durante o manuseio. Inspecione os fardos quanto a deslocamento, extremidades amassadas e danos nas cintas antes de descarregá-los no estoque geral. Registre embalagens úmidas ou água retida sempre que possam afetar uma superfície galvanizada. Mantenha as referências de embalagem fornecidas disponíveis mesmo após a abertura dos fardos, para que os itens individuais ainda possam ser conciliados com seus documentos.
Um Registro de Recebimento: do Resultado à Disposição
Registrar a diferença em relação ao pedido efetivo
O exemplo a seguir é uma discrepância hipotética de quantidade, não uma tolerância de inspeção nem uma regra de amostragem. A ordem de compra PO-EX Rev A exige 80 peças do item P-01. A lista de embalagem PL-EX Rev A também lista 80 peças, mas a contagem no recebimento foi de 78.
| Registrar item | Exemplo concluído |
|---|---|
| Material / lote | P-01, fardo EX-B01, referência do número de corrida mantida no registro de embalagem |
| Base do requisito | PO-EX Rev A e PL-EX Rev A: 80 peças |
| Resultado observado | 78 peças recebidas; falta de duas peças |
| Destinação imediata | Registrar recebimento parcial de 78 peças; manter o saldo pendente |
| Resposta e encerramento pelo fornecedor | Resposta hipotética confirma a reposição de duas peças; encerrar a discrepância de quantidade somente após a contagem do recebimento da reposição |
| Outras verificações de aceitação | Material, dimensões, extremidades e acabamento mantêm seu próprio status de inspeção |
Encerrar apenas a questão que foi resolvida
Uma falta não implica, por si só, que as 78 peças recebidas sejam defeituosas. Uma preocupação dimensional ou de identidade exige a separação do material afetado. Mantenha cada discrepância vinculada às evidências e à destinação exigidas; o encerramento desta contagem não encerra as demais verificações de aceitação.
Verificações na Recepção e a Ação a Registrar
Siga os requisitos de compra e inspeção acordados para o lote efetivo. Registre a referência do item ou fardo com cada resultado; fotografias de uma discrepância devem mostrar sua localização e escala.
| Verificar | Registrar | Se não resolvido |
|---|---|---|
| Documentos e identidade | Revisão da ordem de compra, identidade do item/fardo, vínculo exigido com o número de corrida ou lote e liberações | Separar o material com identidade não resolvida e solicitar os registros exigidos |
| Quantidade | Contagem e comprimentos recebidos por item do pedido; acessórios contados separadamente | Registrar recebimento parcial para faltas e manter o saldo pendente |
| Dimensões e conexões acessíveis | Leituras reais, locais, instrumento utilizado e limites de referência aplicáveis | Separar o material afetado enquanto as partes responsáveis definem sua destinação |
| Acabamento e condição da embalagem | Local do dano, quantidade afetada, condição do revestimento/extremidades e fotografias identificadas | Preservar as evidências e acordar o reparo especificado ou outra destinação |
| Encerramento da discrepância | Resposta do fornecedor, ação acordada e verificação da reposição ou do reparo | Manter abertas as demais verificações de aceitação e os itens pendentes |
Perguntas frequentes
Como comparar uma cotação por metro com uma cotação por tonelada?
Primeiro, concilie as dimensões do tubo, o comprimento e a base de massa. Identifique se a massa é teórica ou obtida por pesagem real, utilize a mesma unidade de massa e verifique se estão incluídos acessórios, revestimentos, embalagem e responsabilidades logísticas.
Uma correspondência de grau no certificado comprova rastreabilidade?
Não. O registro deve vincular o tubo entregue e suas marcações ou etiquetas à lista de embalagem e ao número de corrida ou lote relevante. Um nome familiar de grau, sem esse vínculo, não estabelece rastreabilidade do material.
O que devo registrar ao receber um fardo danificado ou incorreto?
Registre o item afetado, sua localização e quantidade, mantenha a referência do fardo e tire fotografias que identifiquem claramente o problema e sua escala. Mantenha separado o material com identidade, dimensões ou condições não resolvidas até que sua destinação seja definida.
O ensaio hidrostático realizado pela usina define a pressão de trabalho do tubo?
Trata-se de um ensaio de aceitação na fabricação, realizado nas condições especificadas. A pressão de serviço admissível é determinada pelo projeto da tubulação, com base no material, nas dimensões, na temperatura, nas juntas e nas regras de projeto aplicáveis.
O que a lista de embalagem deve indicar para tubos de diâmetros mistos?
Ela deve distinguir os itens do pedido, diâmetros, espessuras de parede, comprimentos acabados e quantidades, com as referências obrigatórias ao número de corrida ou lote. A identificação dos feixes vincula essas entradas ao material físico recebido.
É possível incluir pontos de parada para inspeção após a conclusão da produção?
Um ponto de parada deve ser acordado antes de sua etapa ser concluída. O plano de inspeção define antecipadamente os ensaios, os avisos e os requisitos de liberação, garantindo tempo hábil para a atividade de testemunhamento ou aceitação exigida.
Base Técnica e Escopo de Origem
Base técnica: a especificação do produto solicitado fornece os requisitos de aceitação; o escopo público da norma ASTM A53/A53M-24 identifica a família de produtos de exemplo. As quantidades recebidas e o tratamento de discrepâncias são ilustrativos.