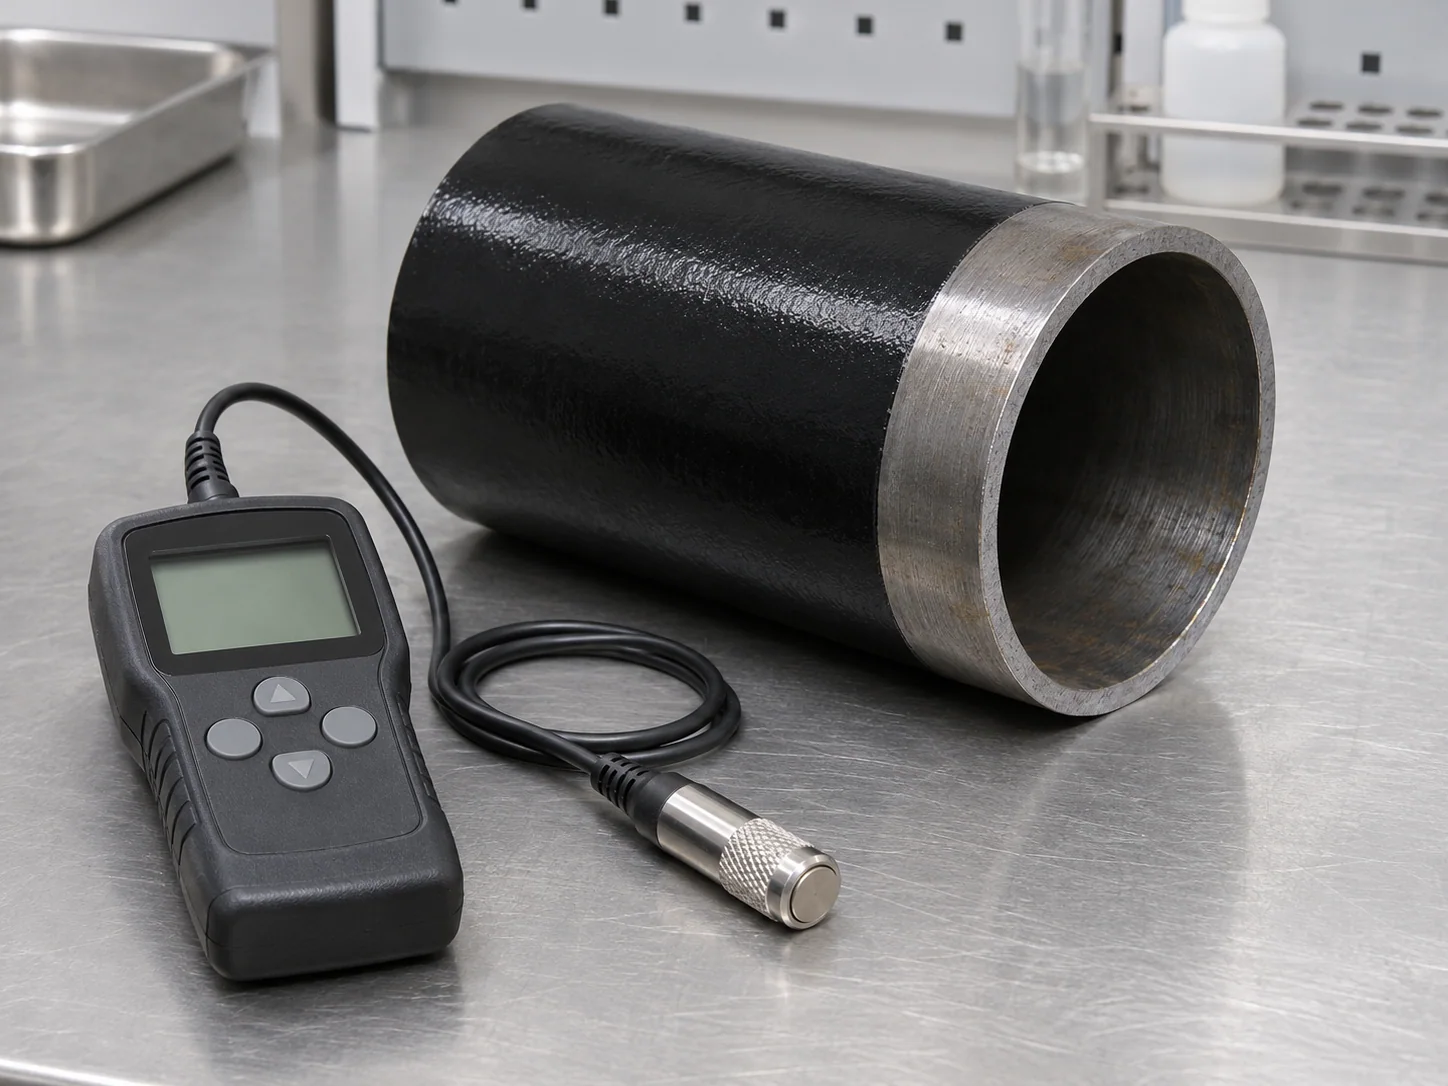
Épaisseur autour du tuyau
L’inspection consigne l’épaisseur totale requise du revêtement et sa répartition autour du tuyau, y compris la soudure le cas échéant. L’identification du tuyau relie les mesures au lot de revêtement livré.
Détection des défauts (« holidays »)
L’essai de détection des défauts (« holiday test ») convenu vérifie la continuité du revêtement selon la procédure et les paramètres applicables. La tension d’essai est choisie en fonction de la spécification adoptée et de l’épaisseur du revêtement.
Essais d’adhérence et de système
Les essais d’arrachement, d’impact, d’indentation et autres essais requis évaluent différentes propriétés du revêtement. Leurs méthodes, températures d’exécution et critères d’acceptation suivent le plan d’inspection approuvé.
Extrémités du revêtement et réparations
La géométrie des zones dégagées (cutback), la préservation de l’acier exposé et les zones réparées sont vérifiées avant la libération. Une réparation conserve le matériau qualifié et son dossier d’acceptation.
Documents de libération du revêtement 3LPP
Documents relatifs au matériau du tuyau de baseProcédure d’application et plan d’inspectionRapports d’essais requis pour le revêtementIdentification des tuyaux et liste de libération du revêtement