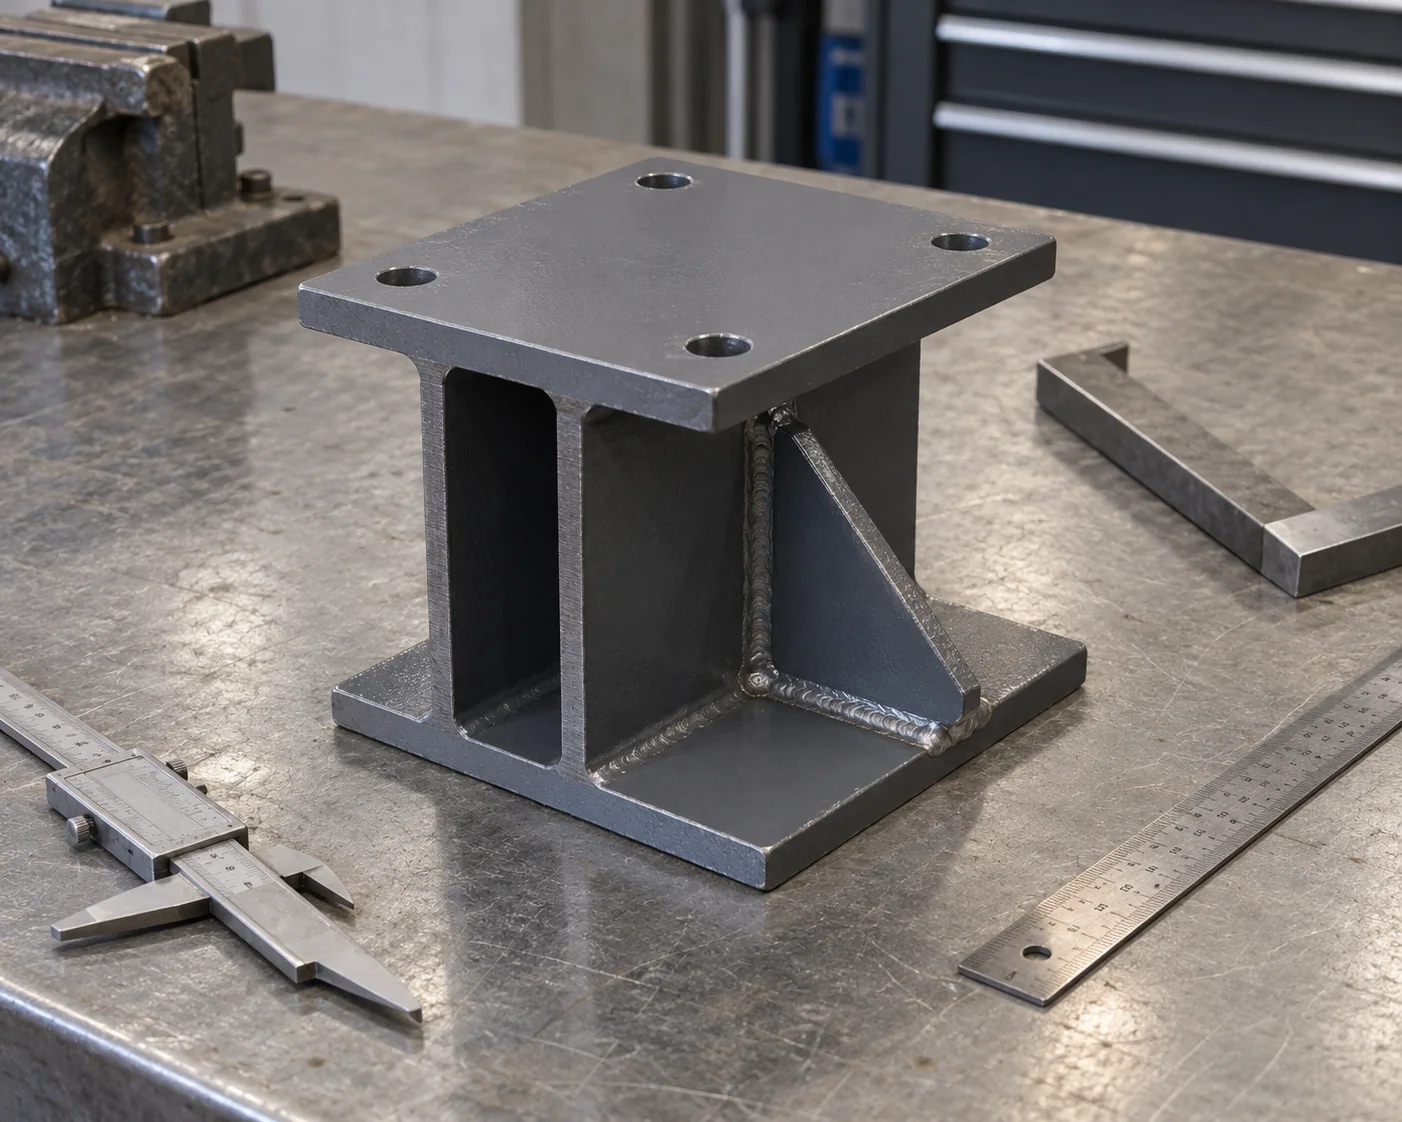
Assises des équipements et positions des perçages
Les plaques de montage, les grilles de perçages et la géométrie du châssis sont vérifiées à partir du repère de l’équipement. Les plaques rapportées conservent leur orientation sur le dessin pour assurer l’ajustement avec la machine.
Détail des soudures et étendue de l’examen
Les soudures respectent la taille requise des joints et la spécification de fabrication. Le plan d’inspection attribue les contrôles visuels et tout examen non destructif spécifié aux joints concernés. Les procédures, les qualifications et les dossiers d’acceptation sont fournis lorsque la commande les exige.
Identification des matériaux et des composants
Les dossiers relatifs aux éléments et aux tôles conservent la classe et la forme produit commandées. Les composants de connexion sont vérifiés selon leur classe, leur dimension et leur finition indiquées. Les marquages des pièces et les groupes de composants relient ces éléments au dessin d’assemblage utilisé par l’équipe d’installation.
Contrôle de surface et libération d’expédition
Les contrôles de peinture ou de zinc utilisent le système protecteur convenu et ses critères d’acceptation. Les faces d’appui, les perçages et les zones de joints sur chantier restent fonctionnels après traitement. Les contrôles finaux d’expédition vérifient la concordance entre les ensembles d’acier livrés, les pièces détachées et les quantités emballées.
Dossiers relatifs au lot de support
Repère de l’équipementCalendrier des matériauxÉtendue des soudures et des finitionsListe de colisage de l’assemblage