산업용 강재 지지 구조물 제조업체
설비, 컨베이어 경로 및 정비 플랫폼용 프레임
장비 프레임, 컨베이어 지지대 및 플랫폼 골조는 공장 배치도와 필요한 접근 여유 공간에 따라 강재를 배치합니다. 당사는 승인된 도면에 따라 구성 부재, 부착 플레이트 및 접합부를 가공하여 공장 조립체 또는 현장 설치용 부품으로 제작합니다.

설비, 컨베이어 경로 및 정비 플랫폼용 프레임
장비 프레임, 컨베이어 지지대 및 플랫폼 골조는 공장 배치도와 필요한 접근 여유 공간에 따라 강재를 배치합니다. 당사는 승인된 도면에 따라 구성 부재, 부착 플레이트 및 접합부를 가공하여 공장 조립체 또는 현장 설치용 부품으로 제작합니다.
| 강재 패키지 | 가공 완료 부품 | 도면에서 규정된 인터페이스 |
|---|---|---|
| 설비 프레임 | 기둥, 횡보강재 및 브레이스 | 기계 부착 포인트 및 지지 고도 |
| 컨베이어 지지대 | 트레슬, 종방향 골조 및 접합용 강재 | 컨베이어 경로, 지지대 및 설비 장착 |
| 공정용 지지 강재 | 랙 프레임 및 배관 지지용 강재 구조물 | 플랜트 격자 및 할당된 지지 위치 |
| 플랫폼 골조 | 외곽 보 및 2차 부재 | 플랫폼 배치, 개구부 및 지지 포인트 |
| 베이스 및 부착 플레이트 | 철근 천공 플레이트, 보강재 및 용접 세부사항 | 기초 앵커 및 설비 천공 패턴 |
| 현장 접합 | 접합 플레이트 및 명세화된 볼트 조립체 | 출하용 접합부 및 현장 설치 부재 접합부 |
모든 열을 보려면 가로로 스크롤하세요.
플랫폼 바닥재, 계단, 손잡이, 특수 배관 지지대 및 앵커는 별도 항목으로 명시하여 견적됩니다. 기계, 컨베이어 및 공정 배관은 타사에서 공급하는 설비 패키지에 포함됩니다.
OEM 배치도에는 설비 발판 위치, 장착 홀 및 기준 고도가 명시되어 있습니다. 볼트 및 정비 도구 역시 해당 위치 주변에서 실용적으로 접근할 수 있어야 합니다. 당사는 이러한 승인된 배치에 따라 부착 플레이트 및 지지 부재를 가공하며, 설비와 강재 간 인터페이스는 강재 도면과 일치하도록 유지합니다.
세밀한 맞춤형 지지 구조물-강재 공사 비용 안내서 동일한 강재 중량이라도 인터페이스, 가공 및 검사 항목이 견적 금액에 어떤 영향을 미치는지를 보여줍니다.
배관, 케이블 경로 및 분리 가능한 설비 부품은 지지 강재를 통과하거나 옆을 따라 배치될 수 있습니다. 배치도에서는 브레이스 또는 2차 부재 설치 전에 이들 개구부 및 서비스 영역을 확보합니다. 따라서 플랫폼 개구부는 골조 상세도의 일부이며, 그 가장자리 지지부재는 부재 일정에 포함됩니다.
용접 서브어셈블리는 운반 및 동시 설치가 가능한 부재들을 결합합니다. 대형 프레임은 출하 및 현장 조립을 위해 승인된 볼트 접합부를 사용합니다. 가공 도면에는 이러한 분할 위치가 명시되어 있어, 현장에서는 구조 변경 없이 취급 가능한 크기의 부재를 수령할 수 있습니다.
멤버 연결부는 볼트 등급, 시리즈, 지름 및 그립 길이를 비롯해 너트와 와셔를 식별합니다. 승인된 접합부는 또한 구멍 유형과 설치 방법을 정의합니다. 인장 강도 값은 볼트 재료를 식별하지만, 조립된 연결부의 용량을 규정하지는 않습니다.
베이스 플레이트 구멍은 기초 앵커 패턴 및 장비 지지 기준선을 따릅니다. 앵커 로드는 지정된 형상, 돌출 길이 및 너트 배열을 유지합니다. 앵커 로드는 보와 기둥을 연결하는 볼트와 별도로 일정 관리되며, 변경 사항은 승인된 베이스 상세도에서 해결됩니다.
연결 일정표에서 볼트 등급 또는 지름 시리즈를 확인하십시오.
| F3125 등급 | 지름 참조 | 최소 인장 강도 | 시리즈 |
|---|---|---|---|
| A325 | 1/2–1-1/2 in. | 120 ksi | 인치 |
| A490 | 1/2–1-1/2 in. | 150 ksi | 인치 |
| A325M | M12–M36 | 830 MPa | 미터 |
| A490M | M12–M36 | 1040 MPa | 미터 |
일치하는 요구사항이 없습니다. 검색을 초기화하여 표를 복원하세요.
모든 열을 보려면 가로로 스크롤하세요.
연결 일정표는 정확한 등급 및 시리즈를 유지합니다. 코팅, 너트 및 와셔 선택, 설치 및 검사는 해당 조립품의 규격에 따라 수행됩니다. 외형상 동일해 보이는 미터 및 인치 규격은 단위 환산을 통해 대체되지 않습니다.
지지 프레임은 압연 단면재, 구조용 튜빙 및 여러 두께의 플레이트를 포함할 수 있습니다. 각 부재는 재료 일정표에 제품 규격 및 등급을 그대로 유지합니다. 따라서 베이스 플레이트, 베어링 플레이트 및 리브는 접합되는 멤버와 별도로 식별됩니다.
| 판재 등급 | 참조 두께(in.) | 최소 연성 강도(ksi) | 인장 강도(ksi) |
|---|---|---|---|
| ASTM A36 | 0.100–6.00 | 36 | 58–80 |
| ASTM A572 그레이드 50 | 0.100–4.00 | 50 | 65 이상 |
모든 열을 보려면 가로로 스크롤하세요.
이 값들은 규격서에 사용된 플레이트 재료를 식별합니다. 필요한 지지 반력, 멤버 형상 및 연결부는 구조물의 설계 용량을 결정합니다. 당사 견적서는 등급명을 완성된 하중 등급으로 간주하지 않고, 주문된 단면재 또는 플레이트의 정확한 식별명을 명시합니다.
도장 규격서는 표면 처리, 프라이머 및 필요 시 마감 도료, 요구되는 건조 피막 두께 및 수용 검사를 명시합니다. 장비 설치면 및 연결면은 상세도에 표시된 처리 방식을 그대로 유지합니다. 이를 통해 일반적인 프레임 색상이 베어링 또는 볼트 연결부의 마감을 결정하지 않도록 합니다.
핫디프 아연 도금 조립품은 제작 완료 전에 세척, 환기 및 배수를 위해 상세히 설계됩니다. 코팅 요구사항은 지정된 강재 종류 및 두께에 따라 적용됩니다. 맞물림 면, 슬롯 및 부착 플레이트는 최종 조립에 필요한 실용적 적합성을 위해 검사됩니다.
OEM은 기계와 독립적으로 강재 프레임을 조달할 수 있습니다. 장착면, 장비 중심선 및 운반 인터페이스는 동일한 도면 개정판과 연계되어 유지됩니다. 이에 따른 발주서는 기계 부품을 강재 범위에 포함시키지 않고 지지 조립품을 식별합니다.
컨베이어 지지대는 경로, 고도 변화 및 장비 지지 위치를 따릅니다. 장비 공급업체가 제공한 반력은 운전 배치를 커버하며, 구조 설계는 브레이싱 및 기초 연결을 해결합니다. 이송 지점 및 정비 지점 주변의 여유 공간은 승인된 배치도에 유지됩니다.
배관 지지 위치 및 플랫폼 접근성은 공장 배치도와 상호 작용합니다. 열팽창, 구속 위치 및 장비 철거 경로는 프레임 제작 전에 지지 설계에서 조율됩니다. 당사 강재 패키지는 결과적으로 산출된 멤버 및 연결 일정표를 따르며, 전문 배관 지지 장치는 별도의 품목으로 구성됩니다.
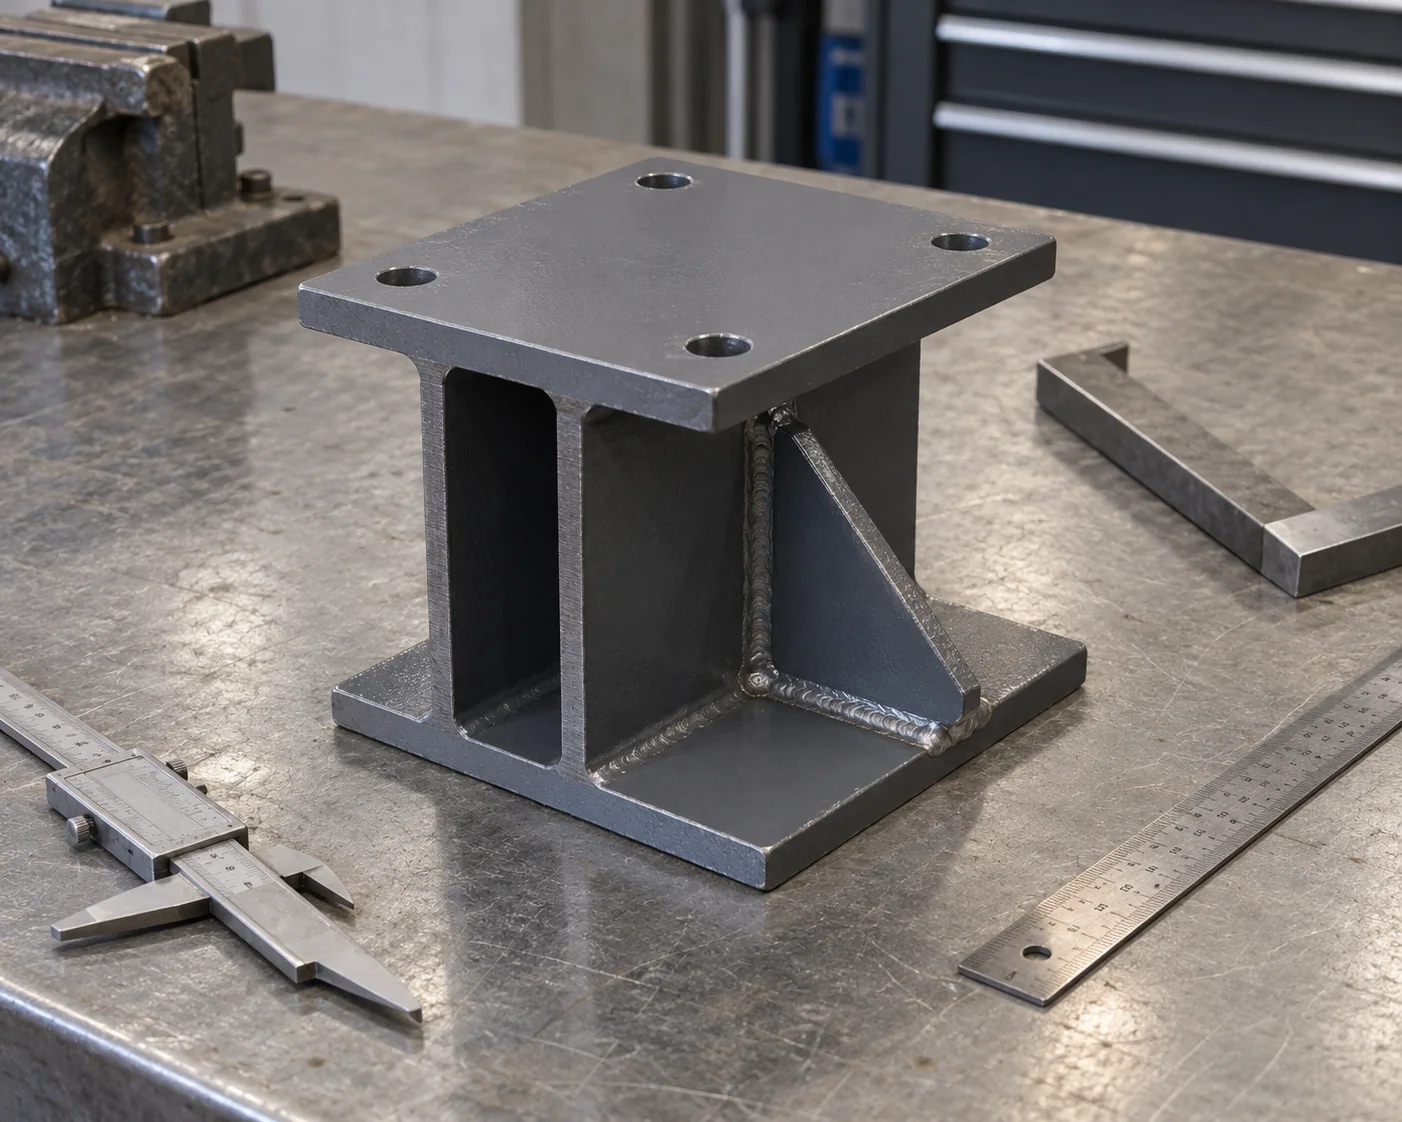
마운팅 플레이트, 구멍 격자 및 프레임 형상은 장비 기준선을 기준으로 검사됩니다. 부착 플레이트는 기계와의 적합성을 위해 도면상 방향을 그대로 유지합니다.
용접은 요구되는 접합부 크기 및 제작 규격을 따릅니다. 검사 계획은 관련 접합부에 대한 시각 검사 및 지정된 비파괴 검사를 할당합니다. 주문 시 필요할 경우 절차, 자격 및 수용 기록이 포함됩니다.
멤버 및 플레이트 기록은 주문된 등급 및 제품 형태를 유지합니다. 연결 하드웨어는 명시된 등급, 크기 및 마감 상태와 비교하여 검사됩니다. 부재 마크 및 하드웨어 그룹은 설치팀이 사용하는 조립 도면과 해당 품목을 연결합니다.
도장 또는 아연 도금 검사는 합의된 보호 시스템 및 그 수용 기준을 사용합니다. 설치면, 구멍 및 현장 접합부 영역은 처리 후에도 사용 가능해야 합니다. 최종 출하 검사는 승인된 강재 조립품, 산재 부품 및 포장 수량을 조정합니다.
지지 가격은 멤버, 부착 플레이트, 제작, 마감 및 현장 하드웨어를 세부 항목화합니다. 플랫폼 및 접근 관련 품목은 수량과 함께 합의된 출하 조건과 함께 나열됩니다.
운송 조립체는 자체 포장 크기 및 취급 중량을 갖습니다. 운송 접근성과 현장의 적재 방식이 해당 그룹의 실용적 한계를 결정합니다. 더 작은 운송 부품은 강재가 생산에 투입되기 전에 승인된 접합 설계를 적용합니다.
지지 프레임 및 개별 부재는 장비 태그 또는 공장 구역별로 분류됩니다. 도장 및 아연도금 접촉면에는 보호된 지지점이 제공됩니다. 접합판 및 하드웨어는 조립 단위별로 분리되며, 출하 전에 포장 목록과 수량이 정확히 일치하는지 확인됩니다.
예. 지지 위치, 대략적인 형상, 수량 및 납품지가 명시된 설비 배치도를 바탕으로 예산 견적을 시작할 수 있습니다. 명시된 범위는 사용된 정보를 식별합니다. 제작은 승인된 부재, 인터페이스 및 접합 도면에 따라 진행됩니다.
부품 목록에서 운송 조립체와 개별 판재 및 부재를 구분합니다. 이미 조립체에 용접된 판재는 해당 조립체 도면에 속하며, 현장 설치용 개별 판재는 자체 마크 및 수량을 가집니다. 이 구분은 제작 및 포장 수량 산정의 일관성을 유지합니다.
예. 별도의 장비 태그 또는 설치 구역을 통해 각 지지 조립체, 도면 개정 번호 및 수량을 식별할 수 있습니다. 포장 그룹은 프로젝트 출하 시 통합될 수 있으나, 부품 및 하드웨어 수량은 별도로 유지됩니다.
교체 부품은 측정된 인터페이스 및 승인된 교체 도면을 기반으로 제작됩니다. 기존 설비의 철물 구멍, 기초 상태 및 서비스 여유 공간이 적합성을 결정합니다. 단순한 단면명 또는 외부 프레임 치수만으로는 모든 부착 판재 및 접합 특징을 식별할 수 없습니다.
승인된 도면을 기반으로 명시된 추가 항목으로 견적 가능합니다. 바닥재, 계단, 손잡이 및 특수 파이프 지지대는 구조 프레임 중량에서 추정되지 않고, 각각 독립된 수량으로 관리됩니다.
태그, 수량 및 납품지를 포함한 지지 도면 또는 설비 배치도를 공유해 주십시오. 설치 세부 사항 및 운송 부품 제한 사항은 패키지 인터페이스를 정의합니다. 당사는 제작된 강재, 명시된 하드웨어, 마감 처리 및 검사 기록을 도면 근거 및 출하 조건과 함께 견적합니다.