産業用鋼製サポート構造の製造元
機器、コンベアルート、保守用プラットフォーム向けフレーム
機器フレーム、コンベア支持構造およびプラットフォーム構造は、工場配置および必要なアクセスクリアランスに応じて鋼材を配置します。当社では、承認済み図面に基づき、部材、取付プレートおよび接合部を工場内で組立または現場据付用に加工・製作します。

機器、コンベアルート、保守用プラットフォーム向けフレーム
機器フレーム、コンベア支持構造およびプラットフォーム構造は、工場配置および必要なアクセスクリアランスに応じて鋼材を配置します。当社では、承認済み図面に基づき、部材、取付プレートおよび接合部を工場内で組立または現場据付用に加工・製作します。
| 鋼構造物パッケージ | 加工済み部品 | 図面でカバーされるインターフェース |
|---|---|---|
| 機器フレーム | 柱・横材・補強材 | 機械取付ポイントおよびサポート高さ |
| コンベアサポート | トレストル・縦方向構造材・接合用鋼材 | コンベアルート、サポートおよび機器取付 |
| プロセス用サポート鋼材 | ラックフレームおよび配管サポート用鋼構造 | プラントグリッドおよび割り当てられたサポート位置 |
| プラットフォーム構造 | 周辺梁および二次部材 | プラットフォーム配置、開口部およびサポートポイント |
| ベースプレートおよび取付プレート | 穴あけ済みプレート、補強板および溶接詳細 | 基礎アンカーおよび機器取付穴パターン |
| 現場接合 | 接合プレートおよび指定ボルト組立品 | 出荷用ジョイントおよび現場設置部材の接合 |
横スクロールしてすべての列をご確認ください。
プラットフォーム床板、階段、手すり、特殊パイプサポートおよびアンカーは、別途明記された追加項目として見積もりに含められます。機械、コンベアおよびプロセス配管は、他社が供給する機器パッケージに含まれます。
OEM配置図には、機器の脚部、取付穴および基準高さが示されています。また、これらのポイント周辺では、ボルトおよび保守用工具の実用的なアクセスも確保する必要があります。当社は、この承認済み配置に基づき取付プレートおよび支持部材を加工し、機器と鋼材とのインターフェースを鋼材図面と整合させます。
シームレス炭素鋼管の カスタムサポート鋼構造物のコストガイド 同一鋼材重量であっても、接合部、製作および検査が見積額に与える影響を示します。
配管、ケーブルルートおよび取り外し可能な機器部品は、サポート鋼材を貫通またはその横を通ることが可能です。配置計画では、補強材や二次部材の配置前に、それらの開口部およびサービス領域を確保します。したがって、プラットフォームの開口部は構造詳細の一部であり、その周辺支持部材も部材表に含まれます。
溶接サブアセンブリでは、輸送および同時設置が可能な部材を統合します。大型フレームでは、輸送および現場組立のために承認済みのボルト接合が採用されます。加工図面にはこれらの分割位置が明記されており、現場では予定外の構造変更を伴わず、取り扱い可能なサイズの部材が届きます。
部材接合部は、ボルトの等級、系列、直径およびグリップ長に加え、ナットおよびワッシャーを特定します。承認済み接合部では、さらに穴の種類および取付方法も規定されます。引張強さ値はボルト材質を特定するものであり、組立後の接合部の耐荷重能力を示すものではありません。
ベースプレートの穴は、基礎アンカーパターンおよび機器支持基準面に従います。アンカーロッドは、指定された形状、突出長およびナット配置を維持します。これらのロッドは、梁および柱を接合するボルトとは別に納期管理され、変更点は承認済みベース詳細図で解決されます。
接合部納期表からボルトの等級または直径系列を特定します。
| F3125規格等級 | 直径規格 | 最小引張強さ | 系列 |
|---|---|---|---|
| A325 | 1/2–1-1/2 in. | 120 ksi | インチ |
| A490 | 1/2–1-1/2 in. | 150 ksi | インチ |
| A325M | M12–M36 | 830 MPa | メトリック |
| A490M | M12–M36 | 1040 MPa | メトリック |
該当する要件がありません。検索をクリアして表を元に戻してください。
横スクロールしてすべての列をご確認ください。
接合部納期表には、正確な等級および系列が記載されます。コーティング、ナットおよびワッシャーの選定、取付および検査は、当該組立品の仕様に従います。見た目が同等に見えるメトリックサイズとインチサイズは、単位換算によって相互に置き換えられません。
支持フレームには、圧延鋼材、構造用鋼管および複数のプレート厚さが含まれ得ます。各部材は、材料納期表においてその製品仕様および等級を保持します。したがって、ベースプレート、ベアリングプレートおよび補強板は、接合される部材とは別に識別されます。
| プレート等級 | 参照板厚(インチ) | 最小降伏強さ(ksi) | 引張強さ(ksi) |
|---|---|---|---|
| ASTM A36 | 0.100–6.00 | 36 | 58–80 |
| ASTM A572 Grade 50 | 0.100–4.00 | 50 | 65以上 |
横スクロールしてすべての列をご確認ください。
これらの値は、仕様書で使用されるプレート材質を特定します。必要な支持反力、部材の幾何学的形状および接合部により、構造物の設計耐荷重が決定されます。当社の見積書では、等級名を完成品の荷重評価として扱うのではなく、注文された断面またはプレートの実際の識別情報を明記します。
塗装仕様書には、表面処理、プライマーおよび仕上げ塗装(必要乾燥膜厚および受入検査項目を含む)が記載されます。機器設置面および接合面は、詳細図に示された処理を維持します。これにより、フレーム全体の塗装色がベアリング部やボルト接合部の仕上げを決定することを防ぎます。
熱浸漬亜鉛めっき組立品は、加工完了前に洗浄、通気および排水のための詳細設計が行われます。コーティング要件は、指定された鋼材分類および厚さに従います。対向面、スロットおよび取付プレートは、最終組立に必要な実用的な適合性について検査されます。
OEMは、機械本体とは独立して鋼製フレームを調達できます。取付面、機器中心線および輸送インターフェースは、同一の図面改訂版に紐付けられたままとなります。この結果生じる発注書では、機械部品を鋼材範囲に含めることなく、支持組立品を特定します。
コンベア支持部は、経路、標高変化および機器支持位置に従います。機器サプライヤーが提示する反力は運転配置をカバーし、構造設計では補強および基礎接合部が解決されます。トランスファー部および保守点周辺のクリアランスは、承認済みレイアウトに維持されます。
配管支持位置およびプラットフォームへのアクセスは、プラントレイアウトと連動します。熱膨張による移動、拘束位置および機器撤去経路は、フレーム加工前に支持設計で調整されます。当社の鋼材パッケージは、この結果得られる部材および接合部納期表に従います。専門の配管支持装置は、個別の品目として別途記載されます。
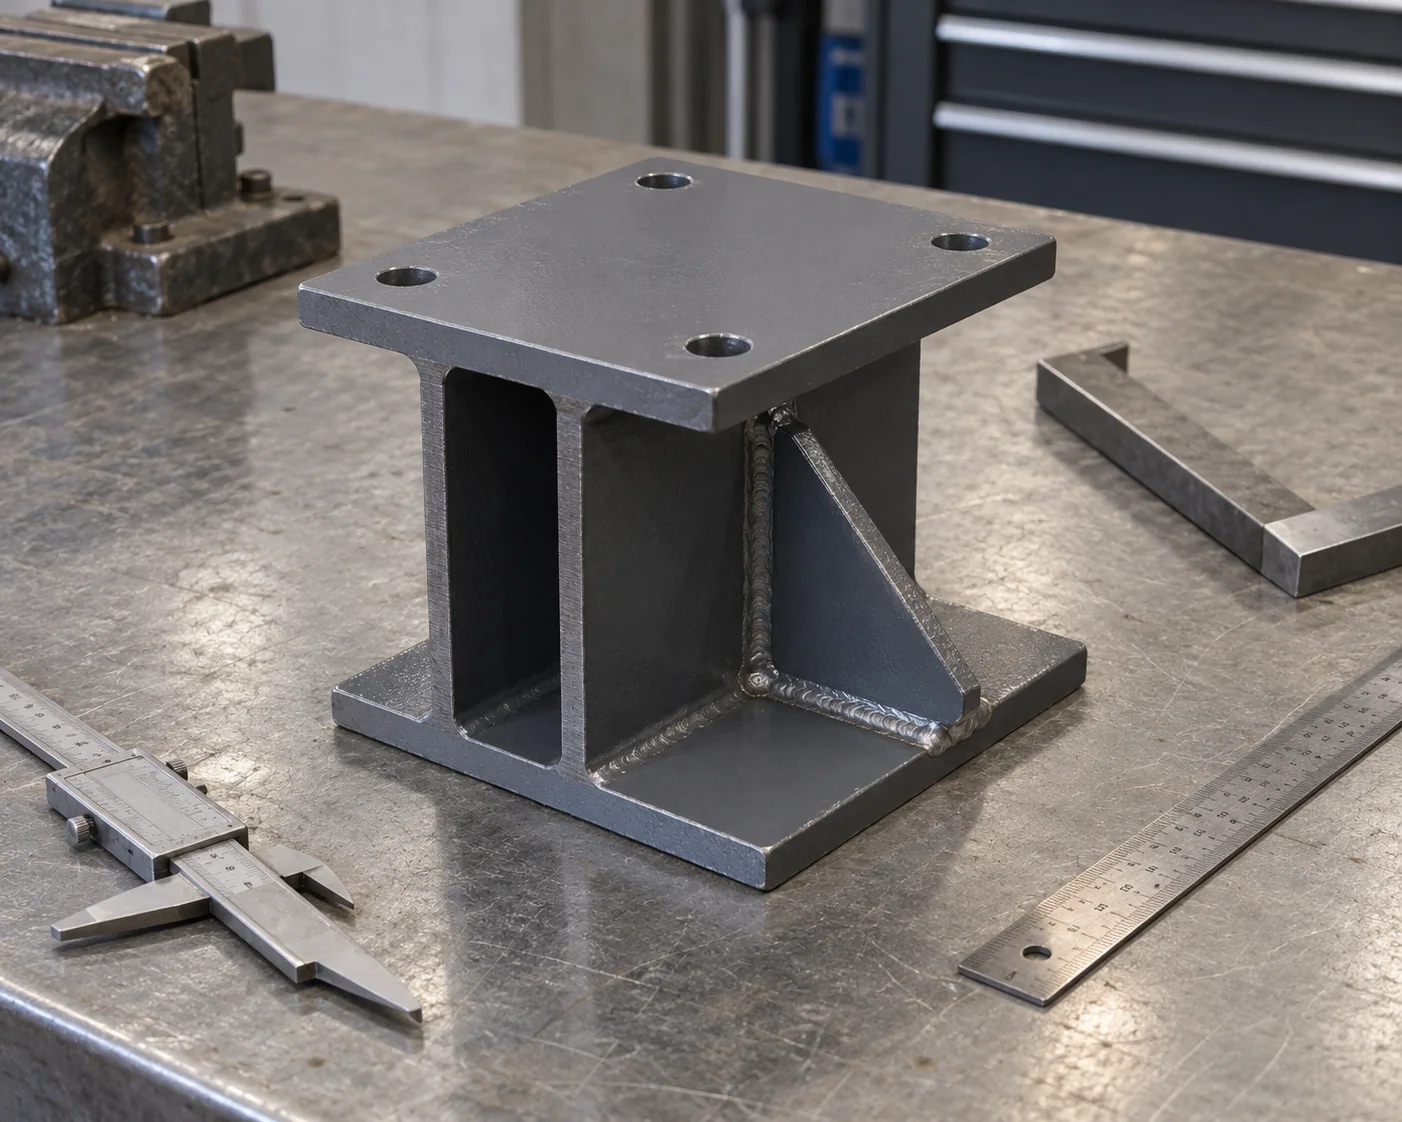
取付プレート、穴配置およびフレームの幾何学的形状は、機器基準面から検査されます。取付プレートは、機械との適合性を確保するため、図面での向きを維持します。
溶接は、要求される継手寸法および加工仕様に従います。検査計画では、該当する継手に対して目視検査および指定された非破壊検査が割り当てられます。発注時に要請された場合、溶接手順書、資格証明書および受入記録が添付されます。
部材およびプレートの記録には、注文された等級および製品形態が記載されます。接合ハードウェアは、リストに記載された等級、サイズおよび仕上げ状態と照合されます。部材番号およびハードウェアグループにより、これらの物品が設置チームが使用する組立図と関連付けられます。
塗装または亜鉛めっきの検査では、合意された保護システムおよびその受入基準が用いられます。設置面、穴および現場継手部は、処理後も使用可能である必要があります。最終出荷検査では、承認済み鋼材組立品、バラスト部品および梱包数量が照合されます。
支持価格には、部材、取付プレート、加工、仕上げおよび現場用ハードウェアが明細化されています。プラットフォームおよびアクセス用部品は、数量とともに記載され、合意された出荷条件も併記されます。
出荷用アセンブリには、それぞれ固有の梱包サイズおよび取扱重量があります。輸送アクセス条件および現場の吊り上げ設備が、そのグループの実用上の上限を定めます。それより小型の出荷部品については、鋼材の生産開始前に承認済み接合設計を適用します。
支持フレームおよび個別部材は、機器タグまたはプラントエリアごとに分類されます。塗装済みおよび亜鉛メッキ済みの接触面には、保護された支持点が設けられます。接合プレートおよびハードウェアはアセンブリごとに分離され、出荷前にパッキングリストとの数量照合が行われます。
はい。支持位置、おおよその形状・数量および納入先を明記した機器レイアウトがあれば、概算見積もりの作成を開始できます。その範囲記述により、使用される情報が明確になります。製作は、承認済みの部材図、インターフェース図および接合図に基づいて行います。
部品表では、出荷用アセンブリと個別プレート・部材が明確に分離されています。既にアセンブリに溶接済みのプレートは、当該アセンブリの図面に属します。一方、現場で取り付ける個別プレートには独自のマークおよび数量が割り当てられます。この区別により、製作および梱包時の数量管理が一貫して維持されます。
はい。各支持アセンブリは、個別の機器タグまたは設置エリアにより識別可能であり、図面改訂番号および数量も明確に管理されます。これらの梱包グループは、プロジェクト出荷内で統合可能ですが、部品およびハードウェアの数量はそれぞれ独立して管理されます。
交換部品は、実測されたインターフェースおよび承認済み交換図面に基づいて製作されます。既存機器の穴位置、基礎状態および保守作業空間が適合性を決定します。断面名称または外枠寸法のみでは、取り付けプレートおよび接合部の全仕様を特定できません。
承認済み図面に基づき、明示された追加項目として別途見積可能です。床板、階段、手すりおよび特殊パイプ支持構造は、構造フレームの重量から推定されるのではなく、それぞれ独立した数量で管理されます。
機器タグ、数量および納入先を明記した支持構造図または機器レイアウトをご提供ください。取付詳細および出荷部品の制限事項により、梱包単位のインターフェースが定義されます。当社は、加工済み鋼材、指定ハードウェア、仕上げおよび検査記録を、図面に基づきおよび出荷条件を明記して見積いたします。