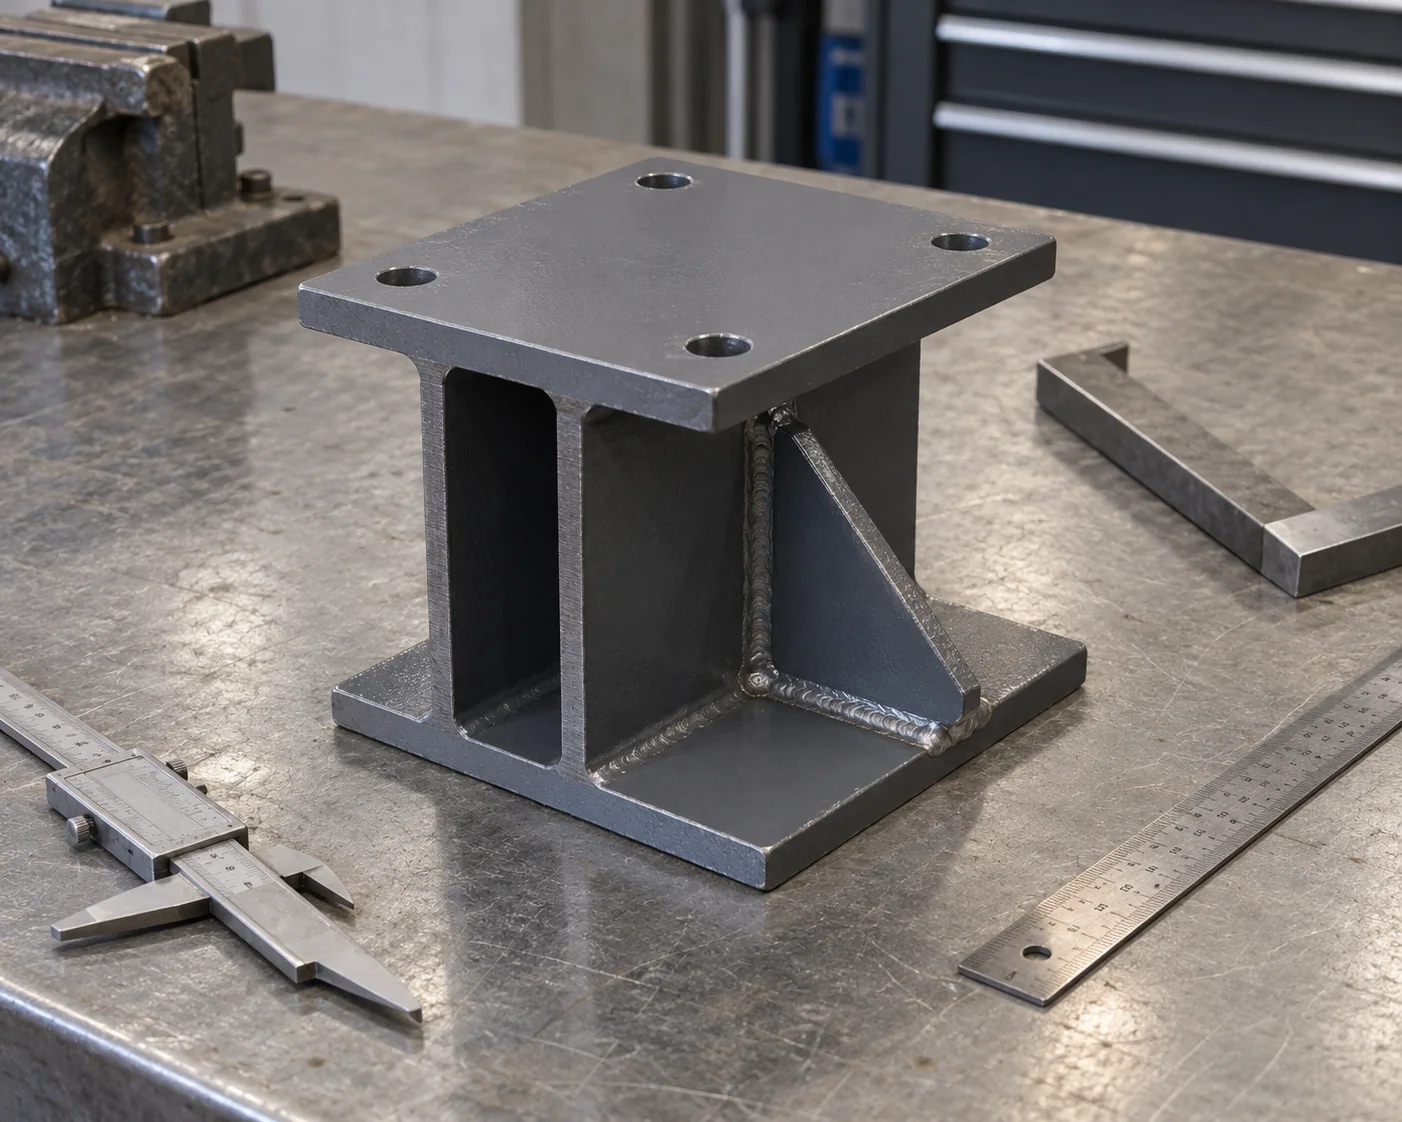
Assentamento do equipamento e posições dos furos
Chapas de montagem, grades de furos e geometria do quadro são verificados a partir do referencial do equipamento. As chapas fixadas mantêm sua orientação conforme o desenho para garantir o encaixe com a máquina.
Detalhamento e escopo de inspeção de soldagem
As soldas seguem o tamanho exigido da junta e a especificação de fabricação. O plano de inspeção atribui os ensaios visuais e quaisquer ensaios não destrutivos especificados às juntas relevantes. Os registros de procedimento, qualificação e aceitação são incluídos quando exigidos pela ordem.
Identificação de materiais e componentes
Os registros de membros e chapas mantêm a classe e a forma de produto solicitadas. Os componentes de conexão são verificados quanto à classe, dimensão e acabamento listados. As marcações de peças e os grupos de componentes associam esses itens ao desenho de montagem utilizado pela equipe de instalação.
Liberação de superfície e expedição
As verificações de pintura ou zinco utilizam o sistema protetor acordado e seus critérios de aceitação. As faces de assentamento, os furos e as áreas de junta de campo permanecem utilizáveis após o tratamento. As verificações finais de expedição conferem os conjuntos de aço liberados, as peças soltas e as quantidades embaladas.
Registros do pacote de suporte
Referencial do equipamentoProgramação de materiaisEscopo de soldagem e acabamentoLista de embalagem do conjunto