
Känn till vilken dimension du beställer
Bredd, ID och OD
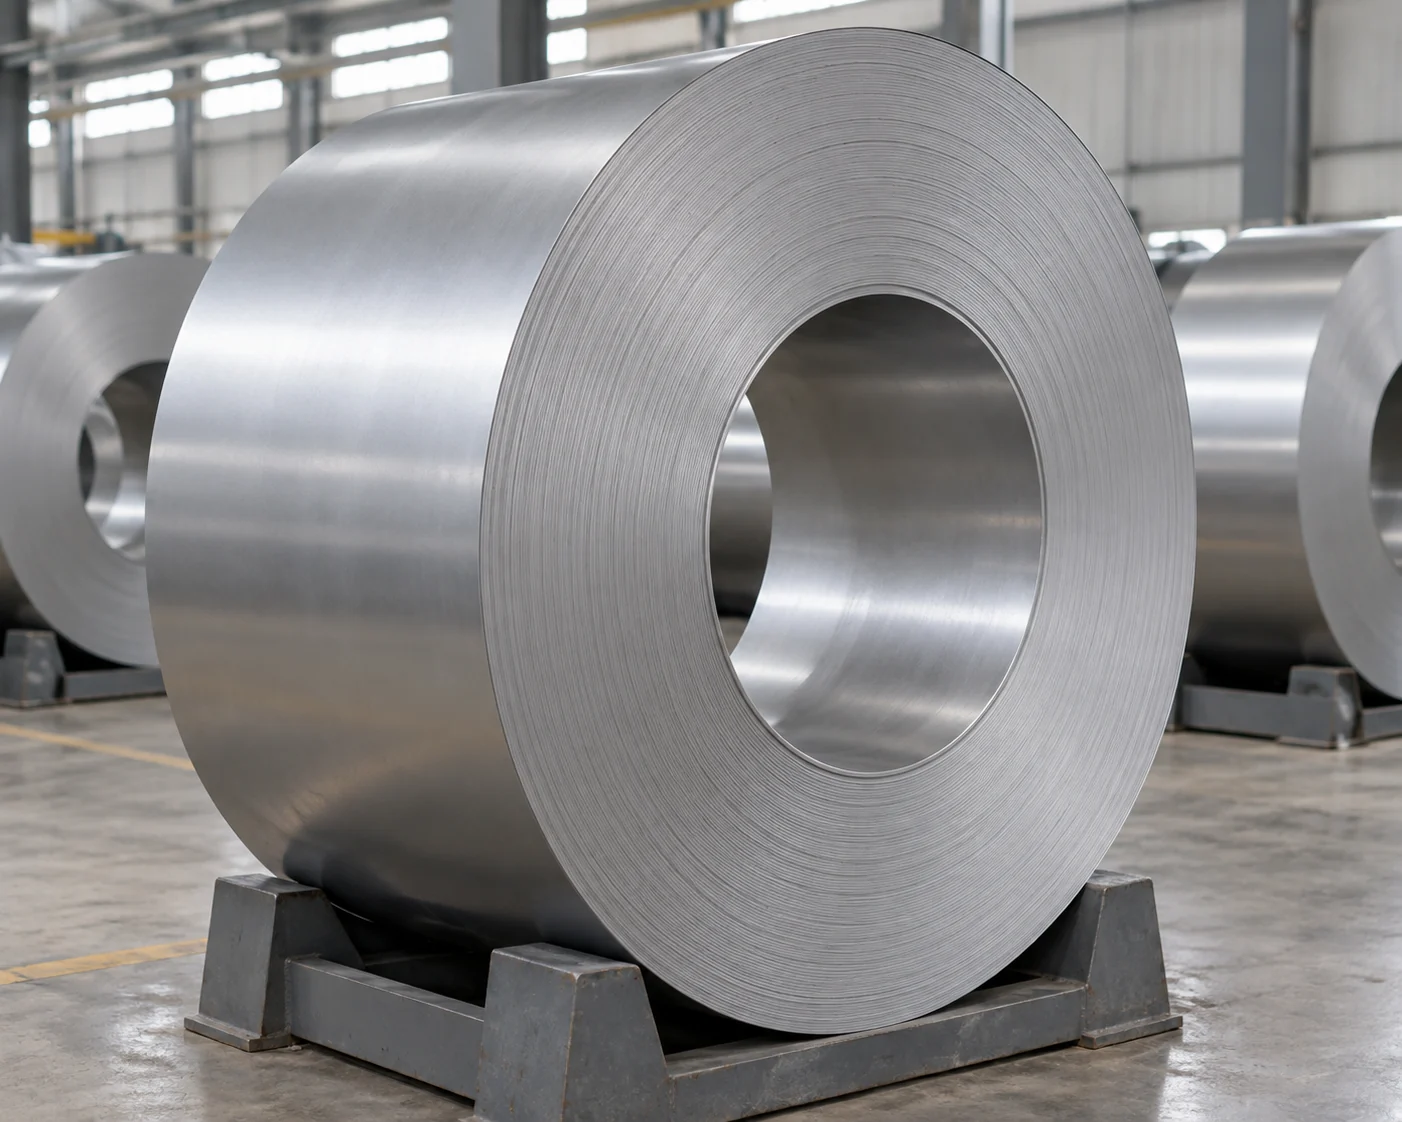
Bredd är bandets dimension över spolans ansiktsyta, längs spolaxeln. ID är ögonets diameter som möter mandeln eller en godkänd sleeve. OD är diametern över de yttre varven. Dessa tre mått beskriver olika riktningar eller ytor; bandtjocklek är ett separat fält.

Utgående spole och färdigspole
Ange leveransstadiet tillsammans med dimensionerna. En utgående spole som går till en bandskärare har inkommande gränser, medan varje färdigskuren spole har gränserna för den nedströms belägna avrullningsmaskinen. Den godkända vikten eller diametern för den utgående spolen innebär inte automatiskt att det färdiga bandet godkänns för nästa maskin.
Använd även materialklassen, tillståndet, tjockleken och beläggningen som krävs för arbetet. Dimensionell passform är nödvändig, men garanterar inte att nivelleringsmaskinen, fördelningsmaskinen eller formverktyget kan bearbeta materialet vid den planerade inställningen.
Läs gränserna för den installerade utrustningen
Avrullningsanläggning, fördelningsanläggning och lastutrustning
Samla in den godkända breddspannen, stödda innerdiameterspannen, maximala ytterdiameter och maximala spolmassa för avrullningsanläggningen i dess faktiska konfiguration. Lägg till materialgränserna för nivellerings- och fördelningsanläggningen samt gränserna för spolvagnen eller lastutrustningen där sådan används. Offentliga maskintabeller visar dessa som separata fält; en enda tonviktsspecifikation kan inte ersätta de andra.
Använd bruksanvisningen, konfigurationsregistret och alla godkända ändringar för maskinen på platsen. En försäljningsbroschyr för en liknande modell är en bra utgångspunkt, men inte ett bevis för den installerade konfigurationen. Om en maximal värde är villkorat av bredd, materialstyrka, tjocklek eller ett valbart tillbehör, måste detta villkor inkluderas i beställningen.
Mottagning kan bli den begränsande steget
För mottagning: fastställ den last som kan transporteras genom den avsedda rutten med det valda utrustningen. En gaffeltruckens allmänna namnplåtskapacitet är inte nödvändigtvis lasten med en spolmontering vid det faktiska lastcentrumet. OSHA kräver särskilt uppmärksamhet på den godkända kombinationen gaffeltruck/montering. Hämta den tillämpbara hanteringsgränsen innan leverantörens maximala spolvikt fastställs.
Ange de dimensionella och viktgränserna
Bredd och dess tolerans
För bredden börja med bandbredden som krävs enligt produktteckningen eller skärningsplanen. Kom överens om tillåten avvikelse samt mätmetod och mätposition. Hela den erbjudna toleransbandet måste ligga inom den tillåtna produktionstoleransen. En nominell bredd som passar är otillräcklig om dess plus-tolerans inte gör det.
Innerdiameter och ytterdiameter
Ange för ID den krävda innerdiametern och dess tolerans samt identifiera eventuell kärna eller mantel. Kontrollera den levererade innerdiametern mot den godkända spännanordningen. Behandla inte en mandrels expansionsområde som tillåtelse att använda vilken innerdiameter som helst utan att kontrollera hur spolen kommer att stödjas och spännas.
Ange för OD den maximala levererade diameter som konfigurationen kan acceptera. Klargör om avtagbar förpackning, kantskydd eller annan förpackning måste få plats inom ytterligare mottagningsutrymmen. En ”ungefärlig” angiven OD är inte en överenskommen övre gräns.
Nettovikt för spole och förpackad vikt
Ange för vikten den maximala nättovikten i stål per spole och den maximala förpackade vikten vid mottagning. Definiera vad tara inkluderar. Använd kilogram eller uttryckligen angivna metriska ton, snarare än en okvalificerad benämning ”ton”. Ange hur leverantören ska rapportera de faktiska vikterna för varje spole.
Exempel: En 5 000 kg tung spole som inte kan tas emot
Inmatningar innan viktkontrollen
För denna hypotetiska beställning accepterar produktionsinställningen en bandbredd på 1 199–1 201 mm, en kärndiameter på 506–510 mm, en ytterdiameter på högst 1 000 mm och en netto-rullmassa på upp till 5 000 kg. Den krävda bandbredden är 1 200 ±0,5 mm. Separat har den godkända mottagningsanordningen en lastbegränsning på 4 700 kg för den faktiska fästpunkten, lastcentrumet och transportvägen. Tillåt upp till 200 kg för leverantörens förpackning och underlag.
En leverantör föreslår en spole med 5 000 kg nettovikt, 508 mm innerdiameter, 980 mm ytterdiameter och godkänd bredd. Den förpackade massan är 5 200 kg enligt den antagna taravikten. Dimensionerna och uncoiler-massgränsen uppfylls, men mottagningslasten misslyckas: 5 000 + 200 = 5 200 kg, vilket överstiger 4 700 kg.
De slutgiltiga beställningsgränserna
Den resulterande inköpsgränsen är 4 500 kg nettovikt per spole och 4 700 kg förpackad vikt: 4 700 − 200 = 4 500 kg. Behåll separat den maximala ytterdiametern på 1 000 mm eftersom minskad vikt inte ersätter kontroll av diameter. Kräv att leverantören bekräftar att de föreslagna spolarna uppfyller alla fem beställningsposter nedan.
Om den levererade tarevikt överskrider 200 kg garanterar inte längre denna samma nettoövre gräns på 4 500 kg att den förpackade massan får plats. Kontrollera den faktiska förpackade lasten innan frakt. Om en godkänd mottagningskonfiguration ändras, beräkna om hanteringsdelen av beställningen; avrullningsmaskinens dimensionella gränser förblir separata.
Svep för att visa hela tabellen.
| Beställningsfält | Värde att ange | Grund |
|---|---|---|
| Bandbredd | 1 200 ±0,5 mm | Den krävda breddbandet passar installationen 1 199–1 201 mm |
| Rulls innerdiameter (ID) | 508 ±2 mm | Levererad innerdiameter ligger inom den antagna godkända intervallet 506–510 mm |
| Rullens ytterdiameter | Maximalt 1 000 mm | Gräns för oberoende avrullningsanordning |
| Nettovikt av stål | Maximalt 4 500 kg per rulle | Mottagningslast på 4 700 kg, mindre maximalt tara på 200 kg |
| Påladdad vikt | Maximalt 4 700 kg per rullpaket | Faktisk hanteringsanordning; förpackning inkluderad |
Verifiera den levererade spolen, inte bara offerten
Rull-för-rull-registret
Begär identiteten för varje spole, den faktiska bredden och information om innerdiametern (ID), ytterdiametern (OD), nettovikten, förpackningsvikten och förpackningsanordningen. Koppla dessa uppgifter till materialklassen, tillståndet och tjockleken. Kom överens om hur avrundade ögon, teleskopiska lindningar, skadade kanter eller ändrad förpackning ska rapporteras och åtgärdas.
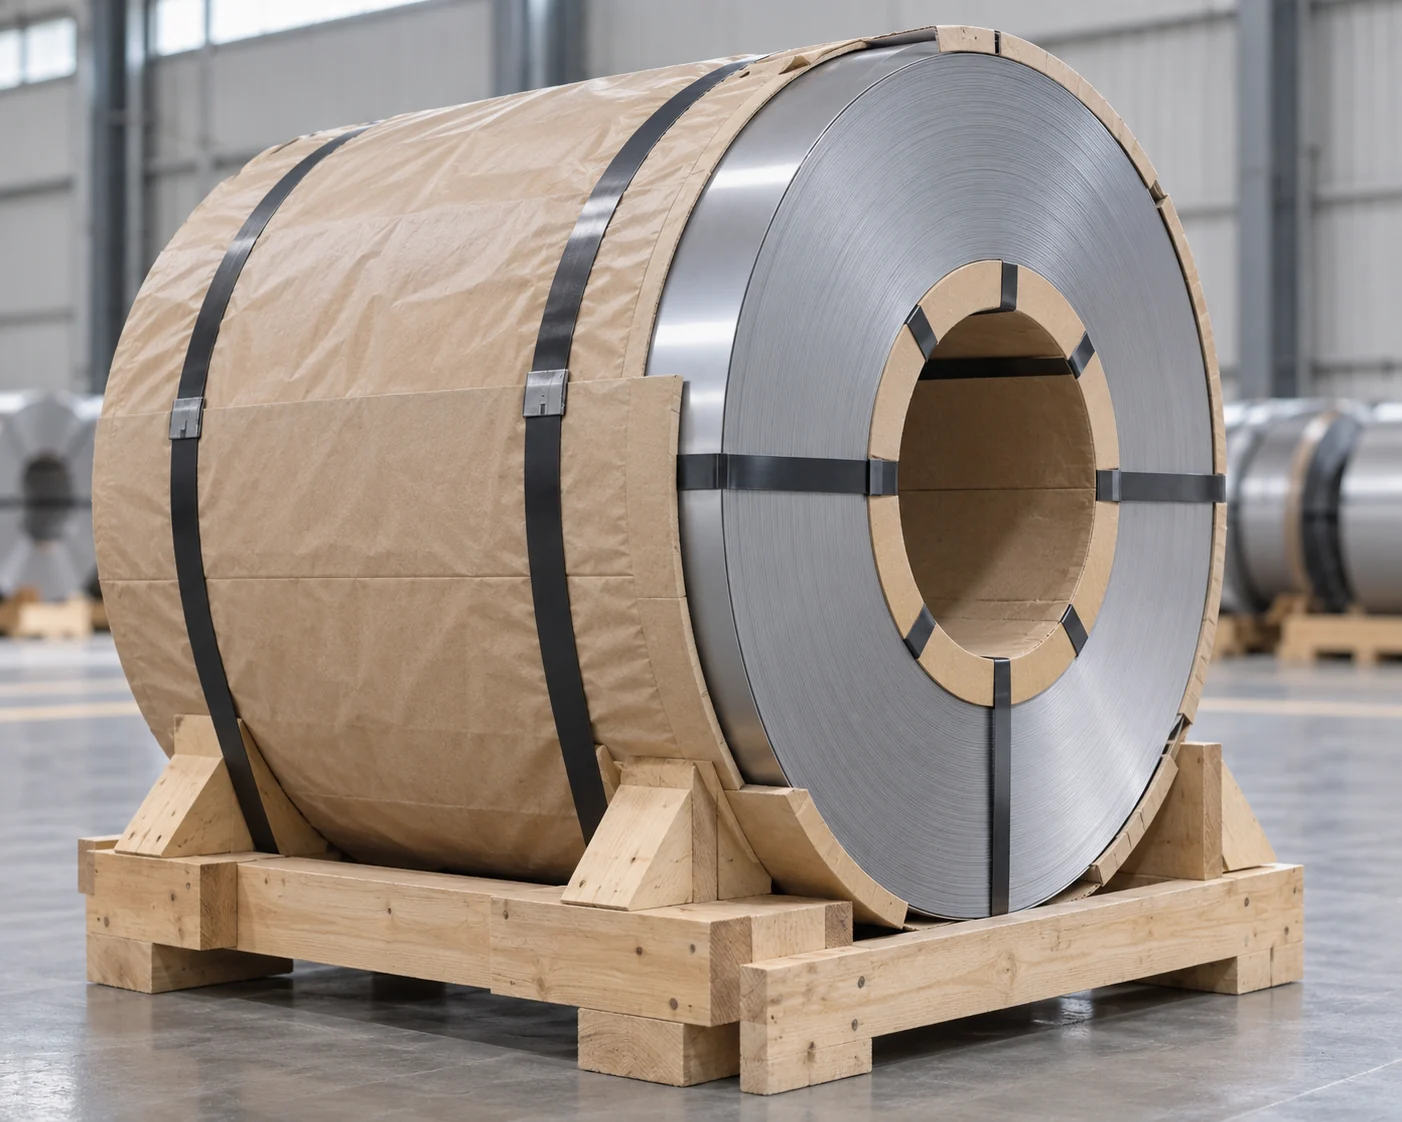
Vid mottagning jämför du dessa uppgifter och de överenskomna inspektionsresultaten med ordern innan spolen släpps in i produktionen. En saknad vikt eller ett oklart skick på röret är en öppen punkt. Lös den tillsammans med leverantören och anläggningens utrustningsägare istället för att anta att en mindre synlig spole kommer att passa.
Hantering av ett föreslaget ändringsförslag
Om leverantören föreslår omvindning, delning, ett rör eller en annan spolindelning, kontrollera det färdiga resultatet mot samma krav. Dessa åtgärder kan lösa en begränsning samtidigt som de förändrar en annan. Behåll de reviderade spolidentiteterna och uppgifterna tillsammans med den godkända ordern.
Vanliga frågor
Är 508 mm standard-IDs för alla stålspolslinjer?
Nej. Använd den installerade maskinens godkända innerdiametervariationsområde och greppanordning. Även om 508 mm anges som ett alternativ måste toleransen vid leverans, rörets skick och ögats skick fortfarande överenskommass. Ersätt inte en bekant nominell ID med en verklig maskinkontroll.
Kan ett rör göra ett för stort spölöga acceptabelt?
Endast om maskinens ägare eller tillverkare har godkänt just detta rör och denna konfiguration. Kontrollera dess mått, bärförmåga samt effekt på last och hantering. Ett rör är en föreslagen utrustningsgränssnittslösning, inte en automatisk metod för att få vilken spole som helst att passa.
Kan ytterdiametern (OD) beräknas från spolens vikt?
En geometrisk uppskattning kräver även bohrning, bandbredd och materialantaganden, och kan skilja sig från den lindade spolen på grund av packning och lindningsförhållanden. Använd endast uppskattningen för planering. Hämta och kontrollera den faktiska levererade ytterdiametern (OD) där klarans eller maskinkapaciteten är beroende av den.
Betyder en lägre spolvikt färre produktionsproblem?
Det kan underlätta vid en viss hanteringsbegränsning, men fler spolar kan innebära fler lastnings- och installationsavbrott. När alla begränsningar är uppfyllda bör den faktiska driftplanen, spelbytena och mottagningskapaciteten jämföras. Optimera inte vikten oberoende av produktionsuppgiften.
Skall jag ange en minimivikt för spolen till leverantören också?
Om små spolar stör produktionen eller ger ekonomiskt olönsamma rester bör man komma överens om både en minimivikt eller ett målområde samt en strikt maximal vikt. Ange hur korta eller slutspolar hanteras. Ett målvärde får inte åsidosätta utrustningens eller hanteringsbegränsningarna.
Kan dimensionsmässig godkännande ersätta den första produktionsproven med spolen?
Nej. Dimensioner fastställer endast den fysiska passformen inom de överenskomna kontrollerna; materialet och processen måste fortfarande kunna producera den krävda delen. Använd den överenskomna provproduktionen för att undersöka matning, nivellering, formning och det färdiga resultatet, särskilt efter en ändring av material eller bearbetning.
Teknisk grund och omfattning av källa
OSHA, Powered Industrial Trucks eTool: Delar – Tillbehör, ”Potentiella faror” och ”Krav”, granskad den 15 oktober 2026: effekter av tillbehör samt den certifierade kombinationen av gaffeltruck/tillbehör. Denna hanteringsreferens fastställer inte någon klassificering för avlindare.
CIDAN/Forstner, motoriserad avlindare D5/D8, ”Tekniska specifikationer”; Formningslinje, mekanisk avlindare RM3000M med 3000 kg kapacitet, ”Allmänna funktioner” och ”Tekniska detaljer”; obdateda offentliga produktsidor granskade den 15 oktober 2026. I dessa exempel anges bandbredd, innerdiameter (bore), ytterdiameter (OD) och massa separat. Den installerade maskinens godkända dokument avgör de faktiska beställningsgränserna.
