Główne wnioski
Zacznij od zaakceptowanego zamówienia
Użyj zaakceptowanego harmonogramu rur (pipe schedule) i wersji zamówienia jako podstawy porównania. Dopasuj każdą oferowaną pozycję i wyjątki do tej podstawy, a następnie przenieś te same odniesienia do listy pakowania i dokumentu odbioru.
Zachowaj widoczność każdej proponowanej zmiany trasy produkcyjnej. Opisy dla rur spawanych elektrycznie (ERW) i rur stalowych bezszwowych ze stali węglowej przedstawiają osobne trasy produkcyjne; niższa cena nie stanowi zatwierdzenia zamiennika.
Musisz najpierw przygotować zapytanie? Skorzystaj z listy kontrolnej RFQ dla rur.
Porównaj ceny przy tej samej ilości i tych samych warunkach dostawy
Ceny za metr bieżący nie można porównywać z ceną za tonę, dopóki obie nie opierają się na tych samych wymiarach rury, długości i masie. Określ, czy masa fakturowana jest obliczana z wymiarów nominalnych, czy uzyskana przez rzeczywiste ważenie. Określ również, czy w cenie uwzględniono złączki, powłokę ochronną i opakowanie. Masa netto rury i masa brutto przesyłki odpowiadają na różne pytania.
Zachowaj widoczność miejsca docelowego i warunków dostawy obok ceny materiału. Dostawa do portu i dostawa na plac odbioru wiążą się z różnymi obowiązkami dotyczącymi transportu i manipulacji. W zamówieniu obejmującym różne rozmiary należy także określić minimalną partię, tolerancję ilościową oraz harmonogram produkcji dla każdej pozycji osobno, a nie ukrywać ich w jednej sumie ogólnej. Poniższe przeliczniki ujednolicają jednostki; nie określają jednak liczby sztuk w wiązce dostawcy.
Przesuń, aby zobaczyć każdą kolumnę.
| Jednostka zamówienia | Zależność metryczna | Kontrola zakupowa |
|---|---|---|
| 1 stopa międzynarodowa | 0,3048 m dokładnie | Przelicz długość w stopach bez zmiany zamówionej długości cięcia |
| 1 tona metryczna | 1000 kg dokładnie | Różnicuj tony metryczne od amerykańskich ton krótkich |
| 1 amerykańska tonę krótka | 2000 lb = 907,18474 kg dokładnie | Używaj tej samej jednostki masy przy porównywaniu ofert |
| 1 funt | 0,45359237 kg dokładnie | Nie zmieniaj podstawy rzeczywistej lub teoretycznej wagi |
Powiąż numer wytopu z dostarczonym materiałem
Numer wytopu identyfikuje wytop stali. Partia produkcyjna lub inspekcyjna może określać późniejszą grupę produkcyjną, dlatego te dwa oznaczenia nie są automatycznie identyczne. Identyfikowalność wymaga udokumentowanego związku między dostarczoną rurą, jej oznaczeniami lub przywieszkami, listą pakowania oraz odpowiednim certyfikatem badań materiałowych. Certyfikat zawierający znany symbol klasy materiału, ale bez powiązania z dostawą, nie wystarcza do ustalenia tego związku.
Sprawdź wystawcę certyfikatu, jego numer referencyjny, normę materiałową, klasę, numer wytopu lub partii oraz zgłoszone wyniki w odniesieniu do zamówienia. Zachowaj wyniki analizy chemicznej i badań mechanicznych powiązane z reprezentowanym materiałem. Jeśli wymagany jest określony rodzaj dokumentu kontroli, dodatkowe badania lub obecność przedstawiciela zamawiającego, należy je określić przed akceptacją zamówienia. Certyfikat systemu zarządzania jakością firmy, wpis produktu do rejestru oraz certyfikat badań materiałowych pełnią różne funkcje i powinny pozostawać osobnymi dokumentami.
Sprawdź podane wymiary w odniesieniu do ich rzeczywistych dopuszczalnych odchyłek
Wymiary referencyjne i dokumentacja pomiarów
Inspekcja wymiarowa wymaga zamówionych wymiarów referencyjnych oraz odpowiednich tolerancji. Należy sprawdzić średnicę zewnętrzną (OD), grubość ścianki, długość, okrągłość oraz geometrię końców wymaganą do połączenia. Należy odnotować użyte urządzenie pomiarowe, miejsca kontroli oraz wyniki, aby ewentualną niezgodność można było powiązać z konkretną pozycją. Pojedynczy odczyt średnicy zewnętrznej nie potwierdza grubości ścianki ani okrągłości całego przekroju.
Grubość nominalna to oznaczenie, a nie gwarancja, że każdy pomiar będzie równy tej wartości. Specyfikacja produktu określa dopuszczalne odchyłki. Nie stosuj jednej tolerancji grubości ścianki do rur ze stali węglowej, rur ze stali nierdzewnej spawanych, rur konstrukcyjnych oraz rur elektroinstalacyjnych. Plan pobierania próbek wymaga również określenia zakresu: pomiary próbne i badanie całej długości to różne czynności inspekcyjne. wymiary rur i schedule pomaga zidentyfikować geometrię referencyjną przed zastosowaniem granic akceptacji.
Określ metodę badań i zakres kontroli przed rozpoczęciem produkcji
Badania hydrostatyczne i nieniszczące nie dostarczają identycznych informacji. Badanie ciśnieniowe sprawdza produkt w określonych warunkach testowych; metoda nieniszcząca wykrywa nieciągłości objęte daną metodą oraz kryteriami akceptacji. Specyfikacja produktu określa wymagane badania i dopuszczalne alternatywy. Dodatkowe badania wymagają określenia metody, zakresu kontroli, poziomu akceptacji oraz wymogów raportowania.
Plan inspekcyjny powinien rozróżniać rutynowe kontrole produkcyjne, przegląd dokumentacji, czynności z udziałem obserwatora oraz punkty zatrzymania. Określ zdarzenie wymagające obecności zamawiającego oraz wymaganą decyzję zwalniającą przed wykonaniem kolejnej operacji. Badania przeprowadzone w hucie pozostają osobno od badań polowych gotowego układu rurociągowego. Dla rur linii API 5L, zachowaj razem określoną klasę materiału, poziom specyfikacji produktu oraz wszelkie dodatkowe wymagania usługowe, zamiast żądać ogólnego certyfikatu inspekcyjnego.
Przeprowadź inspekcję gotowego połączenia oraz powłoki ochronnej
Przetwarzanie zmienia obszary, które będą łączone lub narażone w eksploatacji. Kontrola gwintów wymaga zastosowania zamówionego systemu gwintu; kontrola rowków – zastosowania wybranego profilu kołnierza; końce spawane – określonego przygotowania. Zidentyfikuj uszkodzenia na wlocie rury i powierzchniach styku przed zakryciem ich osłonami końcowymi. przewodnik końcówek i powłok ochronnych objaśnia, jakie szczegóły należy zawrzeć w opisie każdego połączenia.
Dla rur powlekanych powiąż dokument inspekcyjny z wymaganym przygotowaniem powierzchni, systemem powłoki, stopniem pokrycia oraz grubością warstwy. Uwzględnij sposób postępowania z obszarami odsłoniętymi (cutbacks) oraz przetworzonymi końcami. Same wizualne kontrole koloru nie potwierdzają grubości ani ciągłości warstwy. Nasza powlekana rura stalowa Zamówienia na rury powleczone wymagają tych szczegółów wykończenia w połączeniu ze standardem rury. Każda metoda naprawy i akceptacja naprawy powinna opierać się na uzgodnionej specyfikacji powłoki, a nie na ogólnych instrukcjach dotykowych.
Spójność wiązek – sprawdź pozycję, długość i liczbę sztuk
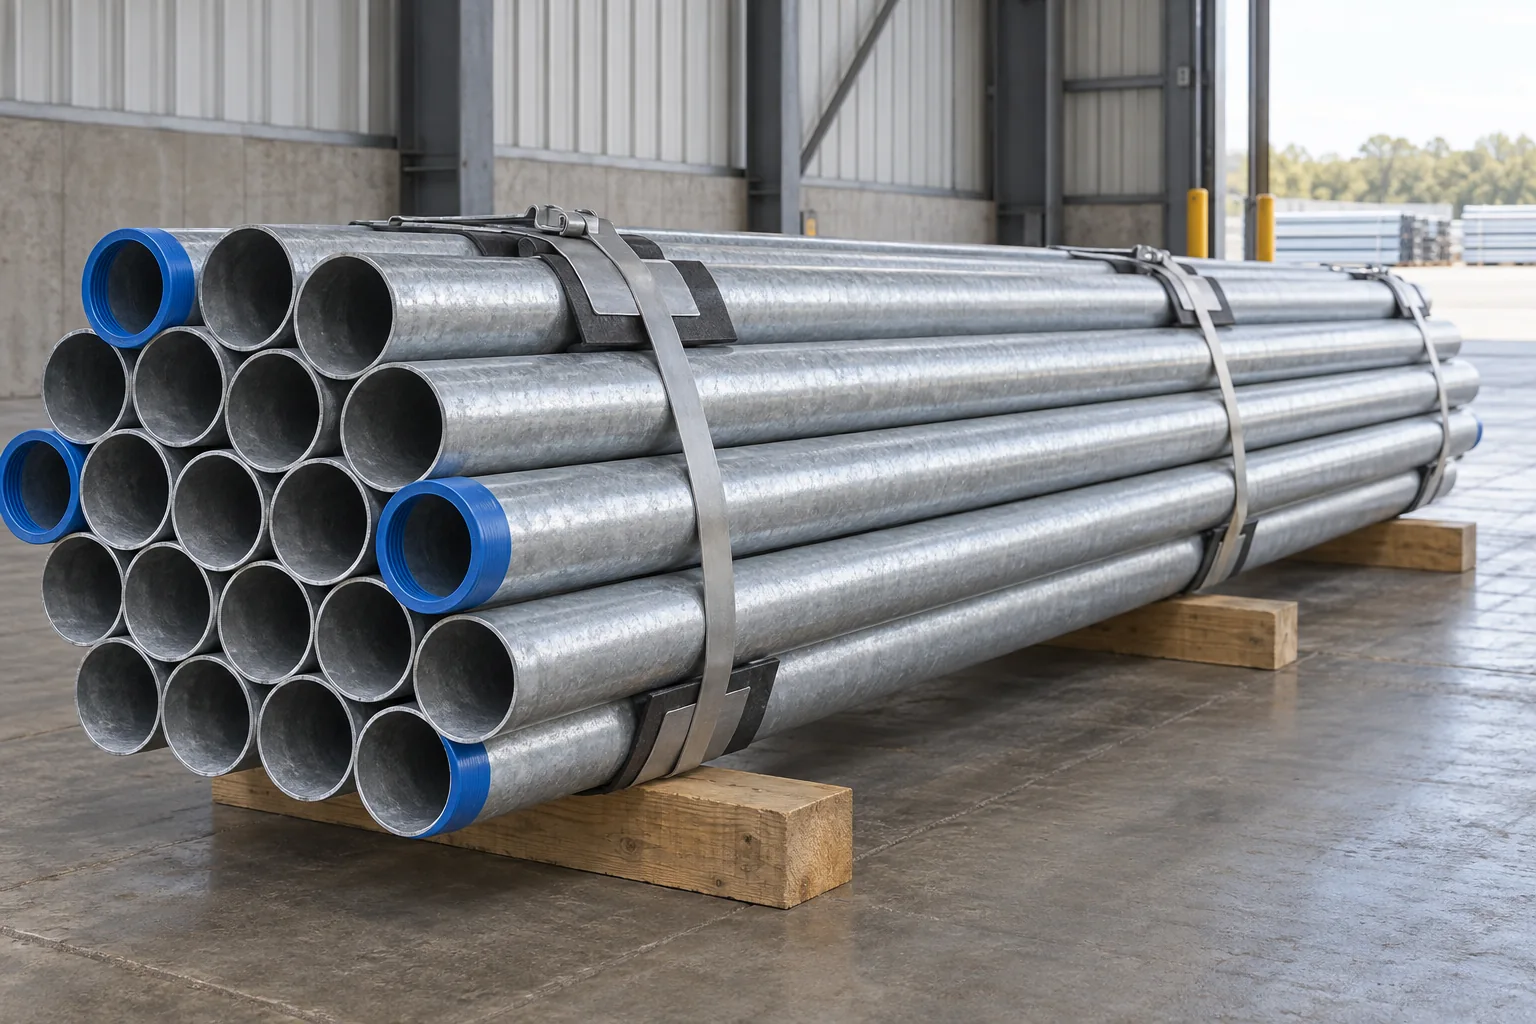
Lista pakowania powinna zawierać pozycję rury, jej wymiary, grubość ścianki, długość, liczbę sztuk oraz odniesienie do wiązki lub przesyłki. Gdy wymagana jest identyfikowalność według numeru wytopu, należy zachować powiązanie z odpowiednim numerem wytopu lub partią produkcyjną. Wiązki o różnych wymiarach muszą mieć rozróżnialne identyfikatory, a luźne złączki lub kształtki wymagają osobnych pozycji na liście pakowania z podaną liczbą sztuk. Łączna masa przesyłki nie wyjaśni braku konkretnego wymiaru ani niedoboru akcesoriów.
Zabezpieczenia i podpory powinny chronić zamówione przygotowanie końcówek i wykończenie podczas transportu i przeładunku. Przed przeniesieniem wiązek do magazynu ogólnego sprawdź je pod kątem przesunięć, zgniecionych końcówek oraz uszkodzeń taśm spinających. Odnotuj wilgotne opakowania lub zalegającą wodę, jeśli może to wpłynąć na powierzchnię ocynkowaną. Zachowaj oznaczenia opakowań po otwarciu wiązek, aby możliwe było dalsze powiązanie poszczególnych elementów z dokumentacją.
Dokument odbioru: od wyniku do decyzji końcowej
Zanotuj różnicę w stosunku do rzeczywistego zamówienia
Poniższy przykład przedstawia hipotetyczną rozbieżność ilościową, a nie tolerancję inspekcyjną ani regułę pobierania próbek. W zamówieniu zakupowym PO-EX Rev A określono 80 sztuk pozycji P-01. Lista pakowania PL-EX Rev A również podaje 80 sztuk, ale liczba otrzymanych sztuk wynosi 78.
| Rejestrowana pozycja | Ukończony przykład |
|---|---|
| Materiał / partia | P-01, wiązka EX-B01, numer wytopu zachowany w dokumencie pakowania |
| Podstawa wymagań | PO-EX Rev A i PL-EX Rev A: 80 sztuk |
| Stwierdzony wynik | Otrzymano 78 sztuk; brak 2 sztuk |
| Natychmiastowa decyzja | Zarejestruj częściowy odbiór 78 sztuk; pozostałą ilość pozostaw jako nierozliczoną |
| Odpowiedź dostawcy i zamknięcie sprawy | Hipotetyczna odpowiedź potwierdza dostawę zamienników 2 sztuk; rozbieżność ilościową zamknij dopiero po zliczeniu otrzymanych zamienników |
| Inne kontrole akceptacyjne | Materiał, wymiary, końcówki i wykończenie mają własny status inspekcyjny |
Zamknij wyłącznie tę sprawę, która została rozwiązana
Brak nie oznacza sam w sobie, że otrzymane 78 sztuk jest wadliwych. W przypadku niezgodności wymiarowej lub tożsamościowej materiał objęty niezgodnością należy oddzielić. Każdą rozbieżność powiąż z wymaganymi dowodami i decyzją; zamknięcie tej pozycji nie oznacza zamknięcia innych kontroli akceptacyjnych.
Kontrole przy odbiorze i działania do zarejestrowania
Postępuj zgodnie z zaakceptowanymi wymaganiami zakupowymi i inspekcyjnymi dla rzeczywistej partii. Rejestruj odniesienie do pozycji lub wiązki przy każdym wyniku; zdjęcia rozbieżności powinny pokazywać jej lokalizację i skalę.
| Sprawdź | Zarejestruj | Jeśli nie rozstrzygnięto |
|---|---|---|
| Dokumenty i tożsamość | Rewizja zamówienia zakupowego, tożsamość pozycji/wiązki, wymagane powiązanie z numerem wytopu lub partią produkcyjną oraz zwolnienia | Oddziel materiał o nieustalonej tożsamości i zażądaj wymaganych dokumentów |
| Ilość | Liczba otrzymanych sztuk i długości według pozycji zamówienia; akcesoria liczone osobno | Zarejestruj częściowy odbiór w przypadku niedoborów i pozostaw nierozliczoną ilość |
| Dostępne wymiary i połączenia | Rzeczywiste pomiary, ich lokalizacje, użyty przyrząd pomiarowy oraz obowiązujące granice odniesienia | Oddziel materiał objęty niezgodnością, dopóki strony odpowiedzialne nie ustalą decyzji co do jego dalszego losu |
| Wykończenie i stan opakowania | Lokalizacja uszkodzenia, liczba objętych sztuk, stan powłoki/końcówek oraz identyfikujące zdjęcia | Zachowaj dowody i uzgodnij określoną naprawę lub inną decyzję co do dalszego losu materiału |
| Zamknięcie rozbieżności | Odpowiedź dostawcy, zaakceptowane działania oraz weryfikacja zastąpienia lub naprawy | Pozostaw inne kontrole akceptacyjne oraz nierozliczone pozycje otwarte |
Najczęściej zadawane pytania
Jak porównać ofertę cenową podaną za metr bieżący z ofertą podaną za tonę?
Najpierw zharmonizuj wymiary rury, jej długość oraz podstawę masy. Określ masę teoretyczną lub rzeczywistą wagową, użyj tej samej jednostki masy oraz sprawdź, czy w ofercie uwzględniono kształtki, powłoki, opakowanie i odpowiedzialność za transport.
Czy zgodność klasy materiału na certyfikacie gwarantuje śledzilność?
Nie. Dokumentacja musi łączyć dostarczoną rurę i jej oznaczenia lub tabliczki z listą pakowania oraz odpowiednim numerem wytopu lub partią produkcyjną. Znajomość nazwy klasy materiału bez takiego powiązania nie zapewnia śledzilności materiału.
Co należy zarejestrować przy odbiorze uszkodzonej lub nieprawidłowej wiązki?
Zarejestruj objętą niezgodnością pozycję, jej lokalizację i ilość, zachowaj odniesienie do wiązki oraz wykonaj zdjęcia identyfikujące problem i jego skalę. Materiał o nieustalonej tożsamości, niezgodny pod względem wymiarów lub stanu powinien być oddzielony do momentu ustalenia jego dalszego losu.
Czy próba hydrauliczna w hucie określa robocze ciśnienie rury?
Jest to test akceptacyjny przeprowadzany w hucie w określonych warunkach. Dopuszczalne ciśnienie eksploatacyjne w układzie rurociągu określa się na podstawie projektu, uwzględniającego materiał, wymiary, temperaturę, połączenia oraz obowiązujące zasady projektowe.
Co powinien zawierać wykaz opakowań dla rur o różnych średnicach?
Powinien on rozróżniać pozycje zamówienia, średnice, grubości ścianek, gotowe długości oraz ilości z wymaganymi odniesieniami do numeru wytopu lub partii. Identyfikacja wiązek łączy te wpisy z dostarczonymi fizycznie materiałami.
Czy punkty kontrolne można dodać po zakończeniu produkcji?
Punkt kontrolny musi zostać uzgodniony przed przejściem etapu, w którym ma być stosowany. Plan inspekcyjny określa wymagania dotyczące badań, powiadomienia oraz zwolnienia na tyle wcześnie, aby umożliwić wymagane obecność świadka lub akceptację.
Podstawa techniczna i zakres źródłowy
Podstawa techniczna: specyfikacja zamawianego produktu określa wymagania akceptacyjne; publiczny zakres normy ASTM A53/A53M-24 identyfikuje przykładową rodzinę produktów. Ilości odbiorcze oraz sposób postępowania w przypadku rozbieżności mają charakter poglądowy.