Concluzii cheie
Porniți de la comanda acceptată
Utilizați programul acceptat de țevi și revizia comenzii de achiziție ca bază de comparație. Asociați fiecare articol oferit și excepție cu această bază, apoi includeți aceleași referințe în lista de ambalare și înregistrarea la recepție.
Păstrați vizibilă orice modificare propusă a traseului de fabricație. Descrierile pentru țevi sudate prin rezistență (ERW) și țeava din oțel carbon fără sudură arată traseele distincte de produs; un preț mai scăzut nu aprobă o substituție.
Trebuie să pregătiți mai întâi cererea? Utilizați lista de verificare RFQ pentru țevi.
Comparați prețurile pe aceeași bază de cantitate și livrare
Un preț pe unitate de lungime nu poate fi comparat cu un preț pe tonă până când ambele se bazează pe aceleași dimensiuni ale țevii, lungime și masă. Identificați dacă masa facturată este calculată din dimensiunile nominale sau obținută prin cântărire efectivă. Identificați, de asemenea, dacă cuplajele, stratul de acoperire și ambalajul sunt incluse. Masa netă a țevii și masa brută a livrării răspund unor întrebări diferite.
Păstrați vizibile destinația și termenul de livrare lângă prețul materialului. Livrarea la port și livrarea în curtea de recepție implică responsabilități diferite privind transportul și manipularea. Pentru o comandă cu dimensiuni mixte, este necesar să se specifice, pe linie, cantitatea minimă de lot, toleranța cantitativă și programul de producție, nu doar într-un total unic. Conversiile de mai jos reconciliează unitățile; ele nu definesc numărul de bucăți dintr-un fascicol al furnizorului.
Glisați pentru a vedea fiecare coloană.
| Unitate de comandă | Relație metrică | Verificare la achiziție |
|---|---|---|
| 1 picior internațional | 0,3048 m exact | Conversia în picioare liniare fără modificarea lungimii tăiate comandate |
| 1 tonă metrică | 1 000 kg exact | Distingeți tonele metrice de tonele scurte americane |
| 1 tonă scurtă americană | 2 000 lb = 907,18474 kg exact | Utilizați aceeași unitate de masă la compararea ofertelor |
| 1 pound (livră) | 0,45359237 kg exact | Păstrați neschimbată baza de cântărire efectivă sau teoretică |
Asociați numărul de lot (heat number) cu materialul livrat
Numărul de topitură identifică topitura de oțel. Un lot de fabricație sau de inspecție poate identifica un grup ulterior de producție, astfel încât cele două referințe nu sunt automat identice. Trasabilitatea necesită o relație documentată între țevile livrate, marcajele sau etichetele acestora, lista de ambalare și certificatul relevant de încercare a materialului. Un certificat care indică o denumire cunoscută de calitate, dar care nu are legătură cu livrarea, nu este suficient pentru stabilirea acestei relații.
Verificați emitentul, referința certificatului, standardul de material, calitatea, identitatea topiturii sau a lotului și rezultatele raportate în raport cu comanda de achiziție. Păstrați analizele chimice și rezultatele încercărilor mecanice asociate cu materialul pe care îl reprezintă. Dacă este necesar un tip anume de document de inspecție, o încercare suplimentară sau prezența cumpărătorului ca martor, acestea trebuie specificate înainte de acceptarea comenzii. Certificatul sistemului de calitate al companiei, listarea produsului și certificatul de încercare a materialului îndeplinesc scopuri diferite și trebuie să rămână înregistrări separate.
Măsurați dimensiunile specificate în raport cu limitele lor reale
Dimensiuni de referință și înregistrări ale instrumentelor
Inspecția dimensională necesită dimensiunile de referință comandate și toleranțele aplicabile. Verificați diametrul exterior (OD), grosimea peretelui, lungimea, rotunjimea și geometria capetelor necesară pentru conexiune. Înregistrați instrumentul folosit, locurile de inspecție și rezultatele, astfel încât o problemă să poată fi trasată la un articol specific. O singură măsurătoare a diametrului exterior nu stabilește grosimea peretelui sau rotunjimea pe întreaga secțiune.
Grosimea nominală este o denumire, nu o garanție că fiecare măsurătoare este egală cu acea valoare. Specificația produsului stabilește variația permisă. Nu aplicați o singură toleranță pentru grosimea peretelui la țevi din oțel carbon, țevi sudate din oțel inoxidabil, țevi structurale și conducte electrice. Planul de eșantionare necesită, de asemenea, definirea domeniului său de aplicare: citirile eșantionate și examinarea pe întreaga lungime sunt activități de inspecție diferite. ghidul privind dimensiunile și schedule-ul țevilor ajută la identificarea geometriei de referință înainte de aplicarea limitelor de acceptare.
Indicați metoda de încercare și acoperirea acesteia înainte de producție
Încercarea hidrostatică și examinarea nedistructivă nu furnizează informații identice. Încercarea la presiune verifică produsul în condițiile sale de încercare specificate; o metodă nedestructivă detectează discontinuitățile acoperite de acea metodă și de criteriile de acceptare. Specificația produsului determină încercările obligatorii și alternativele permise. Orice examinare suplimentară necesită indicarea metodei, acoperirii, nivelului de acceptare și cerințelor de raportare.
Un plan de inspecție trebuie să distingă verificările rutiniere de producție, revizuirea documentelor, activitățile efectuate în prezența cumpărătorului și punctele de oprire. Identificați evenimentul care necesită prezența cumpărătorului și eliberarea necesară înainte de operația următoare. Încercările efectuate la laminor rămân, de asemenea, separate de încercarea de teren a sistemului complet de conducte. Pentru țevile de conductă API 5L, păstrați împreună calitatea specificată, nivelul de specificație a produsului și orice cerințe suplimentare de serviciu, în loc să solicitați un certificat general de inspecție.
Inspectați conexiunea și stratul de acoperire finalizate
Prelucrarea modifică zonele care vor fi îmbinate sau expuse în exploatare. Verificarea filetelor necesită sistemul de filet comandat; verificarea canalelor necesită profilul cuplajului selectat; capetele sudate necesită pregătirea specificată. Identificați deteriorarea la intrarea țevii și la suprafețele de cuplare înainte ca protecțiile de capete să le acopere. ghidul pentru capete și straturi de acoperire explică ce detalii aparțin fiecărei descrieri de conexiune.
Pentru țevile acoperite, asociați înregistrarea de inspecție cu pregătirea cerută, sistemul de acoperire, acoperirea și grosimea acestuia. Includeți tratamentul zonelor decupate și al capetelor prelucrate. Verificările vizuale ale culorii nu stabilesc, în mod unic, grosimea filmului sau continuitatea acestuia. țevi de oțel acoperite Comenzile de țevi acoperite necesită aceste detalii privind finisajul, alături de standardul pentru țevi. Orice metodă de reparație și acceptarea reparației trebuie să se bazeze pe specificația acordată pentru acoperire, nu pe o instrucțiune generală de retuș.
Reconciliați fascicolele pe baza articolelor, lungimii și numărului de bucăți
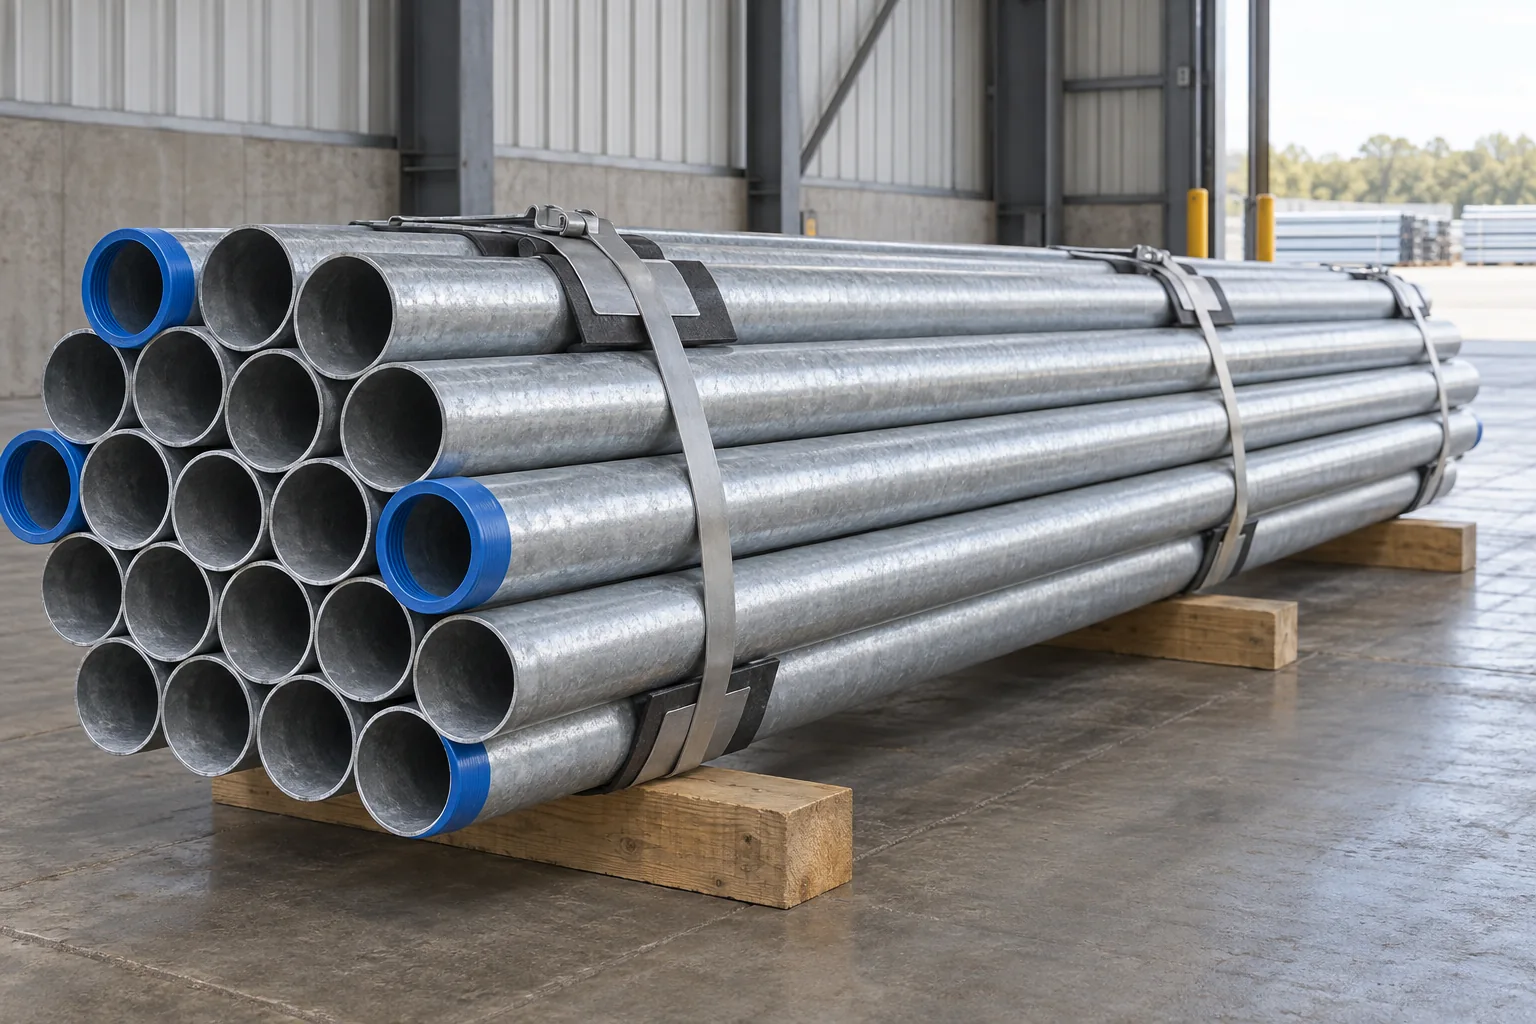
Lista de ambalare trebuie să indice articolul de conductă, dimensiunea, grosimea peretelui, lungimea, numărul de bucăți și referința fasciculului sau a expedierii. În cazul în care este necesară trasabilitatea topiturii, mențineți legătura cu numărul topiturii sau al lotului de fabricație. Fasciculele cu dimensiuni mixte necesită identificatori distincți, iar cuplajele sau fitingurile livrate vrac trebuie să aibă intrări proprii, numerotate, în lista de ambalare. Greutatea totală a expedierii nu poate compensa lipsa unei dimensiuni sau un număr insuficient de accesorii.
Protecțiile și suporturile trebuie să păstreze pregătirea și finisajul capetelor comandate pe durata manipulării. Verificați fasciculele înainte de descărcarea lor în stocul general pentru a detecta deplasări, capete strivite sau deteriorări cauzate de chingi. Consemnați ambalajele umede sau apa acumulată acolo unde aceasta ar putea afecta suprafața zincată. Păstrați referințele de ambalare furnizate și după deschiderea fasciculelor, astfel încât articolele individuale să poată fi în continuare corelate cu documentele aferente.
O înregistrare la recepție: de la rezultat la dispoziție
Înregistrați diferența față de comanda efectivă
Următorul exemplu reprezintă o discrepanță ipotetică de cantitate, nu o toleranță de inspecție sau o regulă de eșantionare. Comanda PO-EX Rev A prevede 80 de bucăți pentru articolul P-01. Lista de ambalare PL-EX Rev A indică, de asemenea, 80 de bucăți, dar numărul efectiv primit este 78.
| Articol de înregistrat | Exemplu completat |
|---|---|
| Material / lot | P-01, fascicul EX-B01, referință lot termic păstrată în înregistrarea de ambalare |
| Baza cerinței | PO-EX Rev A și PL-EX Rev A: 80 de bucăți |
| Rezultat observat | 78 de bucăți primite; lipsă de două bucăți |
| Dispoziție imediată | Înregistrați o recepție parțială de 78 de bucăți; mențineți balanța ca fiind neîndeplinită |
| Răspunsul și închiderea de către furnizor | Răspunsul ipotetic confirmă înlocuirea celor două bucăți; închideți discrepanța de cantitate doar după ce numărul bucăților înlocuite este verificat la recepție |
| Alte verificări de acceptare | Materialul, dimensiunile, capetele și finisajul își păstrează fiecare statutul propriu de inspecție |
Închideți doar problema care a fost rezolvată
Lipsa nu stabilește, în sine, faptul că cele 78 de bucăți primite sunt defectuoase. O problemă privind dimensiunile sau identitatea impune separarea materialului afectat. Asociați fiecare discrepanță cu dovada și dispoziția cerute; închiderea acestei discrepanțe de cantitate nu închide celelalte verificări de acceptare.
Verificări la recepție și acțiuni de înregistrat
Urmați cerințele acceptate de achiziție și inspecție pentru lotul real. Înregistrați referința articolului sau fasciculului pentru fiecare rezultat; fotografiile unei discrepanțe trebuie să indice locația și scara acesteia.
| Verificați | Înregistrați | Dacă nu este rezolvată |
|---|---|---|
| Documente și identitate | Revizia comenzii, identitatea articolului/fasciculului, legătura cerută cu lotul termic sau seria de fabricație și eliberările | Separați materialul cu identitate nerezolvată și solicitați documentele necesare |
| Cantitate | Numărul și lungimile primite pe articolul de comandă; accesorii numărate separat | Înregistrați o recepție parțială în caz de lipsă și mențineți balanța ca fiind neîndeplinită |
| Dimensiuni și racorduri accesibile | Valorile efective măsurate, locațiile, instrumentul utilizat și limitele de referință aplicabile | Separați materialul afectat până când părțile responsabile stabilesc dispoziția |
| Finisaj și stare a ambalării | Locația deteriorării, cantitatea afectată, starea acoperirii/capetelor și fotografiile identificate | Păstrați dovezi și stabiliți în comun reparația specificată sau altă dispoziție |
| Închiderea discrepanței | Răspunsul furnizorului, acțiunea acceptată și verificarea înlocuirii sau reparației | Mențineți deschise celelalte verificări de acceptare și articolele neîndeplinite |
Întrebări frecvente
Cum compar o ofertă pe metru liniar cu una pe tonă?
Mai întâi corelați dimensiunile țevii, lungimea și baza de masă. Identificați masa teoretică sau masa determinată prin cântărire efectivă, folosiți aceeași unitate de masă și verificați dacă sunt incluse racordurile, acoperirile, ambalarea și responsabilitățile privind transportul.
O coincidență a calității pe certificat dovedește trasabilitatea?
Nu. Înregistrarea trebuie să lege țevile livrate și marcajele sau etichetele acestora de lista de ambalare și de identitatea lotului termic sau a seriei de fabricație relevante. Un nume cunoscut de calitate, fără această legătură, nu asigură trasabilitatea materialului.
Ce trebuie să înregistrez la primirea unui fascicul deteriorat sau incorect?
Înregistrați articolul afectat, locația și cantitatea, păstrați referința fasciculului și faceți fotografii care să identifice problema și scara acesteia. Separați materialul cu probleme nerezolvate de identitate, dimensiuni sau stare până la stabilirea dispoziției finale.
Testul hidrostatic efectuat la lamină stabilește presiunea de lucru a țevii?
Este un test de acceptare la fabricație, efectuat în condițiile specificate. Proiectarea instalației de conducte stabilește presiunea admisibilă de serviciu pe baza materialului, dimensiunilor, temperaturii, îmbinărilor și regulilor de proiectare aplicabile.
Ce trebuie să conțină lista de ambalare pentru dimensiuni mixte de țevi?
Aceasta trebuie să distingă articolele comandate, dimensiunile, grosimile pereților, lungimile finale și cantitățile, cu referințele necesare la lotul termic sau la partida. Identificarea fasciculelor leagă aceste înregistrări de materialul fizic primit.
Pot fi adăugate puncte de oprire pentru inspecție după finalizarea producției?
Un punct de oprire trebuie convenit înainte de trecerea stadiului corespunzător. Planul de inspecție stabilește, suficient de devreme, cerințele privind încercările, notificarea și eliberarea, astfel încât să poată avea loc activitatea de verificare sau acceptare solicitată.
Bază tehnică și domeniu de aplicare al sursei
Bază tehnică: specificația produsului comandat stabilește cerințele de acceptare; domeniul public ASTM A53/A53M-24 identifică familia de produse exemplar. Cantitățile primite și modul de gestionare a neconformităților sunt ilustrative.