冷間圧延鋼帯巻きサプライヤー
卸売加工向けの焼鈍材および全硬質巻き
0.12~2.0 mmの非めっき冷間圧延帯鋼は、商用グレードおよび絵付け(ドローイング)グレードでご提供可能であり、焼鈍状態および全硬状態での納入が可能です。成形性は、該当するグレードと納入状態の組み合わせに加え、キャビネット、成形部品、または後工程でのコーティングに必要な板厚および表面状態によって異なります。

卸売加工向けの焼鈍材および全硬質巻き
0.12~2.0 mmの非めっき冷間圧延帯鋼は、商用グレードおよび絵付け(ドローイング)グレードでご提供可能であり、焼鈍状態および全硬状態での納入が可能です。成形性は、該当するグレードと納入状態の組み合わせに加え、キャビネット、成形部品、または後工程でのコーティングに必要な板厚および表面状態によって異なります。
| パラメーター | 供給範囲またはオプション | 注文詳細 |
|---|---|---|
| 厚さ | 0.12–2.0 mm | 0.0047~0.0787インチ(概算換算値) |
| 幅 | 600–1500 mm | 23.62~59.06インチ(概算換算値) |
| コイル内径(ID) | 508 mmまたは610 mm | 受取マンドレルのボアを選択してください |
| 材料選択肢 | SPCC;SPCD;DC01;DC03;ASTM A1008 CS/DS | 鋼種の完全名称および納入状態は注文書にそのまま記載されます |
| 硬度状態(テンパー) | 焼鈍材;1/8硬;1/4硬;1/2硬;全硬 | 鋼種、テンパー(硬度状態)および適用される受入試験が一体となって定義されます |
| 納入形態 | 全幅コイル;ご希望に応じたスリット加工または切断長での納入 | 加工および最終寸法は別途価格設定 |
カタログ上の寸法はミリメートル単位で記載されています。見積もりには、承認済み鋼種、テンパー(硬度状態)、厚さ×幅の組み合わせ、コイル形状および寸法公差が明記されます。最大外径および個別コイル重量は、お客様の受入ラインの制限に準拠します。
焼鈍処理は、冷間圧延による延性低下を回復させます。所定の焼鈍状態で提供される商用級または深絞り用級鋼材は、曲げ加工されたキャビネット、プレス成形パネルなどの部品製作の出発点となります。必要な鋼種は成形の厳しさに応じて選定されますが、焼鈍処理のみで全ての鋼材が深絞り用鋼材になるわけではありません。
全硬材帯鋼は、冷間圧延による加工硬化状態を保持しています。この状態は、次工程がその条件を前提としている注文に適しており、下流工程における焼鈍処理や塗装工程なども含めて適用可能です。急角度の曲げや引抜成形形状には、それぞれに応じた成形性評価が必要であり、全硬材は焼鈍ステンピング材の単純な代替品ではありません。
JIS規格のテンパー(硬度状態)または硬度範囲をご確認ください。
| テンパー(硬度状態) | JIS記号 | ロッキーウェルB硬度(HRB) | ビッカーズ硬度(HV) |
|---|---|---|---|
| 1/8硬 | 8 | 50–71 | 95–130 |
| 1/4硬 | 4 | 65–80 | 115–150 |
| 1/2硬 | 2 | 74–89 | 135–185 |
| 全硬 | 1 | ≥85 | ≥170 |
該当するテンパー(硬度状態)が見つかりません。検索をクリアして表を元に戻してください。
横スクロールしてすべての列をご確認ください。
これらの値は、特定のコイルに対する試験結果や、ASTMおよびEN規格鋼種への等価値ではなく、あくまでJIS規格におけるテンパー(硬度状態)の参考値です。試験スケールおよび試験力は帯鋼厚さに適合する必要があります。薄板材には、合意済みの適切な硬度測定方法を用いる必要があります。HRBおよびHVの欄は、それぞれ異なる試験スケールを示しています。
| 系列名称 | 規格 | 材質識別 | 購入判断 |
|---|---|---|---|
| SPCC | JIS G 3141 | 商用品質冷間圧延鋼板 | テンパーを明示してください。引張強さおよび伸びの保証には、明確な合意が必要です。 |
| SPCD | JIS G 3141 | 絵付け(成形)用冷間圧延鋼板 | 指定された焼鈍状態および適用される成形受入条件を使用してください。 |
| DC01 | EN 10130 | 冷間圧延低炭素平板材 | EN規格名称、納入状態および表面要件を維持してください。 |
| DC03 | EN 10130 | 絵付け(成形)用低炭素平板材 | 必要な絵付け(成形)工程に応じて選定し、適用される機械的特性要件を満たすものとします。 |
| CSタイプA/B | ASTM A1008/A1008M | 商用鋼 | 米国向け材料ラインには、タイプおよび必要な納入状態を明記してください。 |
| DSタイプA/B | ASTM A1008/A1008M | 絵付け(成形)用鋼 | タイプ、成形要件および適用される試験基準を明記してください。 |
SPCC、DC01およびASTM CSコイルは、それぞれの規定規格および納入状態に基づき見積りされます。提案される代替品は、成形特性および受入要件とともに、承認のために別途リストアップされます。
表面粗さは外観、潤滑性および後工程の仕上げに影響を与えます。マットおよび光沢は仕上げの種類を表す記述であり、いずれも特定の粗さ値または露出パネル表面品質を規定するものではありません。明確に定義された仕上げ、表面クラスまたは粗さ要件は注文条件として取り扱われ、選定された材料と整合されます。
無塗装コイルは、合意された防錆油付または無油状態で供給されます。塗装、めっきおよび接着工程では、受入工程で要求される洗浄および前処理を実施します。
当社の無塗装冷間圧延鋼板は鋼材基材を提供します。亜鉛めっきおよび予塗装コイルは、規定された被覆量または塗装システムを追加します。これらの完成表面要件は、別途発注される塗装済み製品の注文に属します。
小数点表示厚さは、金型へ投入される鋼材の厚さを定義します。注文では、公称厚さまたは最小厚さ、その公差および測定基準を明記します。ゲージ表示は、この値に付随するものであり、これを置き換えるものではありません。厚さ変動は、成形ダイ、継ぎ目または積層組立部において重要です。
スリットストリップの依頼では、完成幅およびその公差に、バリ、エッジ状態およびカーブ(湾曲)要件が対応します。これらは、ストリップがロールおよび位置決めガイドを通過する際の走行性を制御します。全幅コイルおよび加工済みストリップは、別々の見積項目として扱います。承認済みのスリット寸法およびエッジ範囲は、加工前に明示されます。
508 mmおよび610 mmの内径(ボア)オプションは、異なるマンドレル適合性を示します。外径および個別最大重量は受入限界を完了させ、巻き方向およびコイルヘッドの向きは送りに影響を与えます。切断長の依頼では、コイル送り限界の代わりに、矯正、完成長および平坦度要件が追加されます。
曲げドア、機器ハウジングおよび家具部品は、寸法適合性と完成後の可視表面を両立させる必要があります。材料選定は曲げ半径および成形順序に従い、表面および防錆油状態は計画されている塗装またはめっき工程に従います。商用グレードの焼鈍材は、この選定ルートに該当します。
機器ハウジング向けに、以下の点を比較してください。 熱間圧延材および冷間圧延材 成形条件、前処理、および要求される塗装仕上げに基づいて。
絵付け(成形)カップまたは凹面パネルでは、単純な曲げを超えて材料が伸長します。したがって、絵付け(成形)グレード仕様および焼鈍状態は、厚さおよび金型形状と同様に重要です。必要な機械的または成形試験は、材料受入の一部となります。
塗装ラインでは、熱処理および成形順序に応じて、フルハードまたは焼鈍状態の原料が要求される場合があります。材料スケジュールには、その入荷状態、化学組成および表面処理が明記されます。
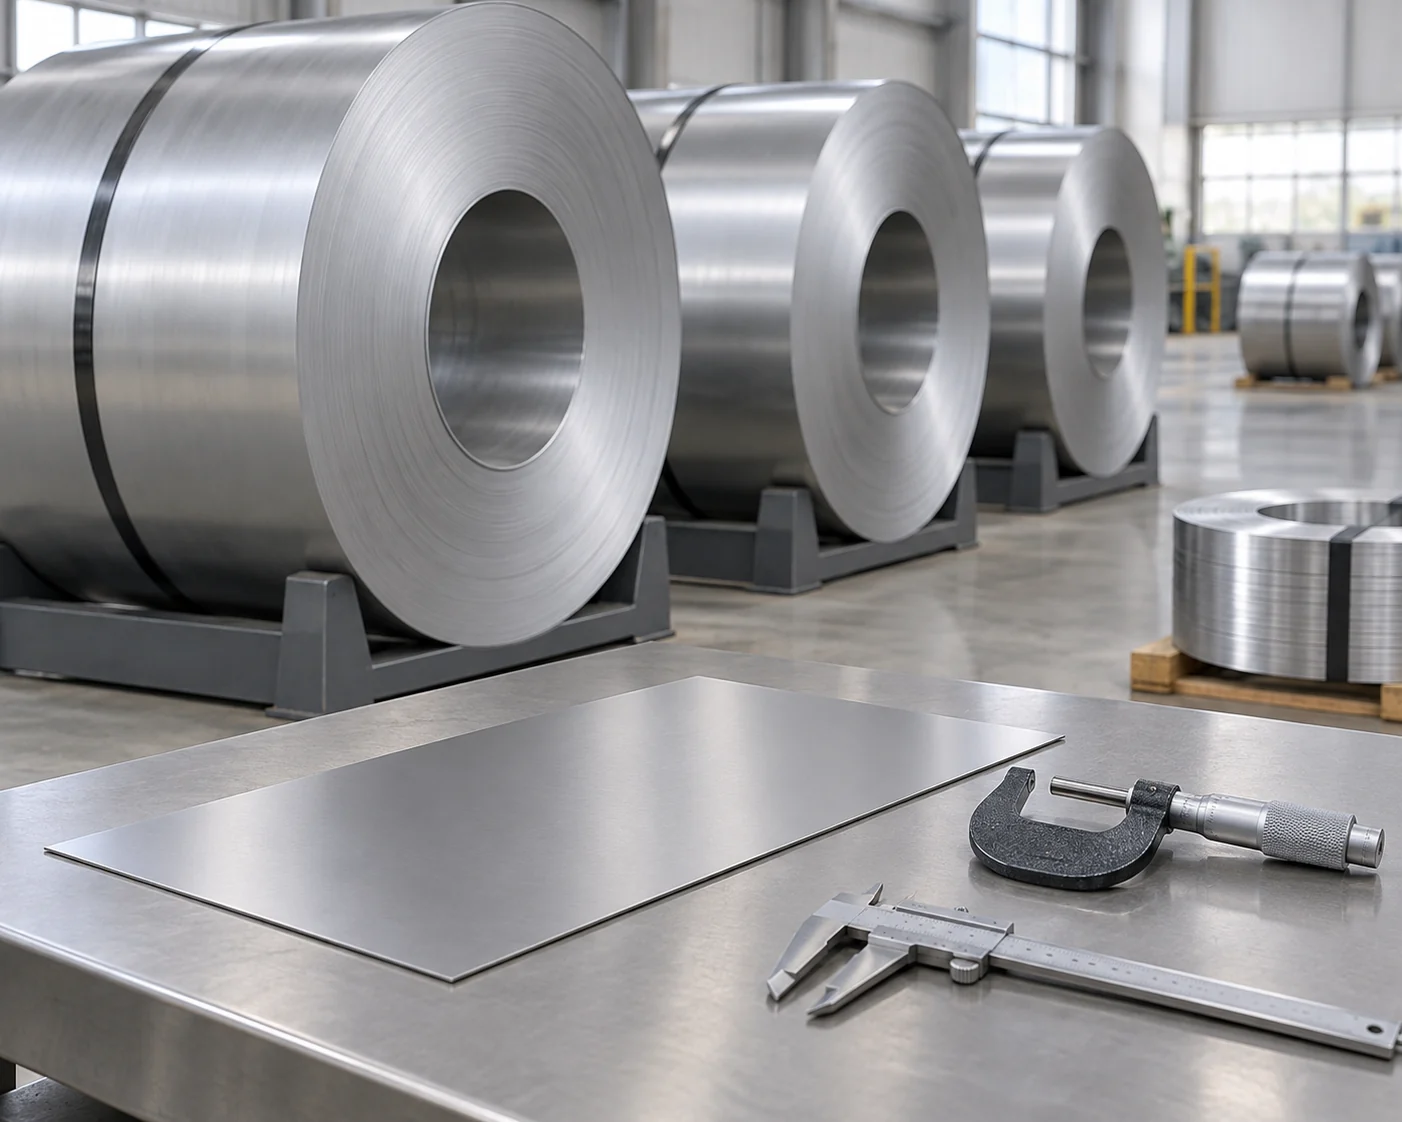
検査は注文された小数点表示厚さおよびストリップ幅に従って実施されます。加工済みストリップの場合、検査範囲には指定されたエッジ状態、バリおよびカーブ(湾曲)も含まれます。測定位置および受入限界は、寸法記録に保持されます。
材料記録には、指定された等級および納入状態が明記されます。必要な硬度または引張試験は、適用される方法、サンプリング基準および厚さ条件に従って実施されます。テンパー表示のみでは、要求された機械試験結果を代替できません。
検査では、傷、腐食、取扱い痕および指定された防錆油または仕上げ状態を確認します。巻き状態の検査では、巻き付きの整列状態およびストリップエッジまたはコイルアイ(内周)の損傷を確認します。承認された表面要件は、指定されたストリップ片面で評価されます。
各納品明細書行のコイル番号により、納入されたストリップとその鋼種、テンパーおよび必要な検査記録が関連付けられます。
一括価格には鋼種、テンパー、ストリップサイズおよび純重量単位が明記されます。スリッティング、フラットネス調整、表面処理、梱包および運賃は明細化されています。1メトリックトンは1,000 kgに相当します。
冷間圧延鋼材は輸送および保管中、乾燥状態での保護が必要です。梱包は、確実なバンドおよび支持具に加え、合意済みの湿気遮断材、エッジ保護、コイルアイ保護を組み合わせた構成となります。油膜状態はこの梱包範囲と整合して調整されます。梱包は、コイル開封後の適切な乾燥保管を代替するものではありません。
異なる板厚、鋼種およびテンパーはそれぞれ独立した供給ラインを形成します。各ラインには、合意された最小ロットおよび生産または出荷条件が適用されます。納品明細書には、コイル番号、ストリップサイズ、状態、個別の純重量および総重量が記載され、出荷に際しての荷下ろし方向も明示されます。
黒焼鈍は納入時および表面の状態を示すものであり、光沢のある外観を保証するものではありません。露出部に使用する場合は、発注時に必要な表面等級または承認済みの仕上げサンプル、および予定されている洗浄・仕上げ工程を指定します。黒焼鈍材は、光沢面の要望に対する代替品としてではなく、あくまでその固有の状態として見積もりが行われます。
有効な成形試験では、対象となる鋼種・テンパー・板厚・圧延方向および表面または油膜状態を、実際の生産用金型および潤滑剤とともに使用します。その受入基準は、承認済み材料要件の一部となります。異なる状態のサンプルでは、提案される生産用コイルの成形性能を確認できません。
継ぎ目の許容可否、標識方法および影響を受けるストリップ長の取扱いは、発注内容で定義されます。継ぎ目不要の連続供給工程では、その条件を見積書および受入仕様書に明記します。
部品図または材料要件書上で可視面を明示し、その表面等級、仕上げおよび受入基準を記載してください。直接コイル供給の場合、巻取りおよび供給方向により、可視面と受入ラインとの関係を明確にします。合意された可視面要件は、コイル検査範囲に含まれます。
裸鋼材は、指定された油膜状態および乾燥取扱いに依存したままです。輸送時の保護材は梱包済みコイルを守りますが、受入工場では適切な保管および開梱後の計画通りの表面処理を維持する必要があります。
冷間圧延コイルの納入スケジュール、表面要件および受入ラインの制限条件をお知らせください。選定された鋼種およびテンパーについて、ストリップ寸法、前処理、梱包および出荷条件を含むお見積りを提示いたします。