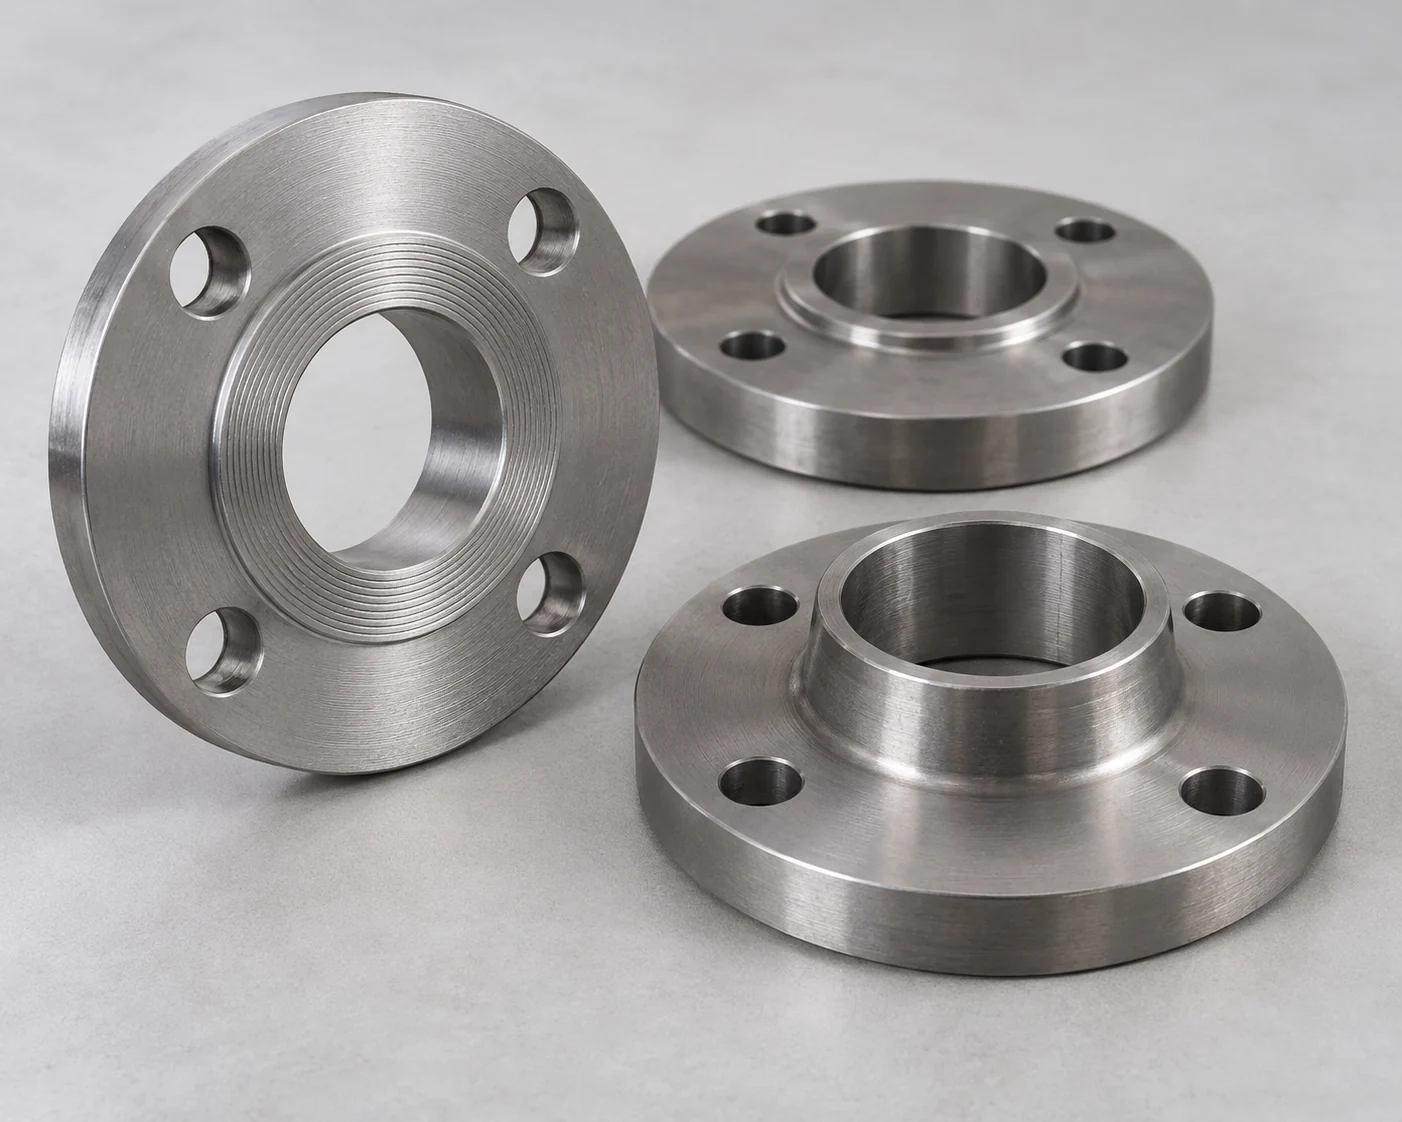
Paano naiiba ang mga sambungan ng weld-neck at slip-on na flange
Butt weld laban sa overlapping na fillet welds
Ang weld neck ay may tapos na tapered hub na sumasalubong sa tubo sa pamamagitan ng butt weld. Ang tubo ay hindi dumadaan sa loob ng flange. Ang kanyang bore at preparasyon ng weld-end ay dapat na angkop sa kapal ng tubong konektado. Ang slip-on ay isinusuot sa labas ng diameter ng tubo; ang karaniwang hubbed na anyo ay may labas na fillet weld at pangalawang fillet weld sa dulo ng tubo sa loob ng flange.
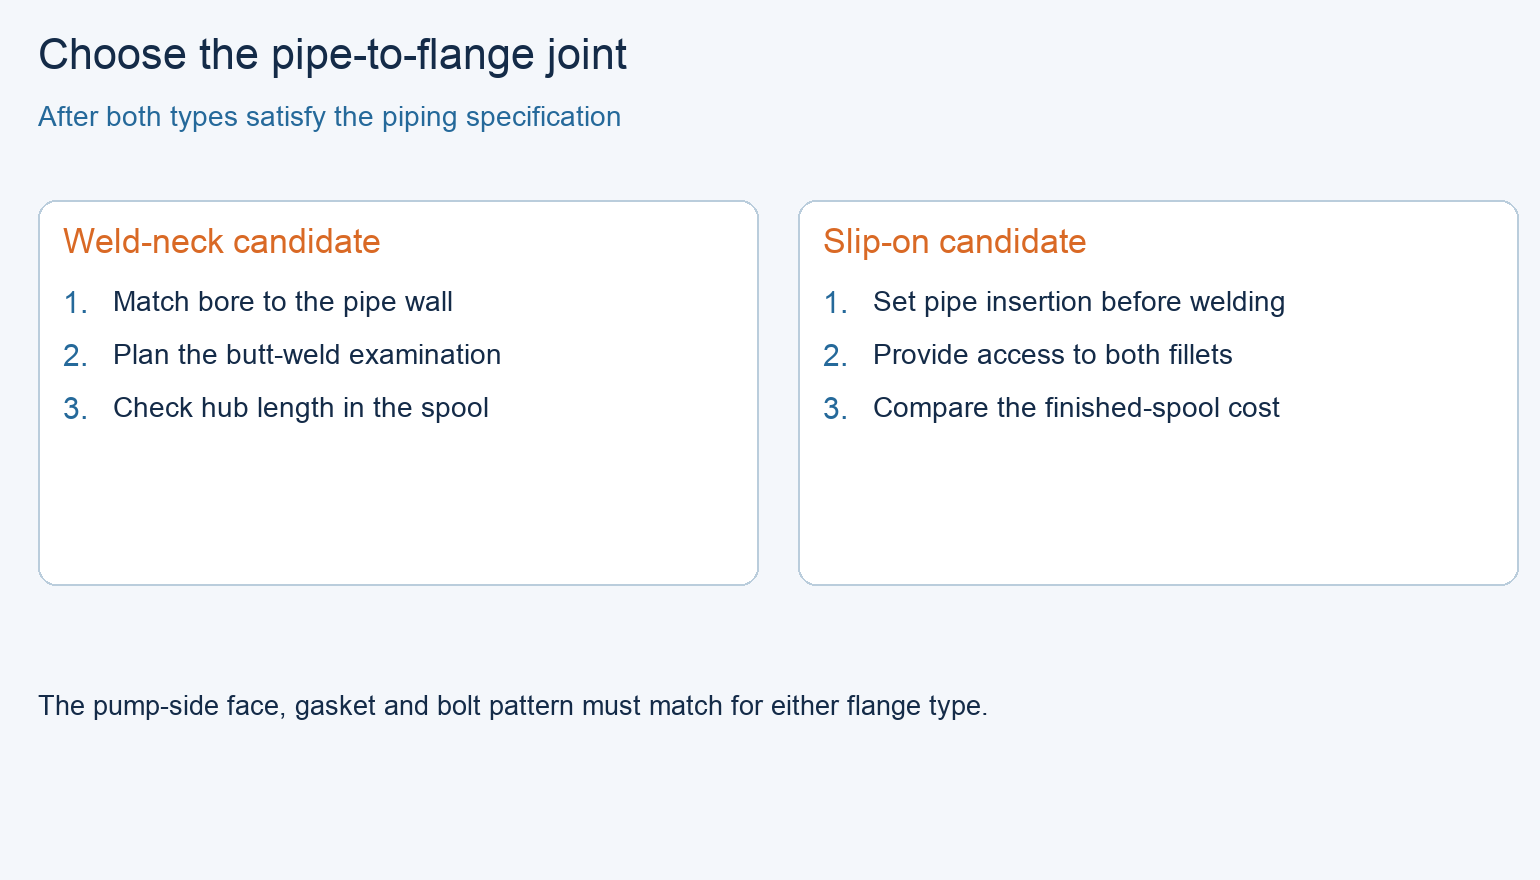
Ang tapered na weld-neck hub ay nagbibigay ng gradwal na transisyon sa pagitan ng matigas na singsing ng flange at ng tubo. Ito ay isang kapaki-pakinabang na dahilan para isaalang-alang ito sa cyclic duty, ngunit hindi ito nagtatakda ng payagan na bilang ng starts o universal fatigue-life multiplier. Ang overlap ng slip-on ay nagbibigay ng axial positioning habang inaayos, kasama ang dalawang lokasyon ng weld para i-complete at inspeksyunin.
Ang koneksyon sa bomba ay nananatiling nakabolt
Ang salitang “weld-neck” ay naglalarawan sa pagkakabit ng tubo, hindi sa nakabolt na sambungan sa bomba. Parehong uri ng flange ay maaaring bahagi ng removable na nakabolt na koneksyon. Pareho pa rin ang kailangan ng tamang mating face, gasket, bolt pattern, at prosedura sa assembly.
Suriin ang klase ng tubo at ang nozzle ng bomba bago ikumpara ang presyo
Ang pressure class ay isang bahagi lamang ng qualification
Gamitin ang design pressure at temperature, fluid, material group, at adopted piping code upang itakda ang kinakailangan sa flange. Sakop ng ASME B16.5-2025 ang flange ratings, dimensions, at kaugnay na mga kinakailangan; ang kanyang pampublikong saklaw ay hindi isang pag-apruba para sa partikular na estasyon ng bomba. Ang “Class 150” ay isang klase ng pagtatalaga, hindi isang tiyak na 150 psi na working limit.

Kung ang piping specification ay nagpapahintulot lamang ng weld necks, ang quote para sa slip-on ay isang kahilingan para sa substitution. Kung pareho ay pinapayagan, panatilihin ang parehong nominal size, materyales, pressure class, at facing para sa paghahambing. Ang pagbabago ng attachment type lamang ay hindi nagpapaliwanag ng mas mataas na pressure-temperature rating.
I-match ang aktwal na mukha ng nozzle
Suriin nang hiwalay ang drawing ng nozzle ng pump vendor. Ang matching na bolt circle ay hindi nagpapatunay ng matching na facing, gasket arrangement, o allowable nozzle load. I-record ang standard at mukha ng nozzle bago mag-order ng mating flange; iwasan ang pagtrato sa stock raised-face flange bilang universal pump connection.
Kung saan nagbabago ang pagpili matapos ma-qualify ang parehong uri ng flange
Kapag tinanggap na ng designer ng piping ang parehong opsyon para sa gawain, ihambing ang trabaho sa shop at ang layout kapag naka-install gamit ang parehong batayan. Ang mga pagkakaiba sa ibaba ang nagpapaliwanag kung bakit maaaring magbago ang piniling uri mula sa isang spool patungo sa isa pa.
I-swipe para makita ang buong talahanayan.
| Salik sa pagdedesisyon | Flange na may weld-neck | Slip-on flange | Epekto sa order |
|---|---|---|---|
| Fit-up | Ang handa nang dulo ng tubo ay sumasalubong sa hub sa isang butt joint | Maaaring i-adjust ang posisyon ng tubo sa loob ng flange bago ang pag-weld | Ihambing ang aktwal na pagkakasunod-sunod ng trabaho sa shop at ang panghuling face-to-face tolerance |
| Access sa pag-weld | Access sa paligid ng butt joint at espasyo para sa tinukoy na pagsusuri | Access sa parehong lokasyon ng fillet sa karaniwang hubbed arrangement | Huwag lang i-price ang pinakamadaling makita na weld |
| Pagpili ng bore | Tukuyin ang pipe schedule o ang aktwal na bore sa dulo ng weld | Ang bore ay nagda-dadaan sa labas na diameter (OD) ng tubo | Ang nominal pipe size lamang ay hindi sapat para sa order ng weld-neck flange |
| Ulang-ulit na paglo-load | Ang tapered hub ay nag-iwas sa biglang transisyon mula sa tubo patungo sa ring | Ang overlap at geometry ng fillet ay iba sa isang butt joint | Gamitin ang tinanggap na stress/fatigue design, hindi ang ipinangako na life multiplier |
| Available na espasyo | Ang haba ng hub ay nakaaapekto sa layout ng spool. | Ang mas maikling geometry ng attachment ay maaaring makatulong sa mainit na pagkakasunod-sunod. | Panatilihin ang tensyon ng pipe palabas sa pump nozzle. |
| Pinal na gastos. | Isama ang beveling, fit-up, butt welding, at pagsusuri. | Isama ang parehong mga fillet weld, ang access, at ang proteksyon sa mukha (face) ng flange. | Ihambing ang mga kumpletong at tinanggap na spool imbes na ang mga presyo ng hiwalay na flange. |
Magplano ng welding at inspeksyon ng flange bago ang paggawa ng spool
Itugma ang pagsusuri sa joint.
Ang isang plano sa inspeksyon na isinulat para sa butt weld ay hindi maaaring kopyahin nang direkta sa slip-on fillet weld. Tukuyin ang paraan ng pagsusuri, saklaw nito, mga kriterya sa pag-aproba, at access para sa napiling joint. Ang weld neck ay hindi awtomatikong sakop ng 100% radiography, at ang slip-on ay hindi awtomatikong exempt sa pagsusuri; ang aplikableng code at mga kinakailangan ng proyekto ang nagsasabi nito.
I-order ang bore ng weld-neck nang buong tiyak.
Para sa weld neck, ilagay sa order ang wall thickness ng pipe na kakabit o ang kinakailangang bore. Halimbawa, ang chart ng Texas Flange para sa weld-neck bore ay nagtuturo ng NPS 6 pipe na may 6.625 pulgadang OD, na may nominal na bore na 6.065 pulgada para sa Schedule 40 at 5.761 pulgada para sa Schedule 80. Samakatuwid, ang parehong NPS ay hindi nagsasaad ng weld-neck bore. Ang mga halagang ito mula sa catalog ay nagpapakita ng pagkakaiba sa pag-o-order, hindi ng mga toleransya sa pagmamachine.
Para sa slip-on, ang drawing ng fabricator ay dapat magtakda ng pipe setback at ng mga detalye ng welding. Protektahan ang gasket seating surface habang nangyayari ang welding at suriin ang posisyon ng natapos na flange. Huwag gumawa ng setback dimension mula sa litrato o gamitin ang gasket face bilang reference sa welding kung wala ang opisyally na aprobado na detalye.
Panatilihin ang tensyon sa tubo palayo sa nozzle ng bomba
Sa panahon ng installation, suportahan at i-align ang pipe upang ang pagpapahigpit ng mga bolt ng flange ay hindi pilitin ang pump papasok sa tamang posisyon. Ang manual ng Xylem Series 1710, mga seksyon 4.3 at 4.6, ay itinuturing ang suporta at alignment ng piping bilang mga kinakailangan sa installation. Ang mas mabigat na flange ay hindi maaaring ayusin ang pipe strain.
Nagawang paghahambing: dalawang na-aprubahan na spool ng tubo para sa bomba ng tubig
Isipin ang isang hipotetikal na NPS 6 utility-water station. Ang disenyo ay tumatanggap na ng parehong uri ng flange sa parehong materyal, class, at facing, at na-verify na ang mga load sa pump nozzle. Ang shop ay kayang gawin ang parehong proseso ng welding. Ngayon, kailangan ng pagpili sa dalawang iba’t ibang lokasyon; walang ipinapalagay na presyo sa merkado o mga estimate sa service life.
Discharge spool: weld neck.
Para sa accessible na shop-built discharge spool, ang owner ay nais ang isang plano sa pagsusuri ng butt weld at konsehente na konstruksyon ng butt weld sa buong spool. Piliin ang weld neck na may tinukoy na pipe bore. Ang slip-on ay nananatiling isang aprobadong opsyon para sa pressure boundary, ngunit ang kanyang iba’t ibang arrangement ng weld ay walang anumang fit-up benefit sa lokasyong ito at nagdaragdag ng hiwalay na detalye sa inspeksyon.
Utility bypass: slip-on kapag ang kumpletong quote ay sumusuporta dito.
Para sa low-cycling utility bypass, ang disenyo ay pumapayag sa slip-on at ang layout ay nagbibigay ng access sa parehong fillet weld. Ang huling pagpasok ng pipe ay maaaring itakda sa fabrication jig bago ang welding. Piliin ang slip-on kung ang kumpletong spool quote ng shop ay nagpapatunay ng kahit na isang cost o fit-up advantage. Ang mas murang hiwalay na flange na walang ganitong allowance sa fabrication ay hindi sapat na dahilan para piliin ito.
Buksan muli ang pagpili para sa bypass kung ang operating duty ay naging malaki ang pagbabago patungo sa cyclic, kung nawala ang internal access para sa welding, o kung nagbago ang piping specification. Buksan muli ang pagpili para sa discharge kung ang haba ng hub ay humihinto sa aprobadong layout. Lutasin ang mga pagbabagong ito sa spool drawing bago ito ilabas; huwag palitan ito sa yugto ng delivery.
Ano ang ilalagay sa order ng flange para sa estasyon ng bomba
Ang mga loose flange at mga fabricated spool ay nangangailangan ng iba’t ibang saklaw ng trabaho.
Bawat linya ay nangangailangan ng uri ng flange, sukat, standard at edisyon, grado ng materyal, class, facing, at dami. Idagdag ang pipe schedule o bore para sa weld neck; i-attach ang aprobadong slip-on weld detail para sa mga fabricated assembly. Hiwalayin ang supply ng loose flange mula sa supply ng kumpletong spool upang ang welding at pagsusuri ay singilin lamang isang beses.
Para sa isang natapos na spool, idagdag ang rebisyon ng drawing, oryentasyon ng mukha ng flange, sukat mula sa mukha hanggang sa mukha, mga limitasyon ng coating, mga rekord ng pagsusuri at proteksyon sa pagpapakete. Gamitin ang tinatanggap na drawing ng nozzle ng bomba sa dulo ng pagsasama. Ang mas malawak na gabay sa mga dulo ng tubo at mga koneksyon ay sumasaklaw kung paano ang pagpili ng flange ay umaangkop sa natitirang bahagi ng linya.
Mga karaniwang tanong
Maaari bang palitan ang isang slip-on flange ng weld neck nang hindi binabago ang pressure class?
Maaaring panatilihin nito ang parehong klase ng pagtatalaga, ngunit ang kapalit ay nagbabago sa pag-attach ng tubo. Dapat tanggapin ng specification ng piping, serbisyo, detalye ng welding at plano ng pagsusuri ang pagbabagong iyon bago bilhin.
Ginagawa ba ng weld neck ang koneksyon ng bomba na walang pangangailangan ng pagpapanatili?
Hindi. Binabago nito ang welded attachment sa tubo. Ang bolted joint ay nananatiling nakasalalay sa pagpili ng gasket, paglo-load ng bolt, kondisyon ng mukha at tamang alignment, at ang bomba ay kailangan pa rin ng iniresetang pagpapanatili.
Bakit hinahati ng isang supplier ng weld-neck ang pipe schedule?
Ang bore ng weld-neck ay dapat angkop sa bore ng tubo sa butt joint. Ang iba’t ibang wall schedule ay maaaring magbahagi ng parehong outside diameter ngunit may iba’t ibang inside diameter. Ibigay ang aktwal na bore kapag ang tubo ay hindi tugma sa karaniwang dimensyon ng schedule.
Maaari bang tapusin ang parehong slip-on fillet matapos i-bolt ang flange sa bomba?
Kailangan ng access ang lokasyon ng panloob na weld bago isara ang koneksyon. Iplano ang welding at pagsusuri sa pagkakasunod-sunod ng paggawa ng spool; huwag gamitin ang naka-install na bomba bilang fixture o ipagpalagay na maabot pa ang pangalawang weld mamaya.
Aling flange ang dapat gamitin para sa linya ng bomba na may vibrasyon?
Una, kilalanin ang sanhi ng vibrasyon at ng load sa tubo. Maaaring angkop ang weld neck sa tinatanggap na disenyo para sa cyclic service, ngunit ang pagbabago ng uri ng flange ay hindi nagrerepair ng misalignment, mahinang suporta o hindi angkop na operasyon ng bomba.
Alin ang mas murang opsyon para sa maliit na replacement spool?
Ihambing ang buong gawain: flange, paghahanda ng tubo, mga weld, pagsusuri, pagre-repair ng coating at instalasyon. Maaaring kapaki-pakinabang ang slip-on fit-up, samantalang ang weld neck ay maaaring tumugma sa umiiral na specification ng butt-weld na may mas kaunting pagbabago. Kumuha ng presyo para sa parehong tinatanggap na saklaw.
Teknikal na Batayan at Saklaw ng Pinagmulan
ASME, B16.5-2025, Pipe Flanges and Flanged Fittings, opisyal na Paglalarawan/Scope: batayan para sa pagkakaiba ng flange class, mga dimensyon at aplikasyon ng piping code. Ang buong rating tables at mga kinakailangan sa welding ng proyekto ay hindi inuulit dito.
Texas Flange, “How a Slip-On Flange Sits on the Pipe,” “Weld Neck Flanges,” at “Weld Neck Flange Bore Chart,” NPS 6 row: geometry ng attachment at ang dalawang catalog bore values. Xylem, Series 1710 Installation, Operation, and Maintenance Manual, dokumento 90036301_1.0, seksyon 4.3 at 4.6: model-specific na instruksyon para sa piping support at alignment. Konsultahin ang kasamang pump manual para sa mga detalye ng installation nito.
Ang mga pagpipilian sa spool ay mga pampaglalahad na paghahambing sa ilalim ng mga ipinahayag na hipotetikal na pag-aproba ng disenyo. Hindi nila itinalaga ang pressure ratings, sukat ng weld o ang pinapayagang bilang ng fatigue cycles.
