
De belangrijkste verschillen tussen staalcoil en vlakke plaat
Staalcoil is een continue strip die rond een centrale kern is gewonden. Vlakke, op lengte gesneden platen worden geleverd als afzonderlijke, ongevormde blanko’s met een overeengekomen lengte. Beide moeten worden gevormd om dakpanelen te worden. Gebruik in een aanvraag de term ‘vlakke ongevormde plaat’, omdat een vermelding van ‘op lengte gesneden dakplaat’ mogelijk al een geprofileerd paneel aanduidt.
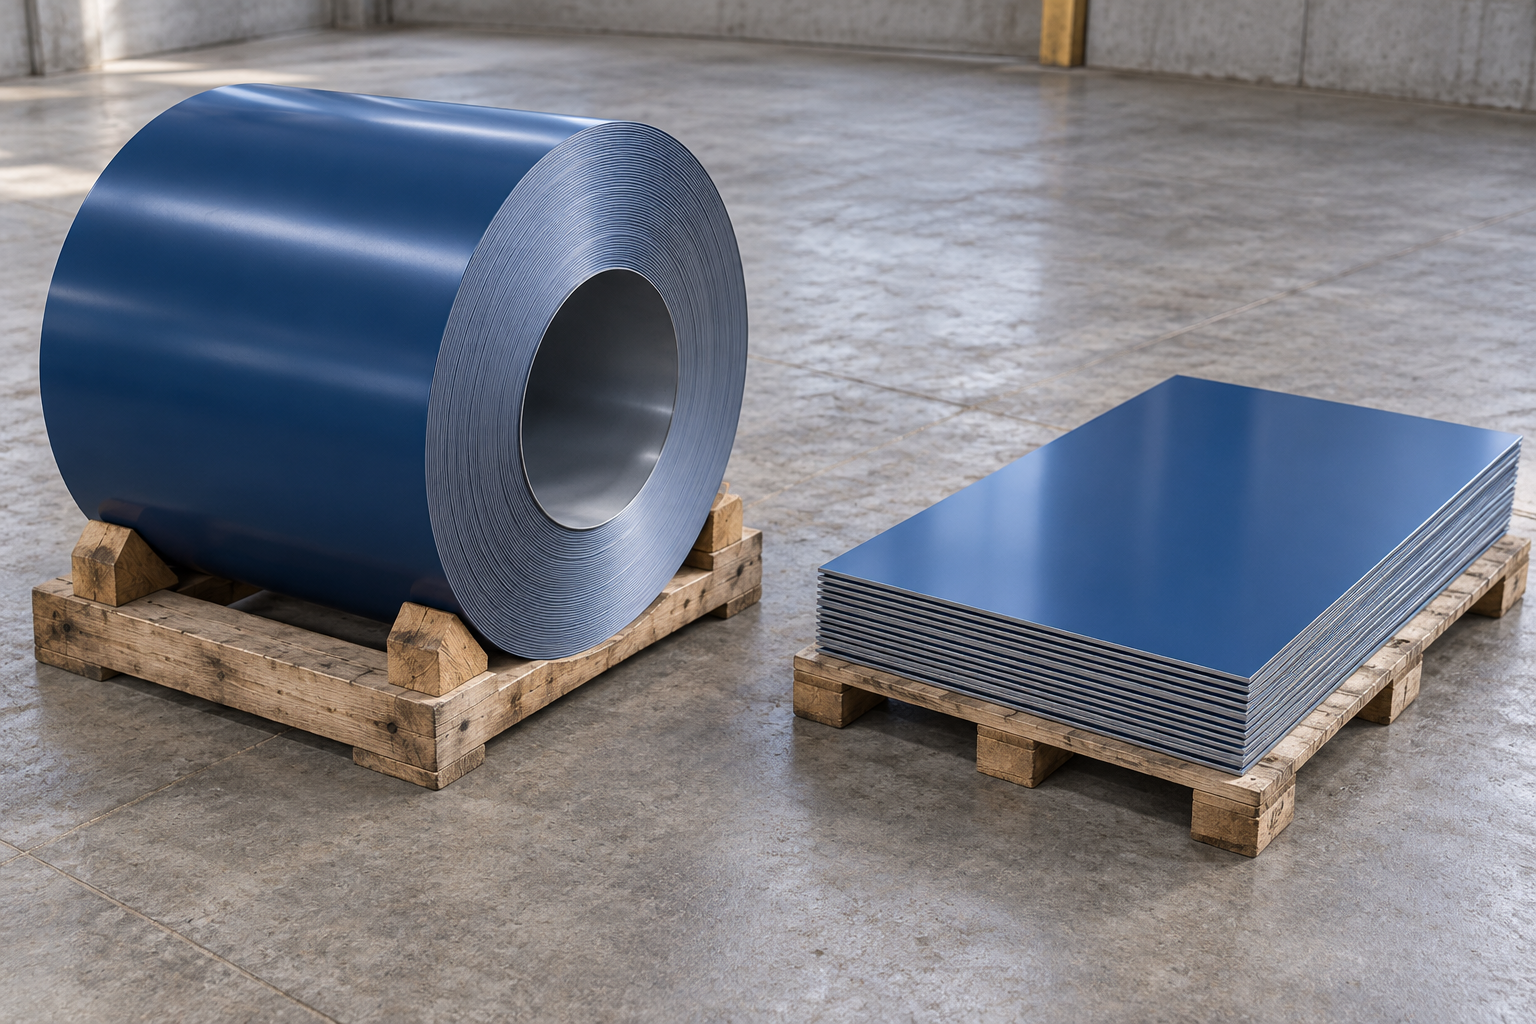
Bij coil voert de fabricant of diens bewerker het afrollen en eventuele nivellering, splitten en snijden uit. Bij vlakke plaat is een deel van dat werk reeds uitgevoerd vóór levering. Een machine die gekochte coil eerst in blanko’s snijdt vóór het vormen, begint toch met een coil-aankoop. Vergelijk offertes op hetzelfde bewerkingsniveau.
Invoerbreedte en dekkende breedte van het paneel
De invoerbreedte is de breedte van de vlakke strip of het blanco vóór het vormen. De dekkende breedte is de breedte die het afgewerkte paneel over het dak bestrijkt. Het vormen van de paneelpoten gebruikt een deel van de invoerbreedte. Gebruik de breedtes uit de geselecteerde profieltrekking; een vaste toeslag geldt niet voor elk paneel.
Coil en vlakke plaat in één oogopslag
Veeg om de volledige tabel te bekijken.
| Factor | Staalcoil | Vlakke, op lengte gesneden plaat |
|---|---|---|
| Apparatuur | Vereist compatibele afrol-, hanterings- en voedeapparatuur | Vereist een proces dat individuele blanko’s en hun lengtes accepteert |
| Lengteflexibiliteit | Gesneden lengtes kunnen de paneelbestelling volgen binnen de grenzen van de lijn | De geleverde blanco-lengtes bepalen hoeveel her-snijsbewerking nodig is |
| Hantering en opslag | Hanteren van de coilmassa en bescherming van de resterende strip | Hanteren en beschermen van individuele platen of bundels |
| Materiaalbalans | Scheid start- en eindverliezen van bruikbare resterende coil | Scheid afvalstukken van stukken met een bevestigd vervolggebruik |
| Kostenvergelijking | Inclusief coilvoorbereiding, vormen, hantering en balansbeheer | Inclusief leverancierssnijden en eventueel her-snijsbewerking door de koper, voeding en hantering |
Welke vorm kan uw dakpaneellijn verwerken?
Coilvoeding en -hantering
Voor een rol controleert u de ingevoerde breedte, dikte en materiaalsterkte ten opzichte van de limieten van de vormlijn. Controleer vervolgens de binnendiameter, buitendiameter en massa ten opzichte van de afrolmachine en hijsapparatuur. Het geselecteerde profiel en materiaal moeten door die machineconfiguratie worden ondersteund.
Plaatvoeding en blanco-lengte
Controleer bij vlakke plaat of de lijn plaatvoeding accepteert, het blanco correct leidt en de vereiste lengtes ondersteunt. Overeenkomst over de vereiste vlakheid en randconditie voor voeding is eveneens noodzakelijk. Als de geïnstalleerde configuratie voor uw paneel alleen coil accepteert, zijn vlakke blanko’s geen alternatief op die lijn.
Sommige profilingmachines accepteren zowel plaat als coil, met materiaalgrenzen en minimale paneellengtes die afhangen van het profiel en de configuratie. Controleer het model dat u daadwerkelijk gaat gebruiken. Een vouw- of batchproces is een alternatief wanneer het hetzelfde gespecificeerde paneel kan produceren.

Hoeveel materiaal gebruikt elke optie?
Een bestelling van 240 panelen met twee vereiste lengtes
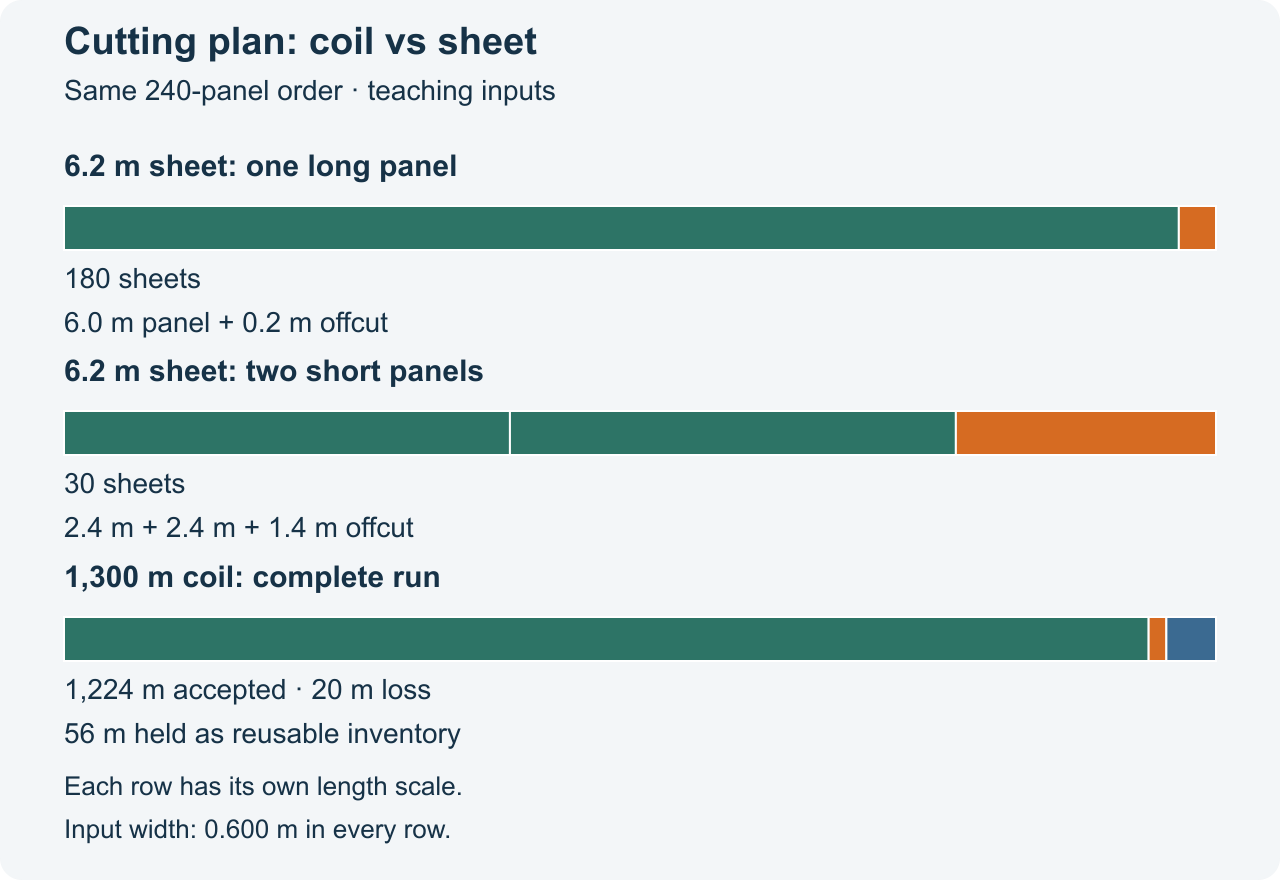
In deze hypothetische vergelijking zijn 180 panelen van 6,0 m en 60 panelen van 2,4 m nodig. Beide processen kunnen het gespecificeerde paneel tijdig produceren. Voor de berekening zijn aantallen, verliezen, geschiktheid van de apparatuur en prijzen verondersteld. De lengtes omvatten fabricagevoorraden; er is geen extra afsnijverlies, zaagbreedte of afgekeurde panelen inbegrepen.
Neem voor deze bestelling aan dat de plaatleverancier de hoeveelheid en leverdatum alleen kan nakomen met blanko’s van 6,2 m. Blanko’s van 6,0 m en 2,4 m zijn onder deze voorwaarden niet aangegeven. Deze beperking in de leverlengte verklaart het hieronder weergegeven her-snijsen van plaat; het is geen inherente nadelen van vlakke plaat.
Houd drie hoeveelheden gescheiden: de oppervlakte van het ingekochte vlakke materiaal, de effectieve dekking van het afgewerkte paneel en het materiaal dat overblijft voor een bevestigd later gebruik. Bij een invoerbreedte van 0,600 m en een dekkende breedte van 0,500 m vereist de bestelling (180 × 6,0) + (60 × 2,4) = 1.224 m aan geaccepteerde paneellengte. Hiervoor is 734,4 m² ontwikkeld materiaal nodig en dit levert 612,0 m² nominale paneeldekking op. Dakoverlappingen en openingen zijn van invloed op de berekening van de geïnstalleerde dekking.
De snediplannen en materiaalbalans
Veeg om de volledige tabel te bekijken.
| Maat | Coilaankoop | Aankoop van 6,2 m plaat |
|---|---|---|
| Gekochte invoer | 1.300 m × 0,600 m = 780,0 m² | 210 blanks × 6,2 m × 0,600 m = 781,2 m² |
| Snijplan | Geaccepteerde paneellengte: 1.224 m; totale instel-/eindverlies: 20 m | 180 blanks leveren elk één 6,0 m-paneel op; 30 blanks leveren elk twee 2,4 m-panelen op |
| Geaccepteerde ontwikkelde oppervlakte | 734,4 m² | 734,4 m² |
| Verlies/afvalstukken zonder geplande hergebruik in dit voorbeeld | 20 × 0,600 = 12,0 m² | (180 × 0,2 + 30 × 1,4) × 0,600 = 46,8 m² |
| Gebruiksmateriaal bewaard voor een latere productierun | 56 × 0,600 = 33,6 m² | 0,0 m² in dit aangenomen plan |
| Geaccepteerde paneelbedekkingsoppervlakte | 612,0 m² | 612,0 m² |
Gebruiksvoorraad en procesopbrengst
De coilbalans is: 780,0 = 734,4 m² in panelen + 12,0 m² verloren + 33,6 m² bewaard. De platenbalans is: 781,2 = 734,4 m² in panelen + 46,8 m² afvalstukken. De bewaarde coil wordt in dit voorbeeld beschouwd als gebruiksvoorraad; bij een werkelijke bestelling dient u de resterende afmetingen, conditie en verwachte toepassing te controleren voordat u deze waarde toekent.
Gemeten ten opzichte van het verbruikte materiaal bedraagt de coilopbrengst in dit voorbeeld 734,4 ÷ (734,4 + 12,0) = 98,4%; de platenopbrengst is 734,4 ÷ 781,2 = 94,0%. De 33,6 m² die voor een andere productie is gereserveerd, wordt niet meegenomen in de noemer van de coilopbrengst. Deze percentages gelden specifiek voor dit snijplan, niet voor typische productieopbrengsten. Materiaal dat tot paneelpoten wordt gevormd, blijft deel uitmaken van het bruikbare ontwikkelde oppervlak.
Afvalstukken bij platen hangen af van hoe goed de aangekochte lengtes overeenkomen met de bestelling. Blanks die exact in de vereiste lengtes worden geleverd, kunnen herknippen bij de fabricant verminderen. Verlies door leveranciersknippen en verwerkingskosten behoren nog steeds in de materiaalofferte. Herbereken beide plannen op basis van de daadwerkelijk aangeboden lengtes, fabricagevoorwaarden en verwachte afkeuringen.
Welke optie is goedkoper voor deze paneelbestelling?
Totale uitgaven en kosten van verbruikt materiaal
Vergelijk de totale uitgaven die nodig zijn om dezelfde panelen op hetzelfde leverpunt en op dezelfde datum te produceren. Voor deze financieringsvergelijking telt u al het aangekochte materiaal, inclusief de coil die voor een latere run is bewaard. Een interne kostprijs voor verbruikt materiaal kan die voorraad afzonderlijk toewijzen, maar verlaagt niet het betaalde contantbedrag voor deze aankoop.
De aangenomen materiaaloffertes omvatten de afwerking, documentatie en verpakking. Productiebudgetten omvatten voorbereiding, vormen, hantering en opslag van de resterende coil gedurende de planningstermijn. Beide vrachtoffertes eindigen bij dezelfde fabricant. Belastingen en rechten worden gelijk verondersteld en zijn van beide totalen uitgesloten.
Veeg om de volledige tabel te bekijken.
| Kosten of productie-output | Coilaankoop | Aankoop van 6,2 m plaat | Wat is inbegrepen |
|---|---|---|---|
| Materiaalpakket | 7.020 aangegeven | 7.180 aangegeven, inclusief leveranciersknippen op maat | Tel aangekochte hoeveelheden; reken leveranciersknippen niet opnieuw in rekening |
| Budget voor koperse voorbereiding/vormen/hantering | 800 | 950 | Neem instellen, herknippen/voeden van platen, bescherming van de afwerking en opslag van restanten zo nodig op |
| Vracht naar dezelfde fabricant | 400 aangegeven | 400 aangegeven | Gelijke ontvangstgrens |
| Totale besteluitgaven | 8,220 | 8,530 | Geen speculatieve rest- of schrootverkoopkrediet |
| Uitgaven per m² paneelbedekking | 8,220 ÷ 612 = 13.43 | 8,530 ÷ 612 = 13.94 | Dezelfde geaccepteerde output; USD/m², afgerond op centen |
Het verschil van USD 310 en wat het zou kunnen omkeren
Coil is de goedkopere keuze voor deze voorbeeldbestelling: USD 8.220 versus USD 8.530, een verschil van USD 310. Beide processen voldoen aan de gespecificeerde panelen en leverdatum. Coil heeft ook minder verlies van verbruikt materiaal volgens het genoemde snijplan, terwijl de volledige kosten van de bewaarde voorraad wel in het totaal van de uitgaven zijn opgenomen.
Het verschil van USD 310 is de beslissingsmarge. Met ongewijzigde paneeloutput en andere kosten zou een extra bedrag van USD 310 aan coilkosten ten opzichte van platen de totals gelijk maken; een grotere netto-toename zou platen goedkoper maken. Controleer eerst onzekere coilhanterings-, voorbereidings- of opslagkosten, zonder kosten die al in het budget zijn opgenomen tweemaal mee te tellen.
Een offerte voor platen op maat die exact overeenkomen met de vereiste lengtes zou de keuze ook kunnen wijzigen. Vergelijk de volledige materiaal-, verwerkings-, vracht- en productiekosten aan koperzijde van die offerte met USD 8.220, bij dezelfde paneeloutput en leverdatum. De offerte moet duidelijk aangeven of voorbereiding door de leverancier is inbegrepen; minder knipwerk in uw eigen werkplaats betekent niet dat verwerkingskosten uit de toeleveringsketen verdwijnen.
Verwijder elke optie die niet voldoet aan de machine- of paneleisen voordat u prijzen vergelijkt. Indien vracht, noodzakelijke verwerking of verwachte bruikbare output ontbreekt, toon dan het bekende subtotaal en vraag dat item aan voordat u een definitieve kostenkeuze maakt.
Optioneel: bereken een batch break-even-punt
Voor een reeks batchgroottes met constante kosten wordt de totale coilkost geschreven als F_C + v_C × Q en de platenkost als F_S + v_S × Q. Q is dezelfde outputeenheid voor beide, bijvoorbeeld m² paneelbedekking; F omvat alle vaste kosten in USD, inclusief instelkosten en eventuele eenmalige order- of vrachtkosten; v is USD per outputeenheid.
Wanneer v_S groter is dan v_C, is het omslagpunt Q = (F_C − F_S) ÷ (v_S − v_C). Gebruik deze formule alleen indien het resultaat positief is en binnen de ondersteunde en voor offertes geldige bereiken van beide processen valt. Coil heeft een lagere berekende kostprijs boven dat omslagpunt; plaat heeft een lagere berekende kostprijs eronder. Minimale afnames, resterende voorraad en wisselende productiesnelheden kunnen het eenvoudige lineaire model ongeschikt maken.
Wat u moet specificeren bij het bestellen van coil of vlakke plaat
Materiaal, afmetingen en leveromstandigheden
Vergelijk dezelfde staalsoort, diktebasis, metallieke coating, toplaag en achterlaag, kleur en profielversie. Onderscheid de basismetaaldikte van de totale gecoate dikte. Neem de ingangs- en bedekkingsbreedte op, evenals de paneellengtes en -aantallen.
Voor coil: voeg limieten voor binnendiameter/buitendiameter, maximale massa en eventuele vereiste spleetbreedte toe. Voor plaat: voeg strookbreedte, gevraagde lengtes en aantallen, toleranties, vlakheid en randconditie toe. Geef de oriëntatie van de coating, verpakkingsbescherming en ontvangstdatum aan. Gebruik de voorwaarden van de coatingproducent voor het daadwerkelijke product; vragen over vervangende batches en folie worden hieronder behandeld.

Veelgestelde vragen over coil en plaat voor dakpanelen
Kunnen twee korte platen worden verbonden om één langere dakpaneel te vormen?
Gebruik de gespecificeerde paneellengte, tenzij de verantwoordelijke ontwerper en de eisen van het daksysteem een voeg toestaan. Het verbinden van twee korte stukken wijzigt het dakdetail en kan de prestaties en garantievoorwaarden beïnvloeden. Neem de extra fabricage-, installatie- en inspectiewerkzaamheden op in de vergelijking indien de voeg wordt geaccepteerd. Het rekenvoorbeeld gebruikt continue, onverbonden panelen.
Is er een vaste batchgrootte waarbij rol goedkoper wordt dan platte plaat?
Er is geen universele paneelaantal. Rollen en platen hebben verschillende instelkosten, verwerkingsnelheden, aankoopquantiteiten en kosten voor resterende voorraden. Vergelijk de totale uitgaven over de verwachte batchgrootten, met dezelfde paneeloutput en leveromstandigheden. De optionele berekening in de kostensectie geldt alleen wanneer die kosten constant blijven.
Kan één brede rol meerdere invoerbreedten voor dakpanelen leveren?
Ja, mits het materiaal kan worden gezaagd in breedten die geschikt zijn voor de ontvangende productielijnen. Specificeer de coating en zaagvolgorde, strookbreedten, randafsnijtolerantie, resulterende rolmassa’s en eindtoestand. Neem deze service op in de materiaalkosten. Een randafsnijinrichting op een lijn alleen garandeert nog geen mogelijkheid tot meervoudig strookzaagen en heropwinden.
Kunnen de afvalstukken van de plaat worden gebruikt voor afdichtingslijsten of afwerking?
Ja, mits de reststukken passen binnen een bevestigde snijlijst voor afwerkingsprofielen, voldoen aan het gespecificeerde materiaal en de afwerking, en geschikt zijn voor het vormproces. Controleer eerst de afmetingen, afwerkrichting en hoeveelheid. De stukken van 1,4 m in dit voorbeeld zijn niet geschikt voor elk zetwerk. Het toewijzen van bruikbare reststukken aan een andere opdracht kan de interne allocatie van materiaalkosten wijzigen; het verlaagt niet de contante betaling voor de oorspronkelijke aankoop.
Kan een andere lakbatch worden gebruikt voor een paar vervangingspanelen?
Controleer de oorspronkelijke afwerking, batch en oppervlakterichting, vergelijk vervolgens daadwerkelijke monsters en stem de vervangingsomvang af alvorens te bestellen. Volg de batch- en richtingseisen van de coatingfabrikant voor de gespecificeerde afwerking. Waar deze voorwaarden van toepassing zijn, moet de consistentie over het zichtbare dakoppervlak worden gehandhaafd; een overeenkomende kleurcode alleen bevestigt niet het vereiste uiterlijk.
Moeten rollen en vlakke blancken dezelfde beschermfolie gebruiken?
Kies folie en verpakking op basis van het exacte coatingproduct en de leveringsvorm. Vraag de coataanbieder om compatibiliteit van de folie, tijdstip van verwijdering en verpakkingsondersteuning voor gewikkelde rollen te bevestigen, inclusief eventuele invloed op de wikkelstabiliteit. Vlakke blancken vereisen eveneens geschikte oppervlaktebescherming, maar dezelfde folieopstelling is niet automatisch geschikt voor een gewikkelde rol.
Technische basis en bronomvang
Het uitgewerkte voorbeeld gaat ervan uit dat beide processen de gespecificeerde panelen kunnen produceren. Bevestig de invoerbreedte, dikte, materiaalsoort en hanteringsbeperkingen voor de machineconfiguratie die u zult gebruiken. De berekening van het materiaalgebruik en het verschil van $310 in contant gelduitgave zijn gebaseerd op dezelfde geaccepteerde panelaantallen, lengtes, ontwikkelde breedtes en bedekkingsbreedtes.

